


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما المعدات اللازمة لإنتاج ألواح الأبواب بجودة متسقة؟
ما الآلات اللازمة لإنتاج ألواح الأبواب بشكل متسق؟
يبدو إنتاج ألواح الأبواب بسيطًا إلى أن يصل المشروع إلى حجم إنتاج كبير. قد تتمكن ورشة من تصنيع عدد قليل من الأبواب الجذابة باستخدام معدات متعددة الأغراض، لكن تحقيق إنتاج قابل للتكرار يمثل تحديًا مختلفًا. يجب قص الألواح بشكل متعامد، وتفريزها بصورة متسقة، وتشطيب حوافها بدقة، وثقبها في المواضع الصحيحة، وإنهاؤها دون التسبب في اختناقات بين العمليات. وإذا حدث انحراف في أي عملية، فغالبًا ما تظهر المشكلة لاحقًا أثناء التجميع أو التركيب، عندما تكون المعالجة مكلفة والجداول الزمنية ضيقة بالفعل.
بالنسبة لمديري المشاريع، لا يقتصر السؤال على الآلة التي يمكنها معالجة اللوح. بل يتعلق بتحديد مجموعة آلات تصنيع المنتجات الخشبية للأبواب القادرة على الحفاظ على أبعاد الألواح وجودة السطح والإنتاجية ضمن التشكيلة الفعلية للأبواب: الأبواب المسطحة، ومكونات الأبواب بأسلوب Shaker، والألواح الزخرفية المفرزة، وأبواب الخزائن، وواجهات خزائن الملابس، أو ألواح الأثاث المشكلة. وتعتمد الإجابة الصحيحة على المادة، وهندسة اللوح، وتنوع الطلبات، وإيقاع الإنتاج المتوقع، وموثوقية الدعم بعد التركيب.
تبدأ خطة الآلات العملية عادةً بمسار الإنتاج بدلًا من كتالوج الآلات. حدّد مسار اللوح من الخام إلى المنتج المعبأ، ثم حدّد النقاط التي يدخل فيها التباين إلى العملية. وفي معظم مصانع الأبواب، تشمل النقاط الحرجة قص الألواح، وتجهيز الحواف، وتشغيل المقاطع، والثقب، وتلصيق الحواف أو تطبيق القشرة، والصنفرة، والتشطيب، والمناولة بين المحطات.
ابدأ بتكوين الباب، وليس بقائمة الآلات
القرار الأول هو ما إذا كان المصنع ينتج أبوابًا من الخشب الصلب، أو أبواب خزائن من MDF أو ألواح الجسيمات، أو ألواحًا من الخشب الرقائقي، أو أبوابًا مكسوة بالقشرة، أو مكونات أبواب هندسية مركبة. تتصرف هذه المواد بشكل مختلف. إذ يجلب الخشب الصلب اتجاه العروق وحركة الرطوبة والعيوب العرضية إلى العملية. ويوفر MDF ركيزة مستقرة للتشكيل والأبواب القابلة للطلاء، لكن حوافه المكشوفة تحتاج إلى عزل وتشطيب دقيقين. وتتطلب الألواح المغطاة بالميلامين قصًا دقيقًا وتلصيق حواف نظيفًا، لأن الحواف المتكسرة أو عيوب خط الغراء تكون واضحة جدًا.
ولا يقل تصميم الباب أهمية. يمكن للباب المسطح المستطيل أن يمر بكفاءة عبر منشار ألواح، وآلة تلصيق حواف خطية مستقيمة، ووحدة ثقب، وخط صنفرة أو تشطيب. أما الباب ذو الحواف المشكلة، أو الزوايا المنحنية، أو الحواف المائلة، أو المقاطع المشكلة الناعمة، فيحتاج إلى معالجة حواف أكثر قدرة. ويضيف باب Shaker المكوّن من خمس قطع عمليات تشغيل الإطار واللوح، أو إعداد التعشيق أو المسامير الخشبية/الوصلات، والكبس، والتحكم في التجميع. وغالبًا ما تؤدي محاولة تمرير كل هذه الأنماط عبر مسار واحد «شامل» إلى وقت إعداد مفرط وجودة غير متسقة.
قبل اختيار المعدات، حدّد الحد الأدنى والأقصى لأحجام الألواح وسماكاتها وأنواع مقاطع الحواف ومواد السطح وأنماط الثقوب ونمط الورديات اليومية ووقت التبديل المقبول. يتم تجاوز هذا العمل أحيانًا لأنه يبدو إداريًا. لكنه في الواقع يمنع الخطأ الشائع المتمثل في شراء آلة سريعة لا يمكنها استيعاب مقاس أو مقطع باب رئيسي مطلوب للمشروع.
مسار الآلات الأساسي للأبواب اللوحية
لا يلزم أن يكون خط الأبواب اللوحية المتسق مؤتمتًا بالكامل منذ اليوم الأول، لكنه يحتاج إلى قدرات تشغيل متوافقة. وعادةً ما تكون فئات الآلات الأساسية كما يلي.
تحديد مقاسات الألواح والقص الدقيق
يمثل القص نقطة المرجع لكل ما يأتي لاحقًا. وغالبًا ما يتم اختيار مناشير العارضة لقص المواد اللوحية بكميات كبيرة لأنها تستطيع معالجة الرزم ودعم إنتاج الدفعات القابل للتكرار. ولا تزال مناشير الطاولة المنزلقة مفيدة للكميات الأقل والأعمال المتنوعة والمواد كبيرة الحجم والقصات الثانوية، شريطة التحكم في إعداد المشغل. وللإنتاج المرن مع تغييرات التصميم المتكررة، يمكن لفريزة التعشيش CNC أن تجمع بين القص والتخديد والثقب في خطوة واحدة موجهة بالبرنامج.
لا تقتصر المسألة المهمة على الدقة البعدية للمنشار. بل تشمل ما إذا كانت الأجزاء المقصوصة تصل إلى المحطة التالية بحواف نظيفة خالية من التكسّر ونظام تعريف منطقي. فإذا تم تكديس الأجزاء دون ملصقات أو تحكم في التسلسل، فقد يؤدي حتى القص الدقيق إلى برامج ثقب غير متطابقة ومواد تلصيق حواف خاطئة وإعادة عمل يمكن تجنبها.
التفريز CNC وتشكيل المقاطع ومراكز التشغيل
تصبح فريزة CNC أو مركز تشغيل الأبواب ذات قيمة عندما يتضمن تصميم الباب أخاديد، أو أنماطًا بارزة أو غائرة، أو تجاويف للمقابض، أو تجهيزات للأقفال، أو فتحات تهوية، أو مخططات مشكلة، أو مواقع متكررة للمفصلات والملحقات. ولا تتمثل الميزة الرئيسية في التعقيد فحسب، بل في قابلية التكرار. إذ يمكن للبرنامج المخزن أن يقلل الاعتماد على التعليم اليدوي، خاصة عندما يضم المشروع ألواحًا متشابهة كثيرة ذات اختلافات طفيفة في الأبعاد.
ومع ذلك، ينبغي مواءمة معدات CNC مع استراتيجية التغذية وطريقة التثبيت. تحتاج أنظمة وسادات التفريغ أو لوح التضحية إلى أداء تثبيت كافٍ لمادة اللوح وحمل التشغيل. وقد تتطلب الألواح الرقيقة والقوائم الضيقة والمكونات ذات التشغيل المكثف اهتمامًا إضافيًا بتثبيت قطعة العمل. لا يمكن للمغزل السريع تعويض التثبيت الضعيف؛ إذ قد تؤدي الحركة أثناء التشغيل إلى إتلاف اللوح وخلق مصدر قلق يتعلق بالسلامة.
الثقب وتجويف المفصلات وتجهيز الملحقات
تعد أخطاء الملحقات من أكثر عيوب إنتاج الأبواب إرباكًا لأنها غالبًا ما تُكتشف عند التركيب. يمكن لآلة ثقب مخصصة متعددة المغازل أن تكون فعالة لأنماط المفصلات المستقرة والمتكررة. ويوفر مركز الثقب CNC مرونة أكبر عندما تتغير مواضع الثقوب بحسب ارتفاع الباب أو نمط المقبض أو تكوين الأدراج أو مواصفات الملحقات الإقليمية.
ينبغي ربط قرار الآلات بنظام التركيب. تأكد من القطر الفعلي لكوب المفصلة، والمسافة الراجعة، ونمط البراغي، وأبعاد جسم القفل، وأي متطلبات للتثبيت المخفي قبل اعتماد كتل الثقب أو البرامج نهائيًا. فمن السهل على نحو مفاجئ توحيد الإنتاج حول عائلة واحدة من الملحقات ثم اكتشاف أن مواصفات المشروع تتطلب عائلة أخرى.
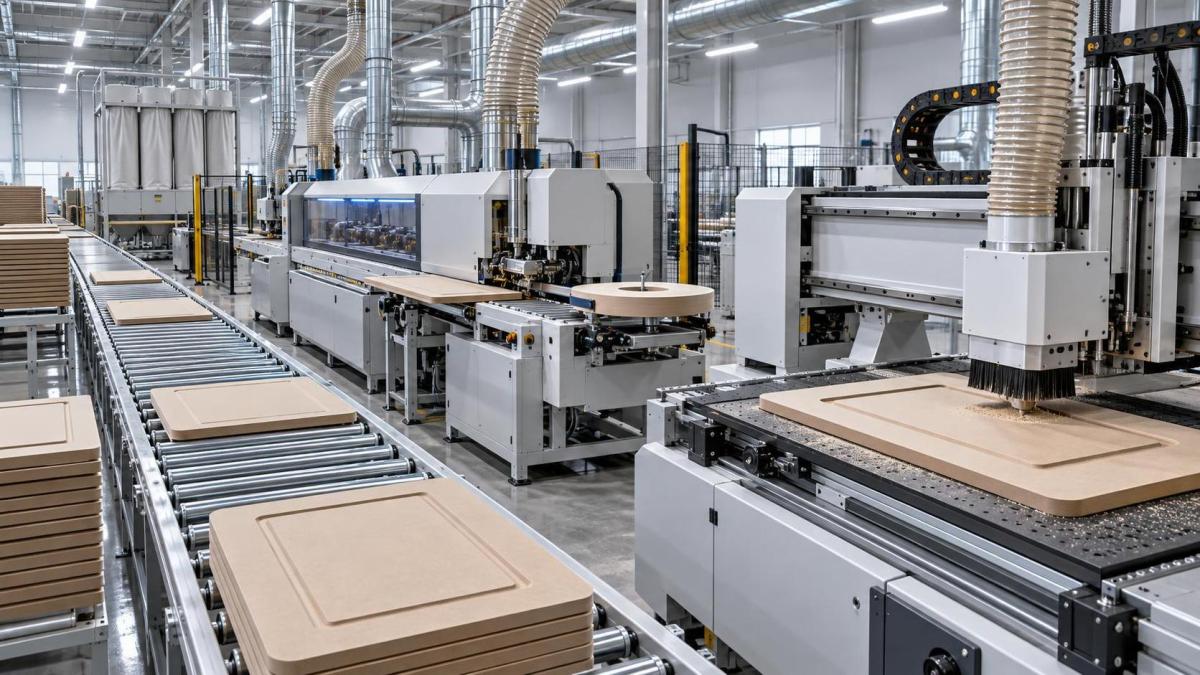
غالبًا ما تصبح جودة الباب ظاهرة في معالجة الحواف
بالنسبة لأبواب MDF وألواح الجسيمات والخشب الرقائقي والألواح المصفحة، لا تمثل الحافة تفصيلًا ثانويًا. فهي الخط الذي يلمسه المستخدمون كل يوم، وعادةً ما يتم عنده تقييم مقاومة الرطوبة والاتساق البصري والمتانة. قد تكون آلة تلصيق الحواف الأساسية ذات الخط المستقيم كافية لأبواب الخزائن المربعة، بشرط ضبط التفريز المسبق وتطبيق الغراء وتشذيب الأطراف والكشط والتلميع بالشكل المناسب. لكنها لن تحل كل تصميمات الأبواب.
عندما يتضمن المشروع حواف مستديرة أو مائلة أو مغلفة أو مشكلة، يحتاج المصنع إلى معدات حواف مصممة لتلك المقاطع. لا ينبغي التعامل مع واجهات الأبواب المنحنية والمكونات المشكلة الناعمة كاستثناءات تُعالج يدويًا بالكامل. قد يكون العمل اليدوي مقبولًا للنماذج الأولية أو الكميات المحدودة جدًا، لكنه يصبح صعب التحكم عندما يجب أن تتطابق الألواح ضمن مشروع غرف فندق أو تطوير سكني أو برنامج أثاث كبير.
بالنسبة للعمليات التي تعالج الأثاث المشكل والألواح المرتبطة بالأبواب، تم تصميم آلة تلصيق الحواف بالتشكيل الناعم ZD980S لمعالجة حواف الألواح المنحنية والمشكلة، مع وظائف تحكم وتشذيب وتلميع تلقائية. وتغطي سعة حافة اللوح المحددة لديها الحواف المستقيمة من 14 إلى 50 mm والحواف المائلة من 18 إلى 25 mm. وينبغي مراجعة هذه الحدود مقابل رسومات الأبواب الفعلية بدلًا من افتراض ملاءمتها لكل مقطع. كما تتطلب الآلة ألواحًا بعرض لا يقل عن 100 mm وطول 250 mm، لذا قد تحتاج القطع الزخرفية الصغيرة أو القوائم الضيقة إلى مسار معالجة منفصل.
وهذا مثال مفيد على كيفية تقييم الآلة بصورة صحيحة. تتمتع ZD980S بقدرة إجمالية قدرها 70.5 kW، وتعمل عند ضغط تشغيل محدد من 0.6 إلى 0.8 MPa، وبأبعاد كلية تبلغ 10800 × 1150 × 1850 mm ووزن مدرج قدره 7000 kg. لا تمثل هذه الأرقام مجرد تفاصيل في الكتالوج. فهي تؤثر في تحديد سعة الضاغط، والتخطيط الكهربائي، وحمل الأرضية، وإتاحة الوصول للتركيب، ومساحة الصيانة، والتسلسل المادي للخط. قد تتناسب الآلة مع العملية من الناحية الفنية، بينما تظل تسبب تخطيطًا سيئًا للمصنع إذا لم تتمكن المواد من الدخول والخروج دون تقاطع مسارات الحركة.
يجب أن تتوافق الصنفرة والتشطيب مع المادة ومعيار التشطيب
غالبًا ما يتم التقليل من أهمية الصنفرة لأنها تُعد تحضيرًا بدلًا من إنتاج. ومع ذلك، قد تظهر الصنفرة غير المتساوية من خلال الطلاء، أو تكشف عن سماكة قشرة غير متسقة، أو تدوّر مقطعًا حادًا، أو تترك مناطق حواف تمتص التشطيب بصورة مختلفة. تعد آلات الصنفرة ذات الحزام العريض مناسبة لمعايرة الألواح وإنشاء سطح مضبوط قبل الطلاء. وقد تظل هناك حاجة إلى آلات صنفرة المقاطع، أو وحدات الصنفرة بالفرشاة، أو محطات التشطيب اليدوية للأبواب المفرزة والتفاصيل الغائرة والحواف المشكلة.
تعتمد معدات التشطيب على ما إذا كانت الأبواب مغلفة أو مطلية أو ملمعة بالورنيش أو مصبوغة أو مصفحة أو موردة دون تشطيب. قد يشمل خط التشطيب كبائن رش ومعدات تجفيف وأنظمة ناقلات واستخراج الغبار وإضاءة الفحص. لكن تركيب خط طلاء متطور قبل استقرار تحضير الركيزة قد يكون خطأً مكلفًا. فإذا اختلفت سماكة الألواح أو لم تُعزل الحواف جيدًا، ينتهي قسم التشطيب بالتعويض عن عيوب المراحل السابقة بدلًا من إنتاج سطح نهائي متسق.
لا تتعامل مع مناولة المواد كفكرة لاحقة
في إنتاج ألواح الأبواب، لا تكون الآلات منتجة إلا عندما تصل إليها الأجزاء بالترتيب والحالة الصحيحين. يمكن للناقلات الأسطوانية وناقلات الأحزمة وأنظمة الإرجاع والرافعات بالتفريغ والمكدسات وطاولات النقل أن تقلل أضرار المناولة وتمنع المشغلين من أن يصبحوا القيد الذي يحدد الوتيرة. كما تساعد على حماية الواجهات النهائية، خصوصًا في الألواح المصفحة عالية اللمعان أو الألواح مسبقة التشطيب.
يعتمد المستوى المناسب للأتمتة على الحجم وتشكيلة المنتجات. قد يبرر الخط عالي الحجم ذي الأبعاد المتكررة التحميل التلقائي وناقلات الإرجاع ومحطات العمل المترابطة. وقد تستفيد ورشة تعاقدية تنتج مقاسات مخصصة كثيرة بدرجة أكبر من خلايا المناولة المرنة ومناطق التجهيز الواضحة. الهدف ليس أتمتة كل حركة؛ بل إزالة الحركات التي تسبب الانتظار أو تلف الألواح أو الخلط أو الرفع غير الآمن.
ينتمي استخراج الغبار إلى مناقشة التخطيط ذاتها. ينتج التفريز والنشر والثقب والصنفرة أحجامًا مختلفة من الرايش وأحمالًا متفاوتة من الغبار. يجب تصميم سعة الاستخراج ومسارات القنوات وصيانة الفلاتر وترتيبات التجميع حول خليط الآلات الفعلي. يؤثر الاستخراج الضعيف في تشطيب السطح وعمر الأدوات ورؤية المشغل ووقت التنظيف. كما أنه يجعل خط إنتاج محددًا جيدًا يبدو غير موثوق في الاستخدام اليومي.
اختيار الخط وفق الإنتاجية بدلًا من السرعة الاسمية
ينبغي أن تحدد خطة المشروع أبطأ عملية موثوقة، وليس أسرع عملية معلن عنها. فإذا كان القص قادرًا على توريد الأجزاء بسرعة لكن معالجة الحواف تتطلب تغييرات متكررة في المقاطع، فقد تصبح آلة تلصيق الحواف هي القيد الفعلي. وإذا كان التفريز سريعًا لكن الألواح تنتظر التحميل والتفريغ اليدويين، فقد تكون خلية CNC غير مستغلة بالكامل. وإذا كان التشطيب يحتاج إلى وقت تجفيف ممتد، فلن تؤدي إضافة منشار آخر إلى تحسين أداء التسليم.
لهذا السبب، ينبغي أن يتضمن تخطيط السعة وقت الإعداد ومناولة الأجزاء وتغييرات الأدوات والفحص والقطع المرفوضة وإتاحة الوصول للصيانة وحركة المواد. من الأفضل تخطيط خط حول تدفق واقعي بدلًا من السرعة النظرية للآلة. وتكون التجارب التشغيلية باستخدام مقاسات أبواب ومواد حواف وأنماط ملحقات ممثلة مفيدة بشكل خاص قبل الالتزام بمشروع كبير.
هناك أيضًا مفاضلة عملية بين المعدات المتخصصة والمرونة. يمكن أن تكون الآلات المخصصة منطقية عندما تكون الأبعاد والمقاطع مستقرة. وتوفر المعدات القائمة على CNC قدرة أوسع عندما تتغير المشاريع بصورة متكررة، رغم أنها تتطلب برمجة منضبطة وإدارة للأدوات ومشغلين مدربين. تستخدم مصانع ناجحة كثيرة كليهما: آلات مخصصة للأعمال المتكررة وخلايا CNC مرنة للألواح غير القياسية والعينات والإنتاج القصير.
يحدد الدعم والأدوات والصيانة الاتساق على المدى الطويل
ينبغي أن يشمل اختيار الآلات ما يحدث بعد التشغيل التجريبي. يعتمد إنتاج الأبواب على شفرات المناشير وقواطع التفريز ولقم الثقب وبكرات الضغط وأنظمة الغراء وأحزمة الصنفرة والمستشعرات والمكونات الهوائية. يمكن أن يفقد خط الإنتاج وقتًا أكبر بكثير بسبب عدم توفر قطعة غيار أو أداة سيئة الصيانة مقارنةً بإصلاح كبير عرضي.
تطورت شركة تشينغداو تشونغدينغ للآلات المحدودة من ورشة صغيرة إلى شركة مصنّعة ومصدّرة لآلات النجارة تتمتع بخبرة تزيد على 20 عامًا في القطاع. وبالنسبة للمشترين الذين ينشئون أو يطوّرون عملية إنتاج ألواح الأبواب، فإن النقطة المهمة ليست تاريخ الشركة وحده؛ بل ما إذا كان توريد المعدات مصحوبًا بإرشادات فنية وتوفر قطع الغيار ودعم التركيب والخدمة السريعة الاستجابة. وهذه هي العوامل التي تساعد الآلة على البقاء جزءًا من نظام إنتاج مستقر بدلًا من أن تصبح أصلًا معزولًا على أرضية المصنع.
نادرًا ما يكون إعداد إنتاج الأبواب الأكثر موثوقية هو الذي يضم أكبر عدد من الآلات. بل هو الإعداد الذي تم فيه تخطيط دقة القص وقدرة تشكيل المقاطع وجودة الحواف ودقة الثقب ومتطلبات التشطيب والخدمات اللوجستية الداخلية كمسار واحد مترابط. راجع رسومات الأبواب الفعلية وجدول المواد وملحقات التركيب قبل تقديم طلبات المعدات. فعادةً ما يمنع هذا الانضباط المبكر الحل البديل المكلف الذي يظهر لاحقًا: محاولة جعل آلة غير مناسبة تنتج بابًا لم تُصمم أصلًا لمعالجته.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.