


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيف تتعامل آلات تصنيع الخشب الرقائقي مع تفاوت سماكة القشرة الخشبية؟
يُعد تفاوت سماكة القشرة الخشبية مهمًا لأن الخشب الرقائقي يُبنى من طبقات رقيقة يتغير سلوكها بسرعة عند تغير السماكة أو الرطوبة أو الكثافة. فالقشرة التي تكون أرق موضعيًا فقط قد تمتص المادة اللاصقة بشكل مختلف، وتجف أسرع، وتنثني تحت الضغط، أو تترك خط لصق ضعيفًا. ويمكن أن يمنع الجزء الأكثر سماكة انغلاق المكبس بالكامل، ويُحدث إجهادًا موضعيًا، ويسهم في عدم تجانس سماكة اللوح بعد الصنفرة. لذلك، بالنسبة للمقيّم الفني، لا يتمثل السؤال في ما إذا كانت معدات الخشب الرقائقي قادرة على معالجة قشرة غير مثالية، إذ إن معظم الخطوط تستطيع ذلك. والسؤال الأكثر فائدة هو مدى كفاءة الخط في اكتشاف التفاوت، ومنع وصوله إلى مرحلة معالجة غير مناسبة، والتعويض عنه عندما يكون التعويض سليمًا من الناحية الفنية.
تتعامل معدات تصنيع المنتجات الخشبية للخشب الرقائقي مع تفاوت السماكة عبر سلسلة من وسائل التحكم، وليس من خلال وظيفة آلة واحدة. إذ تؤثر جميع مراحل إعداد القشرة، والفرز، وضبط الرطوبة، ووضع الغراء، وتجميع الطبقات، والكبس المسبق، والكبس الساخن، والتشذيب، والصنفرة في النتيجة النهائية. ولا يتعامل خط الإنتاج القوي مع تفاوت السماكة باعتباره مشكلة كبس فقط، بل يديره مبكرًا بما يكفي لإصلاح الصفائح غير المناسبة أو تحويل مسارها أو رفضها قبل أن تستهلك المادة اللاصقة وطاقة الكبس والعمالة.
يبدأ تفاوت السماكة قبل الكبس
تحتوي القشرة المقطوعة بالتقشير الدوار بطبيعتها على تفاوتات. إذ يمكن أن يؤثر تآكل السكين، وإعدادات المخرطة، وأنواع الخشب، وهندسة الجذع، وتوزيع الرطوبة، والعيوب مثل العقد أو انحراف اتجاه الألياف، في الصفيحة المقشورة. يكون بعض التفاوت تدريجيًا عبر لفة أو دفعة؛ بينما يظهر بعضه الآخر على شكل شرائط رقيقة أو مناطق رخوة أو علامات انضغاط أو مناطق أكثر سماكة حول الألياف غير المنتظمة. ولهذه الحالات آثار مختلفة، ولا ينبغي تقييمها بقيمة واحدة لمتوسط السماكة.
فعلى سبيل المثال، قد تتسبب صفيحة ذات متوسط سماكة ثابت ولكن بها شريط ضيق رقيق في تكوين رابطة موضعية تفتقر إلى الغراء. وقد تنجح قشرة أكثر سماكة بشكل موحد من المواصفة في التصفيح، لكنها تغير تركيب اللوح النهائي ودورة الكبس وبدل الصنفرة. لذلك ينبغي أن يميز اختيار المعدات بين مراقبة متوسط السماكة ومراقبة ملف السماكة. تفيد القيم المتوسطة في التحكم بالعملية؛ بينما تكون ملفات السماكة أكثر فائدة في تحديد العيوب الموضعية التي قد تؤثر في سلامة اللوح.
تكون نقطة التحكم الأولى عادةً هي قياس القشرة بعد التقشير وقبل التجميع في المراحل اللاحقة. وبحسب تكوين الخط، قد يشمل ذلك مقاييس ميكانيكية، أو بكرات تلامس، أو مستشعرات غير تلامسية، أو أنظمة فحص قائمة على الماسح الضوئي. ولا يقتصر الهدف على عرض السماكة فقط، بل يجب أن يرتبط القياس بقرار تشغيلي: ضبط إعدادات المخرطة، أو تغيير تصنيف القشرة، أو تعديل كمية الغراء، أو إرسال الصفائح للإصلاح، أو إزالتها من مسار منتج ذي درجة أعلى.
عندما يتم توريد القشرة من خارج المصنع، يصبح الفحص عند الاستلام مهمًا بشكل خاص. فلا تستطيع مكبسة الخشب الرقائقي تصحيح شحنة مختلطة تحتوي على صفائح ذات سماكة ورطوبة وحالة سطح غير متسقة بصورة موثوقة. وقد تستمر في إنتاج الألواح، لكن يصبح من الصعب تحديد مصدر مشكلات الترابط أو الاستواء اللاحقة. وينبغي للفرق الفنية وضع نطاق قبول وفقًا لموضع القشرة في تجميع الطبقات، لأن قشرات الوجه والطبقات العرضية وصفائح القلب لا تخضع لنفس متطلبات التفاوت أو المظهر.
لا يفيد القياس إلا عندما يستطيع الخط التصرف بناءً عليه
يُعد مستشعر السماكة دون استراتيجية استجابة أداةً لتسجيل الجودة أساسًا. ويصبح أداة للتحكم بالعملية عندما تستطيع المعدات استخدام النتيجة لضبط العملية التالية. وفي إنتاج الخشب الرقائقي، تقع الاستجابات العملية غالبًا ضمن أربع فئات: تصحيح التقشير، وفرز القشرة، وتعويض المادة اللاصقة، واختيار وصفة الكبس.
- تصحيح التقشير: عندما يرتبط التفاوت بتغير حالة المخرطة، يمكن للمشغلين مراجعة موضع السكين، وإعداد قضيب الضغط، وتمركز المغزل، وتجهيز الجذع. ويعتمد الضبط الصحيح على مصدر التفاوت؛ إذ إن زيادة الضغط لحل كل مشكلة قشرة رقيقة قد تؤدي إلى تشقق أو تلف انضغاطي.
- الفرز حسب الدرجة القابلة للاستخدام: قد تظل القشرات الخارجة عن نطاق السماكة المفضل مناسبة لتركيب قلب آخر، أو طبقة خلفية، أو درجة تغليف، أو تنسيق لوح أقصر. وتحمي قرارات التوجيه مردود المواد من دون السماح للقشرة الهامشية بالدخول في مواصفة منتج تتطلب مستوى أعلى.
- تعويض المادة اللاصقة: يمكن تعديل كمية الغراء ضمن نطاق مضبوط عندما تتغير مسامية القشرة أو سماكتها بشكل معتدل. وهذا تصحيح محدود، وليس بديلًا عن جودة القشرة السليمة. وقد تزيد المادة اللاصقة الزائدة من ظهور الغراء على السطح، وحمل الرطوبة، وتلوث المكبس، والتكلفة.
- اختيار وصفة الكبس: قد تتطلب التركيبات المختلفة أنماط تحميل أو ملفات إغلاق أو مراحل ضغط أو زمن كبس ساخن مختلفة. وإذا كان الخط يتعامل مع عدة تراكيب للألواح، فإن إدارة الوصفات تساعد على منع حصول تركيب ذي قلب رقيق وتركيب ذي قلب سميك على معالجة كبس متطابقة.
تُعد بنية التحكم مهمة بقدر أهمية المستشعر نفسه. يحتاج الخط عالي السرعة إلى إمكانية تتبع بين صفيحة القشرة المقاسة وموضعها اللاحق في تجميع الطبقات. فإذا جرى قياس الصفائح وتكديسها ونقلها وإصلاحها ثم إدخالها يدويًا مرة أخرى دون تعريف، تصبح قيمة القياس الأصلي محدودة. وينبغي للمقيّمين أن يسألوا عن كيفية ربط النظام نتائج الفحص بصفيحة أو رصة أو دفعة أو أمر إنتاج، وما إذا كان المشغلون يستطيعون فهم تعليمات الرفض أو التحويل الناتجة دون إبطاء الخط.
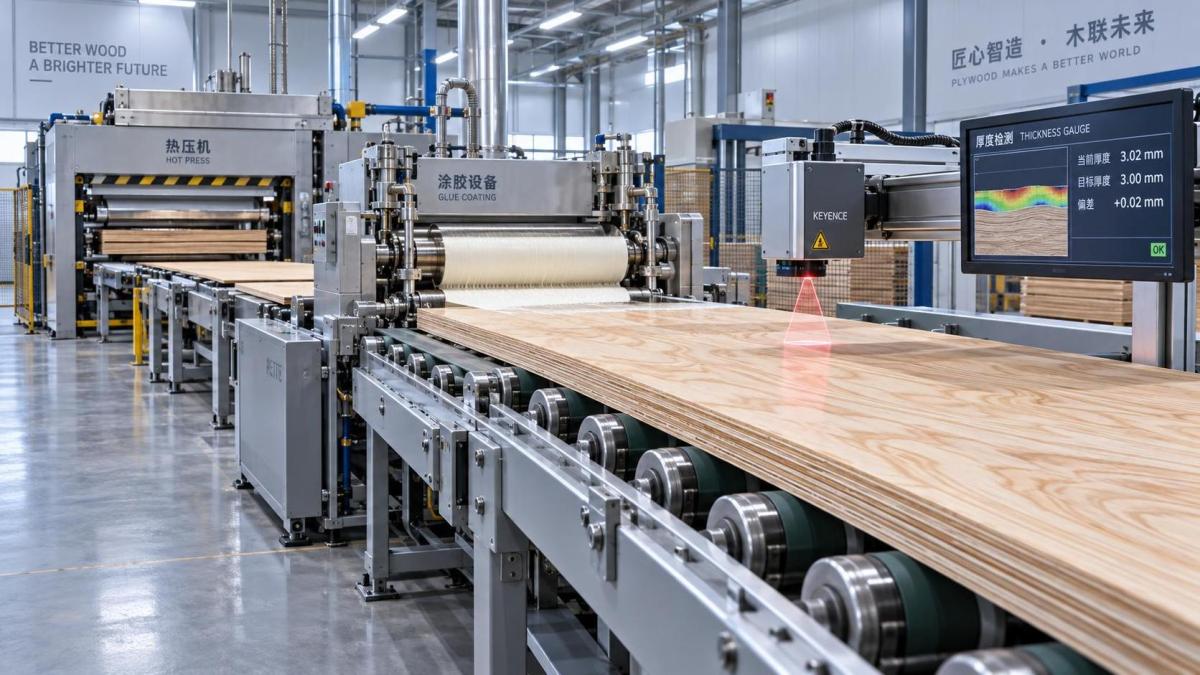
وضع الغراء هو المرحلة التي يصبح فيها التفاوت خطرًا على الترابط
يغير تفاوت السماكة العلاقة بين سطح القشرة وطبقة المادة اللاصقة وضغط الكبس. وقد تكون القشرات الرقيقة أكثر مرونة وقادرة على التوافق بسهولة أثناء الكبس، لكنها قد تكون أيضًا أكثر عرضة لتشرب الغراء أو ظهور عيوب السطح من الأسفل. وقد تترك القشرات السميكة أو غير المتساوية فجوات عند النقاط المرتفعة موضعيًا، خصوصًا عندما تكون صفائح القلب ذات أسطح خشنة أو تداخلات. ويجب أن يسد نظام المادة اللاصقة التفاوت الطبيعي في السطح دون إخفاء العيوب التي كان ينبغي استبعادها في مرحلة سابقة.
ينبغي تقييم موزعات الغراء ذات البكرات، وأنظمة الستارة، وأجهزة التطبيق بالبثق، وغيرها من ترتيبات وضع الغراء من حيث قابلية التكرار عبر ظروف القشرة المتغيرة. فقد تقدم الآلة معدل توزيع اسميًا ثابتًا، لكن الرابطة الفعلية قد تختلف إذا امتصت القشرة الراتنج بشكل غير متساوٍ. ويمكن للمناطق المسامية، وشقوق المخرطة، والقشرة الجافة، والمناطق الرقيقة أن تسحب المادة اللاصقة إلى داخل الخشب بدلًا من ترك طبقة كافية لخط الترابط. وعلى العكس، قد يقلل السطح شديد الرطوبة أو المضغوط من الاختراق ويترك مادة لاصقة زائدة عند الواجهة.
لهذا السبب، ينبغي النظر إلى بيانات السماكة جنبًا إلى جنب مع بيانات الرطوبة وجودة السطح. فقد تتصرف قشرة رقيقة ذات رطوبة مضبوطة بصورة مقبولة. أما القشرة نفسها ذات الرطوبة غير المتساوية فقد تلتف قبل تجميع الطبقات، وتتشوه عند محطة الغراء، وتدخل المكبس بتلامس ضعيف. وقد تفوّت التقييمات الفنية التي تركز فقط على تفاوت السماكة الآثار المشتركة التي تؤدي إلى انفصال الطبقات أو التفقع أو عدم استقرار استواء اللوح.
يكون الضبط التلقائي لتوزيع الغراء مفيدًا عندما يكون مقيدًا بحدود تشغيل معتمدة. ولا ينبغي أن يشجع المشغلين على التعويض عن كل عيب في القشرة بإضافة الغراء. فعندما يعتمد الخط على توزيع زائد للحفاظ على الترابط، تشمل الأعراض اللاحقة غالبًا خروج الغراء بالضغط، وعبء التنظيف، وارتفاع استهلاك الراتنج، وعدم اتساق سلوك التشطيب. والنهج الأفضل هو تحديد الانحرافات المؤهلة للتعويض والانحرافات التي تتطلب الفرز أو الرفض.
يوفر الكبس المسبق والكبس الساخن دمكًا مضبوطًا
غالبًا ما يُقلل من أهمية الكبس المسبق في مناقشات تفاوت السماكة. ويتمثل دوره في تثبيت الرصة المجمعة قبل الكبس الساخن، وتحسين تلامس الطبقات، وتقليل الحركة أثناء النقل. وعندما تختلف القشرات في السماكة، يمكن للكبس المسبق أن يساعد في توزيع التلامس عبر تجميع الطبقات، لكنه لا يستطيع إزالة فروق السماكة الموضعية الشديدة. وقد يؤدي التحميل الزائد على المكبس المسبق لإجبار تجميع رديء على أخذ الشكل المطلوب إلى تلف أسطح القشرة أو حبس إجهادات غير متساوية.
ثم يحدد المكبس الساخن ما إذا كان اللوح يصل إلى السماكة المطلوبة وجودة الترابط اللازمة دون انضغاط مفرط. وتؤثر حالة ألواح المكبس، والتوازي، واستقرار الضغط الهيدروليكي، واتساق التحميل، والتحكم في درجة الحرارة، وسلوك الإغلاق، جميعها في النتيجة. وتجعل القشرة غير المتساوية هذه المتغيرات أقل تسامحًا. فإذا كان توازي ألواح المكبس ضعيفًا، سيظهر اللوح ذو مادة القلب غير المتساوية المشكلة بشكل أشد من تركيب متوازن جيدًا. وبالمثل، يمكن لألواح الحماية البالية أو أسطح المكبس الملوثة أن تنقل تفاوت السماكة الموضعي إلى اللوح النهائي.
من المفاهيم الخاطئة الشائعة أن الضغط الأعلى سيحل عدم اتساق السماكة. فقد يحسن الضغط الأعلى التلامس في بعض التركيبات، لكنه قد يسحق مناطق القلب منخفضة الكثافة، ويضغط المناطق الرقيقة بصورة مفرطة، ويزيد تفاوت الكثافة، ويؤدي إلى ارتداد بعد الكبس. وتعتمد حالة الكبس المناسبة على نوع الخشب، وكيمياء المادة اللاصقة، وكثافة اللوح المستهدفة، ورطوبة القشرة، وعدد الطبقات، والاستخدام النهائي المقصود. وينبغي أن توفر المعدات إعدادات قابلة للتكرار وتغذية راجعة موثوقة، بينما تحدد مواصفة الإنتاج نافذة التشغيل المقبولة.
بالنسبة للمكابس متعددة الفتحات أو الخطوط عالية الإنتاجية، يستحق الاتساق بين الفتحات الاهتمام أيضًا. فقد يحافظ نظام التحكم على ضغط ودرجة حرارة محددين، إلا أن التفاوت في تسلسل التحميل أو موضع الرصة أو تآكل الألواح قد ينتج نتائج مختلفة عبر الفتحات. ويُعد رسم خرائط السماكة بعد الكبس مفيدًا لأنه يبين ما إذا كانت المشكلة ناتجة عن القشرة الواردة أو تجميع الطبقات أو توزيع الكبس.
يمكن لمعدات التشطيب تصحيح الانحرافات الصغيرة، لا الانحرافات الهيكلية
تُعد الصنفرة المعايرة المرحلة العملية الأخيرة للتحكم بالسماكة في كثير من منتجات الخشب الرقائقي. ويمكن لآلات الصنفرة ذات السيور العريضة إزالة تفاوت سطحي محدود وإنتاج لوح نهائي أكثر تجانسًا. وهي ذات قيمة لتحقيق أهداف السماكة وتجهيز السطح للتغطية أو الطلاء أو التصفيح الثانوي. لكن ينبغي التعامل مع الصنفرة باعتبارها تصحيحًا للتشطيب. فهي لا تستطيع استعادة سلامة الترابط، أو إعادة موازنة قلب غير متساوٍ، أو إزالة الإجهاد الداخلي الناتج عن كبس رديء.
كما أن الصنفرة المفرطة مكلفة. فهي تقلل المردود، وتستهلك المواد الكاشطة، وتولد الغبار، وقد تكشف العيوب في قشرة الوجه. وإذا كان اللوح يحتاج بانتظام إلى صنفرة كبيرة للوصول إلى المواصفة، فمن المحتمل أن تكون مشكلة العملية في المراحل السابقة. وينبغي أن يقارن التقييم الفني توزيع السماكة قبل الصنفرة وبعدها، بدلًا من الحكم على متوسط السماكة النهائي فقط. فقد يخفي تفاوت نهائي ضيق تم تحقيقه بإزالة كثيفة للمواد ضعف التحكم في المراحل السابقة.
في عمليات التغطية أو الألواح المغلفة، يصبح تجانس السطح أكثر وضوحًا. إذ يمكن أن تؤثر قشرة الوجه الرقيقة أو خطر الصنفرة حتى الاختراق أو تفاوت سماكة اللوح الموضعي في ترابط ومظهر الغطاء الزخرفي. وقد تكون وحدة التصفيح مثل ماكينة PUR WRAPING 300 مناسبة للمكونات المغلفة الأضيق، حيث يدعم التغذية المضبوطة وسرعة التصفيح تطبيق طبقة الوجه بشكل متسق. ويشير أقصى عرض للتصفيح البالغ 300 mm وارتفاع المعالجة البالغ 80 mm إلى تطبيق موجه للمكونات بدلًا من كونه بديلًا عن التحكم بكبس ألواح الخشب الرقائقي كاملة المقاس. ولا تزال الركيزة الأساسية بحاجة إلى سماكة مستقرة وإعداد للسطح قبل وضع طبقة الوجه.
ما يجب التحقق منه عند مقارنة المعدات
ينبغي للمقيّمين الفنيين تجنب الحكم على الخط بناءً على السرعة الاسمية أو حمولة المكبس وحدها. إذ يكشف تفاوت القشرة نقاط الضعف في مناولة المواد والقياس وتدفق البيانات وانضباط الصيانة. وعادةً ما تكشف الأسئلة التالية أكثر من الادعاء العام بوجود «تحكم تلقائي بالسماكة».
- أين تُقاس سماكة القشرة، وهل تكشف الطريقة التفاوت الموضعي أم توفر قراءة متوسطة فقط؟
- هل يستطيع النظام التمييز بين انجراف في العملية قابل للتصحيح وصفيحة فردية معيبة؟
- ماذا يحدث تلقائيًا بعد ظهور نتيجة خارج النطاق: إنذار، أو فرز، أو ضبط للوصفة، أو إيقاف للخط، أو مراجعة من المشغل؟
- كيف تُتبع الصفائح المقاسة عبر التجفيف والإصلاح والتكديس وتجميع الطبقات والكبس؟
- ما تعديلات توزيع الغراء المسموح بها، وما الذي يمنع التعويض المفرط عن القشرة الرديئة؟
- كيف يتم التحقق من توازي المكبس وحالة ألواحه وسماكة اللوح النهائي أثناء الإنتاج العادي؟
- هل يمكن لسجلات الإنتاج ربط مشكلة في لوح نهائي بدفعة القشرة ووصفة تجميع الطبقات ودورة الكبس ونتيجة الصنفرة؟
ينبغي تضمين الصيانة في التقييم نفسه. إذ يمكن لتلوث المستشعرات، وتآكل البكرات، والمعايرة غير الدقيقة، ومشكلات تتبع السيور، والانجراف الهيدروليكي، وأسطح المكبس التالفة، أن تخلق قراءات أو نتائج تبدو كتفاوت في القشرة. ويجعل نظام التحكم المفيد هذه الأسباب المتعلقة بالمعدات واضحة. وإلا فقد يكرر المشغلون ضبط معلمات التقشير أو الغراء أو الكبس، بينما يكون العطل الفعلي بكرة قياس بالية أو رأس صنفرة غير محاذى.
الهدف العملي هو اتخاذ قرارات مستقرة، وليس انعدام التفاوت. فالخشب مادة متغيرة، ويحتاج خط الخشب الرقائقي المجدي اقتصاديًا إلى حدود محددة لما يمكنه استيعابه، وما يمكنه تحويل مساره، وما يجب عليه رفضه. وتثبت المعدات قيمتها عندما تُقاس هذه الحدود باستمرار ويجري التعامل معها بصورة متوقعة عبر العملية بأكملها. وهذا هو الفرق بين إنتاج ألواح تحقق سماكة اسمية فحسب وإنتاج خشب رقائقي يتميز بترابط واستواء وأداء تشطيب لاحق قابل للتكرار.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.