


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما أسباب ظهور آثار الاحتراق عند استخدام منشار طولي ذي شفرة واحدة للأخشاب الصلبة؟
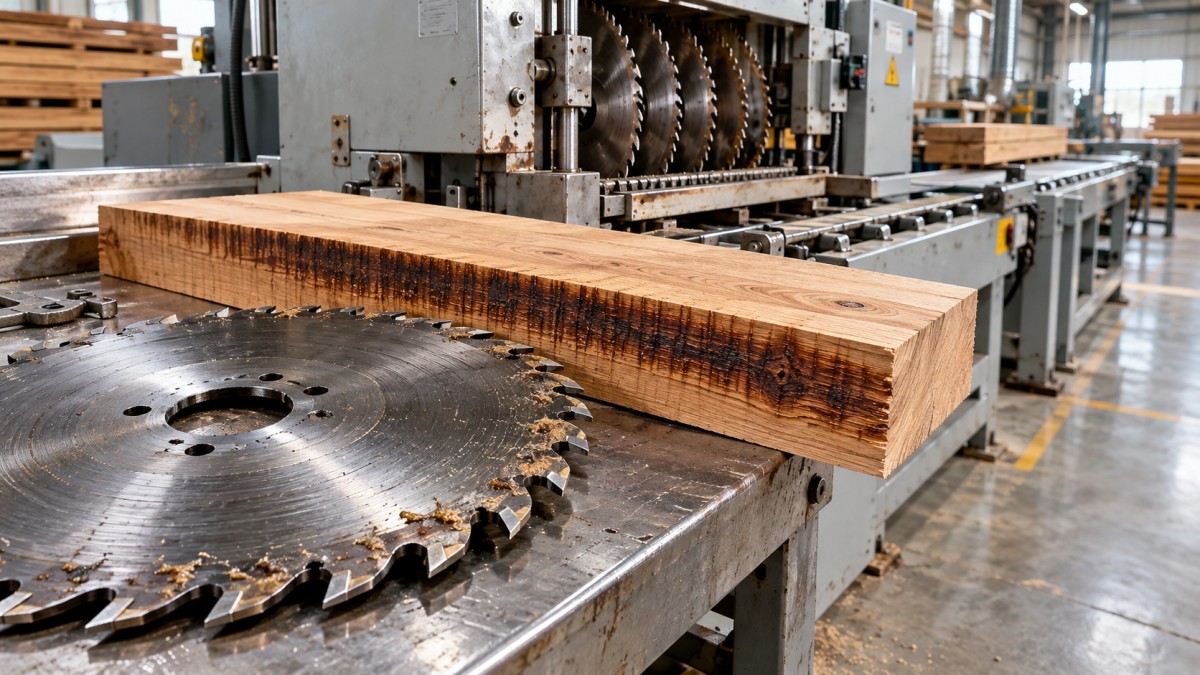
ظهور خطوط داكنة على حافة خشب صلب قُطع حديثًا بالنشر الطولي يعني عادةً أن شفرة المنشار تولّد حرارة تفوق ما يمكن للقطع تبديده. في منشار شقّ طولي ذي شفرة واحدة مخصص للأخشاب الصلبة، تشمل الأسباب الرئيسية الأسنان غير الحادة أو المغطاة بالراتنج، والشفرة غير المناسبة، وبطء التغذية أو عدم انتظامها، ومشكلات المحاذاة التي تجعل الشفرة تحتك بسطح القطع. وقد تؤدي الإجهادات الداخلية في الخشب أيضًا إلى انغلاق مجرى القطع وانحشار الشفرة.
يساعد نمط العلامات على تضييق نطاق الأسباب. فإذا ظهر الاحتراق على كل لوح تقريبًا، فالمشكلة غالبًا في أدوات القطع أو إعداد الماكينة؛ أما البقعة الداكنة التي تظهر عند تباطؤ التغذية فتشير إلى طول مدة التلامس. وقد يكون سبب الاحتراق الذي يظهر على ألواح معينة فقط هو الإجهاد أو التشوّه أو اختلاف الرطوبة. وتستلزم هذه العلامات الصنفرة أو إجراء عمليات تشغيل إضافية، لكنها قد تكون أيضًا تحذيرًا من الانحشار أو عدم استقرار التغذية أو وجود عطل آخذ في التطور في المعدات.
اقرأ نمط الاحتراق قبل تغيير الإعدادات
احتفظ بلوح مرفوض، وحدد عليه اتجاه التغذية والوجه المرجعي والحافة المحترقة. قارنه بقطع أخرى من دورة الإنتاج نفسها. وسجّل ما إذا كانت المشكلة قد بدأت بعد تغيير الشفرة أو المادة أو إعداد التغذية. فهذه المعلومات أجدى من تغيير عدة إعدادات دفعة واحدة.
هذه الأنماط قرائن وليست دليلًا قاطعًا. فالشفرة غير الحادة قد تزيد مشكلة التغذية سوءًا، بينما قد تؤدي المحاذاة غير الصحيحة إلى الاحتراق وتراكم الراتنج معًا. أوقف القطع إذا انحشرت الخامة، أو أصبحت التغذية غير مستقرة، أو ظهر دخان، أو حدث اهتزاز غير طبيعي. لا تواصل إنتاج قطع تالفة للتأكد من وجود عطل مشتبه به.
اجعل الفحص آمنًا قبل لمس نظام القطع
اتبع إجراءات إيقاف الماكينة وتأمينها قبل الوصول إلى الشفرة أو آلية التغذية أو أجهزة الضغط أو مجاري شفط الغبار. افصل الطاقة الكهربائية وأي طاقة هوائية أو هيدروليكية وفقًا لما يلزم، وتحقق من أن الحالة آمنة. فتوقف الشفرة وحده لا يعني استحالة إعادة تشغيل الماكينة.
أبقِ الحواجز وأجهزة منع الارتداد مركبة وتعمل بصورة سليمة أثناء التشغيل. لا تمد يدك مطلقًا إلى منطقة القطع لتحسس الحرارة أو إزالة انحشار أو توجيه لوح يصعب تمريره. أزل الخامة العالقة باتباع إجراءات الشركة المصنّعة فقط. ويجب أن يتولى موظفون مدربون قياسات المحاذاة وضبطها، باستخدام المراجع والتفاوتات المحددة للماكينة.
ابدأ بالشفرة: التراكمات وحالة الحد ومواصفات الشفرة
قد تجعل ترسبات الراتنج الشفرة الصالحة للخدمة تقطع كما لو كانت غير حادة
يتراكم الراتنج والغبار المضغوط حول أسطح الأسنان وحيزات تفريغ النشارة وعلى سطح الشفرة. وتزيد هذه الترسبات الاحتكاك وتعيق إخراج النشارة. وقد تؤدي الحرارة إلى مزيد من التراكم، لذلك قد تبدأ الشفرة التي كانت تقطع بشكل مقبول بإحداث حواف داكنة مع استمرار الإنتاج.
بعد فك الشفرة بأمان، افحصها تحت إضاءة جيدة. وابحث عن الترسبات قرب حواف القطع وعن المواد المتراصة بين الأسنان. نظّفها باستخدام منتج وطريقة معتمدين للشفرة، مع مراعاة أي طبقة طلاء ولحام الكربيد. تجنب الكشط العنيف أو استخدام مواد كيميائية غير معتمدة قد تتلف أدوات القطع.
يُعد التنظيف خطوة تشخيصية مفيدة، لكنه لا يعيد الحد القاطع المستدير إلى حالته الأصلية. وإذا استمر الاحتراق بعد التنظيف المناسب، فتحقق من حدة الشفرة وإعدادات الماكينة بدلًا من تكرار عملية التنظيف.
تزيد الأسنان غير الحادة أو التالفة الحرارة عند موضع القطع
يضغط الحد المتآكل الخشب ويفركه بدلًا من قطعه بقصّ نظيف. وتشمل العلامات الأخرى زيادة مقاومة القطع، وارتفاع حمل المحرك، وخشونة الحواف، أو تغير صوت القطع. أما الكربيد المفقود أو المتشقق فيمكن أن يؤدي إلى قطع غير متساوٍ ويستلزم اهتمامًا فوريًا.
أرسل أدوات القطع التي يُشك في حالتها إلى جهة متخصصة لفحصها وشحذها. لا تقيّم حالتها بالاعتماد على مظهر السن المدبب فقط؛ إذ قد يصعب رؤية تآكل حافة القطع من دون تكبير. وتستلزم الشقوق أو تلف لحام الكربيد أو اعوجاج صفيحة الشفرة إخراجها من الخدمة وتقييمها من قِبل متخصص.
قد تكون الشفرة المتوافقة مع محور الدوران غير مناسبة للعمل
يتطلب شقّ الأخشاب الصلبة طولياً هندسة أسنان وسعة لحيزات تفريغ النشارة وعرض شقّ وسماكة صفيحة مناسبة لسماكة المادة والماكينة. وقد لا تتسع حيزات تفريغ النشارة في شفرة التشطيب ذات الأسنان الكثيرة بما يكفي لعملية شقّ شاقة، ما يؤدي إلى توليد الحرارة حتى عندما تكون الشفرة حادة.
استعن بتوصيات مصنّعي المنشار وأدوات القطع لمطابقة الشفرة مع:
- نوع الخشب الصلب ونطاق سماكته.
- القطر وقطر الثقب وسرعة الدوران واتجاه الدوران المسموح بها.
- نطاق التغذية في الماكينة وقدرة عمود الدوران وطريقة التثبيت.
- أي إسفين تقسيم أو سكين شقّ مركّب، إذ يجب أن يتوافق سمكه مع صفيحة الشفرة وعرض الشقّ.
لا يُعد الشقّ الضيق علاجًا مضمونًا للاحتراق. فقد تساعد مقاومة القطع المنخفضة في بعض التطبيقات، لكن عدم كفاية صلابة الصفيحة قد يؤدي إلى انحرافها. اضبط بروز الشفرة وفقًا لتعليمات الماكينة والشفرة بدلًا من تطبيق قاعدة عامة للارتفاع.
تحقق من التغذية الفعلية، لا من سرعة التغذية المعروضة فقط
قد تؤدي التغذية البطيئة إلى الاحتراق لأن الأسنان تلامس كل جزء من الخشب مرارًا، مع إزالة كمية قليلة جدًا من المادة لكل سن. وعلى النقيض، قد تؤدي التغذية المفرطة إلى زيادة حمل القطع، وامتلاء حيزات تفريغ النشارة، وانحراف الشفرة، أو إجهاد نظام الدفع. ويعتمد نطاق التشغيل المناسب على هندسة الشفرة وسرعة عمود الدوران وسماكة الخامة ونوع الخشب وقدرة الماكينة.
لا تستجب للمشكلة بمجرد زيادة سرعة التغذية. تأكد أولًا من أن الشفرة نظيفة وحادة ومناسبة. ثم استخدم نطاق التشغيل المعتمد، وأجرِ تعديلات مضبوطة على خامة ممثلة للإنتاج، مع مراقبة جودة الحواف وثبات التغذية ومؤشرات حمل الماكينة.
في منشار الشقّ الطولي ذي التغذية الآلية، قد تختلف السرعة المحددة عن حركة اللوح الفعلية. فقد يؤدي انزلاق سلسلة التغذية أو البكرات، أو تلوث أسطح التلامس، أو إعدادات الضغط غير الصحيحة، أو ضعف دعم الخامة إلى توقفات متقطعة في حين يستمر نظام الدفع في العمل. ولذلك قد يكون الاحتراق الموضعي مشكلة في نظام التغذية، لا في اختيار السرعة.
افحص مكونات التغذية وأجهزة الضغط بعد عزل الطاقة، مع اتباع تعليمات الصيانة. فقد يؤدي الضغط المفرط إلى زيادة السحب، بينما قد يسمح الضغط غير الكافي بالانزلاق أو الحركة الجانبية. لا تعوّض عن تآكل المكونات بزيادة إعدادات الضغط إلى ما يتجاوز المواصفات. وتحتاج الألواح الطويلة أو الثقيلة أيضًا إلى دعامة تغذية وإخراج معتمدة كي لا يؤثر وزنها في مسارها.
عندما تحتك الشفرة بعد مرور الأسنان
تُنشئ أسنان القطع خلوصًا لصفيحة الشفرة. وإذا لم يكن مسار الخامة ومستوى القطع متوافقين على نحو صحيح، أو تحركت الشفرة جانبيًا، فقد تحتك الصفيحة أو الأسنان الخلفية بالحافة المقطوعة حديثًا. وغالبًا ما يؤدي ذلك إلى احتراق مستمر لا يختفي بعد الشحذ.
تشمل الفحوص ذات الصلة مسار التغذية، ومحاذاة الدليل أو السياج عند وجوده، وحالة عمود الدوران، والانحراف الدوراني للشفرة، وموضع إسفين التقسيم أو سكين الشقّ. استخدم طريقة المحاذاة المحددة من الشركة المصنّعة للمعدات؛ فقد لا تكون النصائح العامة الخاصة بتغيير زوايا السياج في مناشير الطاولة مناسبة لماكينة صناعية ذات تغذية بسلسلة.
يستحق تثبيت الشفرة الفحص إذا بدأت المشكلة فور تغييرها. فقد تمنع الأوساخ أو الراتنج أو التلف على أسطح ارتكاز الشفرة على المحور والشفاه من تثبيتها بشكل صحيح. كما قد يؤثر التثبيت غير الصحيح في دقة الدوران. نظّف هذه الأجزاء وركّبها وفقًا للتعليمات فقط، مستخدمًا طريقة الربط المحددة.
إذا استمر الاحتراق بانتظام بعد شحذ الشفرة حديثًا، فالخطوة الصحيحة هي إجراء القياسات، لا مواصلة زيادة التغذية. ينبغي لموظفي الصيانة المؤهلين التمييز بين الانحراف الدوراني للشفرة وأعطال عمود الدوران أو الشفة. ويجب إجراء القياسات بعد عزل الماكينة بأمان؛ ولا تمسك أبدًا بمقياس أو مؤشر مرتجل بالقرب من شفرة تدور.
قد تنغلق بعض الألواح حول الشفرة عند مجرى القطع
قد يحتوي الخشب الصلب على إجهادات نمو أو إجهادات تجفيف تتحرر أثناء الشقّ الطولي. وقد يتحرك الجزآن إلى الداخل ويحشرا الشفرة حتى عندما تكون أدوات القطع والمحاذاة سليمتين. كما قد تُحدث الخامة المقوسة أو الملتوية أعراضًا مشابهة بتغيير طريقة تلامسها مع نظام التغذية.
اشتبِه في وجود سبب متعلق بالمادة إذا كان الاحتراق متقطعًا، أو انثنت الشرائح المقطوعة حديثًا، أو انحشرت ألواح معينة بينما قُطعت ألواح مستقيمة مماثلة بشكل طبيعي. لا تكفي هذه المؤشرات وحدها لتشخيص الرطوبة. ويمكن لمقياس الرطوبة أن يساعد على تحديد الاختلافات، لكن يجب مراعاة إعدادات نوع الخشب وعمق القياس وقيود الجهاز.
افصل المواد المشتبه بها بدلًا من دفعها بالقوة عبر الماكينة. راجع إعداد الخامة وحالة الرطوبة والدعم وتسلسل الشقّ المعتمد. وقد تتطلب بعض المواد تعديل سماحية التشغيل أو اتباع عملية مرحلية يحددها المسؤول الفني في الورشة. وقد لا تكون القطع شديدة التشوّه أو غير المستقرة مناسبة لهذا الإعداد.
إذا كانت الماكينة تستخدم إسفين تقسيم أو سكين شقّ، فتحقق من حالته وتوافقه ومحاذاته. تساعد هذه الأجهزة على التعامل مع انغلاق مجرى القطع، لكنها لا تزيل الإجهادات الداخلية. لا تزل أي جهاز وقائي مطلقًا لتمرير لوح يصعب قطعه.
تحقق من التصحيح من دون إخفاء العطل الأصلي
بعد معالجة السبب المرجح، أجرِ تجربة مضبوطة بدلًا من استئناف تشغيل دفعة كاملة. اختر خامة مستقيمة تمثل الإنتاج، على أن تكون مماثلة له من حيث نوع الخشب والسماكة والتحضير. أعد تركيب جميع الحواجز وأجهزة السلامة قبل التشغيل.
- سجّل الحالة الأولية. دوّن مواصفات الشفرة وحالتها والمادة وإعداد التغذية وموضع الاحتراق.
- غيّر متغيرًا واحدًا ذا صلة. يعطي تنظيف الشفرة أو تصحيح عطل مؤكد في التغذية نتيجة أوضح من تغيير عدة إعدادات غير مرتبطة.
- افحص قطعة العمل بعد توقف الماكينة وتفريغها بأمان. تحقق من تغير اللون والخشونة وآثار التموج والتفاوت على طول الحافة. راقب حمل الماكينة وسلوك التغذية من موضع التشغيل المعتاد.
- تأكد من النتيجة عبر قطع ممثلة. لا تكفي سلامة لوح واحد لإثبات معالجة عطل لا يؤثر إلا في خامات معينة.
تحقق من أداء نظام شفط الغبار ضمن هذا العمل أيضًا. فقد تؤدي انسداد المجاري أو ضعف إخراج النشارة إلى تكرار القطع وزيادة الحرارة، إلا أن الشفط وحده لا يعالج الأسنان غير الحادة أو عدم المحاذاة. أزل الانسدادات بعد اتباع إجراء العزل المطلوب فقط.
صعّد الأمر إلى الصيانة أو مورّد أدوات القطع إذا استمر الاحتراق رغم استخدام أدوات حادة مناسبة وثبات التغذية، ولا سيما إذا صاحبه انحراف دوراني أو اهتزاز أو ضجيج غير طبيعي من عمود الدوران أو ظهور علامات متكررة على جانب واحد. وقدّم العينات المحددة وملاحظات التشغيل؛ إذ تساعد هذه التفاصيل على التمييز بين مشكلة أدوات القطع وعطل مسار التغذية أو عمود الدوران، من دون الاعتماد على تكرار تعديلات التجربة والخطأ.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.