


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
هل يمكن لمنشار شقّ الخشب بشفرة واحدة المخصص للأثاث إنتاج حواف جاهزة للصق؟
نعم، يمكن لمنشار شقّ ذي شفرة واحدة مخصص للأثاث إنتاج حواف جاهزة للصق، شريطة أن تكون الماكينة والشفرة ونظام التغذية والخشب ملائمة لهذه المهمة. لكن في إنتاج الألواح، قد تبدو الحافة ناعمة عند لمسها، بينما تكون منحنية أو غير قائمة الزاوية. وقد تؤدي هذه العيوب إلى ظهور خطوط لصق واضحة، أو إلى عدم محاذاة الألواح أثناء الكبس، أو إلى الحاجة لعملية تسوية منفصلة.
لذلك، ينبغي أن يستند قرار الشراء إلى جودة الوصلات القابلة للتكرار، لا إلى مظهر السطح وحده. ويتحقق التقييم المفيد مما إذا كانت الألواح الممثلة لظروف الإنتاج تخرج من المنشار بحواف مستقيمة وقائمة الزاوية ونظيفة ومتطابقة، وما إذا ظلت تلك الحواف ملائمة للربط خلال تسلسل الإنتاج المعتاد.
حدّد معنى «جاهزة للصق» قبل مقارنة الماكينات
الحافة الجاهزة للصق هي الحافة التي يمكن إدخالها في عملية الربط المعتمدة دون تشغيل إضافي. وليس من الضروري أن يبدو سطحها مصقولًا. فقد تكون آثار الأسنان الدقيقة والمتجانسة مقبولة، بينما قد يخفي السطح اللامع المصقول احتراقًا أو خللًا هندسيًا.
بالنسبة إلى ألواح الأثاث، تشمل المتطلبات العملية ما يلي:
- الاستقامة الطولية: ينبغي أن تتطابق الحواف المتقابلة على امتداد طولها القابل للاستخدام، دون استخدام الضغط لإخفاء فجوات كبيرة.
- التعامد مع سطح الإسناد المرجعي: قد تنطبق الحافة المائلة عند أحد الوجهين، بينما تترك فجوة عند الوجه الآخر.
- سلامة سطح الربط: ينبغي ألا تعيق التمزقات المفرطة أو الألياف المسحوقة أو الاحتراق أو التلوث تماس المادة اللاصقة.
- الثبات بعد القطع: يجب أن يحتفظ اللوح بشكل هندسي مقبول حتى تطبيق الغراء والتجميع.
ينبغي تحديد حدود القبول استنادًا إلى مواصفات اللوح ومتطلبات المادة اللاصقة ونوع الخشب ونتائج الإنتاج المعتمدة. ولا توجد قيمة عالمية لخشونة السطح أو للفجوة المسموح بها تجعل كل حافة مقطوعة بالمنشار مناسبة لكل وصلة أثاث.
يجب أن تتحكم الماكينة في اللوح، لا أن تدير الشفرة فحسب
أول ما ينبغي التمييز بينه هو تقليل عرض اللوح وإنشاء حافة مرجعية مستقيمة. فالماكينة التي تكتفي بتوجيه حافة موجودة بمحاذاة حاجز قد تكرر انحناء تلك الحافة. ويمكن لترتيب الشقّ الطولي المستقيم أن ينشئ قطعًا مستقيمًا عندما يتحكم نظام التغذية والتثبيت في قطعة العمل بالطريقة المقصودة. تحقّق من مبدأ التشغيل الفعلي بدلًا من الاعتماد على اسم الماكينة.
اسأل عن كيفية تعامل المنشار مع الخشب الذي لا تكون حافته الابتدائية مستقيمة. وينبغي أن تتضمن الإجابة أسطح الإسناد المرجعية، وطريقة تثبيت قطعة العمل، وحالة اللوح المسموح بها، وأي تجهيز مطلوب قبل الشقّ. وتكون المطالبة بإنتاج حافة مناسبة للصق أقل فائدة إذا كانت تنطبق فقط على الخشب الذي سُوّيت حافته مسبقًا على ماكينة أخرى.
يظهر أثر المحاذاة والصلابة في القطع
تؤثر محاذاة الشفرة بالنسبة إلى مسار التغذية في ما إذا كانت الأسنان تقطع بنظافة أو تحتك بالحافة النهائية. وقد يسهم الانحراف المحوري للمغزل، أو تلف حواف تثبيت الشفرة أو اتساخها، أو شدّ الشفرة غير الملائم، في الحركة الجانبية. كما قد ينتج عن تآكل مسار التغذية، أو عدم استواء دعم الطاولة، أو ارتخاء مكونات التوجيه عيوب لا تستطيع شفرة جديدة تصحيحها.
اطلب من الشركة المصنّعة إجراء الفحص الخاص بحالة المغزل، وتثبيت الشفرة، ومحاذاة التغذية، وضبط وسائل التثبيت. وينبغي أن يكون تنفيذ هذه الفحوص ميسورًا ضمن مهام الصيانة الدورية. وقد لا تكون الماكينة التي لا تؤدي جيدًا إلا بعد ضبط تخصصي صعب مناسبة لورشة موارد صيانتها محدودة.
ثبات التغذية مهم عند طرفي اللوح
يؤدي عدم اتساق التغذية إلى تغيير الحمل على الأسنان، وقد يترك مناطق خشنة وأخرى مصقولة بالتناوب. ويسمح التثبيت غير الكافي بتحرك قطعة العمل؛ أما الضغط المفرط فقد يشوّه الخشب الأقل سماكة أو يسطّح اللوح مؤقتًا، ثم يعود اللوح إلى شكله بعد تحريره. ولا تساعد أي من الحالتين على ضمان هندسة حواف موثوقة.
افحص القطع على امتداده بالكامل، ولا سيما منطقتي الدخول والخروج. فقد تشير العيوب الموضعية قرب الأطراف إلى فقدان الدعم أو التثبيت أثناء دخول اللوح إلى آلية التغذية أو خروجه منها. كما تحتاج الألواح الطويلة إلى دعم مناسب عند المدخل والمخرج كي لا يؤثر وزنها في القطع.
اختر توليفة الشفرة والتغذية بما يلائم الخشب الفعلي
الشفرة الموصوفة بأنها مناسبة للشقّ الطولي لإنتاج حواف لاصقة ليست سوى نقطة بداية، وليست دليلًا على الأداء. يجب أن تعمل هندسة الأسنان وعددها وعرض الشقّ وصلابة جسم الشفرة وقطرها وسرعة التشغيل معًا ضمن الحدود التي تحددها الشركة المصنّعة للمنشار والشفرة.
لا يؤدي ازدياد عدد الأسنان تلقائيًا إلى إنتاج حافة أفضل للربط. إذ يجب أن تكون سعة تجاويف الأسنان كافية لإخراج الرقائق عند سماكة القطع المقصودة. وقد تؤدي توليفة غير مناسبة إلى تراكم الرقائق وزيادة الحرارة وإتلاف السطح، حتى إن بدت وكأنها توفر تشطيبًا أدق.
قيّم العلاقات التالية بدلًا من مقارنة عدد الأسنان وحده:
- سرعة التغذية وحمل الأسنان: قد تشجع التغذية البطيئة جدًا على الاحتكاك وتولّد الحرارة، بينما قد تزيد التغذية المفرطة قوى القطع أو التمزق أو انحراف الشفرة.
- عرض الشقّ وصلابة جسم الشفرة: يقلل الشقّ الأضيق من كمية المادة المزالة، لكن يجب أن يوفّر ثباتًا كافيًا تحت الحمل المتوقع.
- سماكة الخشب وإخلاء الرقائق: قد يختلف أداء الشفرة المستخدمة بنجاح مع الخشب الرقيق عند الاقتراب من الحد الأعلى لنطاق السماكة المقصود.
- صيانة الحافة القاطعة: تؤثر جودة الشحذ وتراكم الراتنج وتلف الأسنان في كل من الهندسة وحالة السطح.
اطلب من المورد تحديد إعداد ابتدائي موصى به لأنواع الخشب وأبعاده، ثم تحقّق من نطاق تغذية عملي. فالنجاح في قطع واحد بسرعة تغذية منخفضة على نحو غير معتاد لا يثبت قدرة الإنتاج.
تحتاج بعض أنواع الخشب إلى تجهيز لا يستطيع المنشار أن يحل محله
حتى المنشار المضبوط كما ينبغي لا يستطيع ضمان ثبات الحواف إذا كانت المادة غير مستقرة. فقد تؤدي تدرجات الرطوبة وإجهادات النمو وإجهادات التجفيف والتقوس والالتواء إلى تغيير سلوك اللوح أثناء الشقّ أو بعده.
قد يخرج اللوح مستقيمًا من الشفرة، ثم ينحني عند تحرر الإجهادات الداخلية. ولن تعالج عملية تغيير الشفرة هذه المشكلة الأساسية. قارن الاستقامة مباشرة بعد القطع ومرة أخرى بعد فترة تأخير تماثل الفترة السابقة للصق. وسجّل ما إذا كانت الحركة تحدث باستمرار ضمن مجموعات معينة من المواد.
كما أن سطح الإسناد المرجعي مهم. فقد لا يستقر الخشب الملتوي أو غير المستوي بصورة متسقة تحت نظام التغذية، ما يؤدي إلى حافة غير قائمة الزاوية بالنسبة إلى الوجه المستخدم عند تجميع الألواح. وبحسب العملية، قد تكون هناك حاجة إلى تجهيز الوجه، أو الشقّ الخشن متبوعًا بمرحلة تكييف، أو تمريرة نهائية لتحديد المقاس.
احرص على أن يفي التقييم بمتطلبات الرطوبة وتجهيز السطح الخاصة بالمادة اللاصقة. فقد تؤثر المواد الاستخلاصية والراتنج والأوساخ والتلوث الناتج عن المناولة في الربط، بصرف النظر عن دقة المنشار. واجتياز الفحص الهندسي لا يلغي الحاجة إلى التحكم السليم في المواد.
أجرِ اختبار قبول يكشف نقاط الضعف
استخدم مواد تمثل ظروف الإنتاج بدلًا من الاقتصار على ألواح العرض الصافية والمستقيمة. أدرج أنواع الخشب والسماكات والأطوال والتفاوتات المعقولة التي ستواجهها الماكينة بانتظام. وافصل الخشب الذي يعاني عيوبًا شديدة كي يميّز الاختبار بين قدرة الماكينة وقرارات رفض المواد.
اتفق على طريقة القبول قبل العرض التوضيحي. فهذا يمنع اعتماد الحافة الجذابة بصريًا بوصفها الأساس الوحيد للموافقة.
- سجّل الإعدادات. دوّن تعريف الشفرة وحالتها وإعداد التغذية وترتيب التثبيت وأبعاد الخشب وحالته من حيث الرطوبة وأي تشغيل سابق.
- افحص كل حافة على حدة. استخدم مسطرة استقامة تم التحقق منها وطريقة مناسبة لقياس الفجوات لتقييم الاستقامة. وتحقق من التعامد في مواضع متعددة بالنسبة إلى سطح الإسناد المرجعي المقصود.
- جرّب تركيب القطع دون غراء. ضع الألواح في اتجاه التجميع المقصود. افحص الوجهين وطول الوصلة دون استخدام قوة المشابك لإخفاء الفجوات. وقد تخفي الحواف المتقابلة أحيانًا عيوبًا متكاملة، لذا احتفظ بالفحوص الفردية.
- كرّر الاختبار على العينات. راقب التغيرات بحسب طول اللوح وسماكته واتجاه الألياف وسرعة التغذية. وأدرج عمليات قطع متكررة بدلًا من اختيار القطع الأفضل فقط.
- أعد عينات ملصقة. استخدم المادة اللاصقة ومعدل الفرد وتوقيت التجميع والضغط وظروف التصلب المقصودة. افحص خط الغراء وأجرِ تقييمًا مناسبًا للقوة.
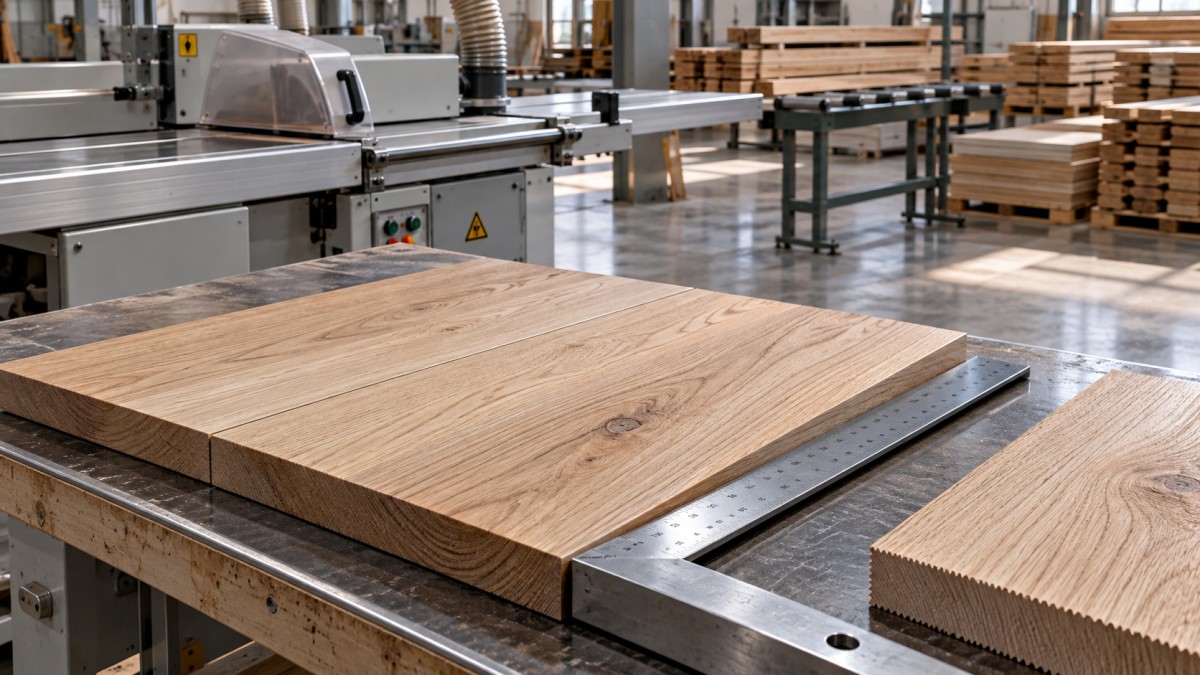
يمكن للاختبار الإتلافي كشف نقاط ضعف لا تظهر عند التجميع التجريبي الجاف، لكن ينبغي تفسير النتائج في سياقها. وقد يدعم فشل الخشب تقييمًا إيجابيًا، لكنه لا يمثل بمفرده قاعدة قبول عامة لكل أنواع الخشب أو المواد اللاصقة أو ظروف الاستخدام. استخدم طريقة اختبار موثقة وملائمة لمكوّن الأثاث، وحقق في حالات الفشل غير المتسقة.
أعِد بعض الفحوص المختارة بعد تشغيل إنتاجي واقعي. فقد لا يظهر تراكم الحرارة والراتنج وتآكل الشفرة وتلوث نظام التغذية خلال عرض توضيحي قصير. والهدف هو تحديد نطاق تشغيل قابل للتكرار وفترة صيانة، لا مجرد إثبات إمكانية إنتاج حافة ممتازة واحدة.
حلّل العيب قبل تغيير الإعدادات
غيّر متغيرًا واحدًا في كل مرة واحتفظ بالعينات المقابلة. فقد يؤدي تغيير التغذية والشفرة والضغط في آن واحد إلى تحسين النتيجة دون الكشف عن التعديل الذي أحدث الفرق. اتبع إجراءات العزل عند الفحص والضبط؛ ولا تعطل أبدًا الحواجز أو أجهزة منع الارتداد لمراقبة عملية القطع.
حدّد ما إذا كان اللصق المباشر مسارًا إنتاجيًا أم استثناءً
يُعد سير العمل من المنشار إلى اللصق خيارًا موثوقًا عندما تستوفي المواد الممثلة للإنتاج، بصورة متكررة، متطلبات الهندسة والربط عند معدل الإنتاج المطلوب. وتأتي فائدته من الاستغناء عن عملية غير ضرورية دون نقل عبء إضافي إلى الفرز أو الكبس أو إعادة العمل.
أبقِ على عملية تسوية ثانوية للحواف أو عملية تشطيب أخرى تم التحقق من صلاحيتها عندما يتجاوز تفاوت الخشب بانتظام قدرة المنشار على التحكم، أو عندما يغيّر تحرر الإجهادات الحواف قبل التجميع، أو عندما يتعذر الحفاظ على جودة الوصلة المطلوبة ضمن نطاق التشغيل المقصود. وتجنب التعامل مع الصنفرة القوية للحواف بوصفها بديلًا تلقائيًا؛ إذ قد تؤدي الصنفرة غير المنضبطة إلى تدوير الحواف وتغيير تعامدها.
قارن مسارات الإنتاج كاملة من حيث إنتاج الألواح المقبولة ومردود المواد والمناولة وصيانة أدوات القطع وجهد الفحص والوصلات المرفوضة، لا سرعة التغذية وحدها. وبالنسبة إلى منشار شقّ ذي شفرة واحدة مخصص للأثاث، فإن الدليل الحاسم هو اختبار موثق يبيّن المواد التي يمكن نقلها مباشرة إلى اللصق، والإعدادات التي تحقق ذلك، ومتى يظل التجهيز الإضافي ضروريًا.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.