

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما سعة مكبس الخشب التي تحقق جدوى اقتصادية لخطوط لصق الألواح عالية الإنتاج؟
قدرة مكبس الخشب على تلبية احتياجات الإنتاج قد تصنع الفارق أو تحسمه في عمليات لصق الألواح بكميات كبيرة. تعرّف على كيفية تحديد مساحة اللوح الضاغط والضغط وزمن الدورة لخفض تكلفة اللوح وتجنب إعادة العمل المكلفة.
في خط إنتاج للصق الألواح بكميات كبيرة، نادرًا ما يكون المكبس أسرع آلة في المصنع، وهذه هي المشكلة تحديدًا. تعمل المناشير وآلات التشكيل وآلات فرد الغراء وفق سرعاتها الخاصة، لكن كل لوح يظل بحاجة إلى التوقف والبقاء تحت الضغط مدة محددة، ثم الخروج مستويًا قبل أن تبدأ العملية التالية. إذا لم يستطع المكبس مواكبة الإنتاج، تتراكم الأعمال أمامه وتظل خطوط الغراء مكشوفة مدة أطول مما ينبغي. أما إذا كانت سعته أكبر من اللازم، فتُجمَّد الأموال في طاقة إنتاجية غير مستغلة بدلًا من استثمارها في العدد أو معدات المناولة أو وردية عمل ثانية.
لذلك، فالسؤال الحقيقي ليس: ما أكبر مكبس خشب يمكنك تحمّل تكلفته؟ بل: ما السعة التي تحقق عائدًا فعليًا؟ أي مساحة لوح ضاغط تحتاج، وما مقدار الضغط، وما قِصر زمن الدورة اللازم لتحقيق عدد الألواح اليومي بأقل تكلفة لكل لوح سليم. تتفاعل هذه العوامل الثلاثة، ويمكن أن يؤدي الخطأ في أحدها إلى إبطال فائدة العاملين الآخرين من دون أن تلاحظ ذلك.
السعة ثلاثة أرقام، لا رقم واحد
تُبرز كتالوجات المكابس الحمولة بالطن، لأنها أسهل رقم يمكن طباعته. لكن الحمولة وحدها لا تخبرك إلا بالقليل عن الإنتاج. يحقق المكبس عائده من اجتماع ثلاثة عوامل: مساحة اللوح الضاغط القابلة للاستخدام، التي تحدد كمية الألواح التي تدخل في كل حمولة؛ والضغط الذي يوزعه بالتساوي على تلك المساحة، والذي يحدد مدى تماسك خط الغراء؛ وزمن الدورة، الذي يحدد عدد الحمولات المنجزة خلال الوردية. اضرب المساحة في عدد الحمولات في الساعة لتحصل على الإنتاجية. وإذا كان الضغط غير كافٍ، فسيظهر جزء من أثر ذلك في ألواح متفككة الطبقات وأعمال إعادة التشغيل.
ابدأ باللوح، لا بالكتالوج
ينبغي أن يبدأ كل تمرين لتحديد السعة بأرقام إنتاجك الفعلية. دوّن مقاسات الألواح التي تشكل معظم إنتاجك، لا أكبر لوح صنعته على الإطلاق. فالخط الذي يعالج ألواحًا قياسية مقاس 2440 × 1220 mm طوال الأسبوع، مع تصنيع لوح باب أكبر من المعتاد بين حين وآخر، يحتاج إلى مكبس مختلف عن خط صُمم للطلبات العرضية. دوّن أيضًا نطاق السماكة؛ فالألواح الرقيقة والسميكة تتصرف بشكل مختلف تحت الضغط وتحتاج إلى أزمنة دورة مختلفة. ثم حدّد هدفك بواقعية: عدد الألواح لكل وردية خلال أسبوع مزدحم لكنه متوقع.
قسمة هذا الهدف على ساعات العمل تعطيك معدل الإنتاج بالساعة الذي يجب أن يحققه المكبس، مع احتساب وقت كافٍ لتأخيرات التحميل ومشكلات الغراء والاستراحات. إذا أظهر الحساب أنك تحتاج إلى 40 لوحًا في الساعة، وكانت الحمولة تتسع لثمانية ألواح، فستحتاج إلى خمس دورات منتظمة في الساعة، كل ساعة. يحصر هذا الحساب الخيارات أسرع من أي نقاش مع مندوب مبيعات، لأنه يحوّل السعة إلى رقم إما أن تحققه الآلة أو لا تحققه.
مقاس اللوح الضاغط: السعة التي يمكنك استخدامها فعليًا
المقاس الاسمي للوح الضاغط هو مقاس اللوحة نفسها. أما السعة القابلة للاستخدام فهي ما يتبقى بعد احتساب ظروف التحميل الفعلية. تحتاج الألواح إلى مسافة أمان من حافة اللوح الضاغط لضمان توزيع الضغط بالتساوي، وإلى فراغات بينها لتسهيل وضعها، وإلى تخطيط يستطيع المشغّل تكراره بسرعة. وقد يفقد لوح ضاغط يبدو واسعًا على الورق خُمس مساحته بسبب الهوامش والفواصل قبل ضغط أي لوح.
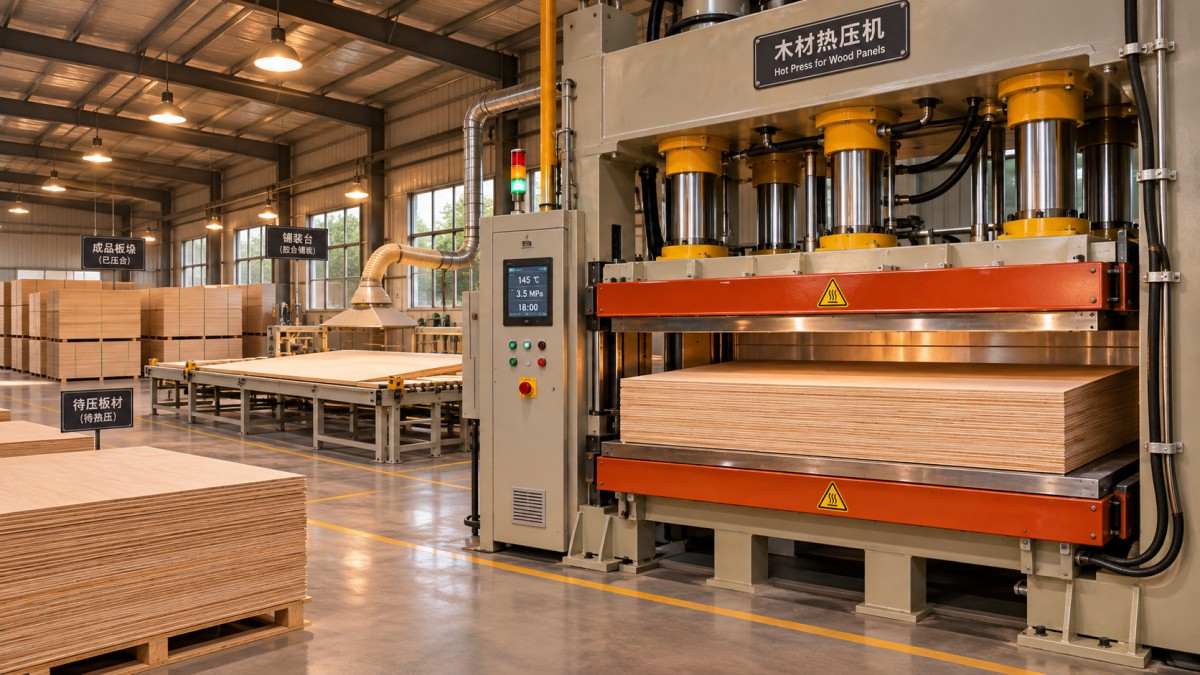
المساحة القابلة للاستخدام وتخطيط الألواح
قبل مقارنة الآلات، ارسم تخطيط الألواح القياسية على لوح الضغط الخاص بكل آلة مرشحة، بمقياس رسم كامل على الورق. احسب عدد الألواح التي تتسع لها مع هوامش مناسبة، وتحقق من المقاسات الصعبة ضمن مزيج إنتاجك، لا من المقاس القياسي وحده. أحيانًا يؤدي لوح ضغط أعرض قليلًا إلى زيادة الحمولة من ستة ألواح إلى ثمانية، ويصبح هذا الفرق، عند تكراره آلاف المرات، أهم من زيادة رقم الحمولة بالطن. وأحيانًا لا يغيّر شيئًا، لأن مقاسات ألواحك تترك شريطًا غير مستغل بالمقدار نفسه مهما تغيّر شكل اللوح الضاغط.
ارتفاع الرصة وفتحة المكبس
في الضغط البارد ولصق الألواح المكدسة، تحدد الفتحة بين ألواح الضغط ارتفاع الرصة التي يمكنك تشكيلها، ويُعد ارتفاع الرصة جزءًا من السعة أيضًا. تتيح الرصة الأعلى ضغط عدد أكبر من الألواح في كل دورة، لكنها تطيل وقت التحميل، وتجعل توزيع الضغط بالتساوي عبر الرصة أصعب، وتزيد الضرر عند اختلال محاذاة أحد الألواح. كما تستهلك ألواح المعايرة، وهي الألواح المسطحة التي توضع بين الطبقات، جزءًا من الفتحة؛ لذا يجب احتسابها. فالرصة الفعلية أصغر مما تبدو عليه على الورق بعد إدراج ألواح المعايرة والصفائح الواقية ومعدات الرفع.
الضغط: القوة الإجمالية ليست العامل الذي يلصق اللوح
ما يربط اللوح ليس الحمولة الإجمالية للمكبس بالطن، بل الضغط على خط الغراء، أي القوة مقسومة على المساحة التي توزَّع عليها. وهنا قد يعمل لوح الضغط الأكبر من اللازم ضدك. فإذا وُزعت قوة مكبس حمولة 100 طن على حمولة كاملة تغطي نحو 6 أمتار مربعة، فسيكون الضغط المحدد على كل لوح أقل بكثير مما لو استخدم المكبس نفسه نصف حمولة. إذا كانت ورقة البيانات الفنية لمورّد المادة اللاصقة تحدد نطاقًا معينًا للضغط، فيجب أن يحققه المكبس عند حجم الحمولة الفعلي لديك، لا عند أفضل سيناريو له.
أجرِ الحساب بالعكس. خذ أكبر مساحة إجمالية للألواح التي تخطط لضغطها في حمولة واحدة، واضربها في الضغط المحدد الذي يتطلبه الغراء والمواد لديك؛ والناتج هو القوة التي يجب أن يوفرها المكبس فعليًا. ثم تحقق من كيفية توليد هذه القوة. قد تُظهر الأسطوانات المتركزة في المنتصف حمولة إجمالية جيدة، بينما تتعرض زوايا الحمولة العريضة لقوة أقل بكثير، وهو ما يظهر لاحقًا على شكل حواف غير ملتصقة في الألواح الخارجية. في الحمولات العريضة، يكون توزيع الضغط بالتساوي أهم من ارتفاع الرقم المعلن. كما أن الضغط المفرط يسبب أضرارًا بحد ذاته: خطوط غراء تفتقر إلى الغراء، ولبًّا مسحوقًا، وعيوبًا تظهر من خلال الطبقات السطحية الرقيقة.
زمن الدورة: العامل الذي يحدد الإنتاجية فعليًا
يتحدد زمن الضغط، أي الدقائق التي يمضيها اللوح تحت الضغط، بنوع المادة اللاصقة والمواد المستخدمة، وبدرجة الحرارة والسماكة في المكبس الساخن. لا يمكن تجاوز كيمياء الغراء. لكن يمكنك التحكم في كل ما يحيط بها: زمن التحميل، وسرعة إغلاق المكبس وبناء الضغط، وسرعة فتحه، وزمن التفريغ. في كثير من خطوط الإنتاج الفعلية، تستغرق المناولة وقتًا يعادل زمن الضغط نفسه، لذا قد لا تؤدي دورة أسرع تُشترى بسعر مرتفع إلى زيادة كبيرة في الإنتاج.
التحميل والتفريغ جزء من الدورة
قِس زمن دورة كاملة باستخدام ساعة إيقاف قبل شراء أي شيء، ولاحظ أين تُستهلك الدقائق. إذا كان المشغّلون يحملون الألواح واحدًا تلو الآخر، ويحاذونها بالنظر، وينظفون الغراء الزائد بين الحمولات، فغالبًا ما تحقق وسائل المساعدة على التحميل، وتصميم مناطق الإدخال والإخراج، ورافعات المقص ذات الارتفاع المناسب للعمل، سعةً إضافية أكبر مما يحققه مكبس أكبر. توفر ألواح الضغط المسخنة والإغلاق السريع والمتحكم فيه دقائق في كل دورة، لكن أيًا منهما لا يحل مشكلة خط لا يجد فيه مجالًا للألواح بعد انتهاء معالجتها. ويربط زمن بقاء الغراء مكشوفًا هذه العوامل بعضها ببعض: فالألواح التي تنتظر طويلًا بين فرد الغراء وضغطها تكون روابطها ضعيفة، لذا يجب أن تتناسب سرعة المراحل السابقة مع سعة المكبس، لا أن تتجاوزها.
الحسابات: الألواح لكل وردية والتكلفة لكل لوح
يجمع الجدول أدناه الأرقام الثلاثة في مثال توضيحي: ألواح قياسية، وثمانية ألواح في الحمولة، ووردية عمل مدتها سبع ساعات إنتاجية. الأرقام مبسطة لتوضيح الطريقة؛ استخدم أرقامك الخاصة بالطريقة نفسها.
يُظهر الحساب نتيجتين. أولًا، جاء أرخص تحسين للسعة من وسائل المساعدة على التحميل، لا من شراء آلة أكبر: فقد أدت تقليص مدة المناولة ثلاث دقائق إلى زيادة الإنتاج بأكثر من الربع. ثانيًا، لم يحقق لوح الضغط الأكبر عائدًا إلا عندما استطاع خط الإنتاج ملأه. فعند تشغيله بحمولة أقل من طاقته، لم ينتج إلا أكثر بقليل من المكبس الأصغر، مع ارتفاع تكلفة شرائه وتسخينه وصيانته. وهنا تظهر التكلفة لكل لوح من الناحية المالية: اقسم التكلفة الإجمالية للوردية على عدد الألواح السليمة، لا على عدد الألواح المضغوطة.
متى تتوقف السعة الأكبر عن تحقيق عائد
يوجد في كل خط إنتاج حدٌّ تتوقف عنده زيادة سعة المكبس عن التحول إلى زيادة في المبيعات. ويأتي ذلك عندما لا يعود المكبس عنق الزجاجة: عندما لا تستطيع عمليات التشذيب أو الصنفرة أو الفحص استيعاب مزيد من الألواح، أو تنفد مساحة تخزين الألواح أثناء التصلب، أو لا تكفي الطلبات لملء الحمولات الإضافية. فالمكبس الذي يُشترى لمواجهة ذروة إنتاج تحدث ستة أسابيع في السنة قد يقضي الأسابيع الستة والأربعين الأخرى يعمل بحمولات غير مكتملة، وهو ما يرفع تدريجيًا تكلفة اللوح. وتبلغ تكلفة تسخين لوح ضغط كبير تقريبًا المقدار نفسه سواء أكان محمّلًا بالكامل أم نصفه فقط، لذا تفرض السعة المسخنة غير المستغلة تكلفة على كل لوح.
الغراء والحرارة والحدود التي لا يمكن تجاوزها بشراء آلة أكبر
توجد بعض القيود خارج الآلة تمامًا. فمعدل فرد المادة اللاصقة وزمن بقائها مكشوفة والحد الأدنى لزمن الضغط تحددها بيانات مورّد الغراء والمواد التي تستخدمها، ولا تتغلب عليها أي مواصفات للمكبس. تحتاج الألواح السميكة إلى وقت كي تصل الحرارة إلى أعمق خط غراء في المكبس الساخن، وتزداد هذه المدة بوتيرة أسرع من زيادة السماكة. كما أن للقشرة الخشبية والمواد المصفحة حدود ضغط خاصة بها، ويؤثر محتوى الرطوبة في الترابط والاستواء بعد الضغط. وأي خطة للسعة تتجاهل هذه الأرقام تعد بإنتاج لا تستطيع كيمياء المواد تحقيقه.
وهنا أيضًا تبدأ مشكلات إعادة العمل. فالألواح التي تُضغط بالضغط الصحيح والمدة المناسبة على لوح ضغط نظيف ومستوٍ تخرج مستوية وتظل كذلك. أما الألواح التي تُعالج على عجل في دورة قصيرة أو على لوح ضغط مهترئ، فقد تبدو مقبولة ثم تتغير لاحقًا في المستودع أو لدى العميل. ويجب إدراج تكلفة إعادة العمل هذه، بما تشمل من إعادة التصنيع والإشعارات الدائنة والضرر بالسمعة، في أي حساب صادق للسعة: فالمكبس الأبطأ قليلًا الذي ينتج ألواحًا تبقى مباعة هو الخيار الأقل تكلفة.
قبل الطلب: فحوصات تحديد المقاس المهمة
- احسب عدد الألواح في الساعة الذي تحتاج إليه خلال أسبوع مزدحم وواقعي، ثم احسب عدد الدورات في الساعة المطلوب وفق حجم الحمولة الفعلي لديك.
- ارسم تخطيطات الألواح القياسية والصعبة على لوح الضغط مع الهوامش، واحسب عدد الألواح التي ستتسع لها الحمولة فعليًا.
- احسب القوة المطلوبة استنادًا إلى أكبر مساحة للحمولة والضغط المحدد الذي يوصي به مورّد المادة اللاصقة، وتحقق من ترتيب الأسطوانات لضمان توزيع الضغط بالتساوي عند الحواف.
- قِس زمن دورة كاملة، بما فيها التحميل والتفريغ، واحسب تكلفة تحسينات المناولة بصورة منفصلة عن تكلفة الآلة.
- تحقق من أن فتحة المكبس تناسب أعلى رصة فعلية لديك، مع احتساب ألواح المعايرة ومعدات الرفع.
- تحقق من مصدر الطاقة وقدرة الأرضية على تحمّل الأحمال ونظام شفط الغبار في موقع تركيب المكبس، مع توفير مساحة عمل مناسبة لأكبر لوح.
- استفسر عن سماحية استواء لوح الضغط، واستبدال موانع التسرب والخراطيم، وتوافر قطع الغيار، والجهة التي ستصون الآلة في منطقتك.
الحفاظ على دقة تقدير السعة بعد التركيب
السعة التي حسبتها على الورق تخص مكبسًا جديدًا ونظيفًا ومضبوطًا على نحو صحيح. والحفاظ عليها يتطلب عادات بسيطة ومنتظمة. ينبغي تنظيف أسطح ألواح الضغط قبل أن تتراكم بقايا الغراء وتكوّن نتوءات. ويجب صيانة الزيت الهيدروليكي وموانع التسرب والخراطيم قبل أن يؤدي بطء بناء الضغط إلى زيادة أزمنة الدورات دقيقةً تلو أخرى. تحقّق من الضغط باستخدام مقياس موثوق، ومن استواء ألواح الضغط عندما يظهر العيب نفسه مرارًا في الموضع ذاته على الألواح. واحتفظ بسجل بسيط للدورات في كل وردية والألواح المرفوضة أسبوعيًا؛ فهو يبيّن ما إذا كان الإنتاج قد تراجع بسبب بطء الآلة أم تغيّر مزيج الألواح.
تورد شركة Qingdao Zhongding Machinery Co., Ltd. آلات النجارة إلى مصنّعي الأثاث وورش الألواح وخطوط الإنتاج الصناعية منذ أكثر من 20 عامًا. وقد حُددت سعة المكابس التي تحقق عائدًا فعليًا بناءً على مقاسات ألواح العميل وأهدافه لكل وردية، لا على رقم بارز في الكتالوج. فالمورّد الجدير بالتعامل معه سيطلب مقاسات ألواحك ونوع المادة اللاصقة وهدفك اليومي قبل اقتراح طراز، وسيشرح الحسابات التي يستند إليها، وسيواصل توفير موانع التسرب والخراطيم والمشورة بعد سنوات من البيع.
تحقق سعة مكبس الخشب عائدًا عندما تتناسب مع العمل: مساحة لوح ضغط تكفي لملء كل حمولة بمقاسات ألواحك الفعلية، وضغط موزع بالتساوي يكفي لتلبية متطلبات الغراء، ودورة تستطيع عمليات المناولة لديك مواكبتها. اجعل التكلفة لكل لوح سليم، لا الحمولة بالطن، هي العامل الحاسم في القرار النهائي.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.