

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية نقل الأخشاب بأمان بين محطات النجارة دون إبطاء الإنتاج
الوقت:Nov 19, 2026
المؤلف:
عدد المشاهدات:
يمكن أن تصل اللوحة التي خرجت من المنشار بحالة جيدة إلى المحطة التالية متأخرة أو متضررة أو بترتيب غير صحيح. لم تكن عملية القطع هي المشكلة، بل النقل. في معظم ورش تصنيع الألواح والأخشاب الصلبة، لا تستغرق الحركة بين المحطات سوى ثوانٍ لكل قطعة، لكن هذه الثواني تتراكم لتتحول إلى وقت انتظار وإعادة عمل ومخاطر إصابات يمكن تجنبها أثناء المناولة. وأفضل طريقة للحفاظ على الإنتاجية ليست مطالبة المشغلين بحمل المزيد أو المشي بسرعة أكبر، بل جعل كل عملية تسليم قابلة للتنبؤ: أن تصل القطعة الصحيحة، بالاتجاه الصحيح، في الوقت الذي تكون فيه الآلة التالية جاهزة لاستقبالها.
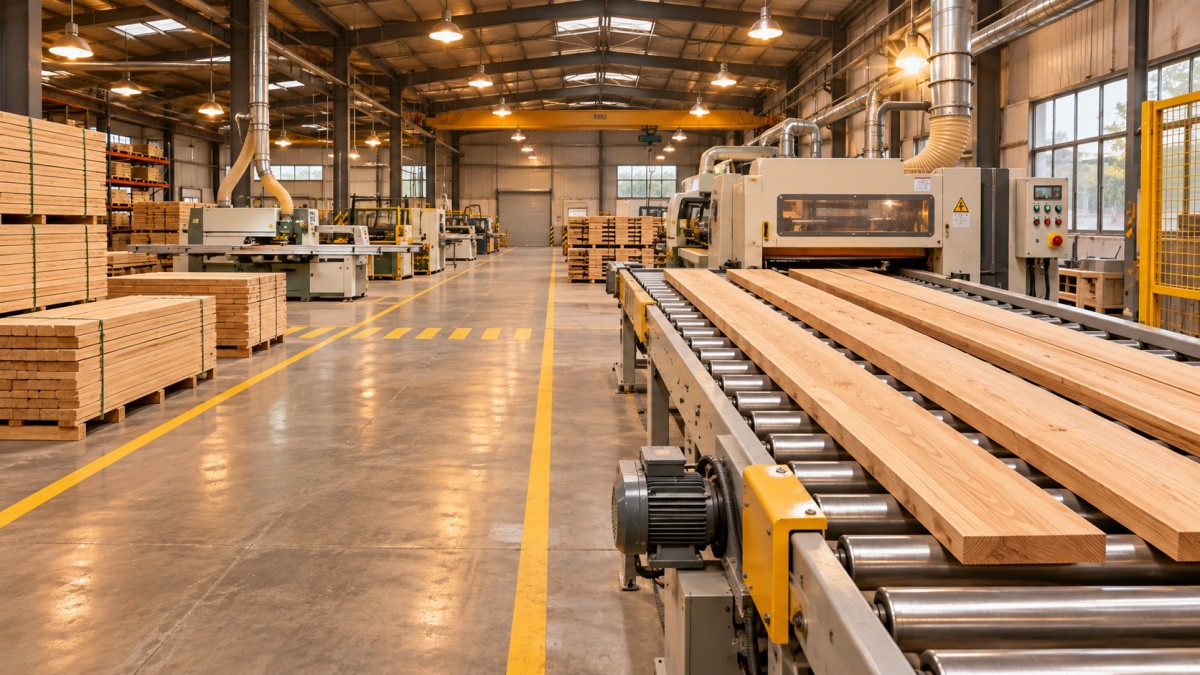
يعتمد هذا الانتظام على عمل ثلاثة متغيرات معًا: المسار والحمولة والتوقيت. فالمسار الذي يمر عبر ممر رئيسي، أو الحمولة التي تتجاوز ما يمكن لشخص واحد التحكم فيه بأمان، أو التسليم الذي يصل على دفعة واحدة بينما تعالج المحطة التالية قطعةً واحدة في كل مرة، كلها عوامل تؤدي إلى نشوء طابور في مكان آخر. ولا تكون آلات نقل الأخشاب مفيدة إلا عندما تعالج هذا التعارض. فالناقل أو طاولة البكرات أو عربة النقل أو رافعة التفريغ لا تزيد السرعة بحد ذاتها؛ بل تحقق ذلك بإزالة التردد والرفع والتدوير والبحث التي تعطل العملية الرئيسية.
أين يُهدر وقت الإنتاج فعليًا
نادرًا ما يظهر الهدر في صورة توقف طويل واحد. بل يظهر في انقطاعات قصيرة ومتكررة: مشغل ينتظر زميلًا لمساعدته على رفع لوح طويل، أو رزمة موضوعة بعيدًا جدًا عن مدخل التغذية، أو لوح أُدير بالاتجاه الخاطئ ويجب قلبه، أو عربة متوقفة في مكان يحتاج فيه الرافعة الشوكية إلى المرور. قد تكلف كل حالة 20 أو 30 ثانية. وعلى مدار الوردية، وعبر عدة محطات، يصبح ذلك ساعات من الطاقة الإنتاجية التي لا تظهر في تقرير التوقفات، لأن أي آلة لم تتعطل.
ويتبع التلف النمط نفسه. تتشقق الحواف عند جر الألواح على سطح صلب، ويتعرض القشرة للخدش عندما تحتك القطع بعضها ببعض، وتنحني المكونات الطويلة عندما لا تُدعَم إلا من طرفيها أثناء حملها يدويًا. ولا يتحول اللوح المتضرر دائمًا إلى خردة. وغالبًا ما يحتاج إلى إصلاح أو تخفيض درجته أو تأخير العمل إلى حين قص قطعة بديلة. لذلك لا تقتصر التكلفة على المواد، بل تشمل أيضًا الإخلال بالتسلسل المخطط للقطعة الأصلية.
خطط للمسار قبل اختيار المعدات
تتمثل نقطة البداية المفيدة في تتبع المسار الفعلي الذي يسلكه اللوح، من مدخل التغذية إلى مخرجها، وتسجيل كل منعطف وعتبة وباب ومعبر. نادرًا ما يتحرك الخشب في خط مستقيم. فهو يمر حول الآلات، وبجوار رزم المنتجات قيد التصنيع، وعبر مناطق يتشارك فيها الأشخاص والمركبات المساحة. وقد يكون المسار الذي يبدو قصيرًا على مخطط الأرضية بطيئًا عمليًا إذا اضطر العربة المحملة إلى الرجوع إلى الخلف أو انتظار فتح باب أو المناورة حول مواد مخزنة.
تعمل المسارات على أفضل وجه عندما تكون أحادية الاتجاه ومنفصلة عن حركة المشاة كلما أمكن. وتمنع دورة الرجوع للعربات أو المنصات الفارغة المشكلة الشائعة المتمثلة في تقابل وسائل النقل المحملة والفارغة في الممر الضيق نفسه. تساعد علامات الأرضية، لكن بشرط أن تعكس حركة المواد الفعلية، لا الحركة المفترضة عند رسم المخطط. إذا كان المشغلون يمرون بانتظام عبر منطقة محددة، فالمسار هو الخطأ، وليس المشغلين. كما أن العرض مهم. فالممر الذي يتسع لعربة لا يتسع بالضرورة لعربة وشخص يمشي بجانبها لتثبيت لوح طويل.
طابق المعدات مع الحمولة والمسافة ومعدل التكرار
تحتاج عمليات النقل المختلفة إلى حلول مختلفة، وغالبًا ما يعود الاختلاف إلى شكل الحمولة لا وزنها وحده. تستفيد الألواح القصيرة والثقيلة من الناقلات ذات البكرات المحركة أو طاولات الرفع المقصية التي تحافظ على ارتفاع مناسب للعمل وتلغي الانحناء المتكرر. أما الألواح الطويلة والمرنة فتحتاج إلى دعم على امتداد طولها، وإلا فإنها تتدلى أو تهتز أو تعلق عند المحطة التالية. وغالبًا ما يكون مقطع بسيط من بكرات الجاذبية أو عربة مصممة جيدًا أنسب للدفعات الصغيرة والمتكررة من المكونات، بدلًا من نظام محرك يتطلب التشغيل والإيقاف والإخلاء مع كل قطعة.
تؤثر المسافة في الحسابات. فعلى مدى بضعة أمتار، قد تكون العربة اليدوية ذات العجلات الجيدة والهيكل المستقر أسرع من النظام المحرك، إذ لا حاجة إلى انتظار اكتمال دورة. أما على مسافة أطول، أو عندما تتكرر عملية النقل نفسها مئات المرات يوميًا، فيقلل النقل المحرك الإجهاد ويحافظ على وتيرة ثابتة خلال فترة ما بعد الظهر، حين تميل المناولة اليدوية إلى التباطؤ. ومعدل التكرار هو عامل الاختبار الآخر. فالمعدات التي تعمل جيدًا مع الألواح الكبيرة العرضية قد تصبح عنق زجاجة عند استخدامها لتدفق مستمر من القطع الصغيرة، لأن التحميل والتفريغ يستغرقان وقتًا أطول من عملية النقل نفسها. تأتي السلامة مع تدفق العمل، لا على حسابه
لا تقع معظم إصابات المناولة في أعمال النجارة أثناء القطع أو التشغيل الآلي، بل أثناء الرفع والحمل والتدوير والتكديس. ويزداد الخطر عندما تكون الحمولة صعبة المناولة، لا لمجرد ثقلها: لوح عريض يحجب الرؤية أمام المشغل، أو لوح طويل يتأرجح عند اجتياز منعطف، أو رزمة يجب رفعها من مستوى الأرض. لذلك فإن تقليل عدد مرات الرفع اليدوي إجراء للسلامة بقدر ما هو إجراء لزيادة الإنتاجية. فكل عملية رفع تُستبدل ببكرات أو طاولة إمالة أو وسيلة مساعدة ميكانيكية تزيل فرصةً لحدوث إجهاد في الظهر أو انحشار إصبع أو سقوط لوح.
وتستحق الرؤية والتحكم القدر نفسه من الاهتمام الذي يحظى به الرفع. يجب ألا تحجب الحمولة المسار أمام المشغل، وألا يضطر إلى المشي إلى الخلف أثناء توجيه الخشب إلى الآلة. وعندما تتطلب عملية النقل وجود شخصين، ينبغي تحديد الأدوار قبل بدء الحركة: من يقود، ومن يعطي الإشارة، وأين ستوضع القطعة. فالتسليم غير الواضح هو ما يؤدي إلى انزلاق الألواح وانحشار الأيدي بين اللوح والهيكل وعدم استقرار الرزم. كما أن الدعامات والمصدات والموجهات الموضوعة جيدًا في محطة الاستقبال مهمة أيضًا، لأن اللوح الذي يصل بأمان من دون مكان ثابت يستقر عليه سيُحمل أو يُمال أو يُسنَد بطريقة تُنشئ خطرًا جديدًا.
ما الذي يتعطل عادةً بعد التركيب
قد يتعطل نظام النقل الجديد إذا لم يكن ملائمًا للعملية التي تليه. فالناقل المضبوط على ارتفاع غير مناسب يجبر المشغلين على رفع كل قطعة أو خفضها عند نقطة النقل. وقد توفر العربة التي تحمل الألواح رأسيًا مساحة أرضية، لكنها تصعّب تغذية الآلة التالية بالاتجاه الصحيح. وسرعان ما يتحول النظام المحرك الذي لا تتوفر له مساحة واضحة للمنصات الفارغة والقصاصات والقطع المرفوضة إلى منطقة تخزين، ويضيق المسار من جديد.
وتُعد الصيانة وتغيير الإعدادات جزءًا من التقييم نفسه. فتتراكم الأتربة والراتنج على البكرات، وتتآكل العجلات، وتخرج الموجهات عن محاذاتها. والنظام الذي يصعب تنظيفه أو فحصه سيعمل تدريجيًا بسرعة أقل وسلاسة أدنى، وسيبدأ المشغلون في الالتفاف حوله. وينطبق الأمر نفسه عند تغير مزيج المنتجات. فقد يواجه خط مُعدّ لألواح الخزائن القياسية صعوبة عند وصول دفعة من المكونات الطويلة والضيقة أو الأبواب كبيرة الحجم. وتكون وسائل النقل الأكثر مرونة عند تغير سجل الطلبات هي التي يمكن ضبط عرضها أو ارتفاعها أو سرعتها، أو تجاوزها من دون إعاقة المسار الرئيسي.
لذلك، لا يتعلق القرار كثيرًا بشراء الآلة الأكثر قدرة، بل بإزالة العائق المحدد في خط إنتاج معين. راقب أماكن انتظار القطع، والمواضع التي تُرفع فيها مرتين، والأماكن التي تُدار فيها، ونقاط تقاطع مسارات الأشخاص والمواد. عالج هذه النقاط أولًا، وحافظ على بساطة المسار واتجاهه الواحد، واختر وسيلة نقل تتناسب مع الحمولة وإيقاع المحطات التي تصل بينها. عندما تصبح حركة المواد روتينية بدلًا من أن تكون ارتجالية، تتحسن السلامة، ويقل التلف، وتعمل الآلات التي تضيف قيمة فعلية مدة أطول خلال الوردية.
الصفحة السابقة:كيف يحدد مركز الحفر الأفقي حواف ألواح الأثاث؟
الصفحة التالية:الأخير بالفعل
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.