


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
تخطيط خط إنتاج النجارة للأبواب والنوافذ حسب الطلب
ابدأ بتحديد مجموعة الأبواب والنوافذ التي يجب أن ينتجها خط الإنتاج، ثم تتبّع مسار كل مكوّن عبر عمليات القطع والتشغيل والتجميع والتشطيب. يعتمد التصميم المناسب على قطعة العمل: فإنتاج ضلفة نافذة من الخشب الصلب تضم مقاطع متعددة وتجهيزات للتركيبات المعدنية يفرض متطلبات مختلفة على المعدات والمناولة عن إنتاج باب داخلي مسطح مكسو بالقشرة. ولا تكون أرقام الطاقة الإنتاجية مفيدة إلا بعد تحديد مزيج المنتجات وحجم الدفعات والجودة المطلوبة.
سواء كان المشروع لمنشأة جديدة أو لـligne production menuiserie قائمة، فإن هدف التخطيط هو إنشاء سير عمل يتعامل مع تنوع المنتجات دون ترك القطع تنتظر بين كل عملية وأخرى. حدّد القيود أولًا: أكبر المكوّنات وأصغرها، والمساحة المتاحة، وتدفق المواد، وتكرار تغيير الإعدادات، والتشطيب المطلوب للأسطح الظاهرة.
حدّد مجموعة المنتجات على مستوى المكوّنات
يتكوّن الباب أو النافذة النهائيان من أجزاء تخضع لمسارات تشغيل مختلفة. أدرج العوارض والقوائم وأعضاء الإطار وخرزات التزجيج والألواح كلًّا على حدة، وحدّد المادة والعمليات المرتبطة بكل جزء. أدرج أيضًا الميزات الاختيارية مثل أخاديد الحشيات وتجاويف التركيبات المعدنية ومجاري الزجاج والمقاطع الزخرفية. وقد يخفي الجدول الذي يعتمد على عدد الوحدات النهائية وحده حجم العمل الناتج عن المكوّنات الصغيرة التي تتطلب عمليات تشغيل كثيرة.
سجّل نطاقات الطول والعرض والسماكة لكل جزء، بما في ذلك هوامش التشغيل قبل المعالجة النهائية. انتبه خصوصًا إلى العوارض القصيرة وخرزات التزجيج الضيقة: فقد تكون الآلة التي تستوعب اللوح الأعرض غير مناسبة للتغذية الآمنة لأصغر قطعة. أما أعضاء الإطار الطويلة فتفرض قيدًا مختلفًا، إذ تتطلب دعمًا وخلوصًا قبل الآلة وبعدها.
تحدد تفاصيل التركيب أيضًا مسار التشغيل. يتطلب وصل النقر واللسان هندسة متطابقة دقيقة وسطحًا مرجعيًا موثوقًا؛ أما التجميع بالمسامير الخشبية فيتطلب أنماط حفر وتفاوتات موضعية. وإذا كان لا بد من تمرير عدة أنظمة وصل عبر الخط نفسه، فخصّص وقتًا لتغيير الأدوات واختيار البرامج وتجهيز قطع تجريبية، بدلًا من التعامل مع جميع المكوّنات على أنها متكافئة.
حدّد مسار العمليات قبل اختيار الآلات
ارسم مسارًا لكل عائلة من المنتجات الرئيسية، بدءًا من وصول المواد الخام وحتى تجميع المنتج وتعبئته. قد يشمل مسار الخشب الصلب التكييف وتجهيز الأخشاب الخام والقطع العرضي والنشر الطولي والتسوية والتشكيل وتشغيل الوصلات والصنفرة والتجميع والطلاء. وقد يسلك الباب المصنّع هندسيًا أو القائم على الألواح مسارًا مختلفًا يشمل تحجيم الألواح ومعالجة الحواف وتشغيل مواضع التركيبات المعدنية. أبقِ المسارات البديلة واضحة؛ فإجبار كل جزء على المرور بالمحطات نفسها يؤدي إلى مناولة غير ضرورية.
سجّل حالة الجزء عند دخوله كل عملية وعند خروجه منها. فعلى سبيل المثال، قد يخرج عضو الإطار من آلة التسوية بوجه وحافة مرجعيين، ثم ينتقل إلى التشكيل وتشغيل الأطراف. وإذا اعتمدت العمليات اللاحقة على وجه مختلف، فقد يؤدي القطع الدقيق رغم ذلك إلى وصلة غير متراصفة. ويساعد تحديد الأوجه المرجعية في ورقة المسار على إظهار هذا الاعتماد قبل تحديد التجهيزات ووسائل النقل بين المحطات.
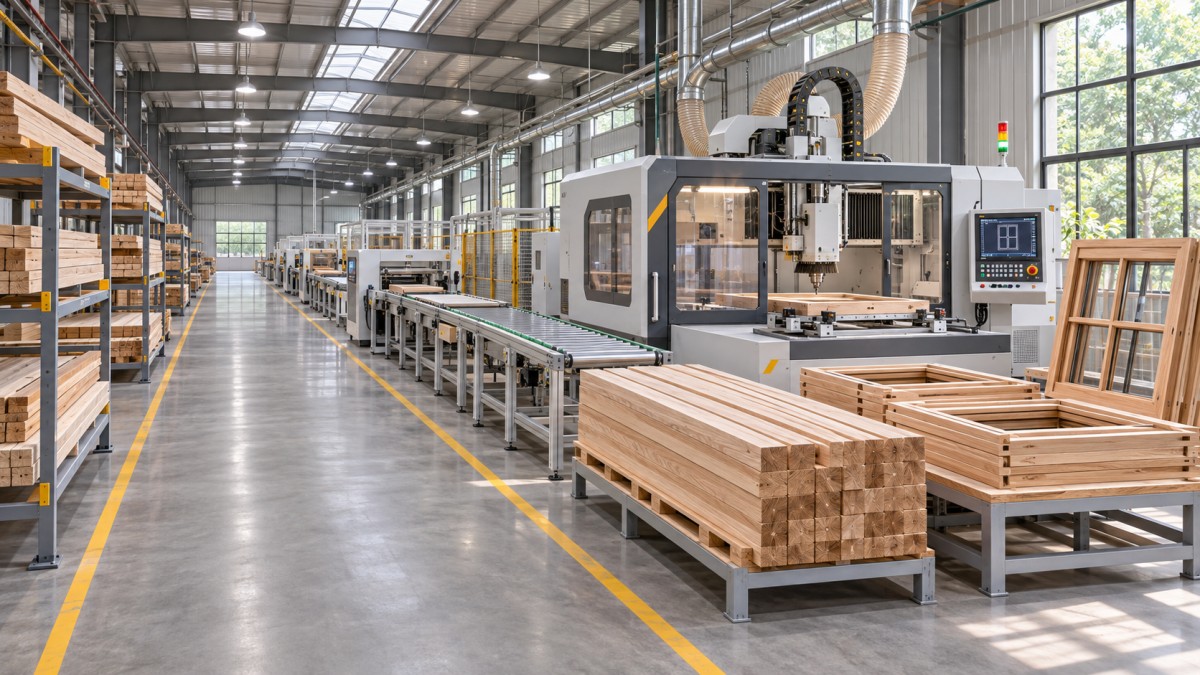
استخدم خريطة المسار لتحديد نقاط التقاء المكوّنات. فلا يمكن لمكبس الإطار إكمال دفعة إذا تأخر تشكيل أحد المقاطع عند مركز تشغيل مشترك، حتى لو كانت بقية الأجزاء جاهزة. ضع أماكن تخزين مؤقت محددة بوضوح بالقرب من نقاط الالتقاء هذه، وحدّد كيفية إبقاء الأجزاء المتطابقة معًا. وبالنسبة للطلبات المخصصة، ينبغي أن تظل الملصقات مقروءة خلال التشغيل والتشطيب، أو أن تتغير طريقة التعريف عند نقطة تسليم مضبوطة.
حدّد الطاقة الإنتاجية وفقًا للعملية المقيِّدة
احسب عبء العمل في كل محطة استنادًا إلى عدد الأجزاء ووقت التشغيل ووقت تغيير الإعدادات لمزيج المنتجات المخطط له. أدرج التحميل والتفريغ والفحص والنقل عندما تشغل وقت المحطة. وقارن عبء العمل بوقت الإنتاج المتاح في كل وردية بعد احتساب الاستراحات المخططة والصيانة والإعداد. فسرعة التغذية المنشورة للآلة وحدها لا تحدد إنتاجية الخط.
خذ محطة تشكيل تعالج الأعضاء الطويلة المستقيمة بسرعة، لكنها تحتاج إلى ضبط الأدوات عند الانتقال بين المقاطع. في دفعة من مكوّنات متكررة، قد تكون سرعة التغذية العامل الأهم. أما في سلسلة من الطلبات المخصصة الصغيرة، فقد يستغرق تغيير الإعدادات والتحقق من القطعة الأولى وقتًا أطول من القطع. وقد يقلل مركز التشغيل المرن من هذه التغييرات، لكن يجب مع ذلك مقارنة زمن دورته لتنفيذ عدة ميزات بعبء العمل الإجمالي للآلات المخصصة.
اختبر نموذج الطاقة الإنتاجية باستخدام مزيج تمثيلي وآخر يتضمن متطلبات أعلى. فقد يحتوي المزيج الأكثر تطلبًا على عدد أكبر من تجاويف التركيبات المعدنية، أو دفعات أقصر، أو نسبة أعلى من مكوّنات النوافذ. إذا أصبحت المحطة نفسها مثقلة في الحالتين، فهي مرشحة قوية لزيادة الطاقة الإنتاجية. أما إذا تغيرت نقطة الاختناق تبعًا لمزيج الطلبات، فقد تكون مرونة المسارات والجدولة أنفع من إضافة آلة مماثلة.
ينبغي أن يكون للمخازن المؤقتة غرض محدد وحد مادي واضح. فالمساحة قبل محطة حاسمة يمكنها استيعاب الانقطاعات القصيرة؛ أما تراكم القطع غير المكتملة بلا حدود فيخفي التأخيرات ويصعّب تتبع الطلبات. حدّد مواقع التخزين المؤقت وفقًا لأحجام الدفعات الفعلية ومعدات مناولة المواد، ثم تأكد من بقاء الممرات وأبواب الدخول ومناطق الصيانة خالية.
طابق المعدات مع قطعة العمل والتشطيب
يبدأ اختيار الآلة بتحديد نطاق التشغيل الكامل، لا بمجرد عرض العمل الأقصى. تحقّق من أصغر قطعة عمل يمكن تشغيلها بأمان، ونطاق السماكة، وعمق المقطع المطلوب، وتوافق الأدوات، والدعم اللازم للأجزاء الطويلة أو المرنة. فقد ينطبق البُعد الأقصى المعلن فقط في ظل ظروف معينة للأدوات أو الإعداد؛ لذا ينبغي مناقشة العملية المقصودة إلى جانب البُعد.
في أعمال النجارة حسب الطلب، لا تقل قابلية التكرار بين الإعدادات أهمية عن السرعة في دفعة طويلة. قيّم كيفية ضبط الأسوار والمصدّات والتجهيزات والبرامج واسترجاع إعداداتها. وعندما يلزم تدوير الجزء أو إعادة وضعه، تحقّق من كيفية الحفاظ على وجهه المرجعي. وتوفر القطع التجريبية التي تمثل أصغر مكوّن وأطول عضو وأصعب مقطع معلومات أكثر فائدة من عرض تجريبي يستخدم قطعة عمل سهلة فقط.
قد يضيف المعالجة السطحية عملية منفصلة عند اشتراط إبراز نسيج حبيبات الخشب. صُممت آلة سحب الأسلاك لفرش الأسطح الخشبية وتعزيز مظهر الحبيبات. وتُدرج مواصفات ZD1000-4 المقدمة أقصى عرض تشغيل يبلغ 1,000 mm، ونطاق سماكة معالجة من 2–100 mm، وأدنى طول يبلغ 330 mm، وسرعة تغذية بتحكم ترددي من 0 إلى 27 m/min. ويجب النظر إلى هذه القيم مع اختيار الفرشاة والمادة والمظهر المطلوب؛ فهي لا تثبت أن الآلة مناسبة لكل مكوّنات الأبواب. وقد تحتاج الأجزاء القصيرة أو الضيقة إلى عملية مختلفة أو طريقة تثبيت تم التحقق من صلاحيتها.
كما تؤثر عملية التفريش في الأعمال اللاحقة. فقد يتطلب السطح ذو الملمس البارز تسلسل صنفرة وتطبيق طلاء مختلفًا عن السطح الأملس. اختبر عملية التشطيب كاملةً على عينة تمثيلية من الخشب الصلب أو مادة الألواح، بما في ذلك الحواف والوصلات، قبل تخصيص مساحة أرضية لعملية تفريش مستقلة.
صمّم تدفق العمل بما يراعي المناولة وإمكانية الوصول
ضع المحطات بترتيب انتقال الأجزاء المعتاد، مع توفير مسارات فرعية للمكوّنات التي تتجاوز إحدى العمليات. تجنب وضع آلات تشغيل الأعضاء الطويلة في مكان يضطر فيه المخزون إلى عبور مسار نقل الإطارات المجمّعة. فالترتيب المدمج ليس بالضرورة فعالًا إذا كانت كل عملية نقل تتطلب تدوير ضلفة باب كبيرة أو إخلاء ممر.
اعرض المعدات وفق مساحة تركيبها، وأضف نطاق التشغيل: طول التغذية والإخراج، وجانب التحميل، وإمكانية الوصول إلى الأدوات، ووصلات شفط الغبار، وخلوص الصيانة. وارسم أطول قطعة عمل في موضعها، لا مخطط الآلة وحده. وبالنسبة للمكابس وطاولات التجميع، خصّص مساحة للتجهيزات والمشابك وتحريك الإطارات المكتملة دون الضغط على الوصلات حديثة التجميع.
افصل مراحل العمل النظيفة عن المراحل المغبرة بقدر ما يسمح به المبنى. ينتج عن التشغيل والصنفرة غبار قد يؤثر في جودة الطلاء؛ لذا ينبغي أن يراعي التخطيط أنظمة شفط الغبار ومسارات النقل وحالة الأجزاء عند دخولها مرحلة التشطيب. وقبل تثبيت مواقع التركيب، تحقّق من توافق التغذية الكهربائية والهواء المضغوط عند الحاجة وشفط الغبار وأي تهوية للتشطيب مع المعدات المختارة وتصميم المنشأة.
اضبط التوافق عند نقاط التقاء الأجزاء
تكون فحوصات الجودة أكثر فائدة قبل تكرار الخطأ على دفعة كاملة. بعد الإعداد، افحص عينة بمقارنتها بالرسم، وركّب الأجزاء المتطابقة عند الإمكان. فقد يكون قياس الوصلة صحيحًا في جزء منفرد، لكنها لا تلائم جيدًا إذا استُخدم مرجع مختلف لميزة الجزء المقابل أو إذا غيّر تراكم التفاوتات أبعاد الإطار.
في النوافذ، تحقّق من العلاقة بين الإطار والضلفة ومجرى الزجاج وأخاديد الحشيات بعد التجميع. وينبغي تقييم تجهيزات التركيبات المعدنية وفق تصميمها الفعلي، بما في ذلك الأجزاء ذات الاتجاه المحدد. أما في الأبواب، فتحقّق من الأبعاد النهائية ومواضع تجاويف الأقفال والمفصلات وغيرها بعد العمليات التي تحدد الحواف النهائية. ويجب أن تصل تغييرات المقاطع أو مواصفات التركيبات المعدنية إلى كل من برنامج التشغيل وسجل الفحص.
تؤثر حالة المادة في هذه الفحوصات. فقد تتغير أبعاد الخشب الصلب مع الرطوبة، وقد يتحرك بعد إزالة المادة؛ وللمواد الهندسية خصائصها الخاصة بالسطح واللب. حدّد حالة المادة عند الاستلام وقبل التشغيل الدقيق، وتحقق من أسباب التفاوت المتكرر في التوافق قبل الاكتفاء بالتعويض عبر إزاحات الآلة.
شغّل مسار الإنتاج تجريبيًا باستخدام طلبات فعلية
قبل بدء الإنتاج، تحقّق أثناء عملية التركيب من محاذاة الآلات ووسائل الحماية وشفط الغبار وأنظمة التحكم ومفاتيح الإيقاف في حالات الطوارئ. ثم مرّر مكوّنات تمثيلية عبر مسار الإنتاج المتصل، بما يشمل التعريف والنقل والتجميع والتشطيب. وسجّل أوقات الإعداد والدورات الفعلية، وكمية العمل المنتظر بين المحطات، وأي تلف أو إعادة عمل ناتجة عن المناولة.
لا يثبت نجاح اختبار آلة منفردة أن الخط يعمل كنظام متكامل. اختبر طلبًا واحدًا على الأقل يتضمن تغييرات متكررة في المقاسات أو المقاطع، وآخر يتضمن دفعة متكررة أطول. قارن النتائج بنموذج الطاقة الإنتاجية، وعدّل مسارات العمل أو مواقع التخزين المؤقت عند الحاجة، واحتفظ بالإعدادات المعتمدة ونتائج الفحص لاستخدامها في الأعمال المتكررة.
اترك مجالًا للتوسع في المواضع الأرجح لتغيّر مسار العمل: فقد تكون إمكانية الوصول إلى محطة تشغيل مشتركة أو منطقة انتظار للتشطيب أو منطقة التجميع أهم من المساحة غير المستخدمة في نهاية المبنى. وينبغي لأي إضافة مستقبلية أن تحافظ على الوصول الآمن وتدفق الأجزاء المحددة والموثقة.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.