


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية منع تفاوت السماكة باستخدام ماكينة صنفرة ومعايرة الخشب الرقائقي
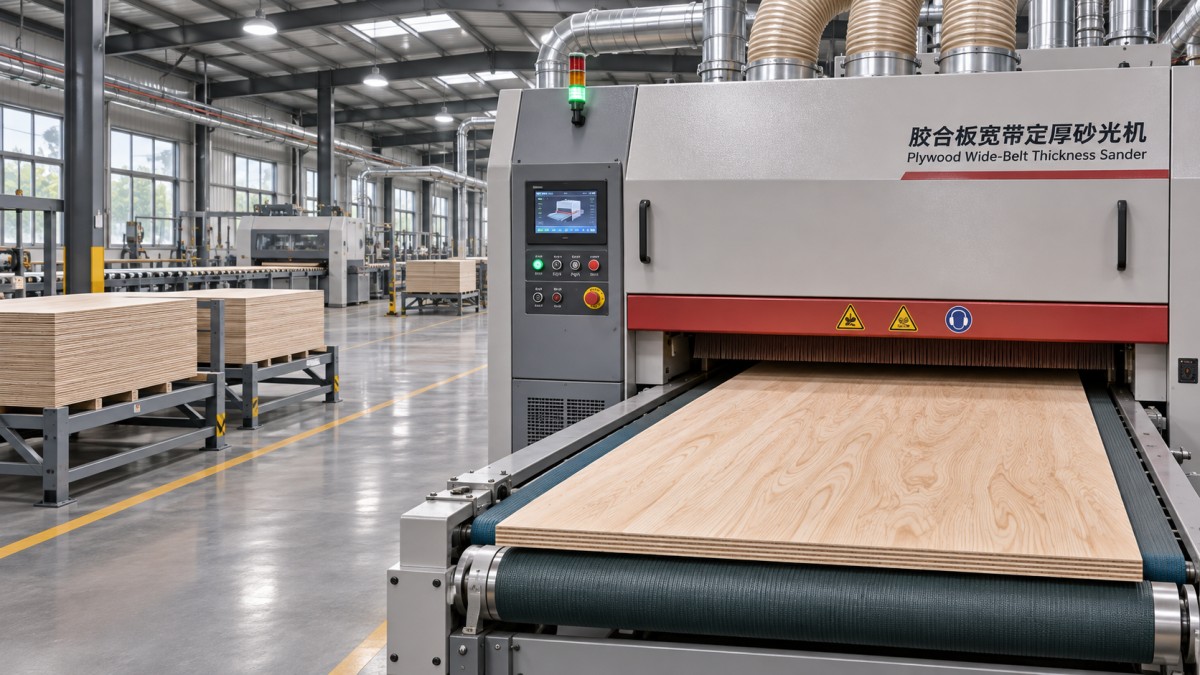
يمكن أن يؤدي تفاوت سماكة الخشب الرقائقي إلى ضعف الالتصاق، وعدم تجانس التشطيب، وإعادة العمل بتكلفة مرتفعة. وبالنسبة للمشغلين، يبدأ منع هذه المشكلات بفهم آلية عمل ماكينة صنفرة معايرة الخشب الرقائقي وكيف يؤثر الإعداد اليومي في دقة الصنفرة. فمن فحص الناقل والأحزمة الكاشطة إلى ضبط سرعة التغذية وعمق القطع، يمكن للتغييرات البسيطة أن تُحدث فرقًا ملموسًا. يشرح هذا الدليل خطوات عملية للحفاظ على تجانس سماكة الألواح، وتحديد الأسباب الشائعة للتفاوت، وضمان استمرار الإنتاج بسلاسة.
ابدأ بتحديد نمط التفاوت، لا بتدوير عجلة الضبط
عندما يخرج اللوح بسماكة غير متجانسة، يسهل إلقاء اللوم على مؤشر السماكة. لكن المؤشر لا يعرض سوى إعداد الماكينة؛ ولا يمكنه إخبارك ما إذا كان اللوح قد دخل مسطحًا، أو ما إذا كان الناقل قد أمسك به بالتساوي، أو ما إذا كان أحد جانبي الحزام الكاشط قد توقف عن القطع. وقد يؤدي تغيير الإعداد قبل تحديد نمط التفاوت إلى جعل اللوح التالي أسوأ.
قِس لوحًا تجريبيًا في عدة مواضع قابلة للتكرار عبر عرضه وعلى امتداده. حدّد اتجاه التغذية والجانبين الأيسر والأيمن قبل الصنفرة، ثم قِس المواضع نفسها بعدها. ويكون مقياس السماكة المعاير أو الميكرومتر ذو أسطح التلامس المناسبة أكثر فائدة من التقدير باللمس. تجنب القياس فوق الألياف السائبة أو حطام السطح أو الحواف المتضررة بوضوح.
قارن القراءات الفردية وكذلك الفروق بينها. فاللوح الذي تزيد سماكته بانتظام يتطلب ضبطًا مختلفًا عن لوح رقيق من اليسار وسميك من اليمين. تحقق أيضًا من متطلبات الطلب: فمتوسط السماكة الجيد لا يجعل اللوح مقبولًا إذا تجاوز التفاوت عبره حدود سماحية العميل.
تحقق مما يدخل إلى الماكينة
يمكن لماكينة الصنفرة إزالة المناطق المرتفعة، لكنها لا تستطيع تحويل كل لوح غير مستقر إلى لوح مسطح ومتجانس على نحو موثوق. فقد يُضغط الخشب الرقائقي ذي التقوس الواضح بشكل مسطح تحت نظام التثبيت، ثم يعود إلى الانحناء بعد خروجه منه. كما قد يتصرف اللوح ذو القلب المفكك أو خط الغراء المفتوح أو المنطقة المنبعجة موضعيًا على نحو غير متوقع تحت الضغط.
افرز الألواح ذات السماكة غير المعتادة أو الملتوية أو المتضررة قبل وصولها إلى ماكينة الصنفرة. تحقق مما إذا كان تفاوت السماكة الواردة يترك كمية كافية من المادة للوصول إلى المقاس النهائي المطلوب من دون القطع عبر قشرة الوجه. في الخشب الرقائقي الزخرفي، قد تحدد أرق منطقة في الوجه مقدار ما يمكنك إزالته بأمان، لا أكثر موضع سماكةً على اللوح.
اترك الألواح لتصل إلى الظروف المناسبة للورشة ومرحلة الإنتاج التالية، متى كان ذلك عمليًا. وقد تسهم اختلافات الرطوبة بين الألواح أو وجهي اللوح في حدوث حركة بعد الصنفرة. إذا كان اللوح مسطحًا عند الماكينة ثم تغير شكله لاحقًا، فتحقق من التخزين والرطوبة والتركيب، إلى جانب إعداد ماكينة الصنفرة.
أنشئ سطحًا مرجعيًا موثوقًا
تزيل ماكينة الصنفرة ذات التغذية بالناقل المادة من الوجه العلوي نسبةً إلى السطح الذي يسند الوجه السفلي. وإذا حالت الأتربة أو الرقائق أو بقايا اللاصق أو مناطق التآكل دون استقرار اللوح على نحو متجانس، فقد ينقل رأس الصنفرة هذا الخلل إلى السماكة النهائية.
نظّف الناقل وافحصه بحثًا عن التلف والحطام العالق والتآكل غير المتجانس وسوء التتبع. تحقق من أن بكرات الضغط أو أجهزة التثبيت تتحرك بحرية وتطبق ضغطًا متساويًا وفقًا لما تحدده الشركة المصنّعة للماكينة. قد يؤدي الضغط المفرط إلى تسطيح اللوح الملتوي مؤقتًا؛ أما الضغط غير الكافي فقد يسمح بانزلاقه أو اهتزازه. ويمكن أن يظهر أي من الأمرين وكأنه مشكلة في رأس الصنفرة على اللوح النهائي.
أسند الألواح الطويلة عند طرفي الإدخال والإخراج حتى لا يتسبب وزنها في رفع اللوح أو سحبه أثناء مروره. غذِّ الألواح بشكل مستقيم، وأبقها ضمن أبعاد التشغيل المحددة للماكينة. لا تدفع اللوح المتحرك أو تسحبه، ولا تمد يدك داخل الماكينة لتصحيح مساره.
إذا خرج اللوح أكثر سماكةً باستمرار من أحد الجانبين، فافحص الناقل ونظام الضغط ومحاذاة رأس الصنفرة قبل التعويض بقطع أعمق. ينبغي أن ينفذ العاملون المدربون أعمال المحاذاة والضبط الداخلي بعد عزل الماكينة ووفقًا لإجراءات الشركة المصنّعة.
استخدم الحزام الكاشط كأداة قطع، لا كحل لجميع المشكلات
قد يظل الحزام المحمّل بالمواد أو البالي يصقل السطح، مع إزالة المادة على نحو غير متجانس. يمكن للراتنج والغراء والغبار الناعم أن تسد المادة الكاشطة؛ كما قد يؤدي تآكل الحزام بدرجة أكبر في منطقة واحدة إلى تكرار تفاوت السماكة عبر اللوح. افحص حالة الحزام وتتّبعه وشدّه وحركته التذبذبية باستخدام الإجراء المعتمد للماكينة. استبدل الأحزمة المتضررة أو المصقولة، بدلًا من محاولة استعادة الدقة بزيادة عمق القطع.
اختر درجة الخشونة المناسبة للعمل المطلوب. تتطلب معايرة السماكة مادة كاشطة قادرة على إزالة المخزون من دون حرارة مفرطة أو انسداد؛ أما صنفرة التشطيب فتتطلب نمط خدوش مناسبًا للعملية التالية. وليس الحزام الأنعم خيارًا أكثر أمانًا تلقائيًا عند إزالة كمية كبيرة. فقد يحتك بالسطح ويسخنه ويتآكل بسرعة.
إذا كانت الماكينة مزودة برؤوس صنفرة متعددة، فوزّع العمل بينها وفقًا لتكوين الماكينة وإرشادات الشركة المصنّعة للأحزمة. ومن الأساليب الشائعة إزالة كمية أكبر من المخزون برأس المعايرة وترك قطع تشطيب أخف للرأس التالي. تحقق من ترتيب الرؤوس الفعلي قبل إعداد العملية؛ فليست كل الماكينات مزودة بالتوليفة نفسها من الأسطوانات أو ألواح الضغط.
وازن بين عمق القطع وسرعة التغذية
قد تؤدي محاولة الوصول إلى السماكة النهائية في تمريرة واحدة شديدة إلى تحميل المادة الكاشطة والمحرك فوق طاقتهما، أو ترك علامات احتراق، أو التسبب في انزلاق اللوح. وغالبًا ما تكون التمريرات المتعددة المضبوطة أكثر قابلية للتنبؤ، ولا سيما عند وجود تفاوت كبير في سماكة الألواح الواردة. وتعتمد الكمية المناسبة للإزالة في كل تمريرة على المادة الكاشطة وتركيب اللوح وحالة الماكينة والطاقة المتاحة؛ فلا يوجد إعداد واحد يناسب جميع منتجات الخشب الرقائقي.
تؤثر سرعة التغذية في كل من مقدار الإزالة ومظهر السطح. وقد تمنح السرعة الأبطأ المادة الكاشطة وقتًا أطول للعمل على اللوح، لكن إبطاء التغذية لا يغني عن استخدام حزام جديد أو ضبط المحاذاة على نحو صحيح. فالسرعة البطيئة جدًا قد تزيد الحرارة والانسداد، بينما قد لا تزيل السرعة العالية جدًا كمية كافية أو تترك علامات صنفرة ظاهرة. غيّر متغيرًا واحدًا في كل مرة، ثم قِس المواضع نفسها على اللوح التجريبي التالي.
على سبيل المثال، تشمل مجموعة ماكينات الصنفرة العريضة بالحزام لمعايرة السماكة من Qingdao Zhongding Machinery الطرازات ZDR-RP630 وZDR-RP1000 وZDR-RP1300. وتورد مواصفات ZDR-RP630 المقدمة عرض تشغيل أقصى يبلغ 630 mm، ونطاقًا لسماكة المادة من 2.5–120 mm، ونطاقًا لسرعة التغذية من 6–30 m/min. هذه حدود للماكينة وليست إعدادات موصى بها لكل لوح. تحقق من مواصفات الطراز والتكوين المحددين قبل إعداد العمل.
في الأعمال الرقيقة أو المكسوة بالقشرة، أولِ اهتمامًا خاصًا بالحد الأدنى لسماكة المادة في الماكينة، وقدرتها على التثبيت، وما تبقى من مادة الوجه. إذا تعذر تغذية اللوح بأمان ضمن نطاق التشغيل المعتمد، فلا ترتجل حاملًا أو أداة تثبيت من دون التأكد من ملاءمتها للماكينة.
اقرأ العيب قبل تغيير الإعداد
غالبًا ما يساعد موضع التفاوت على تضييق نطاق البحث. استخدم الأنماط التالية كنقاط بداية، لا كتشخيصات تلقائية:
- سماكة أكبر باستمرار على أحد الجانبين: تحقق من التآكل غير المتجانس للمادة الكاشطة، أو الحطام على الناقل، أو تفاوت الضغط، أو محاذاة الرأس مع الناقل. قارن عدة ألواح ومواضع تغذية قبل استنتاج أن الرأس يحتاج إلى ضبط.
- سماكة أقل عند الطرف الأمامي أو الخلفي: تحقق من عدم كفاية إسناد اللوح، أو عدم استقرار التغذية، أو مشكلات بكرات الضغط. ويُعد اللوح القصير الذي يقل طوله عن الحد الأدنى للماكينة خطيرًا على نحو خاص، وقد لا يُثبّت باستمرار.
- تفاوت السماكة بين الألواح المتعاقبة: تحقق من السماكة الواردة، وتراكم المواد على الحزام، وثبات التغذية، وما إذا كان الغبار أو الرقائق يتراكمان أسفل قطعة العمل.
- اهتزاز أو علامات متكررة على امتداد اتجاه التغذية: افحص المادة الكاشطة وثبات اللوح على الناقل والبكرات وحالة نظام القيادة. لاحظ ما إذا كانت العلامات تتكرر على فترات منتظمة؛ فقد تساعد هذه المعلومة فريق الصيانة على تحديد المكوّن الدوار المعني.
- احتراق أو بقعة مصقولة مع إزالة ضعيفة للمادة: اشتبه في انسداد الحزام، أو التلامس المفرط، أو عدم ملاءمة توليفة درجة الخشونة وسرعة التغذية والعمق. أوقف العمل وتحقق من السبب بدلًا من مواصلة تغذية المواد.
إذا كان العيب يتبع لوحًا معينًا بصرف النظر عن موضع تغذيته، فافحص اللوح. وإذا بقي في الموضع نفسه عبر عدة ألواح، فمن المرجح أن تكون الماكينة أو إعدادها هي السبب. ويساعد تحديد اتجاه اللوح على تمييز الحالتين بسهولة أكبر.
أدرج شفط الغبار والفحوص الدورية ضمن العملية
قد يؤدي ضعف الشفط إلى تراكم الغبار على المادة الكاشطة واستقراره على الناقل أو قطعة العمل. تحقق من أن نظام الشفط يعمل، وأن الوصلات مثبتة بإحكام، وأن المرشحات أو أنظمة التجميع تُصان وفقًا لتعليماتها. وتورد المواصفات المقدمة للطراز ZDR-RP630 حجم تجميع غبار يبلغ 5,000 m³/h؛ وينبغي تقييم النظام الفعلي وفقًا للماكينة المركبة وترتيب القنوات، لا اختياره بالاعتماد على رقم واحد فقط.
يمكن لتشغيل تجريبي قصير في بداية الوردية أو العمل الجديد أن يمنع تكدس ألواح مشكوك فيها. سجّل نوع المادة ودرجة خشونة المادة الكاشطة وسرعة التغذية وإعداد الماكينة والسماكة المقاسة في المواضع المحددة. أعد الفحص بعد تغيير الأحزمة أو الانتقال إلى تركيب مختلف للألواح أو ملاحظة تغير في الصوت أو جودة السطح. احتفظ بقراءات ممثلة للعمل بدلًا من الاعتماد على المؤشر وحده.
قبل التنظيف أو الفحص أو صيانة المكونات الداخلية، أوقف الماكينة واعزل مصادر الطاقة وفقًا لإجراءات العزل والقفل المعتمدة في الموقع. اتبع دليل المعدات فيما يتعلق بالحواجز والتعامل مع الغبار ومعدات الوقاية الشخصية. إذا لم تفسر الفحوص الدورية وجود ميل أو اهتزاز مستمر، فتوقف عن إجراء قطوع تعويضية واستعن بفريق الصيانة أو مورّد المعدات. تقدم Qingdao Zhongding Machinery الدعم الفني وقطع الغيار؛ وسيكون التواصل أكثر فائدة إذا جهزت طراز الماكينة ونمط العيب وسجل القياسات.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.