

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
معدات معالجة MDF: شرح متطلبات التحكم في الغبار وجودة الحواف
معدات معالجة MDF: شرح متطلبات التحكم في الغبار وجودة الحواف
غالبًا ما تُقيَّم معالجة MDF من خلال المخرجات المرئية: دقة القطع، والملامح النظيفة، ولصق الحواف السلس، وسطح جاهز للتشطيب. لكن في الواقع، فإن المشكلات الأقل وضوحًا هي التي تحدد عادةً ما إذا كان خط الإنتاج سيظل مستقرًا بمرور الوقت. يتراكم الغبار الناعم في مجاري الشفط والخزائن الكهربائية، ويؤدي تآكل القاطع إلى تغيير جودة الحافة قبل أن يلاحظه المشغلون، وقد تكشف اللوحة التي تبدو مقبولة بعد التشغيل عن ألياف متكسرة أو عيوب في خط الغراء بعد الطلاء.
لهذا السبب، ينبغي تقييم معدات معالجة MDF كنظام مترابط بدلًا من مجموعة من الآلات المنفصلة. فالقطع بالمنشار، والتفريز، والثقب، والصنفرة، وتجهيز الحواف، ولصق الحواف، والتشذيب، والتلميع، كلها تؤثر في بعضها بعضًا. فقد يترك جهاز توجيه CNC عالي السرعة مزودًا بالتقاط غبار ضعيف مسحوقًا على سطح اللوحة. ويمكن لهذا الغبار بعد ذلك أن يتداخل مع التصاق شريط الحافة. وبالمثل، لا تستطيع آلة لصق الحواف إخفاء قطع منشار رديئ أو مظهرًا مفرزًا ممزقًا بشكل مستمر.
بالنسبة لمصانع الأثاث، ومصانع الخزائن، وعمليات النجارة المخصصة، لا يتمثل الهدف العملي ببساطة في آلة سريعة. بل يتمثل في إنتاجية قابلة للتكرار مع تدبير نظافة يمكن التحكم فيه، وظروف آمنة للمشغلين، وعمر أدوات يمكن التنبؤ به، وحواف تتطلب الحد الأدنى من التصحيح اليدوي قبل التشطيب أو التجميع.
لماذا يتطلب غبار MDF اهتمامًا أكبر من مخلفات الورش العادية
ينتج MDF جزءًا من الغبار الناعم والخفيف جدًا أثناء القطع، وتشكيل الملامح، والثقب، والصنفرة. وعلى عكس الرقائق الأكبر الناتجة عن الخشب الصلب، يمكن لهذه المادة أن تبقى معلقة في الهواء لفترة أطول، وتستقر على أدلة الآلات والمستشعرات، وتفلت من نقاط الالتقاط التي تبدو كافية للمخلفات الأكثر خشونة. كما أن محتوى الراتنج في MDF يعني أنه لا ينبغي التعامل مع الغبار باستخفاف باعتباره نشارة خشب غير ضارة. ويجب مراجعة ضوابط التعرض الخاصة بالموقع، وممارسات التعامل مع المخلفات، ومتطلبات مكان العمل المحلية السارية أثناء تخطيط الخط.
الخطأ المعتاد هو تحديد جهاز شفط بناءً على إجمالي تدفق الهواء وحده. فحجم الهواء مهم، لكنه لا يروي القصة كاملة. يعتمد التجميع الفعال على سرعة الالتقاط عند منطقة القطع، وهندسة الغطاء، وقطر القناة، وعدد الآلات العاملة في الوقت نفسه، وفواقد الضغط الساكن، وحالة المرشح، وتوازن الشبكة. وقد يعمل النظام المركزي بصورة جيدة عند تشغيل جهاز توجيه واحد، ثم يصبح غير كافٍ عند تشغيل منشار ألواح ووحدة صنفرة وخط لصق الحواف معًا.
لذلك، ينبغي أن يبدأ تصميم نظام الشفط بدورة التشغيل الفعلية. يجب النظر في المحطات التي تعمل بالتزامن، وما إذا كان المشغلون يفتحون الواقيات بشكل متكرر، وما إذا كانت المواد تُعالج يدويًا أو عبر تغذية آلية، ومدى تكرار انتقال الخط من الألواح المستطيلة القياسية إلى المكونات المشكلة. وتكون الأعمال المنحنية والقطع الضيقة عرضة بشكل خاص لترك الغبار خارج مسار الشفط المقصود.
الالتقاط من المصدر أكثر فائدة من التنظيف بعد حدوث المشكلة
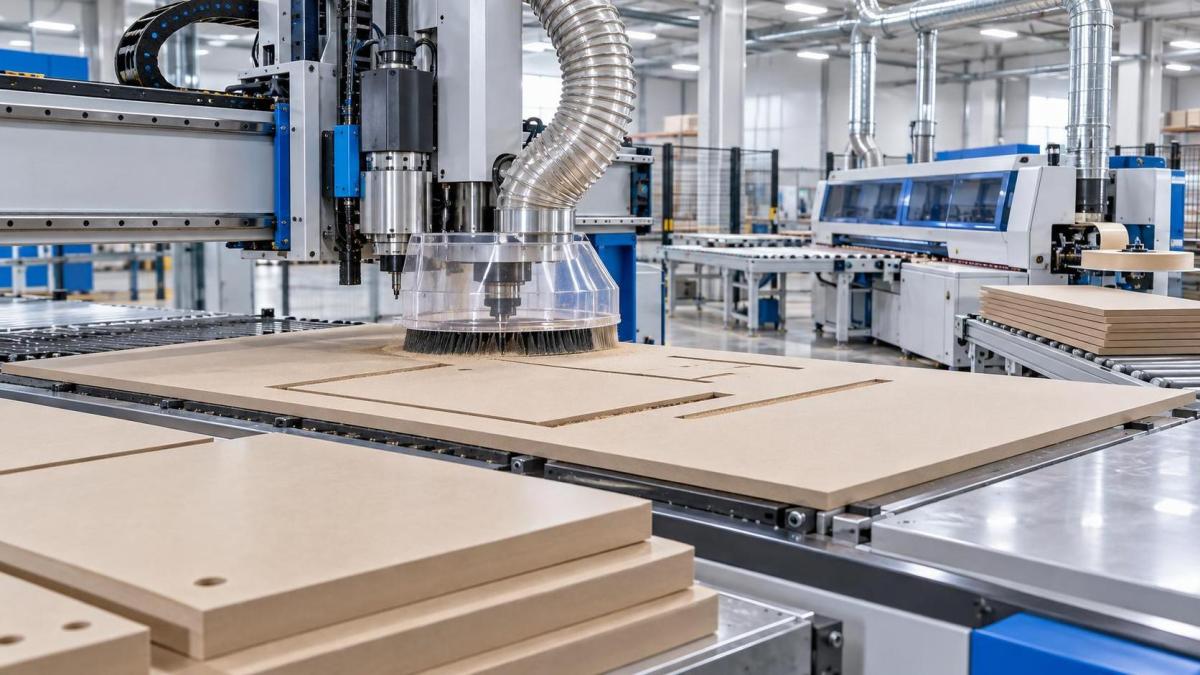
يتم تحقيق أفضل تحكم في الغبار عند موضع التقاء القاطع باللوح. في آلة CNC للتعشيش، يعني ذلك عادةً غطاءً يتبع المغزل بأكبر قدر عملي من القرب، إلى جانب لوح تضحية وترتيب تفريغ لا يسمحان بتناثر الرقائق عبر اللوح. وفي منشار الألواح، تهم نقاط الشفط السفلية والعلوية على حد سواء. أما في آلة لصق الحواف، فتحتاج محطات التشذيب والكشط والتلميع إلى نقاط التقاط خاصة بها وموضوعة جيدًا، لأن المسحوق الناعم يتولد أيضًا بعد القطع الأساسي.
هناك مفاضلة. إذ تحسن الحاويات والأغطية محكمة الملاءمة الالتقاط، لكنها يجب ألا تجعل تغيير الأدوات أو فحوصات الإعداد أو إزالة الانسدادات صعبة دون داعٍ. فإذا كانت الواقيات غير عملية، فإنها تميل إلى البقاء مفتوحة. وفي المصنع الفعلي، لا تعمل ميزة التحكم في الغبار إلا عندما تتناسب مع سلوك التشغيل المعتاد.
ينبغي أن تكون مجاري الهواء قابلة للوصول من أجل الفحص. ويمكن للمسارات الأفقية الطويلة، والانحناءات الحادة، والوصلات سيئة الإحكام، وتوصيلات الفروع المرتجلة أن تقلل أداء النظام تدريجيًا. وقد يعوض المشغلون ذلك بزيادة سرعة الآلة أو باستخدام الهواء المضغوط لإزالة البقايا، وهما عادتان تزيدان المشكلة الأساسية سوءًا في كثير من الأحيان. ويُعد الهواء المضغوط سيئًا بشكل خاص كوسيلة تنظيف روتينية حول معدات MDF لأنه يعيد توزيع الغبار الناعم في مساحة العمل المحيطة وداخل الآلة.
تبدأ جودة الحواف قبل لصق الحواف
الحافة النظيفة للوح MDF ليست مجرد تفضيل جمالي. فهي تؤثر في تلامس المادة اللاصقة، وتغطية شريط الحافة، وامتصاص الطلاء، والجودة المدركة للأثاث النهائي. وتبدأ العيوب الأكثر شيوعًا — تفتت الألياف، والحواف الزغبية، والتشققات الصغيرة، وآثار الاحتراق، والتموج، وعدم اتساق التعامد — عادةً من العلاقة بين كثافة اللوح، وهندسة القاطع، ومعدل التغذية، وحالة المغزل، ودعم اللوح.
يتميز MDF بتجانس نسبي، لكنه ليس متماثلًا من لوح إلى آخر. وقد تختلف الكثافة عبر اللوح وبين الموردين. ويمكن لإعداد الأداة والتغذية الذي يترك حافة حادة على لوح واحد أن ينتج ارتفاعًا طفيفًا في الألياف على لوح آخر، خصوصًا حول الملامح المشكلة أو أنصاف الأقطار الداخلية الضيقة. لهذا السبب، ينبغي التحقق من إعداد الإنتاج باستخدام درجة اللوح وسمكه الفعليين اللذين يتم شراؤهما، بدلًا من الاعتماد فقط على لوح عينة يتم توفيره أثناء قبول الآلة.
تستحق حدة الأداة اهتمامًا أكبر مما تحظى به. فالقاطع غير الحاد لا ينتج دائمًا عيبًا كارثيًا واضحًا. وغالبًا ما يسبب حافة مضغوطة أو ممزقة قليلًا تبدو مقبولة إلى أن يُظهر البرايمر أو الورنيش أو شريط الحافة عدم الانتظام. كما يمكن أن يؤدي تراكم الحرارة إلى تعتيم الحافة وزيادة خطر تلطيخ الراتنج على الأداة. وعادةً ما يكون استبدال الأدوات فقط بعد ظهور عطل واضح متأخرًا جدًا بالنسبة للمنتجات الحساسة للتشطيب.
التوازن بين معدل التغذية وسرعة القاطع
لا تعني سرعة المغزل الأعلى تلقائيًا قطعًا أفضل. فإذا لم تكن سرعة التغذية وعدد حواف القطع وسرعة المغزل متوافقة جيدًا، فقد يحتك القاطع بدلًا من القطع، أو يزيل كمية كبيرة جدًا من المادة لكل سن. ويمكن لكلتا الحالتين الإضرار بمظهر الحافة. ويعتمد التوازن الصحيح على قطر الأداة، والملف، ومادة القاطع، ومواصفات اللوح، وصلابة الآلة. وينبغي تحديده من خلال تجارب مضبوطة ثم توثيقه كنطاق تشغيل، لا التعامل معه كرقم ثابت لكل أعمال MDF.
تعد صلابة الآلة مهمة بالقدر نفسه في الأعمال ذات الخطوط المنحنية. إذ يمكن للاهتزاز أن يخلق نمطًا خافتًا يشبه لوح الغسيل على طول الحافة، خاصة عندما تبرز أداة طويلة أكثر من اللازم من ظرف التثبيت أو عندما لا تكون اللوحة مدعومة بشكل كافٍ. إن المغزل المستقر، والمحامل التي تتم صيانتها جيدًا، والأدلة الخطية الدقيقة، وتثبيت قطعة العمل الموثوق، ليست خصائص هندسية مجردة؛ بل تظهر مباشرة في جودة تشطيب الحافة.
من الحافة المشغلة إلى الحافة النهائية
بالنسبة للخزائن المصفحة والأثاث المخصص، يضيف لصق الحواف طبقة أخرى من التحكم. ويجب أن تكون الحافة مستقيمة أو مشكلة بدقة، وخالية من الألياف المفككة، ونظيفة بما يكفي لتطبيق المادة اللاصقة. ويمكن للغبار المتبقي على حافة اللوح أن يمنع الترابط المتسق. وقد يفرض التفتت المفرط على الآلة إزالة مزيد من المادة أثناء التفريز المسبق، مما قد يغير الأبعاد النهائية أو يجعل معالجة المكونات الضيقة صعبة.
غالبًا ما يكون التفريز المسبق مفيدًا عندما تترك عملية القطع السابقة حواف متغيرة. فهو ينشئ سطح ترابط أكثر اتساقًا، لكنه لا ينبغي أن يُستخدم لإخفاء المشكلات الخطيرة في المراحل السابقة. فإذا كان التفريز المسبق يحتاج إلى إزالة كمية كبيرة من المادة للحصول على حافة نظيفة، فإن المنشار أو جهاز التوجيه أو الأدوات أو ترتيب دعم اللوح يستحق التحقيق.
تكون المكونات المشكلة والقابلة للتشكيل اللين أقل تسامحًا من الألواح المستقيمة. فقد تفرض أبواب الخزائن المنحنية، والألواح الطرفية الزخرفية، وأجزاء الأثاث ذات الملامح المحددة متطلبات مختلفة على عرض الشريط، وسمك اللوح، وهندسة التشذيب، وإعدادات الضغط. ويجب تقييم الآلة المخصصة لهذا العمل على مجموعة الملامح الفعلية، وليس على عينة مستقيمة فقط. وغالبًا ما يكون أصغر نصف قطر داخلي، وأضيق لوح، وأصعب مادة للحافة هي الاختبارات التي تكشف ما إذا كان التكوين مناسبًا بالفعل.
على سبيل المثال، تم تصميمآلة لصق الحواف للتشكيل اللين ZD880S لمعالجة حواف الألواح المنحنية والمشكلة في تطبيقات مثل الخزائن والأثاث المخصص. وتشمل قدرة اللوح المحددة لها حالات الحواف القياسية بسماكة 18 mm و22 mm، إلى جانب المعالجة المائلة بسماكة 25 mm، بينما يتراوح سمك شريط الحافة المدعوم بين 0.5–0.75 mm. وتشكل هذه الأرقام نقاط بداية مفيدة، لكنها لا تغني عن اختبار الملامح. إذ يمكن أن يتغير سلوك الشريط حول المنحنيات، واستجابة المادة اللاصقة، وجودة التشذيب وفقًا لكثافة الركيزة، ونصف القطر، والسطح الزخرفي، ودرجة حرارة الإنتاج.
تعمل ZD880S بسرعة نقل معلنة تبلغ 6–8 m/min وتستخدم ضغط تشغيل يبلغ 0.6–0.8 MPa. وبالنسبة للمقيّم، ينبغي قراءة هذه القيم إلى جانب جودة الهواء المضغوط وقدرة المصنع المتاحة. إذ يمكن أن تؤثر الرطوبة أو التلوث في إمداد الهواء على موثوقية النظام الهوائي، بينما قد يظهر عدم استقرار ضغط الخط على شكل ضغط أو حركة غير متسقة في المحطات الحرجة. وهي تفصيلة صغيرة في البنية التحتية قد تتحول إلى شكوى متكررة بشأن الجودة.
ينبغي أن يتبع الفحص مسار المنتج
لا يكفي فحص لوح نهائي واحد في نهاية الخط. يكون فحص الجودة أكثر فائدة عندما يتبع مسار قطعة العمل. بعد النشر أو التفريز، افحص التفتت، وآثار الاحتراق، والتعامد، وتلوث السطح. وبعد التفريز المسبق، ابحث عن حافة ركيزة موحدة. وبعد تطبيق الحافة، تحقق من استمرارية الترابط وموضع الشريط. وبعد التشذيب والكشط، افحص اللوح تحت ضوء مائل؛ إذ يكشف ذلك عن علامات الاهتزاز، وبقايا الغراء، والانتقالات غير المستوية التي قد يفوتها الفحص الأمامي.
يساعد تمييز عملي بسيط: العيوب التي تتكرر على فاصل ثابت تشير غالبًا إلى أداة دوارة أو محمل أو بكرة ضغط أو مكون ناقل. أما العيوب التي تظهر عشوائيًا فقد تكون مرتبطة بتباين الألواح، أو تلوث الغبار، أو التحميل غير المتسق، أو تعامل المشغل. لا يشخص هذا كل مشكلة، لكنه يمنع الفرق من تغيير إعدادات متعددة دون فرضية واضحة.
الصيانة جزء من مراقبة الجودة
تميل خطوط MDF إلى كشف ضعف الانضباط في الصيانة بسرعة. إذ يمكن للغبار الناعم أن يحجب المستشعرات، ويقصر الفترة المفيدة بين عمليات التنظيف، ويتراكم في المناطق المتحركة التي لم تُصمم أبدًا لتعمل كأرفف تخزين. وينبغي أن تتضمن خطة الصيانة فحوصات نظام الشفط، وتنظيف مستشعرات السلامة والتموضع، وفحص المغزل وظرف التثبيت، ومحاذاة الناقل، وفحوصات نظام الضغط، والتقييم المجدول للقواطع وأدوات التشذيب.
يستحق دعم قطع الغيار أيضًا الاهتمام أثناء اختيار الآلات. فلا تتعطل المكونات القابلة للاهتراء، والمستشعرات، والأجزاء الهوائية، والعناصر الكهربائية وفق الجدول الزمني نفسه، ويمكن لآلة قادرة من ناحية أخرى أن تبقى متوقفة إذا كان من الصعب الحصول على قطع الغيار الشائعة. ومن المتوقع عادةً أن يدعم المصنعون ذوو الخبرة الطويلة في أعمال النجارة، مثل Qingdao Zhongding Machinery Co., Ltd.، الآلة بعد التسليم من خلال الإرشاد الفني، وتوافر قطع الغيار، والخدمة السريعة الاستجابة. وينبغي توضيح هذه الالتزامات بشروط عملية: لغة الوثائق، وعملية استكشاف الأعطال عن بُعد وإصلاحها، وقائمة قطع الغيار الموصى بها، والمهلة الزمنية للمكونات الحرجة.
إن إعداد معالجة MDF الأكثر موثوقية ليس عادةً الإعداد الذي يتمتع بأعلى سرعة معلنة. بل هو الإعداد الذي تتوافق فيه قدرة الشفط مع الإنتاج الفعلي، ويتم فيه تغيير الأدوات قبل تراجع جودة الحواف، وتُثبت فيه قدرة معالجة الألواح المشكلة باستخدام أجزاء ممثلة، ويتمكن فيه المشغلون من صيانة المعدات دون تجاوز إجراءات الحماية. وعندما تتوفر هذه الظروف، تصبح الحواف النظيفة والغبار المسيطر عليهما نتائج إنتاج روتينية بدلًا من أعمال تصحيحية مستمرة.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.