

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
شرح مكابس التجميع الهيدروليكية: قوة الضغط والمحاذاة والتحكم في الدورة
يمكن للمكبس تطبيق قوة كافية لإغلاق لوح ملصق، ومع ذلك إنتاج تجميعة ضعيفة أو ملتوية أو غير مستوية. والمشكلة المعتادة ليست ببساطة «ضغطًا قليلًا جدًا». في مكبس التجميع الهيدروليكي للأعمال الخشبية، تعتمد جودة اللصق على عمل ثلاثة عناصر تحكم معًا: يجب أن تناسب قوة الكبس الوصلة والمادة، ويجب تثبيت الأجزاء في محاذاة أثناء ارتفاع القوة، ويجب أن تمنح الدورة المادة اللاصقة وقتًا كافيًا في ظروف مستقرة.
يتضح ذلك عندما يخرج إطار باب مجمع مع تفاوت عند إحدى الوصلات، أو يرتد مكون مصفح بعد التحرير، أو تبدو خطوط الغراء فقيرة في منطقة ومفتوحة في منطقة أخرى. والحل العملي هو ضبط القوة بناءً على متطلبات اللصق بدلًا من التصنيف الأقصى للأسطوانة، وتثبيت المحاذاة قبل تطبيق الضغط، واستخدام تسلسل قابل للتكرار للإغلاق والكبس والتثبيت والتحرير. يكون مكبس التجميع الهيدروليكي للأعمال الخشبية أكثر موثوقية عند التعامل معه كنظام تجميع مُتحكم فيه، وليس كآلة تضغط الأجزاء معًا فحسب.
ما الذي يتحكم فيه مكبس التجميع الهيدروليكي
يُستخدم مكبس التجميع الهيدروليكي عمومًا لجلب عدة أجزاء خشبية أو مقاطع مصفحة أو مكونات مؤطرة إلى موضع محدد وتثبيتها بينما تكتسب المادة اللاصقة قوة ترابط كافية. تحول الأسطوانات الضغط الهيدروليكي إلى قوة تثبيت خطية. وقد تعمل أجهزة الضغط الرأسية أو الأفقية أو الجانبية معًا وفقًا لتخطيط الآلة والجزء الذي يتم تجميعه.
يوفر الإطار الهندسة المرجعية. وتنقل عوارض الكبس ووسادات الضغط والمصدات وحواجز التحديد القوة إلى قطعة العمل. وتحدد الدائرة الهيدروليكية مدى سلاسة بناء هذه القوة ومدى ثبات الحفاظ عليها. ولا يمكن لأي من هذه العناصر التعويض بالكامل عن قطعة عمل سيئة الإعداد. فالأجزاء الملتوية، أو المقطوعة بغير زوايا قائمة، أو الخشنة بصورة مفرطة، أو المطلية بالغراء بشكل غير متساوٍ، ستظل صعبة التجميع بشكل صحيح.
غالبًا ما تُستخدم كلمة «القوة» بشكل عام، لكن ينبغي للمشغل التمييز بين ثلاث حالات مترابطة:
- ضغط النظام: الضغط المشار إليه في الدائرة الهيدروليكية.
- قوة الأسطوانة: قوة الدفع التي تولدها الأسطوانة عند ضغط النظام ذلك.
- الضغط عند الوصلة: القوة الفعالة الموزعة على مساحة التلامس الفعلية لقطعة العمل المجمعة.
لا تعني قراءة المقياس المرتفعة تلقائيًا أن كل وصلة تتلقى الضغط المناسب. إذ يؤثر حجم الوسادة وشكل الجزء ومساحة التلامس وموقع المشبك واختلافات المواد جميعها في كيفية وصول الحمل إلى خط الغراء.
قوة الكبس: كافية لإغلاق الوصلة، وليست كافية لسحقها
الغرض من قوة الكبس هو جعل الأسطح المتزاوجة في تماس محكم وتثبيتها في هذا الوضع دون إتلاف ألياف الخشب أو تشويه مقطع جانبي أو إخراج كمية كبيرة من المادة اللاصقة بحيث يضعف خط الترابط. يعتمد الإعداد الصحيح على تعليمات مورّد المادة اللاصقة، وكثافة الركيزة، وتصميم الوصلة، وإعداد السطح، وحالة الرطوبة، وهندسة التجميع.
يزيد المشغلون أحيانًا الضغط الهيدروليكي بعد ملاحظة وصلة مفتوحة. وقد تكون هذه الاستجابة صحيحة فقط عندما تكون الأجزاء مشغلة بشكل صحيح ويطبق المكبس القوة في الاتجاه الصحيح. إذا كان أحد المكونات مقوسًا، أو كان كتف غير متعامد، أو كان مصد يمنع الاستقرار الكامل، فقد تؤدي القوة الإضافية إلى تثبيت العيب داخل التجميعة. وقد تخلق أيضًا إجهادًا داخليًا يظهر بعد خروج الجزء من المكبس.
علامات أن القوة منخفضة جدًا
قد تؤدي القوة غير الكافية إلى ترك فجوات مرئية، أو انتقال غير متسق للغراء بين الأسطح المتزاوجة، أو تحرك الوصلات قليلًا خلال فترة التثبيت. وفي التجميعات العريضة، قد ينغلق جانب بينما يظل الجانب الآخر مفتوحًا لأن وسادة الضغط ليست متمركزة أو لا تغطي المنطقة بالتساوي. وقد يبدو الجزء مقبولًا فور إزالته، لكنه ينفتح لاحقًا عندما تكشف المناولة عن تلامس غير كافٍ.
علامات أن القوة مرتفعة جدًا
يمكن أن ينتج عن الضغط المفرط خروج كبير للغراء، أو سحق ألياف الحواف، أو انبعاج القشرة، أو تشوه العوارض، أو تفاوت مرئي حيث تم دفع جزء إلى ما بعد موضعه المقصود. وتكون المكونات الرقيقة والأجزاء ذات المقاطع الجانبية عرضة بشكل خاص لأن الضغط يتركز على مساحة صغيرة. كما أن القوة المفرطة تعد علامة تحذير عندما يحاول مشغل الآلة التغلب على مشكلة محاذاة أو تشغيل آلي.
ابدأ بمواصفات المادة اللاصقة وإرشادات التشغيل الخاصة بمصنّع المكبس. ثم تحقق من النتيجة عبر فحوصات إنتاج فعلية: ابحث عن إغلاق مستمر للوصلات، وافحص خروج الغراء للتأكد من اتساقه بدلًا من حجمه وحده، وافحص الأجزاء بعد أن تصل المادة اللاصقة إلى حالة المناولة المحددة للعملية. غيّر إعدادًا ذا صلة واحدًا في كل مرة. إذ إن رفع الضغط وإطالة زمن التثبيت وتغيير توزيع الغراء في الوقت نفسه يجعل من الصعب تحديد ما الذي صحح المشكلة أو تسبب فيها.
يجب تثبيت المحاذاة قبل أن تحمل الأسطوانات الجزء
القوة الهيدروليكية قوية لكنها غير انتقائية. تدفع الأسطوانة حيثما تلامس وسادتها قطعة العمل. ومن دون أسطح تحديد موثوقة، يمكن أن تنزلق التجميعة أو تدور أو ترتفع مع ازدياد الضغط. ولهذا فإن المحاذاة ليست بند فحص نهائي؛ بل هي حالة تُنشأ عند التحميل.
قبل تشغيل الإنتاج، افحص المصدات والحواجز وكتل المراجع ووسادات الضغط. وينبغي أن تكون نظيفة وخالية من المادة اللاصقة المتصلبة أو رقائق الخشب أو بقايا التغليف الواقي. حتى التراكم الصغير قد يمنع قطعة العمل من الاستقرار على سطحها المرجعي. تحقق من عودة الموجهات المتحركة إلى الموضع نفسه ومن ملامسة وسادات التثبيت لقطعة العمل بالتساوي بدلًا من ملامسة زاوية واحدة أولًا.
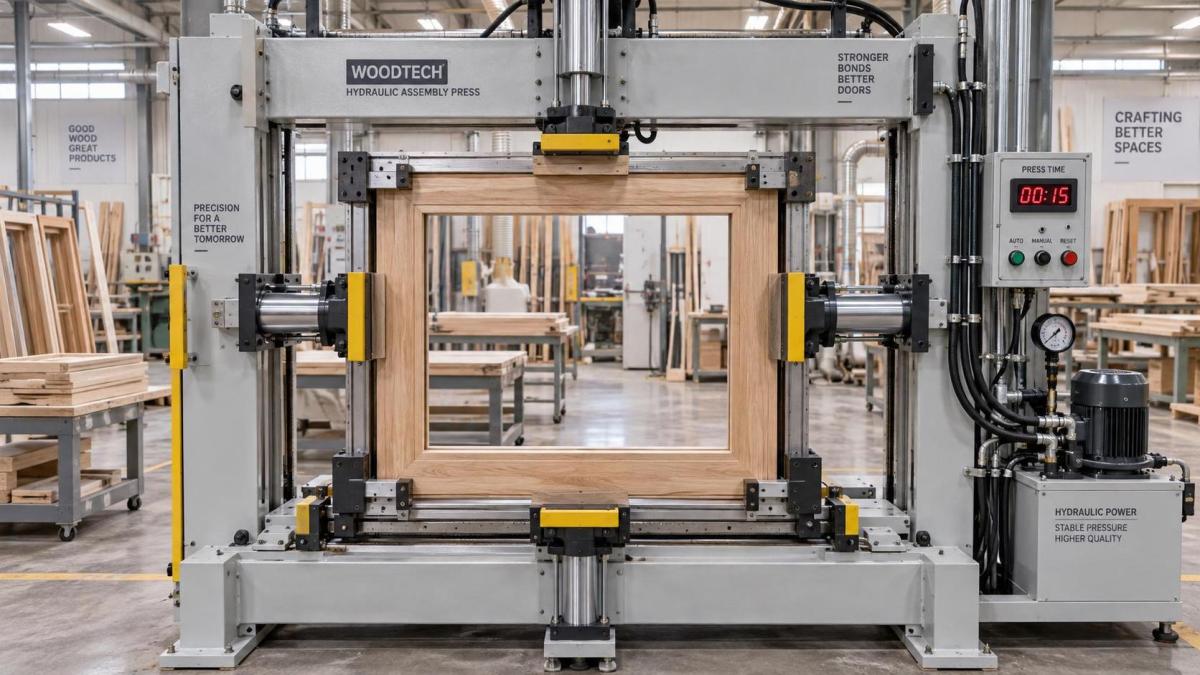
بالنسبة للأبواب المؤطرة، تحتاج العوارض الأفقية والقوائم إلى نقاط مرجعية ثابتة تتحكم في كل من التربيع واستواء الوجه. وبالنسبة للألواح المصفحة، يجب أن يمنع الدعم انزلاق الرصة جانبيًا مع هبوط عارضة الضغط العلوية. وقد تحتاج المكونات الطويلة أو المرنة إلى دعم إضافي حتى لا يخلق وزنها الذاتي حالة محاذاة زائفة قبل بدء الكبس.
يؤثر إعداد قطعة العمل في المحاذاة
لا يمكن لمكبس التجميع جعل الأجزاء غير المتسقة متسقة ببساطة من خلال التثبيت. تأكد من أن الأسطح المتزاوجة نظيفة، ومشغلة بالمقطع المطلوب، وخالية من الألياف المرتفعة أو الرقائق السائبة. ويمكن أن يعمل تطبيق الغراء غير المتساوي أيضًا كإسفين. فقد تحافظ ترسبات المادة اللاصقة السميكة في قسم ما على فصل وصلة، بينما يصل قسم آخر إلى الانضغاط الكامل.
عندما تكون للأجزاء سماكات أو مقاطع سطحية مختلفة، استخدم قوالب ضغط أو كتل دعم أو وسادات مصممة بشكل مناسب لتوزيع الحمل دون تغيير الهندسة المقصودة. ويجب أن يكون أي دعم مضاف مسطحًا وثابتًا وموضوعًا بحيث لا ينشئ نقطة ارتكاز جديدة. وقد يخفي الحشو اللين المرتجل المشكلة الفعلية من خلال انضغاطه غير المتوقع من دورة إلى أخرى.
الدورة القابلة للتكرار أكثر قيمة من الدورة السريعة
يتحكم ضبط الدورة في وقت إغلاق المكبس، وكيفية بناء القوة، ومدة بقاء قطعة العمل تحت الضغط، وكيفية تحرير الآلة لها. يحمي التسلسل الصحيح تطور الترابط وموضع قطعة العمل معًا. وفي التشغيل اليدوي، غالبًا ما ينتج عدم الاتساق عن تغيير التسلسل لتوفير بضع ثوانٍ: تطبيق الضغط الكامل قبل فحص المصدات، أو التحرير فور انتهاء المؤقت، أو التفريغ بينما تظل التجميعة دون دعم.
تسلسل التشغيل المفيد بسيط، لكن لكل مرحلة غرضًا:
- جهّز الأجزاء ورتبها. تأكد من المكونات الصحيحة وحالة المادة اللاصقة وتوزيع الغراء والاتجاه قبل دخولها إلى المكبس.
- ضعها مقابل المراجع. ثبّت التجميعة بالكامل مقابل المصدات والدعامات. افحص الأسطح والزوايا الحرجة قبل تطبيق القوة.
- أغلق بمعدل متحكم فيه. اجعل الوسادات تلامس دون صدمة. راقب الحركة أو الإغلاق غير المتساوي أو ارتفاع جزء عن السطح المرجعي.
- ارفع إلى حالة الكبس المعتمدة. طبّق القوة المطلوبة تدريجيًا بما يكفي لملاحظة ما إذا كانت قطعة العمل تبقى بمحاذاة صحيحة.
- ثبّت لمدة الكبس المحددة. حافظ على الضغط وفقًا لعملية المادة اللاصقة بدلًا من الاعتماد على المظهر وحده.
- حرّر بطريقة متحكم فيها. قد يسمح التفريغ المفاجئ للمكونات المجهدة بالحركة أو قد ينشئ خطرًا أثناء المناولة حول منطقة المكبس.
- افحص وادعم بعد الإزالة. افحص الوصلات الرئيسية واستواء الوجه والتربيع، ثم ضع المكون في مكان لا يتشوه فيه أثناء المعالجة الإضافية.
زمن الكبس وزمن المناولة بعد الكبس ليسا قابلين للتبادل. فقد تكون التجميعة جاهزة للإزالة من مكبس التجميع، بينما لا تزال تتطلب دعمًا دقيقًا قبل التشغيل الآلي أو الصنفرة أو النقل. اتبع تعليمات المادة اللاصقة بشأن الوقت المفتوح ووقت التجميع ووقت الكبس وظروف المعالجة. يمكن أن تؤثر درجة حرارة الخشب وظروف الورشة في مدى التسامح في تلك النوافذ الزمنية.
تحديد مصدر التجميعة غير المتسقة
عندما يظهر عيب بصورة متكررة، افحص العملية بالترتيب الذي تمر به قطعة العمل. يمنع ذلك تعديلًا هيدروليكيًا من إخفاء مشكلة في الإعداد.
فقدان الضغط، أو بطء حركة الأسطوانة، أو الضوضاء غير المعتادة، أو تسرب الزيت، أو الحركة غير المتساوية بين نقاط الكبس هي حالات في الآلة تتطلب اهتمامًا. لا تمد يدك إلى منطقة الكبس لإعادة وضع الأجزاء بينما يكون النظام نشطًا أو مدعومًا بالضغط الهيدروليكي فقط. استخدم إجراء العزل والصيانة المحدد للآلة قبل التنظيف أو الضبط أو الفحص داخل منطقة التثبيت.
موضع كبس القشرة الساخن ضمن سير العمل
لا تستخدم جميع مهام اللصق المعدات أو منطق الدورة نفسه. غالبًا ما يُختار مكبس التجميع الهيدروليكي لتجميع المكونات التي تكون فيها عملية التموضع واتجاه التثبيت من الاهتمامات الرئيسية. تضيف تصفيح القشرة متغيرًا رئيسيًا آخر للعملية: الحرارة. عند لصق قشرة الخشب الطبيعي بالخشب الرقائقي أو MDF أو ألواح الجسيمات أو غيرها من الألواح الخشبية، يؤثر كل من التجانس الحراري والضغط الهيدروليكي في السطح النهائي.
لهذا النوع من العمليات، تستخدمآلة الكبس الساخن لقشرة الخشب حرارة موحدة وضغطًا هيدروليكيًا لدعم الترابط بين القشرة والركيزة. ويمكن أن يناسب هيكل الكبس متعدد الطبقات سير العمل الذي يتطلب كبس أكثر من لوح واحد في كل مرة. وما زالت مبادئ التشغيل نفسها تنطبق: يجب أن تكون الألواح نظيفة ومسطحة، ويجب توزيع الضغط بالتساوي، ويجب أن تتوافق دورة الكبس مع عملية المادة اللاصقة والقشرة بدلًا من ضبطها للإنتاجية فقط.
يساعد الإطار المتين والأنظمة الهيدروليكية الموثوقة في الحفاظ على قابلية التكرار، لكن ينبغي للمشغلين مع ذلك فحص نظافة الألواح الساخنة وترتيب رص الألواح ودعم الحواف وحماية السطح. غالبًا ما تكون عيوب القشرة مرئية على الفور، بينما قد لا يظهر ضعف الترابط إلا في المناولة اللاحقة. تجنب التعامل مع المكبس الساخن كبديل عن الإعداد السليم للركيزة.
ضوابط صغيرة تمنع إعادة العمل المتكررة
سجل الإعدادات المعتمدة حسب عائلة المنتجات بدلًا من الاعتماد على الذاكرة. لا يلزم أن يكون السجل معقدًا: حدد نوع المكون، والمادة اللاصقة، وإعداد الضغط ذي الصلة، ووقت الكبس، وترتيب التحديد، وأي قوالب ضغط أو دعامات مطلوبة. ينشئ هذا مرجعًا مفيدًا عندما يعود المنتج نفسه بعد تغيير الإعداد أو عندما يلزم تتبع عيب ما.
نظف وسادات الضغط وأسطح التحديد على فترات مخططة، خصوصًا عندما يكون خروج المادة اللاصقة شائعًا. تحقق من قراءات المقياس وسلوك المؤقت مقارنة بالتشغيل المقصود للآلة. أثناء الإعداد، أجرِ تشغيلًا جافًا بأجزاء غير ملصقة عند إدخال شكل مكون جديد أو ترتيب تجهيزات أو موقع وسادة. يكشف ذلك الفجوات في الحركة وانحراف المحاذاة دون إهدار المواد أو تلويث المكبس.
تأتي النتيجة الأكثر موثوقية من الحفاظ على تسلسل منضبط: جهز أجزاء دقيقة، وحدد مواضعها بإحكام، وطبّق فقط القوة اللازمة للتلامس السليم، وحافظ على تلك الحالة للوقت الصحيح، وافحص القطع الأولى قبل متابعة التشغيل. تحول هذه الضوابط الطاقة الهيدروليكية إلى عملية تجميع قابلة للتكرار بدلًا من مصدر لضغط متغير.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.