


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية تقليل الخدوش العرضية على ماكينة صنفرة الخشب الصلب
كيفية تقليل الخدوش العرضية على آلة صنفرة الخشب الصلب
يمكن أن تحول الخدوش العرضية اللوح الخشبي الصلب المصقول بسلاسة إلى إعادة تشغيل مكلفة، خاصةً عندما تُظهر الصبغة العلامات المخفية بوضوح. إذا كنت تستخدم آلة لصنفرة الخشب الصلب، فإن تقليل هذه العيوب يبدأ بفحص حالة المادة الكاشطة، وتسلسل درجات الحبيبات، وسرعة التغذية، وضغط الصنفرة، وليس بمجرد الانتقال إلى حزام أدق. كما يمكن أن يؤدي تراكم الغبار وإزالة كمية غير متساوية من المادة إلى ترك علامات تؤثر في جودة التشطيب.
السؤال المفيد ليس فقط «ما درجة الحبيبات التي ينبغي أن أستخدمها؟»، بل «أين نشأ هذا الخدش، ولماذا فشلت العملية التالية في إزالته؟». تساعد الإجابة عن هذا السؤال على ضبط الإعدادات بطريقة محكمة، وتجنب إزالة مزيد من المادة الجيدة دون معالجة السبب.
اقرأ الخدش قبل تغيير الإعدادات
ابدأ بلوح مرفوض، وليس بتعديل الآلة. ضع علامة على اتجاه التغذية واتجاه الألياف، ثم افحصه تحت إضاءة منخفضة الزاوية. افحص الوسط والحافتين والطرفين الأمامي والخلفي. لا يعني الخدش الذي يقطع اتجاه الألياف بالضرورة وجود مشكلة في الحزام العرضي؛ فقد ينتج العيب نفسه عن التغذية المنحرفة أو الحطام العالق أو التشغيل السابق أو المناولة.
- أخاديد طويلة تتبع مسار التغذية: افحص وجود مادة كاشطة تالفة أو انسداد أو جسيم عالق في منطقة التلامس.
- علامات قطرية أو منحنية متكررة: افحص تتبع الحزام والتذبذب والتلوث واتجاه حركة المادة الكاشطة الفعلي.
- أشرطة منتظمة عبر اللوح: ضع في اعتبارك الاهتزازات الناتجة عن تذبذب الآلة أو وصلة الحزام أو الاهتزاز أو عدم استقرار التغذية، بدلاً من التركيز على درجة الحبيبات وحدها.
- خدوش منفردة تظهر بعد التفريغ: افحص بكرات النقل وأسطح التكديس وممارسات المناولة.
قارن السطح قبل كل مرحلة معالجة يمكن الوصول إليها وبعدها، مع الالتزام فقط بإجراء التشغيل المعتمد للآلة. لا تعطل وسائل الحماية لفحص رأس صنفرة قيد التشغيل. اعزل الآلة واقفلها قبل لمس الأحزمة أو البكرات أو ألواح الضغط أو المكونات الداخلية.
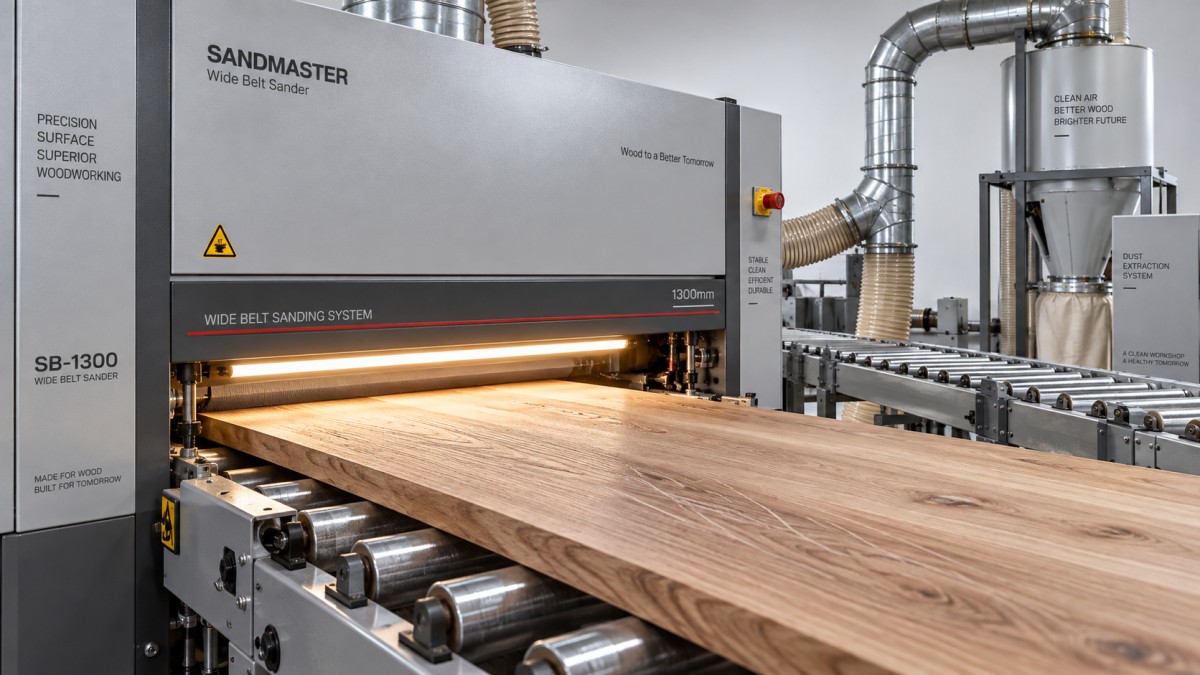
افحص حالة المادة الكاشطة قبل الانتقال إلى درجة حبيبات أدق
يمكن أن يترك الحزام ذي الحبيبات الدقيقة اسميًا علامات عميقة إذا كوّنت الراتنجات وغبار الصنفرة ترسبات صلبة على سطحه. وبدلاً من القطع بشكل متساوٍ، تقوم هذه الترسبات بسحبها عبر الخشب. كما يمكن أن تسبب حافة الحزام التالفة أو الوصلة المعيبة أو حبيبة خشنة شاردة المشكلة نفسها.
بعد عزل الآلة بأمان، افحص عرض الحزام بالكامل. ابحث عن مناطق لامعة محملة بالمواد، وحواف ممزقة، وتآكل غير متساوٍ، وتلف موضعي. تأكد من ملاءمة أبعاد الحزام وطبقته الخلفية وبنية الوصلة واتجاه التركيب حيثما كان محددًا وشدّه للآلة. نظف المادة الكاشطة أو استبدلها وفقًا لتعليمات مورّد الحزام؛ إذ قد يؤدي التنظيف العنيف أو المرتجل إلى إتلافها.
إذا أزال حزام جديد بالمواصفات الصحيحة العيب، فلا تكتفِ بالقول إن «الحزام القديم كان باليًا». تحقق من سبب تحميله بالمواد أو تدهوره. فقد تؤدي الإزالة المفرطة للمادة أو الخشب الراتنجي أو الاستخراج غير الكافي أو بنية المادة الكاشطة غير المناسبة إلى تكرار المشكلة في الدفعة التالية.
خزّن الأحزمة في مكان نظيف وجاف وفقًا للظروف التي يوصي بها المورّد. أبعد بقايا المادة الكاشطة الخشنة عن أحزمة التشطيب وعن طاولات الفحص. يمكن للتلوث أن يفسد تسلسل صنفرة صحيحًا من الناحية الأخرى.
امنح كل درجة حبيبات وقتًا كافيًا للعمل، ولكن ليس أكثر من اللازم
يجب أن تزيل الصنفرة الدقيقة نمط الخدوش الناتج عن المرحلة السابقة. ولا يمكنها بصورة موثوقة إخفاء الأخاديد العميقة التي تركها حزام خشن محمل بالمواد. وإذا كان متوقعًا من الرأس النهائي تصحيح علامات المعايرة الثقيلة، فإن زيادة ضغطه عادةً ما تولد حرارة وتآكلًا قبل أن تنتج سطحًا متجانسًا.
كتسلسل تجريبي، قد يقيّم المشغل مواد كاشطة بدرجات P80 وP120 وP150 عندما يبرر السطح الوارد ومواصفات التشطيب ذلك. هذا مثال وليس وصفة عامة. فقد يحتاج الخشب المخطط الذي يتطلب تجهيزًا خفيفًا إلى درجة حبيبات ابتدائية مختلفة، بينما قد تحتاج الألواح الخشنة أو غير المستوية إلى عملية معايرة منفصلة.
استخدم مواد كاشطة محددة وفق نظام تصنيف موحد، وافحص السطح بين المراحل. إذا بقيت الخدوش الخشنة بعد المرور المتوسط، فقم بمعالجتها في تلك المرحلة. غالبًا ما يؤدي إضافة مرور فائق النعومة في النهاية إلى جعل السطح المحيط أكثر نعومة مع بقاء الأخاديد الأصلية ظاهرة.
يجب أيضًا أن تتوافق درجة الحبيبات النهائية مع عملية الطلاء. فالصنفرة التدريجية بدرجات أدق ليست أفضل تلقائيًا؛ إذ يمكنها تغيير امتصاص الصبغة وتطور اللون. اعتمد تسلسل الصنفرة بعد اختباره على بقايا قطع ممثلة، باستخدام الصبغة والتشطيب المقصودين.
وازن بين سرعة التغذية والضغط وكمية إزالة المادة
تعمل هذه الإعدادات معًا في آلة صنفرة الخشب الصلب. تزيد التغذية الأبطأ من زمن التلامس، لكنها قد تزيد أيضًا الحرارة وتراكم المواد. وقد لا تتيح التغذية الأسرع وقتًا كافيًا لإزالة الخدوش السابقة. يمكن أن يزيد الضغط من عمق القطع، لكنه قد يضغط الألياف أيضًا أو يحمّل الحزام فوق طاقته أو يبرز التلامس غير المتساوي.
ابدأ بالإعدادات التي توصي بها الشركة المصنّعة وفق تكوين الآلة ونوع الخشب والمادة الكاشطة والعملية. ثم غيّر متغيرًا واحدًا في كل مرة. حافظ على قابلية مقارنة سماكة اللوح وحالته الواردة، وإلا فلن توضح التجربة أي تعديل كان مؤثرًا.
قس سماكة اللوح في مواقع قابلة للتكرار قبل الصنفرة وبعدها. ولا يثبت الإعداد المعروض وحده مقدار الإزالة الفعلي، خصوصًا مع الألواح الملتوية أو عناصر التلامس القابلة للانضغاط أو المادة الواردة غير المتساوية. افصل أعمال ضبط السماكة الثقيلة عن تجهيز السطح النهائي كلما سمحت المعدات بذلك.
تستحق النتائج غير المتساوية عبر العرض فحصًا ميكانيكيًا. افحص تآكل لوح الضغط وحالة أسطوانة التلامس ونظافة الناقل وأداء التثبيت والمحاذاة وفق تعليمات الصيانة. ولا يمكن تصحيح سطح تلامس بالٍ بشكل متسق بمجرد زيادة الضغط.
تحكم في اتجاه الألياف ونمط التلامس النهائي
حيثما كان ذلك عمليًا، غذِّ المكونات ذات الألياف المستقيمة بحيث تتبع خدوش الصنفرة الرئيسية اتجاه الألياف. ومع ذلك، لا يحدد اتجاه التغذية وحده نمط الخدوش. فحركة المادة الكاشطة وتذبذب الحزام وتكوين الرأس ومحاذاة اللوح كلها عوامل مهمة.
يمكن أن تكون الوحدات ذات الحزام العرضي مفيدة للتسوية وتجهيز السطح، لكن يجب إزالة الخدوش العرضية الظاهرة في العملية التالية. تحقق من أن رأس التشطيب أو الرأس الطولي اللاحق يتمتع بحالة مادة كاشطة مناسبة وبقدرة إزالة محكومة كافية. لا تفترض أن رأس التشطيب يصحح السطح لمجرد أنه يعمل.
تحتاج الأجزاء ذات الإطار واللوح وأنماط الباركيه والألواح الملصقة ذات اتجاهات الألياف المتغيرة إلى عناية خاصة. فلا يوجد اتجاه تغذية واحد يتبع جميع مقاطع الألياف. وبحسب المعدات ومتطلبات التشطيب، قد تكون مرحلة تشطيب مدارية محكومة أو صنفرة يدوية خفيفة مناسبة.
يجب أن تظل المعالجة اليدوية خطوة تشطيب محددة، لا سماحًا غير محدود بالإصلاح. استخدم مادة كاشطة نظيفة ووسادة خلفية مناسبة، واعمل مع اتجاه الألياف حيثما أمكن، وتجنب تدوير الحواف أو تجويف المنطقة المحيطة بالخدش.
اعتبر الاستخراج والمناولة جزءًا من جودة الصنفرة
يؤثر استخراج الغبار في أكثر من مجرد النظافة. فقد يسمح الاستخراج الضعيف ببقاء الجسيمات في منطقة الصنفرة، ويسهم في تحميل الحزام بالمواد، ويلوث الوجه المشطب. افحص وصلات الاستخراج وقيود مجاري الهواء وحالة المرشح وتدفق الهواء وفق متطلبات الآلة ونظام الاستخراج. ولا يثبت صدور صوت من المروحة كفاية الاستخراج.
استخدم طرق التنظيف المعتمدة بدلًا من نفخ غبار الخشب المتراكم حول الآلة بالهواء المضغوط. اتبع إجراءات الموقع الخاصة بالغبار والحريق وحماية الجهاز التنفسي. ويتطلب التنظيف الداخلي وإزالة الانسدادات عزلًا آمنًا.
افحص أيضًا بكرات الخروج والعربات ومواد الفصل وطاولات التكديس. فقد يكتسب وجه مصقول ونظيف خدوشًا بعد مروره بجميع رؤوس الصنفرة إذا سُحب فوق دعامة ملوثة. افحص أسطح الألواح مباشرة عند منطقة الخروج، ثم مرة أخرى بعد نقلها، لتمييز عيوب التشغيل عن أضرار المناولة.
افصل إعدادات إنتاج المواد المختلطة
غالبًا ما تعالج مصانع الأثاث الخشب الصلب إلى جانب الألواح المركبة وخفيفة الوزن. وتحتاج هذه العمليات إلى سجلات إعداد وروتين تنظيف ومعايير قبول منفصلة. فسرعة التغذية المناسبة لمعالجة الحواف ليست توصية للصنفرة.
على سبيل المثال، صُممت آلة تلبيس حواف ألواح الألومنيوم العسلية ZD450G لمعالجة حواف ألواح الألومنيوم العسلية والألواح المركبة، مع نطاق تغذية محدد يتراوح بين 13 و23 م/دقيقة. وتخص هذه المواصفة تطبيق تلبيس الحواف؛ فهي لا تحدد إعدادات مناسبة لصنفرة الخشب الصلب ولا توفر علاجًا لخدوش الوجه. إن إبقاء حدود العمليات هذه واضحة يمنع انتقال الإعدادات غير المناسبة بين خطوط الإنتاج.
اعتمد النتيجة وفقًا للتشطيب، ثم سجّل الإعداد
الاعتماد على اللمس وحده طريقة فحص غير موثوقة. فقد يبدو اللوح ناعمًا عند لمسه مع احتفاظه بخدوش تصبح واضحة بعد الصبغ. افحصه تحت إضاءة منخفضة الزاوية ومتسقة، وأزل الغبار باستخدام طريقة معتمدة، وطبّق نظام التشطيب المقصود على قطعة اختبار ممثلة. لا تستخدم مسحًا بمذيب غير معتمد في الإنتاج لمجرد إظهار العلامات.
بعد قبول النتيجة، سجّل نوع الخشب والسماكة والحالة الواردتين وتسلسل المادة الكاشطة وحالة الحزام وسرعة التغذية وإعدادات الرأس وكمية الإزالة المقاسة. أدرج عينة مرجعية أو صورًا ملتقطة تحت إضاءة متسقة. أعد الفحص عند تغيير دفعات الخشب أو المواد الكاشطة أو أنظمة الطلاء، بدلًا من اعتبار الإعداد دائمًا.
تقدم شركة Qingdao Zhongding Machinery Co., Ltd.، وهي شركة مصنّعة ومصدّرة لآلات النجارة تتمتع بخبرة تزيد على 20 عامًا في هذا المجال، الدعم الفني وتوفير قطع الغيار إلى جانب معداتها. وعند وجود عيب مستمر في الصنفرة، يبدأ الدعم المفيد من طراز الآلة وتكوين الرأس وتفاصيل المادة الكاشطة وسجل الصيانة وصور الخدوش المحددة بوضوح، وليس بمجرد طلب حزام أدق.
إذا استمرت الخدوش بعد استبدال المادة الكاشطة وإجراء التجارب المحكمة، فتوقف عن التعويض بزيادة الضغط. حدد المرحلة التي تُدخل العلامة، وتحقق من مكونات التلامس والتغذية، وتأكد من أن المرحلة التالية تزيلها فعلًا. فهذا مسار أكثر موثوقية للوصول إلى تشطيب مقبول من الاستمرار في صنفرة اللوح نفسه حتى يصبح أرق.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.