


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
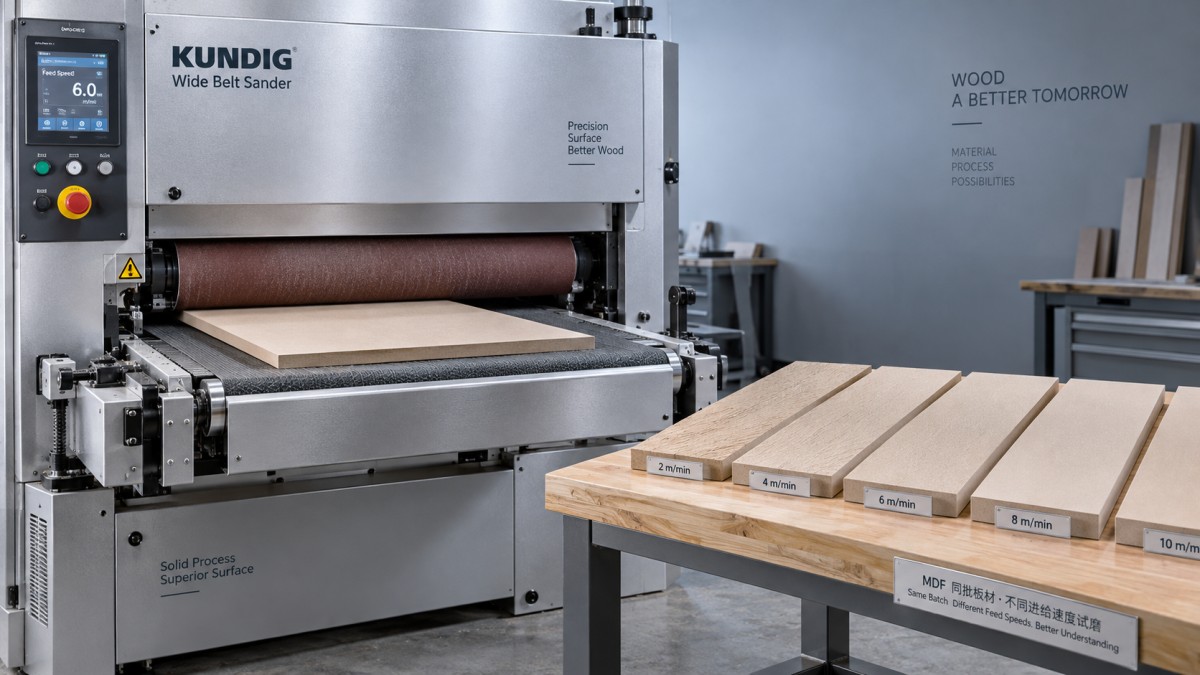
كيف تؤثر سرعة التغذية في تشطيب السطح على ماكينة صنفرة MDF
تحدد سرعة التغذية المدة التي تبقى فيها كل منطقة من ألواح MDF تحت تأثير المادة الكاشطة. تؤدي زيادتها إلى رفع الإنتاجية، لكنها تقلل مدة تعرض كل وحدة مساحة للمادة الكاشطة؛ أما خفضها فيزيد مدة التعرض، وقد يساعد على تحسين آثار الصنفرة، بشرط أن يكون السير الكاشط يقطع بكفاءة وأن يكون رأس الصنفرة مضبوطًا على النحو الصحيح. لا تؤدي التغذية الأبطأ تلقائيًا إلى سطح أكثر نعومة؛ إذ قد يؤدي التعرض المفرط إلى زيادة التسخين أو الإفراط في الصنفرة أو إحداث تلف موضعي في السطح.
لذلك، لا يُحدد نطاق التشغيل المفيد لآلة صنفرة MDF بمواصفة سرعة واحدة، بل هو النطاق الذي يحقق نمط الخدوش المطلوب، وتفاوت السماكة، وجودة التشطيب في العمليات اللاحقة، مع الحفاظ على استقرار الأداء مع تآكل المادة الكاشطة. ويجب تقييم سرعة التغذية إلى جانب سرعة السير، وتسلسل درجات الحبيبات، وهندسة التلامس، وضغط الصنفرة، وحالة اللوح عند دخوله الآلة.
ما الذي يتغير عند تغيير سرعة التغذية؟
عند ثبات سرعة السير الكاشط، تتيح حركة اللوح الأبطأ للمادة الكاشطة المرور على كل وحدة طول من اللوح مرات أكثر. وهذا يزيد فرصة إزالة المناطق المرتفعة وتحسين آثار الصنفرة التي تركها رأس سابق. أما الحركة الأسرع فتقلل هذه الفرصة. وإذا لم تتمكن المادة الكاشطة من إنجاز العمل المطلوب أثناء التلامس، فقد تبقى خدوش، أو مناطق لم تُصنفر بما يكفي، أو أجزاء غير متجانسة من السطح المُجهز.
يمكن تقدير زمن التلامس الأولي لنقطة على اللوح باستخدام العلاقة التالية:
زمن التلامس = طول التلامس الفعلي ÷ سرعة تغذية اللوح
على سبيل المثال، يبلغ زمن التلامس نحو 0.10 ثانية عند سرعة 12 m/min ونحو 0.05 ثانية عند سرعة 24 m/min، إذا كان طول التلامس الفعلي 20 mm. هذه أمثلة محسوبة وليست إعدادات تشغيل موصى بها. ويتوقف طول التلامس الفعلي على قطر الأسطوانة، وصلابة عجلة التلامس، وتكوين طاولة الكبس، والحمل المطبق، والتشوه داخل منطقة التلامس.
لذلك، تؤدي مضاعفة سرعة التغذية إلى خفض زمن التلامس الاسمي إلى النصف، لكنها لا تخفض بالضرورة كمية المادة المزالة إلى النصف أو تضاعف خشونة السطح. إذ تتسم الاستجابة باللاخطية بسبب عوامل منها اختراق المادة الكاشطة، وصلابة الآلة، وحالة السير، وطريقة التحكم.
تغير سرعة التغذية أيضًا العلاقة بين حركة اللوح والمكونات الدوارة في الآلة. فقد يؤدي اضطراب دوري ناتج عن أسطوانة تلامس أو ناقل أو عنصر دوار آخر إلى تغيير المسافة بين العلامات عند تغيير سرعة التغذية. وهذا يختلف عن عدم كفاية الصنفرة، ويتطلب معالجة مختلفة.
تعتمد إزالة المادة على طريقة التحكم في الرأس
تحتاج عبارة «التغذية الأبطأ تزيل مادة أكثر» إلى بعض التوضيح. ففي رأس تشطيب مرن يعمل بضغط مضبوط تقريبًا، قد تؤدي زيادة مدة التعرض إلى زيادة الإزالة إلى أن تظهر عوامل تحد من ذلك. أما في رأس معايرة صلب ذي فجوة تشغيل ثابتة، فإن هندسة الضبط تحد بدرجة كبيرة من مقدار خفض السماكة المستهدف.
في الحالة الثانية، قد يساعد إبطاء الناقل الآلة على بلوغ البُعد المضبوط بمزيد من الاتساق عندما تكون قدرة القطع محدودة. لكن لا ينبغي اعتبار ذلك وسيلة يمكن التنبؤ بها لزيادة عمق الإزالة. إذ يمكن أن يظل ضغط اللوح، وانحراف المادة الكاشطة، ومرونة الآلة، وتفاوت السماكة عوامل مؤثرة في النتيجة.
وعلى العكس، فإن زيادة سرعة التغذية مع الحفاظ على خفض السماكة الاسمي نفسه ترفع معدل إزالة المادة المطلوب في الدقيقة. وبالنسبة إلى عرض ثابت للوح، يتناسب هذا المعدل تقريبًا مع:
عرض اللوح × السماكة المُزالة × سرعة التغذية
وهذا يفسر سبب إخفاق إعداد ينجح على شريط اختبار ضيق عند استخدامه على لوح بعرض كامل. فقد يؤدي الحمل الأكبر إلى زيادة طلب المحرك، أو انحراف السير، أو عدم اكتمال القطع. لذلك، ينبغي أن تشمل تجارب سرعة التغذية عرض الإنتاج وسماحية التشغيل، لا العينات الملائمة للاختبار فحسب.
لماذا تنتج السرعة نفسها أسطحًا مختلفة من MDF؟
لا تتجانس ألواح MDF عبر سماكتها. فعادةً ما يتضمن توزيع الكثافة طبقات سطحية أعلى كثافة وقلبًا أقل كثافة. وقد يؤدي إزالة قدر أكبر من الطبقة السطحية إلى كشف مادة تختلف في سلوكها أثناء الصنفرة والطلاء. وقد يصبح السطح أكثر امتصاصًا أو تظهر فيه اضطرابات أكبر في الألياف، حتى عندما يبدو خاليًا من الخدوش الخشنة.
لذلك، يختلف إعداد السطح عن مجرد تحقيق قراءة منخفضة للخشونة. ففي المكونات المطلية، قد يكون الحفاظ على تجانس المادة الأساسية والحصول على استجابة موحدة للطبقة التمهيدية أهم من تحسين طفيف في قراءة خشونة منفردة.
يؤثر تفاوت السماكة عند دخول اللوح أيضًا في حمل الصنفرة الفعلي. فإذا لامس الرأس إحدى المناطق بضغط أكبر من غيرها، فقد يؤدي خفض سرعة التغذية إلى الإفراط في معالجة منطقة التلامس المرتفع دون معالجة منطقة التلامس المنخفض بالكامل. لذا، يجب التحقق من محاذاة الرأس واستواء اللوح وتفاوت السماكة ودعم الناقل قبل عزو تفاوت الصنفرة إلى السرعة وحدها.
ولا ينبغي التعامل مع نتائج صنفرة الوجه والحافة كما لو كانت متطابقة. فكشف حواف MDF يُظهر بنية كثافة مختلفة، وقد يتطلب تحضيرًا منفصلًا. ولا يكفي نجاح إعداد سرعة التغذية لصنفرة الوجه لتحديد مواصفات تشطيب الحواف.
تحدد سرعة السير ودرجة الحبيبات والضغط نطاق التغذية القابل للاستخدام
سرعة التغذية وسرعة السير الكاشط متغيران منفصلان. عند ثبات سرعة التغذية، تؤدي زيادة سرعة السير إلى زيادة مسافة مرور المادة الكاشطة على اللوح، لكنها تغير أيضًا ديناميكيات القطع وتوليد الحرارة ونقل الغبار وسلوك السير. ولا يمكن زيادة سرعة السير بلا حدود بديلًا عن خفض سرعة التغذية؛ إذ يجب أن تظل الآلة والمادة الكاشطة ضمن حدود التشغيل المسموح بها.
يحدد تسلسل درجات الحبيبات ما يتعين على كل رأس إنجازه. وينبغي لسير التشطيب تحسين نمط الخدوش الناتج عن المرحلة السابقة، لا التعويض عن قفزة مفرطة بين درجات الحبيبات أو إجراء معايرة كبيرة. وعندما تكون سرعة التغذية أعلى من قدرة الرأس النهائي، قد تبقى خدوش عميقة من المرحلة السابقة تحت نسيج السطح الأدق.
قد يؤدي خفض سرعة التغذية إلى تحسين هذه الحالة، لكن استمرار بقاء الخدوش قد يشير إلى عدم ملاءمة التسلسل أو عدم كفاية سماحية التشطيب أو تآكل المادة الكاشطة. وقد يكون استبدال السير الباهت أو تصحيح التسلسل أكثر فاعلية من التضحية بسرعة خط الإنتاج.
ينطوي الضغط على مفاضلة أخرى. فقد يزيد الضغط الإضافي من تفاعل المادة الكاشطة مع السطح، لكنه قد يعمّق الخدوش ويضغط المادة الأساسية ويرفع الحرارة ويسرّع انسداد المادة الكاشطة. لذلك، فإن الجمع بين الضغط المرتفع وسرعة التغذية المنخفضة قد يسيء إلى السطح بدلًا من صقله.
كما تؤثر هندسة التلامس. فأسطوانة التلامس الصلبة تركز الحمل وتناسب المعايرة، بينما توزع طاولة الكبس المرنة التلامس وتؤدي وظيفة تشطيب مختلفة. ولا يمكن نقل إعدادات التغذية بين هذين النوعين من الرؤوس لمجرد استخدامهما درجة الحبيبات نفسها.
شخّص العيب قبل ضبط الناقل
تقدم عيوب السطح إرشادات أكثر فائدة من وصف عام مثل «تشطيب خشن». ويساعد الفحص تحت إضاءة مائلة وثابتة على التمييز بين عدم إزالة الخدوش بالكامل والعلامات الميكانيكية المتكررة واضطراب الألياف.
يمكن أن تساعد المسافة بين العلامات في تشخيص العيب الدوري المشتبه به. فإذا حدث اضطراب بتردد f، فإن المسافة على امتداد اتجاه التغذية تساوي تقريبًا v/f، حيث تُعبّر سرعة التغذية v بوحدات متوافقة. ويمكن لتغيير السرعة بطريقة مضبوطة أن يكشف ما إذا كانت الأشرطة مرتبطة بحدث متكرر في الآلة. لكنه لا يحدد وحده المكوّن المسؤول.
يجب الحفاظ على ثبات شفط الغبار أثناء المقارنات. فقد يسمح ضعف الشفط ببقاء الغبار في منطقة التلامس، مما يعزز انسداد المادة الكاشطة. ولا يعالج إبطاء الناقل قصور الشفط، بل قد يزيد مدة التعرض للاحتكاك الناتج عنه. ويتطلب تسرب الغبار المرئي أو ارتفاع الحرارة غير المعتاد أو رائحة الاحتراق التحقيق في السبب بدلًا من مواصلة تحسين السرعة.
حدد نطاق سرعة التغذية من خلال تجارب مضبوطة
تقتضي التجربة المفيدة تثبيت المتغيرات الأخرى المؤثرة. استخدم ألواحًا من دفعة مواد متجانسة، وسجّل سماكتها وحالتها، ومواصفات المادة الكاشطة وحالة السير وإعدادات الرؤوس وسرعة السير وإعدادات شفط الغبار. وابدأ ضمن نطاق التشغيل الذي توصي به الشركة المصنّعة للآلة، وغيّر سرعة التغذية وحدها أثناء المقارنة.
استخدم عدة إعدادات لسرعة التغذية ضمن نطاق الإنتاج المعني بدلًا من مقارنة حالة بطيئة واحدة بأخرى سريعة. ودع العملية تستقر، وضع علامة تعريف على كل عينة، وسجّل حمل المحرك أو إشارات التشغيل الأخرى المتاحة. فالسطح الجيد الناتج عن تحميل غير مستقر لا يمثل إعدادًا موثوقًا للإنتاج.
قِس السماكة قبل الصنفرة وبعدها في مواقع متكررة عبر العرض وعلى امتداد اللوح. ويساعد ذلك على فصل تحسن السطح عن الإزالة الإضافية غير المقصودة. وشمل القياس منطقتي المقدمة والنهاية، حيث قد يختلف التلامس العابر عن التلامس في الجزء الأوسط.
ينبغي أيضًا ضبط التحضير في المراحل السابقة. فآلة قطع الألواح مثل BEAM SAW MJ6226 تنفذ عملية مختلفة عن الصنفرة؛ ولا يمكن لمواصفة سرعة القطع فيها تحديد سرعة التغذية المناسبة للصنفرة. وفي تجربة الصنفرة، تتمثل الصلة المهمة في اتساق أبعاد اللوح ودعم ظروف دخوله وخروجه.
أعد اختبار الإعدادات الواعدة باستخدام مادة كاشطة وصلت إلى حالة تشغيل ممثلة. فقد يوفر السير الجديد قدرة قطع تكفي لإخفاء هامش تشغيل غير كافٍ. وينبغي أن يظل إعداد التغذية المختار مقبولًا خلال فترة محددة من العمر التشغيلي للسير، لا بعد استبداله مباشرةً فحسب.
حدد معايير قبول السطح بما يتجاوز رقمًا واحدًا للخشونة
لا توجد قيمة عالمية لسرعة التغذية تضمن أن يكون سطح MDF جاهزًا للطلاء. وينبغي أن تصف معايير القبول النتيجة الفعلية: مدى وضوح الخدوش المتبقية، وتفاوت السماكة، وعيوب السطح، والأداء ضمن عملية الطلاء أو اللصق المقصودة.
يمكن أن تدعم قياسات الخشونة بالأجهزة المقارنة، لكن يجب أن تكون طريقة القياس قابلة للتكرار. حدّد نوع الجهاز وإعدادات التصفية والتقييم واتجاه القياس ومواقع أخذ العينات. وقد تختلف القياسات على امتداد اتجاه الخدوش السائد عنه عبره. ويمكن أن يؤدي تغيير إعدادات القياس بين العينات إلى حجب أثر سرعة التغذية.
لا تكفي قيمة Ra وحدها، لأن المتوسط قد لا يعكس الخدوش العميقة المنفردة أو العيوب الموضعية. وينبغي دعمها بفحص المقطع الجانبي، واستخدام معيار مناسب للقمم والقيعان عند الحاجة، وفحص بصري مضبوط. ولا تحدد حدًا عدديًا عامًا للقبول دون التحقق من صلته بالتشطيب اللاحق.
بالنسبة إلى MDF المطلي، طبّق نظام الطلاء التمهيدي والتشطيب المقصود على ألواح التجربة. وافحص ظهور الخدوش من خلال الطلاء، وتفاوت الامتصاص، وارتفاع الألياف بعد الطلاء والتجفيف. فقد يختلف سلوك السطح الذي يبدو مقبولًا مباشرةً بعد الصنفرة عند تعرضه للرطوبة الناتجة عن نظام الطلاء.
إن إعداد الإنتاج الذي يمكن تبريره هو نطاق لسرعة التغذية مرتبط بمواصفات محددة للوح، وتسلسل للمادة الكاشطة، وتكوين للرؤوس، وطريقة للقبول. ويقع حده الأعلى عند النقطة التي يصبح فيها إزالة الخدوش أو اتساق الأبعاد أو حمل الآلة غير مقبول؛ أما حده الأدنى فيقع عند توقف التعرض الإضافي عن تحقيق فائدة أو عند تسببه في التسخين والإفراط في المعالجة. ويُعد التشغيل بهامش أمان داخل هذين الحدين أكثر موثوقية من اعتبار السرعة القصوى للناقل أو أدنى قراءة للخشونة الهدف الوحيد.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.