


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
هل يمكن لماكينة توجيه CNC مزودة بمبدّل أدوات تلقائي (ATC) لإنتاج الأبواب تشغيل تجاويف أقفال؟
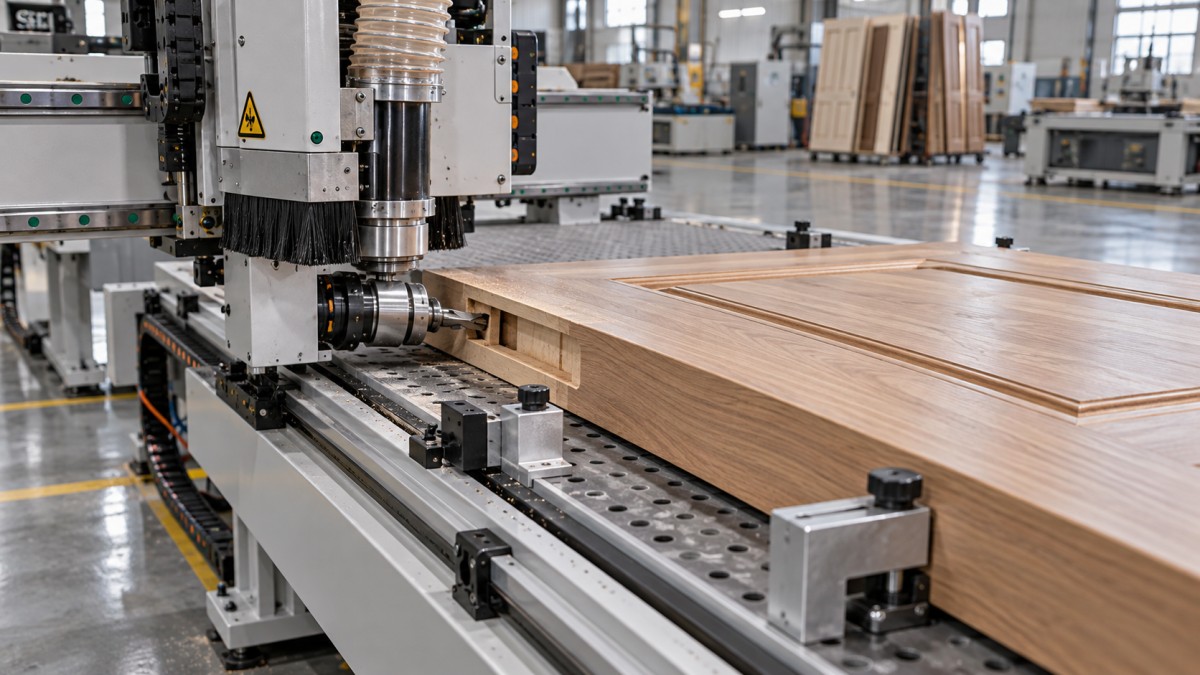
نعم، يمكن لجهاز توجيه CNC مزوّد بمبدّل أدوات أوتوماتيكي لإنتاج الأبواب أن ينفّذ تجاويف أقفال النقر عندما يتيح ترتيب المغزل والأدوات وتثبيت قطعة العمل الوصول إلى حافة الباب. لكن وجود مبدّل أدوات أوتوماتيكي وحده لا يثبت توفر هذه الإمكانية. فقد تتمكن الماكينة من تشغيل ألواح الأبواب والملامح الزخرفية وثقوب المقابض بكفاءة، مع افتقارها إلى التهيئة اللازمة لإنشاء تجويف عميق للقفل.
السؤال العملي هو ما إذا كانت الماكينة المقترحة تستطيع تنفيذ تجهيز القفل بالكامل وفق تصميم بابك: تجويف جسم القفل، وتجويف صفيحة الواجهة، وثقوب المقبض أو محور الدوران، وأي فتحات للأسطوانة. تتطلب هذه الميزات اتجاهات قطع مختلفة، ويحدد مدى محاذاتها ما إذا كانت قطع التجهيزات ستلائم الباب وتعمل على نحو صحيح.
ابدأ برسم القفل واتجاه كل عملية قطع
يتطلب قفل النقر عادةً تجويفًا يمتد إلى داخل الباب انطلاقًا من حافته الضيقة. ويتيح التجويف السطحي حول مدخل القفل استقرار صفيحة الواجهة بمحاذاة السطح. أما الفتحات عبر وجه الباب فتستوعب محور دوران المقبض أو الأسطوانة أو غير ذلك من التجهيزات المحددة من قِبل الشركة المصنّعة للقفل.
ينبغي تقييم هذه العمليات كلٌّ على حدة. فعندما يستقر الباب أفقيًا على طاولة جهاز التوجيه، يقترب المغزل الرأسي التقليدي من سطحه العريض. يناسب هذا الترتيب تشغيل الوجه، لكن إنشاء تجويف في الحافة يتطلب اقتراب الأداة أفقيًا. فتغيير القاطع لا يغيّر اتجاه المغزل.
كما يميّز رسم القفل بين أبعاد يسهل الخلط بينها. يحدد بُعد الإزاحة الخلفية (Backset) موضع محور المقبض أو الأسطوانة بالنسبة إلى حافة الباب؛ لكنه لا يحدد مباشرةً عمق التجويف المطلوب. ويجب أخذ طول التجويف وعرضه وعمقه وأبعاد صفيحة الواجهة ومواضع الثقوب، كلٌّ على حدة، من رسم تجهيزات القفل.
قبل مقارنة الماكينات، اجمع رسومات القفل مع تفاصيل بنية الباب. أدرج سُمك الباب النهائي وشكل الحافة واتجاه الفتح والمواد المحيطة بتجويف القفل. وينبغي تقييم تهيئة الماكينة بالاستناد إلى التجهيز الكامل.
ما تهيئات جهاز التوجيه التي تتيح الوصول إلى حافة الباب؟
يمكن لعدة ترتيبات تنفيذ عمليات نقر الأقفال باستخدام CNC، لكن لكل منها متطلبات مختلفة للماكينة وعملية الإنتاج.
تُعد الوحدة الأفقية غالبًا حلًا مباشرًا لأعمال الحواف المتكررة. لكن وجود عبارة «الحفر الأفقي» في المواصفات لا يعني تلقائيًا أن الوحدة قادرة على تفريز تجويف عميق للقفل. يجب أن تدعم المحامل ونظام الدفع وحامل الأداة وحركات القطع المسموح بها العملية المطلوبة.
يمكن لوحدة زاوية قائمة توسيع قدرات جهاز التوجيه المناسب، لكنها ليست ملحقًا شامل الاستخدام. إذ تحتاج الماكينة إلى وسيلة التثبيت المناسبة وترتيب مناسب لمقاومة عزم الدوران، إضافة إلى دعم برمجي ملائم. وإذا كانت الوحدة ستدخل مخزن الأدوات الأوتوماتيكي، فيجب أن تتوافق أبعادها ووزنها واتجاهها أيضًا مع مبدّل الأدوات. وتتطلب بعض الترتيبات تركيبها يدويًا.
تتيح الماكينة متعددة المحاور خيارات أكثر للاقتراب من قطعة العمل، لكن عدد محاورها وحده لا يثبت شيئًا يُذكر. فلا يزال على مبيت المغزل وحامل الأداة والطاولة والمشابك توفير مساحة كافية حول الحافة. قيّم نطاق العمل القابل للاستخدام بعد تركيب القاطع والتركيبة المقصودين.
قد يتيح وضع الباب على حافته لمغزل رأسي الوصول إلى منطقة القفل. وقد يكون ذلك مناسبًا للأعمال المتقطعة باستخدام تركيبة مصممة هندسيًا وخلوص كافٍ. أما الأبواب الكبيرة أو الثقيلة، فقد تجعل متطلبات المناولة والدعم الإضافية هذا النهج أقل ملاءمة للإنتاج اليومي.
تكشف التجاويف العميقة حدود الأدوات ومدى الوصول
يكون تجويف صفيحة الواجهة السطحي عمومًا أقل تطلبًا من تجويف عميق وضيق لجسم القفل. وكلما امتد القاطع بعيدًا عن حامل الأداة، زادت قابليته للانحراف والاهتزاز. وقد يؤدي ذلك إلى جدران مائلة أو أسطح خشنة أو تفاوت في الأبعاد أو تعطل الأداة.
طول الأداة وطول الجزء القاطع ومدى الوصول القابل للاستخدام قياسات مختلفة. فقد يكون طول القاطع كافيًا إجمالًا، بينما لا يكفي طول الأخاديد الحلزونية للقطع المخطط له. وعلى العكس، قد يتعذر استخدام قاطع مناسب لأن مبيت الوحدة الزاوية أو حامل الأداة يصطدم بالباب قبل الوصول إلى العمق الكامل.
قيّم مجموعة الأدوات بالكامل مقارنةً بهندسة التجويف. ويشمل ذلك قطر القاطع وطول الأخاديد الحلزونية وبروز القاطع من الحامل وحجم الحامل والخلوص عند مدخل التجويف. يستطيع القاطع الصغير إنشاء أنصاف أقطار داخلية أضيق، لكنه قد يتطلب استراتيجية قطع أكثر تحفظًا من أداة أكبر وأكثر صلابة.
تستحق زوايا التجويف الاهتمام أيضًا. فالتفريز الدوراني يترك بطبيعته زوايا داخلية مستديرة. ويجب أن يتيح الشكل الناتج خلوصًا لجسم القفل مع الحفاظ على قدر كافٍ من المواد حول التجويف. وإذا تطلب رسم التجهيزات شكلًا لا يستطيع القاطع إنتاجه، فسيلزم توفير سماحية تشغيل معتمدة أو تنفيذ عملية ثانوية.
كما تزيد صعوبة إزالة الرايش عند القطع العميق. فقد يُعاد قطع الرايش المتراكم، ما يرفع الحرارة ويؤثر في جودة السطح. وينبغي أن تتيح مسارات الأدوات إزالة الرايش من التجويف بفعالية، مع دعمها بنظام شفط مناسب وأي مساعدة هوائية معتمدة. ويجب ضبط التغذية والسرعة وعمق القطع وفق إرشادات القاطع وسلوك مادة الباب الفعلية.
يجب أن تقاوم التركيبة قوى القطع عند الحافة
قد يتحرك الباب الذي يظل ثابتًا أثناء التوجيه على الوجه عند تنفيذ النقر الأفقي. إذ يولّد القطع عند الحافة قوى جانبية، وقد يهتز الباب الطويل إذا لم تكن منطقة القفل مدعومة بما يكفي. ويمكن لحركة بسيطة أن تفسد العلاقة بين تجويف القفل وثقوب الوجه، حتى عندما تبدو كل ميزة مقبولة بمفردها.
يمكن أن يكون التثبيت بالشفط فعالًا على الأسطح المناسبة، لكن أداءه يعتمد على مساحة الإحكام المتاحة وحالة السطح والتسرّب وقوى التشغيل. وقد تقلل الأخاديد والمواد المسامية ووجوه الأبواب غير المستوية من موثوقية التثبيت. وقد تستفيد بعض التطبيقات من محددات ميكانيكية أو مشابك تقاوم الحركة الجانبية.
يجب أن تترك هذه الدعامات مساحة لمجموعة القطع. فقد يتيح المشبك خلوصًا لطرف القاطع، لكنه يعيق جسم الوحدة الزاوية أو مبيت المغزل. تحقّق من مسار الاقتراب ومسار القطع وحركة السحب بالكامل، بما في ذلك أي انتقال بين الميزات.
تكتسب دقة تحديد الموضع أهمية تعادل أهمية قوة التثبيت. فقد تكون وجوه الأبواب مُشكّلة أو غير مستوية قليلًا، وقد تختلف الحواف المتقابلة بعد التشطيب. حدّد الأسطح التي يستند إليها الباب وكيف يراعي البرنامج السُمك واتجاه الفتح وشكل الحافة. وينبغي أن تعيد عمليات الإعداد المتكررة إنتاج العلاقة بين تجويف القفل وفتحات الوجه.
يؤثر تركيب الباب في معايير نجاح القطع
لا يعني التجويف النظيف بالضرورة أن الباب ملائم للقفل. فالأبواب ذات القلب المجوف تحتاج إلى كتلة تثبيت للقفل في موضع مناسب أو إلى تدعيم آخر. وإذا امتد التشغيل إلى ما بعد هذه المادة، فقد لا يحظى القفل بالدعم الكافي، حتى لو اتبعت الماكينة برنامجها بدقة.
أما الخشب الصلب فتكتنفه اعتبارات مختلفة. إذ يمكن لاتجاه الألياف والعيوب الموضعية التأثير في سلوك القطع، ولا سيما حول الجزء الرقيق المتبقي بجانب تجويف النقر العميق. وقد تتطلب القلوب الهندسية والقوائم المصفّحة والأسطح المكسوّة بالقشرة أدوات أو تسلسلات قطع مختلفة للحد من تكسّر الحواف وتلف السطح.
تزداد أهمية جودة الدخول والخروج في الأبواب المشطبة. إذ يجب أن تحمي العملية الجيدة الحافة والوجه الظاهرين، إلى جانب إنتاج التجويف الداخلي. وعند الحاجة إلى ثقوب نافذة، يمكن للتشغيل من الوجهين أو استخدام دعامة مناسبة أن يساعد في الحد من تكسّر الحواف، شريطة الحفاظ على المحاذاة أثناء الإعداد.
تفرض الأبواب المقاومة للحريق أو غيرها من مجموعات الأبواب ذات تصنيف الأداء قيدًا إضافيًا: يجب أن يظل تجهيز الأجهزة ضمن التفاصيل المسموح بها لهذه المجموعة. فإمكانية إزالة المواد بالماكينة لا تحدد مدى قبول تعديل بعينه.
خطط لتجويف القفل وثقوب الوجه كتسلسل تشغيل واحد
يجب أن تتم محاذاة جسم القفل وصفيحة الواجهة ومحور الدوران والأسطوانة بعد التشغيل. وإذا أُعيد ضبط موضع الباب بين العمليات، فإن كل إعداد يضيف فرصة أخرى للخطأ. ويمكن لعملية تحافظ على مرجع مشترك أن تبسّط المحاذاة، شريطة أن تتمكن الماكينة من الوصول إلى جميع الميزات المطلوبة.
قد يتضمن التسلسل المعتاد استخدام قاطع أكبر لإزالة الجزء الأكبر من مواد التجويف، وأداة أخرى للتشطيب أو تشغيل صفيحة الواجهة، وأدوات مناسبة لفتحات الوجه. ويتوقف الترتيب الدقيق على إمكانية الوصول وحماية السطح وتثبيت قطعة العمل ودعم المواد. وقد يؤدي إزالة المواد مبكرًا إلى إضعاف منطقة مطلوبة لقطع لاحق أو تقليل فعالية التركيبة.
هنا تظهر القيمة العملية لمبدّل الأدوات الأوتوماتيكي. فهو يتيح استخدام قواطع مختلفة لتنفيذ مهامها دون الحاجة إلى تبديلها يدويًا في كل مرة. وتعتمد الفائدة على توفر الأدوات والإزاحات والبرامج وإمكانية الوصول اللازمة ضمن الإعداد المقترح.
تستحق البرمجة القدر نفسه من الاهتمام المخصص للمعدات. يجب أن يدعم برنامج CAM والمعالج اللاحق للماكينة ترتيب الوحدة الأفقية أو الوحدة الزاوية الفعلية، بما يشمل اتجاه الأداة والحركات الآمنة. ولا يكفي أن يبدو الرسم صحيحًا على الشاشة إذا كان البرنامج الناتج يتعامل مع الملحق على نحو غير صحيح.
قيّم تجهيز باب كامل خلال التجربة
ينبغي أن تستخدم تجربة تشغيل تمثيلية تهيئة الماكينة والأدوات والتركيبة وبنية الباب وتجهيزات القفل المقترحة. فإجراء عرض توضيحي لتجويف سطحي في عينة سهلة التشغيل لا يثبت ملاءمة الماكينة لأعمق تجويف نقر لديك أو لأكثر الأسطح النهائية تطلبًا.
اجعل فحص القبول مرتكزًا على تركيب التجهيزات فعليًا:
- هندسة التجويف: تحقّق من العمق والعرض وانتظام الجدران والخلوص في كامل الحيز المخصص لجسم القفل.
- استقرار صفيحة الواجهة: تأكد من استقرار الصفيحة في موضعها الصحيح، دون إجبارها على الدخول أو إخفاء أي دعم غير مستوٍ.
- محاذاة الميزات: ركّب القفل ومحور الدوران والأسطوانة للتأكد من محاذاة الفتحات دون الحاجة إلى برد تصحيحي.
- حالة السطح: افحص الحافة الظاهرة ومدخل التجويف ومخارج الثقوب بحثًا عن تكسّر الحواف أو تلف التشطيب.
- قابلية التكرار: أعد تحميل الأبواب وكرر التجهيز للكشف عن تفاوت تحديد الموضع أو التثبيت.
- زمن الإنتاج: احتسب التحميل وتحديد الموضع وتبديل الأدوات وإعادة التموضع والتفريغ وأي تنظيف يدوي.
اختبر أيضًا التنويعات ذات الصلة: سماكات الأبواب المختلفة، واتجاهي الفتح، وأنماط الأقفال البديلة، وأعمق تجويف مطلوب. فقد تكشف هذه التغييرات قيودًا في الخلوص أو البرمجة تخفيها تجربة توضيحية واحدة.
اختر العملية بما يتناسب مع مزيج الإنتاج لديك
قد يكون جهاز توجيه CNC مزوّد بمبدّل أدوات أوتوماتيكي وقادر على تشغيل الحواف خيارًا مناسبًا عندما تحتاج الأبواب أيضًا إلى تشغيل متنوع للوجوه وأعمال زخرفية وأنماط متعددة لتجهيزات الأبواب. وتفيد مرونته عند تغيير البرامج باستمرار، وعندما تستطيع الماكينة إنجاز الميزات المرتبطة باستخدام مراجع متسقة.
قد تكون ماكينة مخصصة لنقر الأقفال أنسب عندما يكون تجهيز الحواف متكررًا ويستغرق وقتًا طويلًا على جهاز توجيه تحتاج إليه لأعمال أخرى. يؤدي فصل العمليات إلى زيادة المناولة، لكنه قد يحسّن سير العمل الكلي عندما تكون لكل محطة مهمة واضحة. قارن تسلسل الإنتاج الكامل، بما في ذلك العمالة وقوائم الانتظار.
عند مناقشة جهاز توجيه CNC مزوّد بمبدّل أدوات أوتوماتيكي لإنتاج الأبواب مع Qingdao Zhongding Machinery Co., Ltd. أو أي مورّد آخر، قدّم رسومات القفل ومقاطع الأبواب وتفاصيل المواد ومزيج الإنتاج المتوقع. واطلب عرضًا يحدد وحدة التشغيل والأدوات والتركيبة وطريقة البرمجة والعمليات التي تتطلب إعادة التموضع.
ينبغي أن يستند قرار الشراء إلى تجهيز قفل تم إثبات إمكانية تنفيذه وتكراره. تأكد من وصول الماكينة المقترحة إلى جميع الميزات المطلوبة، وتثبيت الباب بإحكام، وإنتاج تجهيزات تلائم القفل المحدد وتعمل على نحو صحيح.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.