


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما هي ميزات الماكينات التي تمنع التفتت عند تشغيل ألواح MDF؟
ما ميزات الماكينات التي تمنع التهشّم عند تشغيل ألواح MDF؟
تعتمد حواف ألواح MDF النظيفة والخالية من التهشّم على أكثر من مجرد سرعة القطع. فهي نتيجة لنظام تشغيل مضبوط تعمل فيه بنية الماكينة وحالة القاطع ودعم اللوح ودقة التغذية وإزالة الغبار ووسائل حماية المشغّل معًا. لذلك، فإن اختيار ماكينات تصنيع المنتجات الخشبية لألواح MDF ليس مجرد قرار إنتاجي لمديري مراقبة الجودة والسلامة، بل هو قرار يتعلق بقابلية تكرار النتائج ومعدلات الرفض ونظافة مكان العمل والقدرة على إبعاد المشغّلين عن المخاطر التي يمكن الوقاية منها.
يمتلك MDF قلبًا أملسًا ومتجانسًا، لكن طبقاته السطحية قد لا تتسامح مع الأخطاء. فقد تتسبب أداة غير حادة أو مغزل غير مستقر أو عارضة ضغط غير محاذاة جيدًا أو دعم غير كافٍ قرب نقطة الخروج في ظهور ألياف زغبية أو تكسّر أو تلف في الزوايا أو تهشّم مرئي تحت طبقة تشطيب زخرفية. قد تبدو هذه العيوب بسيطة عند الماكينة، لكنها تصبح مكلفة عندما تصل الألواح إلى تلبيس الحواف أو التجميع أو الفحص أو العميل.
تبدأ عملية الاختيار الأكثر موثوقية بطرح سؤال عملي:ما الذي يحافظ على استقرار اللوح وأداة القطع في اللحظة الدقيقة التي تُقطع فيها المادة؟ توفر الميزات التالية الإجابة الأوضح.
ابدأ بصلابة الماكينة، لا بادعاءات سرعة التغذية
صلابة الماكينة هي أساس جودة الحافة. إذا اهتزت عربة المغزل أو وحدة المنشار أو رأس التفريز أو سرير الماكينة تحت الحمل، فإن حافة القطع تضرب سطح MDF بشكل متكرر بدلًا من قصّه بنظافة. وقد تكون النتيجة حافة خشنة تختلف من لوح إلى آخر. قد تبدو الماكينة منتجة رغم ذلك، لكن فحص الجودة سيكشف أنماط تهشّم غير متسقة، خصوصًا في القطوع الطويلة والأجزاء الرفيعة أو الضيقة.
عند تقييم المعدات، افحص بنية الإطار الأساسي والأدلة الخطية وحوامل المغزل ووحدات الضغط وطاولات العمل. يقلل إطار الماكينة المدعوم جيدًا من انتقال الاهتزازات. وتساعد الممرات التوجيهية الدقيقة رأس القطع على اتباع مسار ثابت، بينما تحافظ المغازل المثبتة بإحكام على الانحراف الشعاعي ضمن السيطرة. وهذه التفاصيل مهمة بشكل خاص في العمليات التي تعمل على عدة ورديات، لأن الخلوص الميكانيكي البسيط قد يتحول مع الوقت إلى تفاوت واضح في الجودة.
بالنسبة لفرق الجودة، لا يقتصر فحص القبول المفيد على معرفة ما إذا كانت الماكينة تنتج عينة واحدة نظيفة. اطلب إجراء قطوع متكررة باستخدام نوع MDF نفسه والسماكة نفسها وحالة الطلاء نفسها والبرنامج نفسه. ثم قارن جودة الحواف من اللوح الأول إلى الأخير. فقابلية تكرار النتائج أكثر دلالة من قطعة عرض واحدة.
أنظمة المغزل الدقيقة تحمي خط القطع
يُعد المغزل المستقر إحدى أكثر الميزات المباشرة لمنع التهشّم في تشغيل MDF. يجب أن يحافظ المغزل على سرعة الأداة المطلوبة دون انحراف شعاعي مفرط أو تراكم حراري أو اهتزاز. حتى قاطع الضغط عالي الجودة لا يمكنه التعويض عن مغزل غير محكوم جيدًا. فإذا دار القاطع خارج المركز، تلامس كل شفرة اللوح بطريقة مختلفة، مما ينتج حافة خشنة وتآكلًا غير متساوٍ.
ابحث عن ماكينات تدعم محاذاة دقيقة للمغزل ومحامل موثوقة وتحكمًا مناسبًا بالسرعة للعملية المخطط لها. ينبغي أن تسمح أجهزة التوجيه CNC وآلات الثقب ومناشير الألواح وخطوط معالجة الحواف للمشغّلين بمواءمة هندسة القاطع وسرعة الدوران مع كثافة اللوح وسماكته ونوع الصفائح ومعدل التغذية.
تعد خيارات الأدوات مهمة بالقدر نفسه. بالنسبة لحواف MDF المكشوفة، تُستخدم عادةً قواطع كربيد حادة أو قواطع ذات رؤوس ماسية، بحسب حجم الإنتاج ومتطلبات المواد. يمكن لأدوات الضغط تقليل التكسّر في الألواح المطلية عبر تطبيق اتجاهات قطع متعاكسة على طول وجه اللوح. لكن فائدتها تعتمد على ضبط عمق القطع الصحيح والتأكد من وضع منطقة الضغط بصورة مناسبة بالنسبة إلى سطح اللوح.
ينبغي لمديري الجودة إدراج تآكل القاطع ضمن خطط الفحص الروتينية. فكثيرًا ما يُلام الجهاز على التهشّم بينما يكون السبب الحقيقي أداة تجاوزت عمرها التشغيلي. ويُعد جدول الاستبدال الموثق، المستند إلى نوع المادة وساعات التشغيل ومظهر الحافة وطول القطع، أكثر موثوقية من استبدال الأدوات فقط بعد أن تصبح العيوب واضحة.
أنظمة التغذية المضبوطة تمنع التمزق عند الدخول والخروج
لا يستجيب MDF جيدًا للحركة غير المضبوطة. فاللوح الذي يتردد أو ينزلق أو يميل أو يتحرك جانبيًا أثناء القطع قد يتمزق عند الحافة حتى لو كان المغزل والأداة في حالة جيدة. ولهذا تستحق تصميمات التغذية الاهتمام نفسه الذي تحظى به وحدة القطع.
في ماكينات تصنيع المنتجات الخشبية لألواح MDF، ابحث عن تغذية يتم التحكم فيها بواسطة مؤازرات، وعوارض ضغط، وسيور ناقلة متزامنة، وأجهزة تثبيت قابلة للضبط. تحافظ هذه الأنظمة على علاقة ثابتة بين الأداة واللوح. تمنع التغذية السلسة والثابتة التحميل المفاجئ على القاطع؛ ويحافظ ضغط التثبيت الآمن على استواء قطعة العمل؛ كما تمنع الحواجز والأدلة المحاذاة بدقة الانحراف الجانبي.
إعداد الضغط الأفضل ليس بالضرورة الأعلى. فالضغط القليل جدًا يسمح بالاهتزاز والحركة، بينما قد يترك الضغط المفرط علامات على سطح اللوح أو يشوّه الألواح خفيفة الوزن أو يسبب احتكاكًا زائدًا. وينبغي أن تجعل الماكينة التعديلات سهلة بما يكفي ليتمكن موظفو الإنتاج والجودة من تحديد إعدادات تناسب سماكات الألواح وتشطيبات الأسطح المختلفة.
تتطلب الألواح الضيقة اهتمامًا خاصًا. فمواصفة الحد الأدنى لعرض اللوح ليست مجرد رقم للسعة في كتيب؛ إذ يمكن أن تؤثر في السلامة وجودة التشطيب. إذا لم تكن قطعة العمل مدعومة بشكل كافٍ، فقد تتمايل عند القاطع أو يصبح توجيهها بأمان صعبًا. وعندما تكون المكونات الضيقة شائعة، قيّم أجهزة الدعم المساعدة والتموضع التلقائي وقدرة الماكينة على الحفاظ على ضغط مستقر على امتداد الأجزاء القصيرة أو الصغيرة.
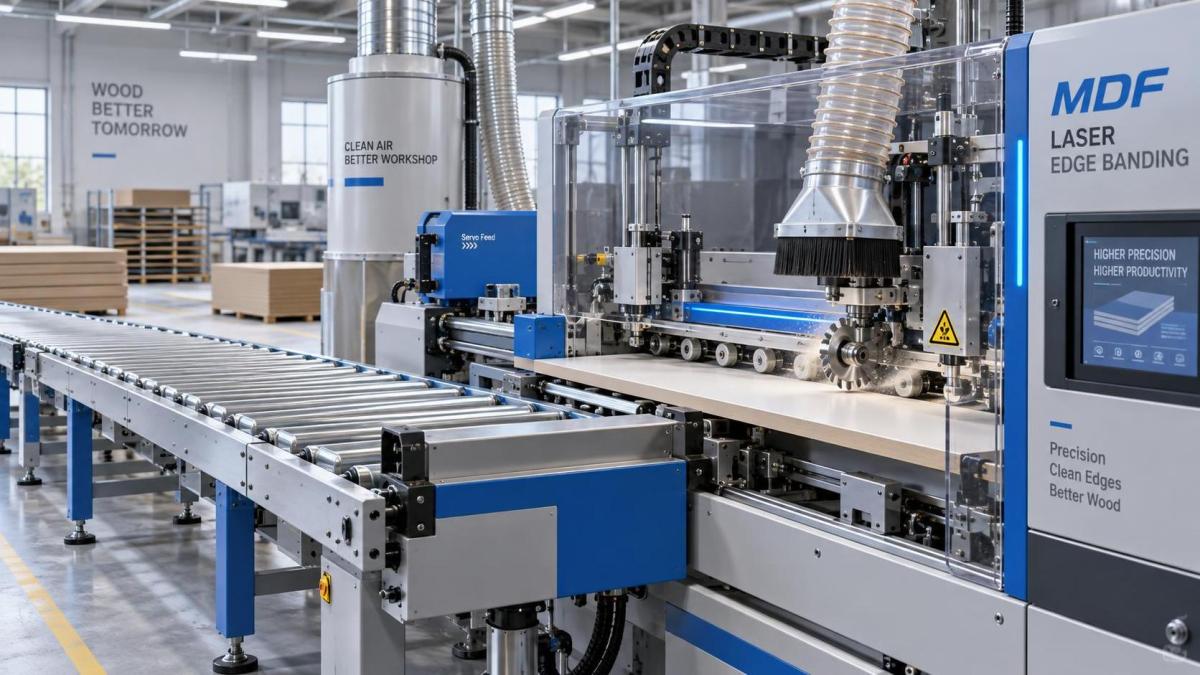
تُعالج وحدات التخديد المسبق والتفريز المسبق والتشذيب عيوبًا مختلفة
لا ينشأ كل التهشّم في المرحلة نفسها، لذا ينبغي تقييم الماكينة وفقًا لمسار العملية الفعلي. عند تقطيع الألواح إلى المقاسات، يمكن لمنشار تخديد مضبوط بصورة صحيحة تقليل التكسّر في ألواح MDF المغلفة أو المغطاة بالميلامين. تنشئ شفرة التخديد قطعًا سطحيًا متحكمًا به على الجانب السفلي قبل أن تكمل شفرة المنشار الرئيسية القطع. يجب أن تتطابق محاذاتها مع شق شفرة المنشار الرئيسية؛ وإلا فقد ينتج عن عملية التخديد نفسها عيوب مرئية.
بالنسبة لتلبيس الحواف، تكون وحدات التفريز المسبق ذات قيمة خاصة عندما تحتوي حواف الألواح على علامات منشار أو تكسّر بسيط أو عدم اتساق في التربيع. تزيل محطة التفريز المسبق كمية صغيرة من المادة وتُنشئ سطحًا أساسيًا نظيفًا ومتسقًا قبل وضع اللاصق أو شريط الحواف بالليزر. ويمكن أن يحسن ذلك الجودة البصرية للحافة النهائية ويقلل خطر بقاء الرقائق الصغيرة ظاهرة تحت التلبيس.
ينبغي تقييم وحدات التشذيب الدقيق والكشط والتلميع باعتبارها ضوابط للتشطيب لا إضافات تجميلية. ويتمثل دورها في إزالة مواد التلبيس الزائدة دون القطع في وجه اللوح أو إتلاف الحافة. وتكتسب أنظمة النسخ الدقيقة ومحركات التشذيب المستقرة وسهولة الضبط أهمية كبيرة، لأن وحدة تشذيب مضبوطة بشكل سيئ قد تُحدث تهشّمًا جديدًا بعد أن تكون مراحل التشغيل السابقة قد أنتجت بالفعل حافة جيدة.
استخراج الغبار ميزة للجودة وضابط للسلامة
غبار MDF ناعم للغاية، وسرعان ما يجد طريقه إلى مناطق القطع والأدلة والمستشعرات والأجزاء المتحركة. وقد يؤدي الاستخراج غير الكافي إلى تراكم الغبار حول القاطع، والتداخل مع أسطح تلامس الألواح، وحجب الفحص، وزيادة احتمال الحرارة والاحتكاك عند الأداة. كما يخلق مصدر قلق خطيرًا للصحة المهنية لا يمكن لمديري السلامة اعتباره أمرًا ثانويًا.
يبدأ استخراج الغبار الفعال بأغطية مصممة بصورة مناسبة وموضوعة بالقرب من نقطة القطع أو التشذيب. وينبغي أن يلتقط نظام الاستخراج الغبار قبل أن ينتقل عبر سطح اللوح أو يترسب داخل الماكينة. قيّم حجم وصلة مجرى الهواء، وسهولة الوصول إلى الغطاء للتنظيف، وتوافق تدفق الهواء مع نظام الاستخراج المركزي في المصنع، وما إذا كان التصميم يترك مناطق غير مرئية تتراكم فيها المخلفات.
كما أن الماكينة النظيفة تجعل تشخيص مشكلات الجودة أسهل. فإذا كان العيب مغطى بالغبار، فقد يستمر المشغّلون في إنتاج أجزاء غير مطابقة قبل ملاحظة المشكلة. وتدعم الرؤية الواضحة حول منطقة القطع، إلى جانب التنظيف المجدول وصيانة المرشحات، التدخل بشكل أسرع.
ومن منظور السلامة، ينبغي أن يشمل اختيار الماكينة أيضًا وسائل الحماية والتعشيقات ومفاتيح الإيقاف الطارئ ونقاط القفل والوصول الآمن لتغيير الأدوات والتنظيف. فالواقي الذي يصعب فتحه أو غطاء الغبار الذي يعيق الصيانة أو وسيلة التحكم الطارئة الموضوعة في مكان غير مناسب غالبًا ما تؤدي إلى حلول عمل غير آمنة. وعادةً ما يكون التصميم الأكثر أمانًا هو الذي يجعل السلوك اليومي الصحيح أسهل.
غالبًا ما يُغفل دعم اللوح بعد القطع
يمكن أن يحدث التهشّم بعد أن ينتهي القاطع من عمله. فعند خروج اللوح من منشار أو جهاز توجيه أو ماكينة معالجة الحواف، قد تسقط القطعة المقطوعة غير المدعومة أو تلتوي أو تصطدم بدليل. وقد تنكسر الزوايا أو تتشقق معالجات الحواف الهشة أو يميل المشغّلون إلى التقاط المواد المتحركة باليد.
تسهم طاولات الخروج والدعامات الأسطوانية وأنظمة التعويم الهوائي وأجهزة التكديس التلقائية والأدلة الجانبية الموضوعة بشكل صحيح في تحقيق نتائج أفضل. ويعتمد الترتيب المناسب على حجم اللوح ووزنه ومعدل الإنتاج وما إذا كانت الأجزاء تُنقل مباشرة إلى تلبيس الحواف أو التجميع. ينبغي لمديري الجودة ملاحظة مسار الحركة بالكامل، لا نقطة التشغيل وحدها. فقد تتضرر الحافة النظيفة في الثواني القليلة بين القطع والتكديس.
لماذا تؤثر تقنية تلبيس الحواف في الانطباع عن التهشّم
في إنتاج الأثاث والخزائن، يحكم العملاء كثيرًا على جودة MDF من خلال الحافة النهائية، وليس اللوح المشغّل الخام. لذلك يمكن لعملية تلبيس حواف دقيقة أن تحمي العمل الذي تم إنجازه بالفعل أثناء التقطيع إلى المقاسات والتفريز المسبق. ويكون التطبيق السلس ذا أهمية خاصة لأبواب الخزائن الظاهرة وتجهيزات المتاجر والأثاث الحديث والمكونات الداخلية كثيرة اللمس.
بالنسبة للمصنعين الذين يستخدمون PVC وشريط الحواف بالليزر وتطبيقات الألواح الخشبية، صُممت ماكينة تلبيس الحواف بالليزر ZD450F لتلبيس الحواف بدون فواصل مع وظائف معالجة آلية. يتيح نطاق سرعة التغذية المحدد لها من 10–23 م/دقيقة لفرق الإنتاج مواءمة وتيرة التشغيل مع حالة اللوح ومتطلبات التشطيب بدلًا من اعتبار السرعة القصوى الهدف الوحيد. تستوعب الماكينة سماكات ألواح من 10–40 مم، وسماكات تلبيس حواف من 1.0–3.0 مم، وعروض ألواح لا تقل عن 60 مم.
ينبغي مراجعة هذه الأرقام مقارنةً بتشكيلة المنتجات الفعلية للمصنع. فإذا كانت أجزاء الخزائن الضيقة أو أسطح العمل الأكثر سماكة أو الألواح الزخرفية الحساسة جزءًا من الجدول اليومي، ينبغي لفريق الجودة التحقق من بقاء ضغط التغذية وإعداد التفريز المسبق وتعديلات التشذيب ودعم الخروج متسقة عبر هذه الاختلافات. لا يمكن لتشطيب بدون فواصل أن يخفي سطحًا أساسيًا متضررًا بشدة؛ فهو يعمل بأفضل صورة عندما تكون مراحل التشغيل السابقة قد أنشأت حافة نظيفة ومستقرة بالفعل.
إجراء تقييم عملي قبل اعتماد ماكينات MDF
بدلًا من تقييم الماكينة من خلال المواصفات فقط، أشرك موظفي الإنتاج والجودة والصيانة والسلامة في تجربة مشتركة. يرى كل قسم مخاطرة مختلفة: يلاحظ الإنتاج انقطاعات دورة التشغيل، وتلاحظ الصيانة صعوبة الوصول، وترى الجودة عدم اتساق الحواف، ويرى موظفو السلامة نقاط التعرض التي قد لا تظهر في عرض المبيعات.
- شغّل عينات MDF ممثلة: أدرج ألواحًا مطلية وغير مطلية وسماكات مختلفة وأصغر الأجزاء المنتجة عادةً.
- افحص الحواف الأربع جميعها: تحقق من نقاط الدخول ونقاط الخروج والزوايا والمناطق القريبة من تغيرات اتجاه التغذية. استخدم إضاءة متسقة ومعايير قبول بصرية متفقًا عليها.
- اختبر بإعدادات إنتاج واقعية: لا تثبت تجربة عينة بطيئة الأداء عند معدلات التغذية العادية أو أثناء الورديات الأطول.
- راجع سهولة الوصول إلى التعديلات: تأكد من أن المشغّلين يستطيعون ضبط الحواجز وعناصر الضغط وشفرات التخديد ووحدات التشذيب بأمان ودون وسائل مرتجلة.
- تحقق من سلوك الغبار أثناء التشغيل: انظر إلى ما هو أبعد من منفذ الاستخراج. راقب الغبار المحمول جوًا والتراكم داخل الواقيات والمخلفات على سطح اللوح.
- اسأل عن كيفية اكتشاف الأعطال: يمكن للمستشعرات ووسائل التحكم الواضحة ومفاتيح الإيقاف الطارئ سهلة الوصول ومؤشرات الصيانة البسيطة أن تحد من عدد الألواح المعيبة المنتجة قبل التدخل.
الماكينة المناسبة هي التي تحافظ على ثبات الجودة
نادرًا ما يتعلق منع تهشّم MDF بإيجاد ميزة واحدة «سحرية». بل ينتج عن اختيار ماكينات ذات بنية صلبة وأداء مغزل دقيق وتغذية آمنة للألواح وخيارات قطع وتفريز مسبق مناسبة واستخراج فعال ودعم آمن للمواد. وبالقدر نفسه من الأهمية، يجب أن تبقى هذه الميزات سهلة الوصول للفحص والتنظيف والضبط والصيانة.
بالنسبة لمديري مراقبة الجودة والسلامة، فإن ماكينات تصنيع المنتجات الخشبية الأكثر قيمة لألواح MDF هي المعدات التي تجعل الممارسات الجيدة قابلة للتكرار. عندما تتحكم الماكينة في الحركة والغبار وحالة الأدوات ووصول المشغّل بطريقة منضبطة، تصبح الحواف النظيفة أقل اعتمادًا على الحظ أو تقنية المشغّل الفردية. وهذا يخلق أرضية إنتاج أكثر هدوءًا وألواحًا مرفوضة أقل ومنتجًا نهائيًا يعكس بصورة أفضل العناية المستثمرة في كل مرحلة من مراحل التصنيع.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.