

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما أسباب ظهور الفقاعات على السطح أثناء تغليف الورق بالميلامين؟
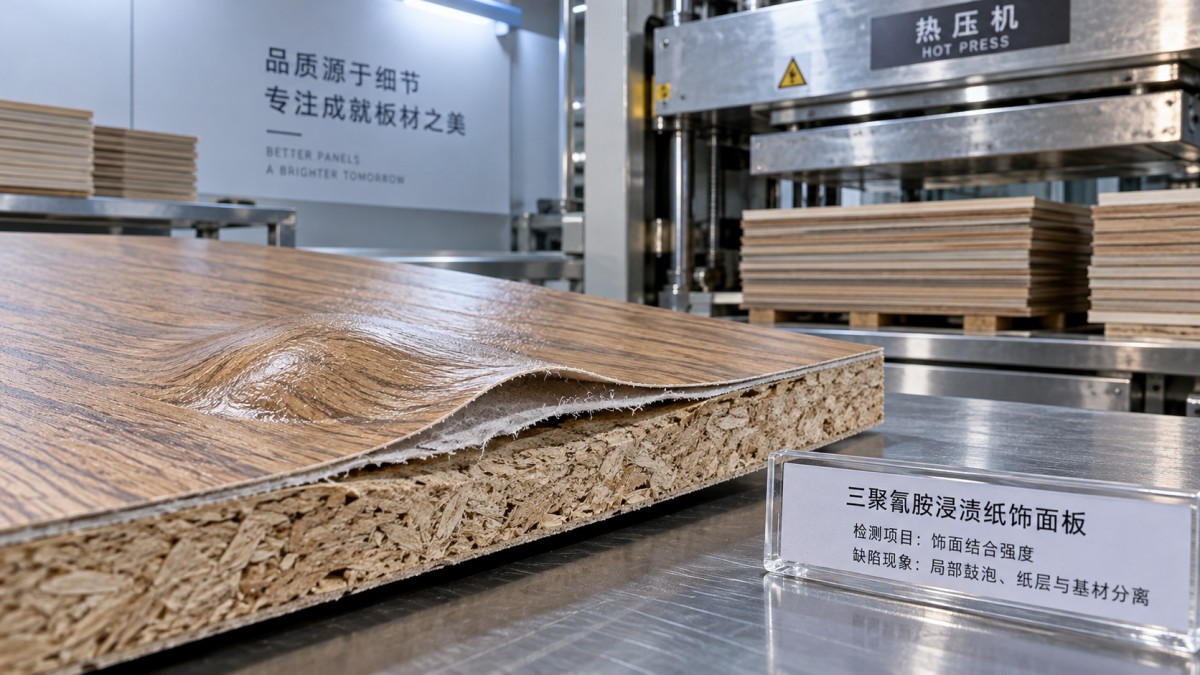
تتكوّن الفقاعات على السطح أثناء تغليف الألواح بورق الميلامين عندما يتجاوز ضغط الغاز أسفل الطبقة الزخرفية قوة الالتصاق المتكوّن أو قوة سطح اللوح. وقد تكون الرطوبة الزائدة في الركيزة أحد مصادر الغاز، لكن العيب نفسه قد ينتج عن حالة غير مناسبة للراتنج، أو تسخين غير متجانس، أو ضعف التلامس السطحي، أو دورة ضغط تُحرّر الضغط قبل أن يصبح التجميع قادرًا على تحمّله. وقد يؤدي رفع درجة الحرارة أو الضغط دون تحديد آلية الخلل إلى تفاقم المشكلة.
أهم تمييز أولي هو تحديد موضع انفصال اللوح: بين الورق واللوح، أو داخل الطبقة السطحية للوح، أو في موضع أعمق داخل الركيزة. اجمع هذه المعلومة مع توقيت ظهور الفقاعة، وما إذا كان العيب يتبع دفعة المواد أو موضعًا ثابتًا في المكبس. تساعد هذه الملاحظات على تضييق نطاق التحقيق بفاعلية أكبر بكثير من تغيير عدة إعدادات للمكبس دفعة واحدة.
ابدأ بموضع الفقاعة وتوقيت ظهورها
يتناول هذا الشرح ورقًا زخرفيًا مشربًا بالراتنج يُضغط مباشرةً على لوح خشبي. أما إذا استُخدم لاصق منفصل لربط صفائح تغليف مُصنّعة مسبقًا باللوح، فإن كمية اللاصق ومدة بقائه مكشوفًا ومتطلبات معالجته تضيف متغيرات أخرى. تحقّق من نوع التركيب الذي تتم معالجته قبل تطبيق إجراءات استكشاف الأعطال وإصلاحها.
أوقف استخدام الألواح المتأثرة واحتفظ بعينات منها مع سجلات إنتاجها. سجّل دفعة اللوح ودفعة الورق وظروف التخزين ووصفة المكبس واتجاه التحميل والمدة بين الضغط والفحص. حدّد موضع كل عيب بالنسبة إلى المكبس وحواف اللوح. قد تخفي صورة لا تتضمن معلومات الاتجاه نمطًا مفيدًا كان من الممكن ملاحظته.
لا يكفي وجود منطقة مرتفعة وحده لتحديد السبب. بعد أن تبرد العينة ويصبح التعامل معها آمنًا، افحص مقطعًا عبر فقاعة ممثلة باستخدام طريقة فحص معتمدة. تحقّق من سطح الانفصال والمواد المتبقية على كل جانب.
- انفصال عند الحد الفاصل بين الورق واللوح: تحقّق من تدفق الراتنج ومعالجته، والتلوث، وعدم كفاية التلامس. قد يدعم بقاء السطحين نظيفين نسبيًا هذه الاحتمالات، لكنه لا يحدد سببًا بعينه على نحو قاطع.
- التصاق ألياف اللوح بالجانب السفلي من الورق: تحقّق من حدوث الخلل داخل سطح الركيزة، بما في ذلك ضعف الطبقات السطحية والإجهاد المرتبط بالرطوبة. فقد تكون قوة الالتصاق قد تجاوزت القوة المحلية للوح.
- انفصال في موضع أعمق داخل اللوح: تحقّق من السلامة الداخلية للركيزة والضغط المتولد داخل اللوح. ومن غير المرجح أن تؤدي معالجة السطح وحدها إلى حل هذا الخلل.
يوفر التوقيت دليلًا إضافيًا. فالفقاعات التي تظهر عند فتح المكبس تتوافق مع تأثير الضغط الداخلي عند زوال التقييد الخارجي، مع أن ضعف الالتصاق قد يؤدي إلى ظهورها في التوقيت نفسه. أما العيوب التي تظهر أثناء التبريد أو خلال التخزين اللاحق فتستدعي فحص الحرارة المتبقية، وإعادة توزيع الرطوبة، وحالة المعالجة، وظروف المناولة. افحص الألواح على فترات ثابتة كي لا يُظن خطأً أن تغيير توقيت الفحص تحسّن في العملية.
تحقّق من الرطوبة وحالة المواد قبل تغيير الوصفة
قد تختلف الرطوبة داخل دفعة ألواح تبدو مقبولة
أثناء الضغط، تدفع الحرارة الرطوبة إلى الحركة وقد تولّد بخارًا داخل الركيزة. وإذا تعذّر على البخار الخروج أو إعادة التوزع بالقدر الكافي، فإنه يفرض إجهادًا على الطبقة الزخرفية واللوح نفسه. وعند تحرير الضغط، قد ينفتح سطح فاصل ضعيف أو طبقة داخلية ضعيفة على هيئة فقاعة.
لا يُعد قياس واحد للرطوبة من أعلى الرزمة دليلًا كافيًا. قارن الألواح المتأثرة وغير المتأثرة من مواضع مختلفة في الرزمة، وتحقّق مما إذا كانت القراءات تختلف عبر اللوح. استخدم جهازًا وإجراء قياس ملائمين للركيزة. قد تتأثر قراءات الجهاز بكثافة اللوح ودرجة حرارته ومعايرته؛ وعند اختلاف النتائج، استخدم الطريقة المرجعية المتفق عليها بدلًا من اعتبار كل قيمة معروضة قابلة للمقارنة مباشرةً.
ينبغي أن يستند نطاق القبول إلى إرشادات المعالجة المقدمة من مورّدي الألواح والورق وإلى عملية الإنتاج المعتمدة. لا توجد نسبة رطوبة عامة تضمن تغليفًا خاليًا من الفقاعات في جميع أنواع MDF واللوح الحبيبي والخشب الرقائقي وأنظمة الراتنج المختلفة. وقد يكون لاختلاف الرطوبة الموضعي أثر حتى عندما يبدو متوسط الدفعة مقبولًا.
راجع ظروف التخزين والنقل أيضًا. فقد تتكون طبقة تكاثف سطحي عند نقل ألواح باردة إلى منطقة دافئة ورطبة. كما قد يؤدي اختلاف التعرض داخل الرزمة إلى اختلاف ظروف تهيئة الألواح. قد تساعد تهيئة المواد في ظروف مضبوطة، لكن يجب تحديد حدود خاصة لأي تغييرات في التجفيف أو التهيئة؛ فالتجفيف المفرط قد يغير الاستواء وحالة السطح وسلوك المعالجة اللاحقة.
يجب أن يحتفظ الورق المشرب بخصائص المعالجة المناسبة
يعتمد الورق المشرب بالميلامين على توازن مضبوط بين تدفق الراتنج ومعالجته. أثناء الضغط، يجب أن يحقق الراتنج تلامسًا كافيًا مع الركيزة ويكتسب قوة كافية ضمن الدورة المحددة. وقد يتصرف الورق الذي امتص الرطوبة، أو تجاوز مدة التخزين المسموح بها، أو تقدمت معالجته أثناء التخزين في ظروف غير مناسبة، على نحو مختلف عن دفعة سبق أن حققت نتائج ناجحة.
راجع سلامة العبوة وسجلات درجة حرارة التخزين ورطوبته وتواريخ فتح العبوات ومتطلبات مدة الصلاحية لدى المورّد. اربط بيانات تعريف الورق بكل دفعة ضغط على حدة. إذا بدأ ظهور الفقاعات بالتزامن مع تغيير دفعة الورق، فقارن المواد المحتفظ بها في ظل الظروف المعتمدة نفسها قبل الاستنتاج بأن المكبس يحتاج إلى وصفة جديدة.
قد تسهم الرطوبة المتبقية والمواد المتطايرة الأخرى في الورق في توليد الغاز. وفي المقابل، قد يترك الراتنج ذو التدفق غير الكافي مناطق ضعيفة الالتصاق تظهر تحت تأثير إجهاد داخلي محدود. وتتطلب هاتان الآليتان تصحيحات مختلفة. وقد يكون اختبار تدفق الراتنج أو محتوى المواد المتطايرة أو سلوك المعالجة لدى المورّد مفيدًا عند توفره، لا سيما إذا أظهرت سجلات الإنتاج أن العيب يتبع دفعة الورق.
تحقّق مما إذا كان المكبس ينفّذ الدورة المطلوبة
إن ظهور وصفة على شاشة التحكم لا يثبت أن كل جزء من اللوح يتعرض لدرجة الحرارة والضغط والمدة المطلوبة. فقد تظهر الفقاعات عندما تكون الإعدادات الاسمية مناسبة، لكن انتقال الحرارة أو التلامس يختلف عبر حمولة المكبس.
قد تؤدي الحرارة الأعلى إلى زيادة توليد الغاز مع تقصير مدة تدفق الراتنج
قد تترك الحرارة غير الكافية أو الدورة القصيرة جدًا رابطةً لم يكتمل تكوّنها. وقد تسرّع درجة الحرارة المفرطة تحوّل الرطوبة إلى بخار، كما قد تسرّع معالجة الراتنج قبل حدوث البلل الكافي. لذلك، يتطلب تمديد الدورة أو رفع درجة الحرارة فرضية محددة؛ فليس أي من التعديلين حلًا عامًا للفقاعات.
قارن سلوك درجة الحرارة الفعلي بالعملية المعتمدة باستخدام طرق قياس مصدّق عليها. تحقّق من الاختلافات بين مناطق اللوح الضاغط، وعدم استقرار التحكم، والتغييرات التي طرأت بعد الصيانة أو التوقف المطول. وقد يؤثر سمك اللوح ودرجة حرارته عند بدء المعالجة وتسلسل التحميل في سرعة تسخين السطح الفاصل، حتى عندما تظل درجة حرارة اللوح الضاغط المعروضة ثابتة.
قد يبدو ضعف التلامس مشكلةً في الراتنج
يجب أن يحقق الضغط تلامسًا متجانسًا عبر اللوح. فقد يؤدي اختلاف السمك أو تشوه اللوح أو تآكل مكونات المكبس أو وجود شوائب على أسطح التلامس إلى ضعف انتقال الحرارة والالتصاق في بعض المناطق. ولا تكفي قراءة الضغط الهيدروليكي وحدها لإثبات تجانس الضغط على كامل مساحة العمل؛ إذ يؤثر حجم اللوح وترتيب التحميل في العلاقة بين ضغط الماكينة والضغط الواقع على اللوح.
إذا تكررت العيوب في إحداثيات المكبس نفسها، فينبغي فحص حالة الألواح الضاغطة وتوزيع التسخين والتوازي ونظام الضغط المعني. أما العيوب التي تتبع لوحًا بعينه عند تغيير اتجاهه فتشير بدرجة أكبر إلى اختلاف المواد. استخدم ترتيبات التحميل المعتمدة أثناء هذه المقارنات، لأن تغيير مساحة المكبس المشغولة قد يغيّر ظروف المعالجة بحد ذاته.
قد تكشف مرحلة تحرير الضغط عن ضعف موجود مسبقًا
عند فتح المكبس، يزول التقييد الخارجي بينما قد يظل اللوح محتويًا على بخار ساخن أو غازات أخرى. وإذا تعذّر على الرابطة المتكوّنة أو الركيزة مقاومة هذا الإجهاد، فقد تتكوّن فقاعة فورًا. لذلك، ينبغي أن يكون سلوك الفتح جزءًا من التحقيق، إلى جانب مدة المكوث ودرجة الحرارة.
يجب أن يظل أي تعديل على إزالة الضغط أو الفتح ضمن حدود تشغيل المكبس التي تحددها الشركة المصنّعة ومتطلبات المعالجة التي يحددها مورّد المواد. قد يكون التحرير المرحلي مناسبًا للمعدات المصممة لذلك، لكن تسلسل الفتح المرتجل قد ينطوي على مخاطر ويحجب مشكلة غير محلولة في المواد. لا تتجاوز مطلقًا الحواجز الواقية أو أنظمة التعشيق أو وسائل الحماية المبرمجة لمعاينة العيب عن قرب.
افحص السطح، ثم نفّذ تصحيحًا مضبوطًا
قد يعيق الغبار والزيت وبقايا المناولة والألياف السائبة تلامس الراتنج. وقد يترك الصنفرة غير المتجانسة نتوءات أو اختلافات في السمك تقلل التلامس الموضعي، بينما قد تكشف إزالة كمية مفرطة من المواد طبقةً أقل ملاءمة من اللوح. لذلك، لا يكفي أن يبدو اللوح أملس؛ بل يجب أيضًا أن يكون نظيفًا ومتجانسًا ومتوافقًا مع عملية التغليف المعتمدة.
افحص الألواح مباشرةً قبل وضع الطبقات بدلًا من الاعتماد فقط على الفحوص التي تُجرى بعد الصنفرة. فقد يترسب الغبار مجددًا أثناء النقل أو التخزين، كما قد يؤدي التنظيف بالهواء المضغوط إلى إعادة نشره إذا لم تكن عملية الاستخلاص فعّالة. قارن مواضع العيوب بنقاط المناولة ومناطق تماس الناقل والعلامات السطحية المتكررة. أبقِ مواد التنظيف ومواد التشحيم المستخدمة في الصيانة بعيدًا عن أسطح الالتصاق، ما لم تثبت ملاءمتها لها.
عند إثبات وجود اختلاف في السمك أو عدم انتظام السطح، قد تدعم معدات المراحل السابقة، مثل ماكينة تسوية وصنفرة، تهيئةً متجانسة من خلال الجمع بين تسوية السمك والصنفرة. وتعتمد ملاءمتها على نوع الركيزة وكمية المواد المطلوب إزالتها. لا ينبغي افتراض ملاءمة التسوية لجميع أسطح MDF أو الخشب الرقائقي، كما أن الصنفرة الإضافية لا تعالج الرطوبة المفرطة أو حالة الراتنج غير المناسبة أو الخلل داخل اللوح.
بعد تحديد الآلية المحتملة، صمّم التجربة لتختبر سؤالًا واحدًا. على سبيل المثال، إذا أشارت الأدلة إلى رطوبة الركيزة، فقارن ألواحًا مهيأة على نحو مناسب بالمواد المشتبه بها، مع تثبيت الورق وإعدادات المكبس المعتمدة. وإذا تبع العيب موضعًا ثابتًا في المكبس، فأعطِ الأولوية لفحص المعدات قبل استهلاك مزيد من المواد في تجارب الوصفات.
- احتفظ بخط أساس: احتفظ بألواح ممثلة للعيوب والألواح المقبولة، إلى جانب ظروف إنتاجها الفعلية.
- غيّر متغيرًا مؤثرًا واحدًا: حدّد النتيجة المتوقعة قبل إجراء التجربة، والتزم بحدود المعالجة المعتمدة.
- افحص ما يتجاوز المظهر: استخدم فحوص الالتصاق أو السطح أو سلامة الركيزة المعمول بها في خطة الجودة لتحديد ما إذا كانت آلية الخلل قد عولجت.
- تحقّق بعد التبريد: التزم بتوقيت فحص ثابت ومتطلبات التهيئة ذات الصلة قبل قبول النتيجة.
- تحقّق من قابلية التكرار: تأكد من نجاح التصحيح مع اختلافات المواد وظروف التشغيل الممثلة قبل الإفراج عن الإنتاج الموقوف أو تعديل وصفة التشغيل القياسية.
لا يثبت خلو الوجه من الفقاعات فور الضغط أن قوة الالتصاق في اللوح كافية. فقد يؤدي تغيير الإعدادات إلى منع الانتفاخ الظاهر مع بقاء المعالجة غير مكتملة أو الطبقات الداخلية ضعيفة. لذلك، ينبغي أن تستند قرارات الإفراج إلى متطلبات قبول المنتج، مع إمكانية تتبع كافية للتمييز بين الدفعات المتأثرة والإنتاج الذي تم التحقق منه.
بالنسبة إلى العاملين في السلامة، يشمل استكشاف الأعطال وإصلاحها أيضًا ضبط الوصول إلى الألواح الضاغطة الساخنة ومعدات التحميل المتحركة والأنظمة الهيدروليكية. ويتطلب رسم خرائط درجات الحرارة والتنظيف والفحص الميكانيكي اتباع الإجراء المعتمد المناسب وعزل المعدات عند الضرورة. يجب أن تظل أنظمة استخلاص الغبار فعّالة أثناء تهيئة السطح، كما يجب أن تظل تهوية المكبس قيد التشغيل أثناء التجارب.
يتوافق الإجراء التصحيحي الأقوى مع نمط الانفصال الملحوظ ونمط العيوب وأدلة العملية. فالمشكلة التي تتبع الألواح الرطبة تتطلب ضبط المواد؛ والمشكلة التي تبقى في الموضع نفسه من المكبس تتطلب فحص المعدات؛ والمشكلة المرتبطة بتخزين الورق أو تغيّر دفعاته تتطلب فحص حالة الراتنج. وعندما تُوثّق هذه العلاقات، يصبح التعديل التالي قرارًا قابلًا للاختبار، وتستند حدود الإنتاج الناتجة إلى أساس يمكن الدفاع عنه.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.