

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
مكابس الخشب الساخنة المُسخّنة بالبخار: تحديد إمدادات البخار لإنتاج متسق
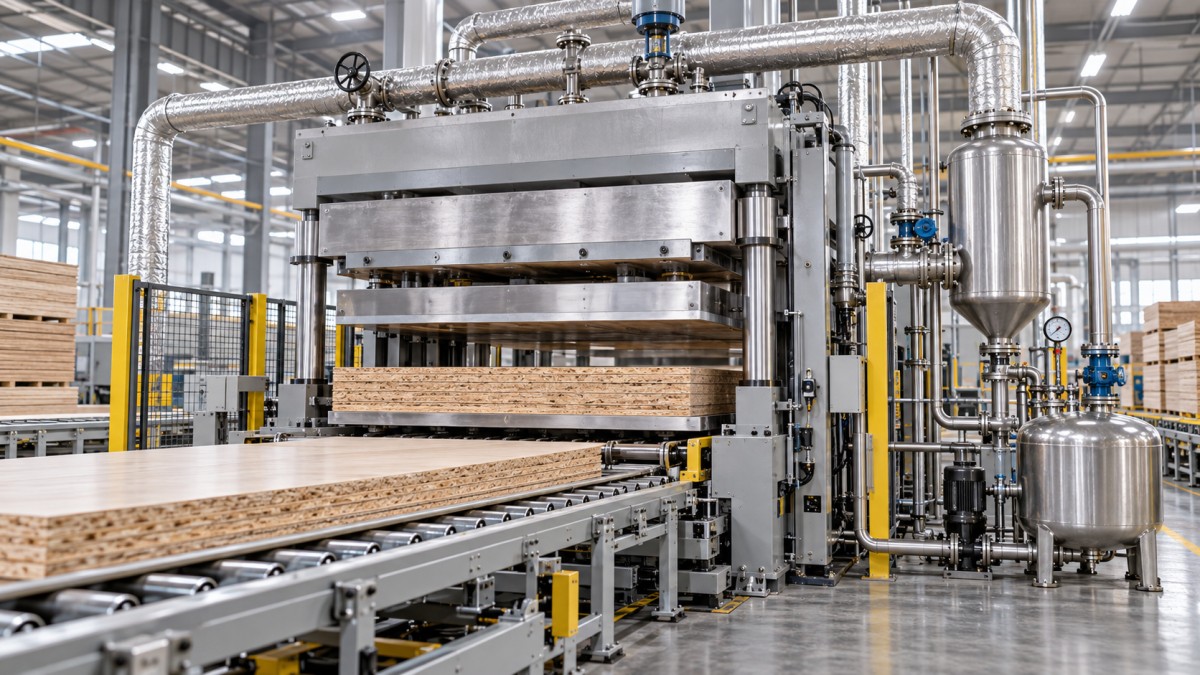
عندما لا يحقق خط إنتاج الألواح إنتاجه المخطط، غالبًا ما تكون المكبس أول ما يُلام. ومع ذلك، في كثير من المشاريع، يكمن القيد الحقيقي في المراحل السابقة: إذ لا يستطيع نظام البخار توفير حرارة مستقرة كافية عندما تكون المكبس في أشد الحاجة إليها. قد تبدو مكبس الأخشاب الساخنة بالتسخين بالبخار مكتملة المواصفات على الورق، لكن عدم استقرار ضغط البخار، أو صِغر أقطار الأنابيب، أو ضعف تصريف المكثفات، أو افتراضات غير واقعية بشأن زمن التسخين، يمكن أن يحول جدول إنتاج واعدًا إلى مصدر يومي للتأخيرات.
بالنسبة لمديري المشاريع، لا يقتصر تحديد سعة البخار على مجرد حساب للمرافق. بل هو قرار إنتاجي. تؤثر سعة البخار المتاحة في تسخين ألواح المكبس، وقابلية تكرار دورة الكبس، وظروف معالجة اللاصق، والاستعداد عند بداية الوردية، وعدد الألواح التي يمكن معالجتها خلال فترات ذروة الطلب. يمنح النظام المخطط له بشكل صحيح المكبس أساسًا حراريًا مستقرًا؛ أما النظام صغير السعة فيجبر المشغلين على التعويض بدورات أطول أو درجات حرارة أقل أو انتظار متكرر.
يوضح هذا الدليل كيفية تحديد حجم إمداد البخار لمكبس أخشاب ساخنة بالتسخين بالبخار، والمدخلات الهندسية الأكثر أهمية، والأماكن التي تفقد فيها المشاريع السعة عادةً قبل أن تبدأ الآلة بالإنتاج حتى.
ابدأ بمتطلبات الإنتاج، وليس بالقدرة الاسمية للغلاية
من الأخطاء الشائعة في التخطيط البدء بسعة التبخير المقدرة للغلاية وافتراض أنها ستكون كافية للمكبس. الرقم المقنن مهم، لكنه لا يصف كمية البخار المتاحة فعليًا عند مدخل المكبس خلال فترة إنتاج مزدحمة.
يتشكل طلب البخار وفق نمط تشغيل المصنع بأكمله. فإذا احتاج مجفف القشرة الخشبية أو خط الصنفرة أو مطبخ الغراء أو دائرة تدفئة المبنى أو مكبس آخر إلى البخار في الوقت نفسه، فقد يواجه المكبس الساخن انخفاضًا في الضغط تحديدًا أثناء التسخين أو استعادة الحرارة. ولذلك، فإن السؤال ذي الصلة ليس «ما حجم الغلاية؟» بل:
- ما كمية البخار المتاحة عند الضغط المطلوب بعد احتساب المستخدمين الآخرين؟
- ما ذروة طلب المكبس أثناء البدء من الحالة الباردة وأثناء الدورات العادية؟
- ما السرعة المطلوبة لاستعادة ألواح المكبس حرارتها بعد كل دورة كبس؟
- هل تستطيع شبكة توزيع البخار إيصال هذا الحجم دون فقد مفرط في الضغط؟
- هل ستغادر المكثفات دائرة ألواح المكبس بسرعة كافية للحفاظ على انتقال الحرارة؟
تنقل هذه الأسئلة النقاش من سعة المعدات الاسمية إلى القدرة الإنتاجية الفعلية. وهي مهمة بشكل خاص في منشآت ألواح الأثاث، وعمليات الخشب الرقائقي، ومصانع التلصيق، وورش العمل التي تخطط لإضافة مكبس إلى شبكة بخار قائمة بدلًا من إنشاء نظام مرافق مخصص.
افهم أحمال البخار الثلاثة وراء المكبس المسخّن
لا يكون حمل البخار للمكبس ثابتًا. يفصل الحساب الواقعي الحمل إلى ثلاث حالات مختلفة، لكل منها تأثيرها الخاص في تصميم المصنع.
1. التسخين الأولي لألواح المكبس
عند بداية الوردية، أو بعد أعمال الصيانة، أو بعد توقف طويل، يجب رفع درجة حرارة ألواح المكبس من درجة الحرارة المحيطة إلى نقطة الضبط التشغيلية. ويُعد هذا عمومًا أعلى متطلب حراري قصير الأجل. تمتلك ألواح المكبس الثقيلة كتلة حرارية كبيرة، وينبغي لفريق المشروع تحديد زمن التسخين المقبول بدلًا من اعتباره أمرًا ثانويًا.
إذا كانت خطة الإنتاج تتطلب جاهزية المكبس ضمن نافذة بدء تشغيل محدودة، فيجب أن تدعم الغلاية والأنابيب وصمامات التحكم وفاصل البخار جميعها هذا المعدل من إدخال الحرارة. وقد يظل النظام الذي يصل في النهاية إلى درجة الحرارة لكنه يستغرق وقتًا طويلًا لتحقيق ذلك سببًا في خفض الإنتاج الفعلي للوردية الأولى.
2. المحافظة على الحرارة والفواقد المستمرة
بعد وصول ألواح المكبس إلى درجة الحرارة المطلوبة، يجب أن يعوض النظام الحرارة المفقودة عبر العزل، وهيكل المكبس، والأسطح المكشوفة، وأنابيب التوصيل، والفتح المتقطع للمكبس. يكون حمل المحافظة هذا أقل من طلب التسخين الأولي، لكنه مستمر. وفي التركيب ضعيف العزل، قد تصبح الفواقد المستمرة كبيرة بما يكفي للتسبب في استهلاك غير ضروري للوقود وسلوك غير متجانس لدرجة الحرارة قرب حواف لوح المكبس.
3. استعادة الحرارة خلال دورات الكبس
تسحب كل دورة كبس حرارة من ألواح المكبس. تؤثر الألواح الباردة أو الأقل حرارة، والقشور الخشبية، وطبقات الغراء، والتجهيزات، وصفائح الضغط المساعدة، والهواء المحيط الداخل إلى المكبس المفتوح، جميعها في متطلبات استعادة درجة الحرارة. قد تبدو الحرارة اللازمة لكل دورة متواضعة عند النظر إليها منفردة، لكن أزمنة الدورة السريعة تؤدي إلى قمم متكررة. بالنسبة لخط عالي الإنتاجية، لا يكفي الطلب المتوسط وحده؛ إذ يجب أن تستجيب دائرة البخار لهذه الأحمال المتكررة دون السماح بانحراف درجة حرارة ألواح المكبس.
مبدأ مفيد للتخطيط بسيط: صمّم للحالة التشغيلية الأكثر تطلبًا والموثوقة، ثم تأكد من بقاء التشغيل المتوسط اقتصاديًا. غالبًا ما يؤدي التصميم المبني فقط على متوسط استهلاك البخار إلى مكبس يعمل بصورة مقبولة في اختبار هادئ، لكنه يواجه صعوبات عند إيقاع الإنتاج الكامل.
إطار عملي لتقدير طلب البخار
ينبغي إتمام الحسابات الحرارية التفصيلية بالتعاون مع مصنع المكبس ومورد الغلاية ومهندس المرافق. ومع ذلك، يستفيد قادة المشاريع من فهم بنية الحساب، لأن ذلك يجعل مراجعات المواصفات أكثر جدوى.
يمكن التعبير عن إجمالي الحرارة المطلوبة كما يلي:
إجمالي الحمل الحراري = حمل تسخين ألواح المكبس + حمل تسخين المواد + الفواقد الحرارية + هامش النظام
بالنسبة للتسخين الأولي، تكون العلاقة الأساسية كما يلي:
الحرارة المطلوبة = كتلة المكونات المسخنة × الحرارة النوعية × ارتفاع درجة الحرارة
قد تشمل المكونات المسخنة ألواح المكبس العلوية والسفلية، وقنوات التسخين الداخلية، والصفائح الفولاذية، والعوارض المتحركة، وأي أدوات مركبة تمتص قدرًا كبيرًا من الحرارة. اقسم هذه الطاقة المطلوبة على زمن التسخين المستهدف لتحديد معدل الحرارة المطلوب.
لكل دورة كبس، قدّر الطاقة التي تمتصها المادة الخشبية ومحتواها الرطوبي. ينبغي أن يأخذ الحساب في الاعتبار أبعاد اللوح، وسماكته، وكثافته، ودرجة حرارته عند الدخول، ودرجة حرارة القلب المطلوبة، وعدد الفتحات في الساعة. الرطوبة مهمة: فتسخين الماء داخل اللوح يتطلب طاقة أكبر بكثير من تسخين ألياف الخشب الجافة وحدها، كما قد يؤثر التبخر أو حركة البخار في العملية أيضًا.
لتحويل الطلب الحراري إلى استهلاك للبخار، استخدم الحرارة المفيدة المتحررة عندما يتكثف البخار عند ضغط التشغيل المحدد. وبعبارات مبسطة:
تدفق البخار = معدل الحرارة المطلوب ÷ الحرارة الكامنة المفيدة للبخار المورّد
نظرًا إلى أن الحرارة الكامنة تتغير مع الضغط، يجب أن يستخدم الحساب قيم جداول البخار المناسبة للضغط الفعلي عند مدخل المكبس، وليس فقط عند مخرج الغلاية. كما يجب أن يتضمن التصميم النهائي هامشًا هندسيًا معقولًا لتغيرات بدء التشغيل، وفواقد الخط، والتغيرات التشغيلية المستقبلية، وعدم يقين القياس. إلا أن الهامش ليس بديلًا عن التحديد الصحيح للحجم. فقد يُخفي عامل كبير اعتباطي افتراضات سيئة بشأن درجة حرارة المادة أو حالة الأنابيب أو الأحمال المتزامنة.
اختيار الضغط هو قرار يتعلق بدرجة الحرارة
في مكبس أخشاب ساخنة بالتسخين بالبخار، يرتبط ضغط البخار ودرجة حرارة لوح المكبس ارتباطًا مباشرًا. ينقل البخار المشبع الحرارة بكفاءة أثناء تكثفه، وترتفع درجة تشبعه بزيادة الضغط. لذلك يجب أن يكون ضغط التشغيل المحدد مرتفعًا بما يكفي لدعم درجة حرارة لوح المكبس المطلوبة مع فرق مناسب في درجة الحرارة الدافعة.
قد يبدو اختيار أعلى ضغط متاح أمرًا مغريًا، لكنه ليس بالضرورة أفضل حل. قد يزيد الضغط الأعلى درجة الحرارة المتاحة، لكنه قد يتطلب أيضًا مكونات أقوى، وخفضًا أكثر دقة للضغط، وتحكمًا أكثر إحكامًا. الهدف الصحيح هو الضغط الذي يتيح تشغيلًا مستقرًا لألواح المكبس عند نقطة ضبط العملية، مع توافقه مع ظروف التصميم المقننة للمعدات.
يُعد استقرار الضغط مهمًا بقدر مستوى الضغط. فإذا انخفض ضغط الإمداد أثناء دورة ما، تنخفض معه درجة حرارة التكثف في قنوات ألواح المكبس. وقد تكون النتيجة تسخينًا أبطأ، وظروف معالجة غير متجانسة، وفروقًا بين الألواح الأولى والمتأخرة في دورة إنتاج. وفي التطبيقات التي تشمل التلصيق، أو كبس القشرة الخشبية، أو تجميع قلوب الأبواب، أو المواد اللاصقة الحساسة للرطوبة، قد تظهر هذه التباينات لاحقًا على شكل روابط ضعيفة أو عيوب سطحية أو ألواح مرفوضة.
لا تغفل الأنبوب بين الغلاية والمكبس
لا تستطيع غلاية ذات حجم مناسب التعويض عن خط بخار رئيسي صغير القطر. تتسبب مسارات الأنابيب الطويلة، والأكواع الزائدة، والصمامات المقيّدة، ومحطات خفض الضغط المختارة بشكل سيئ، والفروع المشتركة، جميعها في فقد الضغط. وإذا كان المكبس موجودًا في الطرف البعيد من المنشأة، فإن شبكة التوزيع تستحق الاهتمام نفسه الذي يحظى به المكبس.
ينبغي تحديد أقطار خطوط البخار وفقًا لمعدل التدفق المتوقع، وفقد الضغط المسموح به، وسرعة البخار، وطول الأنبوب، ومتطلبات التوسع المستقبلي. قد تحمل السرعة العالية قطرات الماء وتسبب ضوضاء وتآكلًا وتحكمًا غير مستقر. كما أن السرعة المنخفضة ليست مرغوبة دائمًا، وخاصة عندما تكون الأنابيب ذات ميل غير مناسب ويمكن أن تتجمع فيها المكثفات. إن التمديد الصحيح للأنابيب، ونقاط التصريف، والعزل، والدعامات هي تفاصيل عملية تؤثر مباشرة في الأداء الحراري.
ينبغي أن توضح مواصفة المشروع بجلاء ما إذا كان طلب البخار محسوبًا عند مخرج الغلاية، أو عند محطة خفض الضغط، أو عند وصلة الآلة. فهذه ليست نقاطًا مرجعية قابلة للتبادل. ويؤكد التصميم المسؤول الضغط المتاح عند المكبس تحت حمل الذروة.
تصريف المكثفات يحافظ على تجانس درجة الحرارة
يسخن البخار لوح المكبس بفعالية لأنه يتكثف ويطلق الحرارة الكامنة. وبمجرد تشكل هذه المكثفات، يجب إزالتها. فإذا بقي الماء في قنوات أو ملفات ألواح المكبس، فإنه يشغل مساحة انتقال الحرارة، ويبطئ دخول البخار، وقد يخلق مناطق باردة. وفي الحالات الشديدة، تسهم المكثفات المتراكمة في حدوث المطرقة المائية، وهي صدمة ميكانيكية حادة يمكن أن تتلف الصمامات والوصلات والمصائد والأنابيب.
بالنسبة لفرق المشاريع، ينبغي التعامل مع إدارة المكثفات باعتبارها جزءًا من تصميم تسخين المكبس، لا حزمة ملحقات. وتشمل العناصر الرئيسية مصائد بخار مختارة بشكل صحيح، ومصافي، وصمامات عدم رجوع عند الحاجة، وأرجل تجميع، وفتحات تهوية، وخطوط رجوع ذات ميل صحيح. يجب أن يتوافق اختيار المصيدة مع فرق الضغط، وحمل المكثفات، وسلوك التحكم، وترتيب خط الرجوع. وقد تعمل مصيدة بكفاءة في حالة مستقرة معينة لكنها تؤدي أداءً ضعيفًا عندما تتكرر دورات المكبس كثيرًا أو عندما يتغير الضغط عبر صمام تنظيم.
يستحق الضغط الخلفي لخط الرجوع المراجعة أيضًا. فإذا رُفعت المكثفات إلى خط رجوع رئيسي مرتفع أو صُرّفت في نظام استرداد مضغوط، فقد ينخفض فرق الضغط المتاح عبر المصيدة. وقد يؤدي ذلك إلى الغمر بالمكثفات حتى لو كان حجم المصيدة نفسها صحيحًا وفقًا لورقة الكتالوج.
حدد تجانس درجة الحرارة كمتطلب إنتاجي
غالبًا ما تذكر وثائق المشروع درجة حرارة اسمية لألواح المكبس، لكنها لا تقول الكثير عن التجانس. وهذا يترك مجالًا لسوء الفهم. فقد يصل المكبس إلى درجة الحرارة المستهدفة في موقع حساس واحد، بينما يظل هناك تفاوت مؤثر عبر سطح لوح المكبس. بالنسبة لإنتاج الألواح، يؤثر هذا التفاوت في معالجة الغراء، وحركة الرطوبة، وتشطيب السطح، واتساق الدورة.
اسأل مورد المكبس عن كيفية ترتيب قنوات ألواح المكبس، ومواقع حساسات الحرارة، وعدد مناطق التحكم المستخدمة، وكيفية التحقق من التجانس أثناء التشغيل التجريبي. قد تتطلب ألواح المكبس الأكبر، والمقاطع الفولاذية الأثخن، والمكابس المعقدة متعددة الفتحات، والتطبيقات عالية السرعة، تقسيمًا وتحكمًا أكثر دقة من مكبس ورشة صغير.
يتأثر التجانس أيضًا بما يحدث خارج لوح المكبس: فالتحميل غير المتساوي، والفجوات الكبيرة بين الألواح، وصفائح الضغط المساعدة الباردة، والعزل التالف، وضغط البخار غير المستقر، كلها يمكن أن تشوه الصورة الحرارية. يجمع أفضل تصميم بين تدوير مدروس هندسيًا داخل ألواح المكبس وظروف تشغيل منضبطة.
أنشئ ملفًا للطلب قبل اعتماد حزمة المرافق
نادرًا ما يكفي رقم استهلاك واحد لاعتماد المشروع. اطلب بدلًا من ذلك ملف طلب زمنيًا يوضح استخدام البخار المتوقع أثناء البدء من الحالة الباردة، والكبس العادي، والتوقفات القصيرة، والتشغيل المتزامن مع المعدات الحرارية الأخرى. يساعد هذا الملف المهندسين على تقييم الحاجة إلى غلاية، أو مجمع بخار، أو محطة خفض الضغط، أو ترقية لشبكة التوزيع.
على سبيل المثال، قد تمتلك المنشأة متوسط سعة غلاية كافيًا خلال وردية مدتها ثماني ساعات، ولكنها لا تملك احتياطيًا كافيًا خلال أول 30 دقيقة، عندما يحتاج المكبس والمجفف وخدمات المبنى جميعها إلى الحرارة. وفي هذه الحالات، قد يكون تسلسل التشغيل، أو مجمع بخار معزول، أو جدول بدء تشغيل معدّل أكثر فعالية من مجرد زيادة حجم الغلاية.
من الحكمة مراجعة سيناريوهات التشغيل التالية على الأقل:
- البدء من الحالة الباردة بعد إيقاف ليلي؛
- أقصى معدل مخطط لدورات المكبس؛
- التشغيل باستخدام أكبر الألواح الواردة أو أبردها؛
- الطلب المتزامن من مستخدمي البخار الحاليين؛
- إعادة التشغيل بعد انقطاع قصير للخط؛
- توسع السعة المستقبلي أو تركيب مكبس ثانٍ.
اختصارات شائعة تخلق مشكلات مكلفة أثناء التشغيل التجريبي
تتكرر بعض المشكلات في مشاريع تشغيل الأخشاب. إحداها هي استخدام قيم عامة لاستهلاك البخار مأخوذة من مكبس ذي حجم أو عملية مختلفة. إذ يمكن لمساحة المكبس، وكتلة ألواح المكبس، وتكوين الفتحات، ونوع المادة، وإيقاع الإنتاج أن تغير الطلب بشكل كبير. وهناك خطأ آخر يتمثل في افتراض أن ضغط البخار عند الغلاية سيبقى دون تغيير عند وصلة المكبس.
تختار الفرق أحيانًا صمام التحكم بناءً على حجم الخط فقط. ويجب تحديد حجم الصمام بما يضمن قابلية التحكم عبر نطاق الأحمال المتوقع؛ فقد يتذبذب الصمام كبير الحجم، بينما يحد الصمام صغير الحجم من الاستعادة. وأخيرًا، يُعامل العزل أحيانًا باعتباره بندًا ثانويًا للتشطيب. إن عزل خطوط البخار الرئيسية، والصمامات حيثما كان ذلك عمليًا، ومكونات المكبس المكشوفة ذات الصلة، يقلل فقد الحرارة، ويحسن السلامة، ويدعم تحكمًا أكثر قابلية للتنبؤ في درجة الحرارة.
حوّل الحساب إلى مواصفة شراء قابلة للتنفيذ
قبل تقديم الطلب، نسّق بين مورد المكبس ومقاول المرافق حول ورقة بيانات مشتركة. وينبغي أن تتضمن أبعاد ألواح المكبس، وعدد فتحات العمل، ونطاق درجة حرارة التشغيل، وزمن التسخين المستهدف، وزمن الدورة المتوقع، وأنواع الألواح وظروف دخولها، وضغط البخار المطلوب عند الآلة، واستهلاك البخار المقدر عند الذروة والمتوسط، وترتيب رجوع المكثفات، وواجهات الكهرباء والتحكم.
تعمل Qingdao Zhongding Machinery Co., Ltd. مع عملاء تشغيل الأخشاب الذين يحتاجون إلى أكثر من مخطط للآلة؛ فهم يحتاجون إلى حل مكبس يتوافق مع واقع ورشتهم أو خط إنتاجهم. وبخبرة تزيد على عقدين في آلات تشغيل الأخشاب، يمكن للشركة دعم الحوار الفني بين فرق المشروع واختيار المعدات، والمساعدة في توضيح ظروف التشغيل التي تؤثر في الموثوقية على المدى الطويل.
الهدف ليس تركيب أكبر نظام بخار ممكن. بل إنشاء نظام متوازن: سعة كافية لبدء تشغيل موثوق واستعادة الحرارة خلال الدورات، وضغط مستقر عند المكبس، وتصريف نظيف للمكثفات، ومجال للنمو المعقول. عندما تُحدد هذه العناصر مبكرًا، يصبح تشغيل المكبس المسخن بالبخار تجريبيًا أسهل، وتشغيله أسهل، وتزداد احتمالية تقديمه لجودة ألواح متسقة طوال يوم العمل.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.