

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
التحكم التلقائي بالضغط في المكابس الساخنة للأخشاب: تجنب تفاوت السماكة
يُعدّ تفاوت السُمك إحدى مشكلات غرفة الكبس التي قد تبدو بسيطة في البداية ثم تصبح مكلفة بحلول نهاية الوردية. قد يبدو اللوح مقبولاً عند خروجه من المكبس الساخن، لكنه قد يسبب لاحقاً مشكلات أثناء الصنفرة أو تلصيق الحواف أو الترقق أو التجميع أو فحص الجودة. وعندما يتغير السُمك من منطقة إلى أخرى في اللوح، أو من دفعة إنتاج إلى التالية، يفقد المشغّلون وقتاً في إجراء التعديلات، ويزداد استهلاك المواد، وتبدأ الألواح المرفوضة في التراكم.
صُمم مكبس الخشب الساخن المزود بتحكم تلقائي بالضغط لجعل هذا الجزء من الإنتاج أكثر استقراراً. فبدلاً من الاعتماد كلياً على ضبط الضغط يدوياً وحكم المشغّل، يراقب النظام قوة الكبس وينظمها طوال الدورة. وبالنسبة لمصانع الأثاث ومنتجي الخشب الرقائقي والألواح المكسوة بالقشرة ومصنعي الأبواب وورش النجارة، يمكن أن يكون ذلك وسيلة عملية لتقليل عدم اتساق السُمك دون تحويل التشغيل اليومي إلى عملية هندسية معقدة.
والنقطة المهمة هي أن التحكم التلقائي بالضغط ليس اختصاراً لتجاوز الانضباط الجيد في العملية. بل هو أداة تجعل العملية المفهومة جيداً قابلة للتكرار. ولاستخدامه بفعالية، لا يزال المشغّلون بحاجة إلى معرفة سبب تغير السُمك، وما الذي يتحكم به المكبس فعلياً، وأي ظروف خارج النظام الهيدروليكي قد تؤثر أيضاً في اللوح النهائي.
لماذا لا يخرج اللوح دائماً بالسُمك الذي تتوقعه
في الكبس الساخن، ينتج السُمك عن عدة قوى تعمل معاً: ضغط الصفيحة الضاغطة، ودرجة الحرارة، ووقت الكبس، وكثافة المادة، ومحتوى الرطوبة، وسلوك المادة اللاصقة، وبنية قطعة العمل نفسها. قد يُظهر مقياس الضغط القيمة الصحيحة، لكن ذلك لا يعني تلقائياً أن كل جزء من اللوح يتلقى الضغط الفعّال نفسه.
خذ عملية نموذجية لتكسية القشرة أو الترقق. فقد تكون كثافة اللوح الأساسي مختلفة قليلاً من الحافة إلى المركز. وقد تحمل القشرة رطوبة أكثر أو أقل من المعتاد. وقد يُفرد الغراء بكمية زائدة في قسم واحد، بينما يبدأ قسم آخر في الجفاف قبل التحميل. وإذا ارتفع الضغط بسرعة كبيرة، فقد لا يخرج الهواء المحبوس واللاصق الزائد بالتساوي. وإذا كان الضغط منخفضاً جداً، فقد لا تتماسك الطبقات بصورة سليمة. ويمكن أن تترك هذه الظروف المشغّل أمام ألواح متفاوتة في السُمك أو جودة الالتصاق أو مظهر السطح.
يرتبط تفاوت السُمك غالباً بأحد الظروف التالية:
- ضغط هيدروليكي غير متساوٍ عبر منطقة العمل في المكبس
- تحميل غير متسق، مثل الألواح غير المحاذاة أو ارتفاع الرصّات غير المتساوي
- صفائح وسيطة ملتوية، أو ألواح مكبس تالفة، أو تلوث على أسطح الصفائح الضاغطة
- تغيرات في محتوى رطوبة اللوح أو كثافة اللب أو سُمك المادة
- فرد غير مستقر للغراء ووقت تجميع مفتوح
- تعديلات يدوية تختلف بين المشغّلين أو الورديات
- فقدان الضغط أو مشكلات استجابة الصمامات أو ضعف التزامن في النظام الهيدروليكي
- إعدادات غير صحيحة للضغط والوقت ودرجة الحرارة للمادة قيد المعالجة
ولهذا نادراً ما يكفي رقم واحد للضغط «الصحيح». يجب أن يطبق المكبس القوة بطريقة مضبوطة وقابلة للتكرار، بينما يجب على المشغّل التأكد من أن المادة الداخلة إلى الماكينة مناسبة لتلك الدورة المبرمجة.
ما الذي يغيره التحكم التلقائي بالضغط أثناء دورة الكبس
في المكبس التقليدي الذي يُضبط يدوياً، يحدد المشغّل الضغط المستهدف ويبدأ الدورة ويتحقق مما إذا كانت الماكينة تبدو وكأنها تعمل بصورة طبيعية. وإذا تغيرت ظروف الإنتاج، فقد تعتمد الاستجابة على الخبرة: تدوير صمام، أو زيادة الضغط بعد ظهور مشكلة، أو التعويض بناءً على الإحساس. ويمكن للمشغّلين المهرة تحقيق نتائج جيدة بهذه الطريقة، لكن الحفاظ على الاتساق يصبح أصعب عند تغير مواصفات المنتج بشكل متكرر أو تناوب الورديات.
مع التحكم التلقائي، يُنظم الضغط من خلال إعدادات مبرمجة وتغذية راجعة هيدروليكية. يمكن للنظام إدارة الانتقال من إغلاق الصفائح الضاغطة إلى بناء الضغط، والحفاظ على الضغط المحدد خلال زمن المكوث المطلوب، وتحرير الضغط بطريقة مضبوطة في نهاية الدورة. واعتماداً على تكوين المكبس، قد يتلقى نظام التحكم تغذية راجعة من حساسات الضغط وينسق المكونات الهيدروليكية للحفاظ على نطاق الضغط المحدد.
لا تقتصر الفائدة على «ضغط أكبر». ففي الواقع، قد يسبب الضغط المفرط مشكلاته الخاصة، بما في ذلك نقص الغراء، أو الانضغاط الزائد للّبابات منخفضة الكثافة، أو تلف القشرة، أو خروج كمية مفرطة من الغراء. والمهم هو تطبيق الضغط الصحيح بمنحنى يمكن التنبؤ به.
فعلى سبيل المثال، قد تتطلب العملية زيادة تدريجية في الضغط بدلاً من التثبيت الفوري بكامل القوة. ويسمح الارتفاع المتحكم به للطبقات المجمعة بالاستقرار، ويتيح خروج الهواء، ويقلل احتمال تحرك السطح أو ترك علامات عليه. وبمجرد الوصول إلى الضغط المستهدف، تحافظ الماكينة عليه بثبات بينما تدعم الحرارة معالجة المادة اللاصقة. كما أن تحرير الضغط المُدار بصورة سليمة يمكن أن يقلل الإجهاد على اللوح ويجعل التفريغ أكثر أماناً وسلاسة.
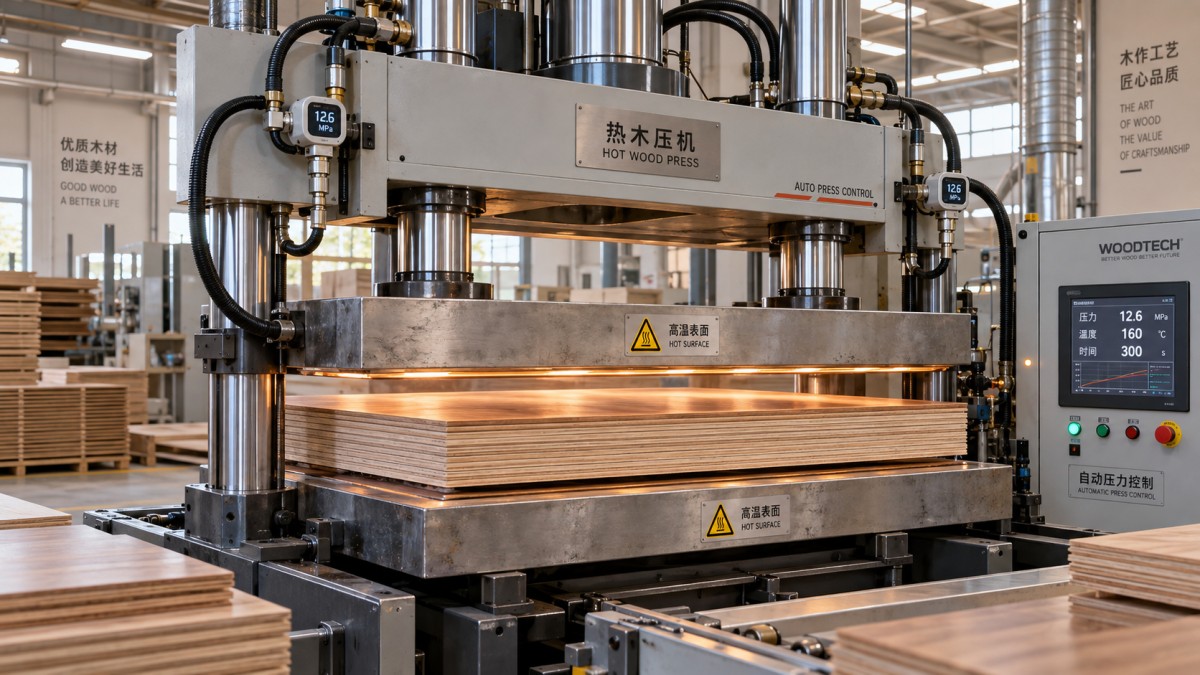
وبالنسبة للمشغّل، يجعل ذلك العملية أكثر وضوحاً. فبدلاً من التخمين بشأن ما إذا كان الضغط يُحافظ عليه بشكل صحيح، يمكنه مراقبة الإعداد المبرمج، واستجابة الماكينة الفعلية، وحالة الدورة، والإنذارات أو الانحرافات. وتكون هذه الرؤية مفيدة بشكل خاص عندما تبدأ مشكلة جودة في الظهور. فهي تمنح الفريق نقطة بداية أفضل لاستكشاف الأخطاء وإصلاحها بدلاً من مجرد تغيير الضغط والأمل في تحسن اللوح التالي.
تجانس الضغط ليس هو نفسه ضغط المقياس
أحد المفاهيم الخاطئة الشائعة هو افتراض أن القراءة المستقرة على مقياس الضغط الهيدروليكي تثبت وجود ضغط متجانس عبر اللوح بالكامل. يؤكد المقياس ضغط النظام عند نقطة قياس، لكنه لا يثبت مباشرةً أن كل سنتيمتر مربع من قطعة العمل يُضغط بالقدر نفسه.
يعتمد الضغط المتجانس على اللوح على حالة وتصميم نظام الكبس بأكمله. فاستواء الصفائح الضاغطة، وصلابة الهيكل، وترتيب الأسطوانات، والتوازي بين الصفائح الضاغطة العلوية والسفلية، وحالة الصفائح الوسيطة، كلها عوامل مهمة. قد يتمتع المكبس بتنظيم تلقائي دقيق، لكنه يظل ينتج نتائج غير متسقة إذا لم تكن أسطح الصفائح الضاغطة متوازية أو إذا كانت هناك مخلفات محصورة تحت قطعة العمل.
ينبغي للمشغّلين إيلاء اهتمام خاص لانضباط التحميل. فاللوح الموضوع خارج المركز قد يؤثر في توزيع القوة، خاصة عند معالجة قطع عمل أصغر أو استخدام جزء فقط من سرير مكبس كبير. ويمكن أن يساعد استخدام صفائح وسيطة مناسبة أو ألواح مباعدة أو ترتيبات تحميل متوازنة في توزيع الضغط بصورة أكثر تساوياً. ويعتمد النهج الصحيح على تصميم الماكينة والمنتج، لكن المبدأ يبقى نفسه: لا تطلب من نظام التحكم أن يعوض إعداداً مادياً سيئاً.
فحص سريع في أرضية الورشة قبل إلقاء اللوم على الماكينة
عند ظهور تفاوت في السُمك، من المغري زيادة الضغط فوراً. وقبل تغيير البرنامج، افحص الأساسيات. هل الألواح نظيفة ومستوية؟ هل يوجد تراكم غراء أو غبار أو منطقة متضررة على الصفيحة الضاغطة؟ هل خُلطت دفعات المواد؟ هل تغير نمط فرد الغراء؟ هل يدخل اللوح إلى المكبس بالحالة نفسها من الرطوبة التي كانت عليها الدفعة السابقة؟
من العادات المفيدة قياس السُمك عند عدة نقاط محددة: تمثل الزوايا الأربع والمركز نمطاً عملياً للبدء. سجّل القراءات إلى جانب وصفة المكبس ونوع المادة والتاريخ والوردية والمشغّل. وعلى مدى عدة دورات، غالباً ما يتضح النمط. فقد تشير منطقة رقيقة متكررة في الموضع نفسه إلى مشكلة ميكانيكية أو مرتبطة بالصفائح الضاغطة. أما التفاوت العشوائي من لوح إلى آخر فقد يشير أكثر إلى عدم اتساق في المادة أو الغراء أو التحميل.
ضبط الضغط للمادة، لا للعادة
تبدأ كثير من مشكلات الإنتاج بوصفة نُسخت من عمل سابق دون مراعاة ما تغير. تؤثر أنواع القشرة، وبنية اللب، وحجم اللوح، ونوع المادة اللاصقة، ومستوى الرطوبة، وتشطيب السطح، جميعها في إعدادات المكبس المناسبة. فالدورة التي تعمل جيداً لكسوة باب أو لوح أثاث مرقق قد لا تكون مناسبة لغيره.
عند إعداد مكبس خشب ساخن مزود بتحكم تلقائي بالضغط، استخدم مواصفات المنتج وإرشادات مورّد المادة اللاصقة كنقطة بداية. ثم تحقق من الإعدادات من خلال ألواح اختبار مضبوطة. تجنب ضبط عدة متغيرات في وقت واحد. فإذا كان السُمك غير متسق، فإن تغيير الضغط ودرجة الحرارة وزمن المكوث وفرد الغراء وطريقة التحميل معاً قد يخفي السبب الحقيقي.
والنهج الأكثر موثوقية هو تأكيد عامل واحد في كل مرة:
- تحقق من سُمك اللوح عند الاستلام، واستوائه، وحالة رطوبته.
- أكد أن تطبيق الغراء متساوٍ وضمن نطاق الفرد المقصود.
- افحص نظافة الصفائح الضاغطة وتوازيها وحالة الصفائح الوسيطة أو ألواح الحماية.
- حمّل اللوح بصورة متسقة، باستخدام موضع مرجعي وطريقة دعم متماثلين.
- شغّل دورة الضغط والوقت ودرجة الحرارة المختارة، وقِس اللوح النهائي عند نقاط ثابتة.
- راجع ما إذا كان التفاوت اتجاهياً أو قابلاً للتكرار أو عشوائياً قبل تغيير الوصفة.
بالنسبة للألواح منخفضة الكثافة، قد يضغط الضغط المفرط اللب إلى ما يتجاوز السُمك النهائي المطلوب. وبالنسبة للتركيبات الخشبية الصلبة الكثيفة، قد يؤدي الضغط غير الكافي إلى ضعف التلامس بين الطبقات. وقد تحتاج التجميعات السميكة إلى استراتيجية حرارة ومكوث مختلفة عن القشور الرقيقة. ويوفر التحكم التلقائي بالضغط للمشغّل منصة قابلة للتكرار، لكن يجب أن تظل الوصفة ملائمة للمادة.
كيف يقلل التنظيم التلقائي التفاوت بين المشغّلين
في الورش المزدحمة، لا ينبغي أن تعتمد النتائج بالكامل على الشخص الموجود بجانب المكبس في تلك اللحظة. يقدم المشغّلون ذوو الخبرة حكماً قيماً، لا سيما عند تقييم سلوك الغراء أو جودة القشرة أو المواد غير المعتادة. لكن مهام التحكم المتكررة، مثل الحفاظ على ضغط ثابت واتباع تسلسل زمني وتطبيق منحنى الضغط نفسه في كل دورة، هي المجالات التي تستطيع الأتمتة فيها جعل الإنتاج اليومي أقل عرضة للتفاوت.
تؤسس إعدادات الضغط المبرمجة طريقة عمل مشتركة. ويمكن للوردية الصباحية والوردية المسائية تشغيل الدورة المعتمدة نفسها. وإذا تولى مشغّل جديد المهمة، فسيكون لديه مرجع محدد بدلاً من تعليمات شفهية مثل «اضغطه بقوة أكبر قليلاً من المعتاد». ويكون ذلك مفيداً بصفة خاصة عندما يتعامل المصنع مع أنواع متعددة من الألواح ويحتاج إلى تجنب الالتباس بين الوصفات.
يدعم التحكم التلقائي أيضاً استجابة أسرع عند حدوث انحراف. فإذا لم يصل الضغط الفعلي إلى القيمة المستهدفة، أو انخفض أثناء مرحلة التثبيت، أو انقطعت الدورة، يستطيع المشغّل فحص حالة محددة بدلاً من الاعتماد على فحص الألواح النهائية فقط. وهذا لا يلغي الحاجة إلى فحوصات الجودة، لكنه قد يمنع تحول مشكلة بسيطة في المعدات إلى دفعة كاملة من الألواح غير المتسقة.
علامات تشير إلى أن نظام التحكم بالضغط يحتاج إلى عناية
حتى المكبس المصنوع جيداً يتطلب ملاحظة روتينية. قد تتطور مشكلات التحكم بالضغط تدريجياً: تستغرق الدورة وقتاً أطول للوصول إلى إعدادها، أو ينحرف الضغط أثناء مرحلة التثبيت، أو تستجيب الماكينة بشكل مختلف في أوقات مختلفة من اليوم، أو تبدأ قياسات السُمك في إظهار نمط معين. وتستحق هذه الإشارات الاهتمام قبل أن تتراجع جودة الإنتاج أكثر.
افحص حساسات الضغط والمقاييس وحالة الزيت الهيدروليكي والأختام والخراطيم والصمامات وأداء الأسطوانات وفقاً لجدول صيانة الماكينة. ويجب ألا تُعامل التسربات على أنها أمور شكلية. إذ يمكن للتسربات الهيدروليكية الصغيرة أن تؤثر في استقرار الضغط وتثير مخاوف تتعلق بالسلامة. كما يمكن أن يؤثر تلوث الزيت أو حالته غير الصحيحة في سلوك الصمامات واتساق الاستجابة.
الفحوصات الميكانيكية مهمة بالقدر نفسه. افحص أسطح الصفائح الضاغطة بحثاً عن الانبعاجات وتراكم الراتنج والتآكل. تأكد من أن المكبس يُغلق بالتساوي وأن الأجزاء المتحركة تعمل من دون ضوضاء أو مقاومة غير معتادة. وإذا كانت الماكينة تتضمن أسطوانات متعددة أو نقاط رفع متزامنة، فيجب معالجة الحركة غير المتساوية على الفور. يعمل التحكم التلقائي بالضغط بأفضل صورة عندما تكون الأنظمة الهيدروليكية والميكانيكية في حالة سليمة معاً.
بناء روتين عملي للتحكم في السُمك
تأتي أفضل النتائج عادة من روتين بسيط يُنفذ باستمرار، لا من التعديل المستمر. في بداية التشغيل، تحقق من الوصفة وحالة المادة ونظافة الصفائح الضاغطة. وأثناء الإنتاج، خذ عينات من الألواح النهائية على فترات مجدولة بدلاً من انتظار شكوى من العملية التالية. قِس المواضع نفسها في كل مرة، واحتفظ بالسجلات بشكل يسهل على المشغّلين استخدامه.
إذا خرجت قراءة عن حدود التفاوت المقبولة، فاعزل السبب بطريقة منهجية. قارن اللوح بالعينة السابقة. تحقق مما إذا كان التفاوت يتبع موقعاً في الماكينة أو دفعة مواد أو طريقة تحميل محددة. راجع منحنى الضغط الفعلي إذا كان نظام التحكم يوفره. ثم أجرِ تصحيحاً واحداً مدروساً وتحقق من النتيجة بلوح اختبار آخر.
قد يبدو هذا النهج أبطأ من إجراء تعديل فوري للضغط، لكنه يوفر الوقت عادة على مدار يوم إنتاج كامل. فقد تؤدي التغييرات العشوائية إلى عيب جديد مع إخفاء العيب الأصلي. ويحمي استكشاف الأخطاء وإصلاحها بطريقة مضبوطة جودة الألواح وثقة المشغّل معاً.
اختيار نظام مكبس يدعم إنتاجاً مستقراً
عند تقييم مكبس ساخن جديد أو ترقية خط إنتاج قائم، ينبغي للمشترين النظر إلى ما يتجاوز الحمولة القصوى. اسأل عن كيفية مراقبة الضغط والتحكم فيه، وما إذا كان يمكن تخزين الإعدادات لمنتجات مختلفة، ومدى وضوح عرض واجهة المشغّل لحالة الدورة، ومدى سهولة وصول موظفي الصيانة إلى المكونات الهيدروليكية. ويجب أن تتناسب جميع أبعاد الصفائح الضاغطة وفتحة المكبس وترتيب التسخين وهيكل الإطار وتخطيط الأسطوانات وخصائص السلامة مع أبعاد الألواح الفعلية وطريقة الإنتاج.
ومن المفيد أيضاً النظر في الدعم المتوفر خلف المعدات. تقوم شركة Qingdao Zhongding Machinery Co., Ltd. بتصنيع وتصدير معدات النجارة لمصانع الأثاث وورش النجارة وخطوط الإنتاج الصناعية. وبخبرة تزيد على 20 عاماً في الصناعة، تركز الشركة على حلول الآلات العملية، إلى جانب الدعم الفني وتوافر قطع الغيار وخدمة ما بعد البيع سريعة الاستجابة. وهذا مهم للمستخدمين، لأن الكبس الساخن المستقر لا يتعلق بيوم التركيب فقط؛ بل يعتمد على إبقاء الماكينة مصانة ومفهومة بصورة صحيحة طوال عمرها التشغيلي.
لا يمكن لـ مكبس الخشب الساخن المزود بتحكم تلقائي بالضغط تصحيح كل عيوب المواد، لكنه يستطيع إزالة مصدر رئيسي من عدم الاتساق غير الضروري من العملية. وعند اقترانه بصفائح ضاغطة نظيفة وطبقات مجمعة متسقة ووصفات مناسبة وقياس منتظم، فإنه يمنح المشغّلين تحكماً أفضل في السُمك. والنتيجة ليست مجرد دورة مكبس أكثر أتمتة، بل أرضية إنتاج أكثر هدوءاً وقابلية للتنبؤ، حيث يصبح عدد أقل من الألواح مفاجآت بعد خروجها من الماكينة.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.