

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيف تعالج استشارات عمليات تصنيع الأثاث اللوحي طوابير تلبيس الحواف
يتحول تراكم العمل أمام ماكينة تلبيس الحواف إلى مشكلة في التسليم عندما تبقى الألواح اللازمة للتجميع خلف أعمال يسهل تشغيلها أو أُصدرت أوامرها في وقت سابق. قد تساعد إضافة ماكينة أخرى لتلبيس الحواف إذا كانت طاقة المعالجة غير كافية بالفعل. لكن أثرها سيكون محدودًا عندما يكون سبب التراكم هو دفعات التقطيع الكبيرة، أو نقص شريط الحواف، أو تكرار تغييرات الإعداد، أو ضعف وضوح الألواح التي تُكمل الطلب.
تعالج استشارات عمليات تصنيع الأثاث من الألواح هذا التراكم من خلال ربط طلب الإنتاج بالعمل الذي يجب أن تنفذه عملية تلبيس الحواف فعليًا. وتدرس وصول الألواح، وعدد مرات تمرير الحواف المطلوبة، وظروف الإعداد، والمناولة، وأولويات العمليات اللاحقة. وبالنسبة إلى مدير المشروع، تتمثل النتيجة المفيدة في اتخاذ قرار عملي: تغيير طريقة إصدار أوامر العمل وترتيبها، أو تحسين العملية القائمة، أو الاستثمار في طاقة إضافية استنادًا إلى حساب واضح لعبء العمل.
اكتشف ما الذي ينتظر المعالجة وسبب ذلك
وجود أكوام من الألواح في أرضية المصنع لا يثبت أن طاقة ماكينة تلبيس الحواف أقل من المطلوب. فقد تكون بعض الأكوام جاهزة للمعالجة، بينما تفتقر أخرى إلى الشريط، أو بيانات التعريف، أو المواصفات المعتمدة، أو المكونات المطابقة. وقد يتزايد التراكم أيضًا بينما تتناوب الماكينة بين فترات زيادة الحمل وفترات لا يتوفر فيها عمل مناسب.
تتمثل الخطوة الأولى في الاستشارة في تتبع طلبات نموذجية من التقطيع إلى تلبيس الحواف ثم إلى العملية التالية. ويجب أن تشمل المراجعة تنوعات المنتج التي تؤثر في الإنتاج، مثل اختلاف مقاسات الألواح ومواد الحواف ومتطلبات اللصق وتوقعات التشطيب. وقد تعطي المراجعة التي تقتصر على تشغيل دفعات طويلة من ألواح متطابقة صورة متفائلة عن الطاقة المتاحة.
افصل لكل دفعة بين وقت الانتظار ووقت المعالجة. وسجّل موعد جاهزيتها، وموعد بدء المعالجة، وما يوقف التشغيل، وموعد خروج الدفعة كاملة. والهدف هو تحديد سبب التأخير بدقة كافية ليتمكن المسؤولون من اتخاذ إجراء بشأنه.
قد تتداخل هذه الأنماط. فقد يؤدي نقص حقيقي في الطاقة إلى تفاقم الوضع بسبب سوء ترتيب العمل، بينما قد يخفي قيد في المناولة طاقة متاحة للماكينة يمكن الاستفادة منها. وينبغي أن يفسر التشخيص التراكم والانقطاعات معًا قبل تقديم توصية بشأن المعدات.
قِس عبء العمل بعدد مرات تمرير الحواف، لا بعدد الألواح فقط
يسهل استخدام أعداد الألواح في التقارير، لكنها قد لا تعكس حجم العمل المطلوب لتلبيس الحواف بدقة. فاللوح الذي يتطلب إنهاء حوافه الأربع على ماكينة أحادية الجانب يحتاج إلى عدة تمريرات ومناولات متكررة. أما اللوح الذي يحتاج إلى إنهاء حافة واحدة فقط فيمثل عبء عمل مختلفًا، حتى عندما تكون أبعاده متشابهة. ويتغير الحساب مرة أخرى مع استخدام تكوين ثنائي الجانب، تبعًا للوح وترتيب الماكينة.
يجمع نموذج عبء العمل المفيد الألواح بحسب مسار معالجتها. ويحدد الحواف المطلوب إنهاؤها، والأبعاد ذات الصلة، ومواد الحواف، ومتطلبات الإعداد، وأي قيود تؤثر في طريقة تغذية الأجزاء. كما يأخذ في الحسبان الفحص والتقليب والتكديس وإعادة الألواح لمزيد من التمريرات.
لا توفر سرعة التغذية الاسمية سوى جزء من الإجابة. فالإنتاج الفعلي يعتمد على المسافات بين الألواح وظروف التشغيل المسموح بها والمناولة اليدوية ووقت الإعداد والانقطاعات. وقد تتطلب الأجزاء الصغيرة جهدًا كبيرًا في المناولة، بينما قد تحتاج الألواح الكبيرة إلى دعم أو عمالة إضافية. ويمكن لناقل الإرجاع أن يساعد في تدوير الألواح، لكن مدى ملاءمته يعتمد على نطاق مقاسات الألواح وطريقة تحميل المشغلين للنظام وتفريغه.
لأغراض التخطيط، قارن وقت المعالجة والمناولة المطلوبين للخليط المجدول بوقت التشغيل الذي يمكن للعملية توفيره بشكل موثوق. وتعامل مع الإعداد والخسائر المتكررة بطريقة متسقة: إما أن تُدرجها ضمن الوقت المطلوب أو تُخصمها من الوقت المتاح، من دون احتسابها مرتين. كما تستهلك إعادة العمل طاقة إنتاجية، وينبغي أن تبقى ظاهرة في الحسابات.
إن التخطيط لاستغلال كل دقيقة متاحة لا يترك مجالًا يُذكر لتفاوت مواعيد وصول العمل أو فحوص الجودة أو الاضطرابات. ويتوقف الهامش المناسب على مزيج الإنتاج والتزامات التسليم. وينبغي للاستشارة أن تحدد هذا الهامش بوضوح كيلا يبدو الجدول قابلًا للتنفيذ لمجرد تجاهل التفاوتات المعتادة.
يكون حجم التراكم أكثر دلالة عند التعبير عنه بساعات المعالجة المقدرة، إلى جانب درجة استعجال الطلبات. فقد تمثل مجموعتان متساويتان في الارتفاع عبئين مختلفين جدًا. ويساعد هذا التمييز قائد المشروع على تحديد ما إذا كان بالإمكان تدارك التأخير خلال الوردية أم أنه يتطلب تعديل خطة التسليم.
غيّر إصدار أوامر العمل وترتيبها قبل أن يصبح التراكم عاجلًا
قد يتجه تحسين التقطيع وتدفق تلبيس الحواف إلى أولويات مختلفة. فقد تجمع خطة التقطيع الألواح لتحسين الاستفادة من الألواح الخام، بينما تستفيد عملية تلبيس الحواف من ظروف معالجة متوافقة، وتحتاج أعمال التجميع إلى مجموعات كاملة. وقد يؤدي تعظيم إنتاج كل عملية على حدة إلى توزيع أجزاء الطلب غير المكتملة في أنحاء المصنع.
لذلك ينبغي للاستشارة أن تدرس القاعدة المتبعة لإصدار أوامر العمل من التقطيع. فإذا أصدرت عملية التقطيع دفعات كبيرة كلما توفرت الطاقة، أصبحت منطقة تلبيس الحواف مخزنًا مؤقتًا للعملية السابقة بأكملها. وتربط قاعدة الإصدار المنضبط العمل الجديد بالمساحة المتاحة ووقت المعالجة المتوقع ومتطلبات العمليات اللاحقة.
لا يعني ذلك أن ينتقل كل طلب في دفعات صغيرة جدًا. فقد تزيد الدفعات الصغيرة جدًا أعمال النقل والتعريف وتغييرات الإعداد. والهدف هو اختيار كميات النقل التي تُبقي عملية تلبيس الحواف مزودة بالعمل، مع السماح بمرور المجموعات العاجلة من دون أن تُدفن تحت أعمال أخرى لا صلة لها بها.
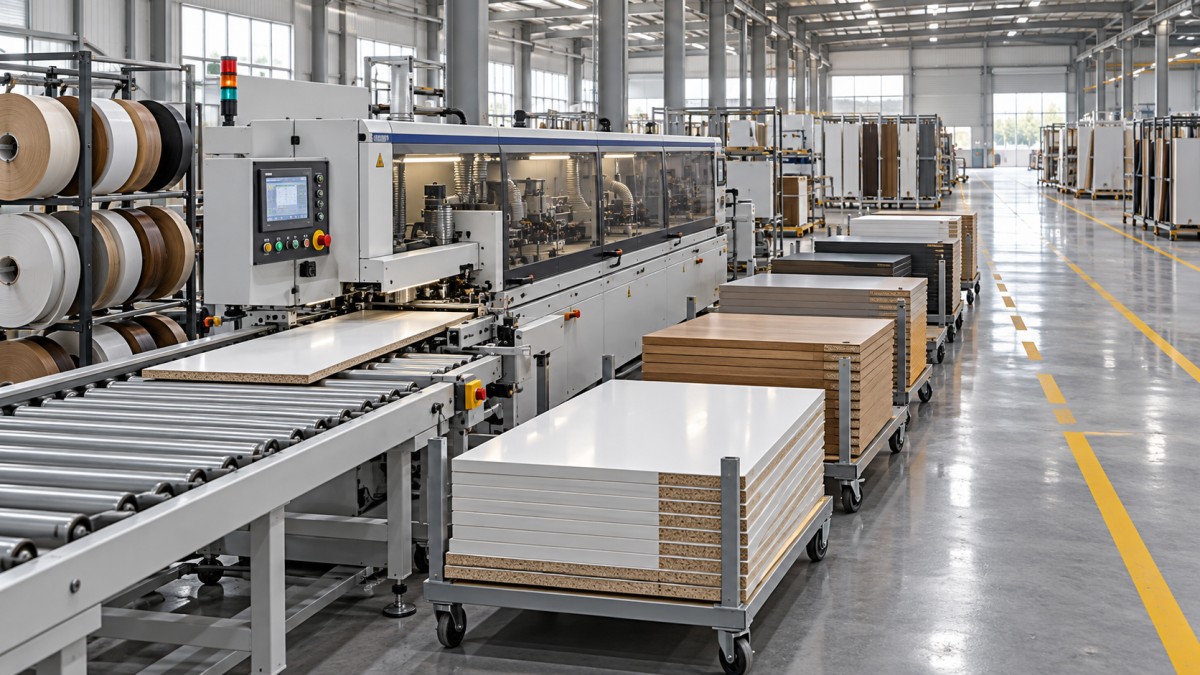
بعد ذلك، يجب أن يوازن ترتيب العمل بين كفاءة الإعداد وأولوية التسليم. إذ يمكن لتجميع مواد الحواف وظروف المعالجة المتوافقة أن يقلل الانقطاعات. لكن مواصلة تشغيل دفعة مناسبة بينما ينتظر طلب تجميع شبه مكتمل ألواحه الأخيرة قد يزيد إجمالي زمن التسليم. وينبغي أن يحدد ترتيب العمل نقطة تصبح عندها أولوية إكمال الطلب أهم من توفير الوقت الناتج عن تجنب إعداد آخر.
يمكن أن تعطي قاعدة عملية لتوزيع العمل الأولوية للألواح اللازمة لإكمال نافذة التجميع التالية، ثم تجمع الأعمال المتوافقة ضمن تلك النافذة. وينبغي إظهار الاستثناءات وإسناد الموافقة عليها إلى شخص يملك الصلاحية. وإلا فسيتلقى المشغلون طلبات متعارضة من التقطيع والتجميع وإدارة المشاريع، يصف كل منها عمله بأنه عاجل.
يجب أن تكون جاهزية المواد جزءًا من القرار نفسه. فقبل إدراج دفعة في قائمة العمل الجاهز، ينبغي توفر بيانات تعريفها ومواصفات الحواف والشريط المطلوب وتعليمات المعالجة. أما الألواح التي تنتظر التوضيح فينبغي أن يكون لها وضع منفصل، بحيث تعكس قائمة الانتظار المرئية العمل الذي يمكن تشغيله فعليًا.
في الإنتاج ذي الطلبات المتنوعة، يوفر تتبع اكتمال كل مجموعة أثاث أو طقم تجميع منظورًا مفيدًا. فارتفاع الإنتاج اليومي من الألواح لا يبعث على الاطمئنان إذا كانت كل الطلبات المجدولة تفتقر إلى بضعة مكونات. ويوضح اكتمال الأطقم ما إذا كانت عملية تلبيس الحواف تساعد المشاريع على الانتقال إلى مرحلتها التالية.
استعد الطاقة الإنتاجية من دون التسبب في مشكلة جودة
بعد فهم إصدار أوامر العمل وترتيبها، يمكن للمراجعة أن تفحص الخسائر المحيطة بالماكينة. فالبحث المتكرر عن الشريط، وصعوبة الوصول إلى الألواح المنتظرة، وعدم كفاية مساحة التفريغ، وتأخر الفحص، كلها أمور قد تستهلك وقتًا إنتاجيًا. وتتطلب هذه المشكلات تغييرات محددة في إعداد المواد أو تخطيط الموقع أو المسؤوليات أو ترتيبات المناولة.
يستحق إعداد تغييرات التشغيل اهتمامًا خاصًا. إذ يمكن تجهيز المواد المتوافقة قبل التغيير المخطط، والتحقق مسبقًا من التعليمات، وتوضيح متطلبات الفحص. ويجب أن يظل أي تحضير يُجرى أثناء تشغيل المعدات ضمن متطلبات التشغيل والسلامة الخاصة بالماكينة. أما التعديلات الداخلية فتظل تتطلب إجراءات الإيقاف والعزل المناسبة.
تحتاج خسائر الجودة إلى تحليل مستقل لأسبابها. فقد تؤدي مشكلات الالتصاق أو عيوب التشذيب أو تلف السطح أو الأبعاد غير الصحيحة إلى إعادة العمل عبر عملية تلبيس الحواف أو استبدال الألواح. وينبغي أن تراعي المراجعة جودة التقطيع الوارد وحالة الألواح وتوافق مواد الحواف وتطبيق المادة اللاصقة والأدوات وإعدادات المعدات، حسب ما تنطبق على العملية.
إن زيادة سرعة التغذية من دون التحقق من جودة الحافة النهائية قد تستبدل وقت الانتظار الظاهر بإعادة العمل. وتعتمد الإعدادات المقبولة على المعدات والمواد ونظام اللصق والتشطيب المطلوب. وينبغي تقييم تحسينات الطاقة الإنتاجية استنادًا إلى الإنتاج المطابق للمواصفات والقابل للانتقال إلى العملية التالية.
كما يجب اختبار تغييرات المناولة على كامل نطاق الألواح. فقد يكون ترتيب مناسبًا لجوانب الخزائن القياسية غير عملي للشرائح الضيقة أو الأسطح الكبيرة. ويحدد وصول المشغلين ومساحة التقليب ودعم الألواح وثبات الأكوام ما إذا كان التخطيط المقترح سيعمل مع مزيج الإنتاج المجدول بأكمله.
اجعل الاستثمار في المعدات استجابة لفجوة تم قياسها
يسهل تبرير المعدات الإضافية عندما يستمر النقص في الطاقة بعد تقييم تحسينات التشغيل الواقعية. وينبغي أن توضح مبررات الاستثمار الأعمال التي تتجاوز الطاقة، وموعد حدوث النقص، وسبب قدرة التكوين المقترح على استيعابها.
قد يكون الحل المناسب ماكينة ثانية، أو ترقية خط قائم، أو تحسين مناولة الإرجاع، أو تخصيص مسار منفصل للأعمال التي تعطل التدفق الرئيسي باستمرار. وتعالج هذه الخيارات مشكلات مختلفة. وتحتاج ماكينة تلبيس حواف ثانية إلى عمالة ومساحة أرضية وإمداد بالمواد ونظام شفط وتنسيق مع العمليات السابقة واللاحقة. ولا تحدد الطاقة الاسمية للماكينة وحدها مقدار الزيادة في إنتاج المصنع.
ينبغي أن تستند المناقشات مع الموردين إلى مزيج إنتاج ممثل، يشمل الأجزاء الصعبة وتغييرات الإعداد المتكررة. واسأل كيف يتعامل التكوين المقترح مع تلك المتطلبات وما الافتراضات التي يستند إليها تقدير الطاقة. وإذا توفر عرض توضيحي، فقيّم دورات المعالجة الكاملة والمناولة والإعداد وجودة المنتج النهائي، إلى جانب سرعة التشغيل.
ومن المهم أيضًا معرفة موضع الاختناق بعد نقله. فقد يؤدي تسريع تلبيس الحواف إلى زيادة الضغط على الثقب أو الفرز أو التجميع. وينبغي أن يتتبع تقييم المشروع الإنتاج الإضافي عبر العمليات اللاحقة بما يكفي لإثبات أنه يحسن تسليم الأثاث المكتمل. وإلا فقد ينقل الاستثمار الرأسمالي التراكم إلى موضع آخر من دون معالجة العائق الذي يحد من التسليم.
حوّل الاستشارة إلى قرار تشغيلي
تنتهي الاستشارة المفيدة بنموذج لعبء العمل، وتفسير واضح للأسباب الرئيسية للتراكم، وإجراءات يمكن لقسم الإنتاج تنفيذها. ويجب تحديد مسؤول لكل إجراء، واعتمادياته، وطريقة تقييم أثره. فعبارة «تحسين الجدولة» فضفاضة جدًا؛ أما تحديد حد لإصدار أوامر العمل وقاعدة لتوزيعها بحسب احتياجات التجميع فيمنح الفريق إجراءً ملموسًا يمكن تطبيقه.
اختبر التغييرات التشغيلية المقترحة على مزيج إنتاج ممثل قبل اعتبار النتائج زيادة دائمة في الطاقة. وتتبع وقت الانتظار وعبء العمل المتراكم وخسائر الإعداد والإنتاج المطابق للمواصفات واكتمال الأطقم المجدولة. وسجّل التغييرات في عدد العاملين أو ساعات العمل كي يظل أثرها واضحًا.
بالنسبة إلى مدير المشروع، ينبغي أن يربط القرار النهائي التدخل بمتطلبات التسليم: ما الطلبات التي يمكن إنجازها في وقت أقرب، وما ظروف التشغيل التي يجب الحفاظ عليها، وأين يقع القيد المتبقي. فإذا انخفض التراكم فقط عندما يعمل المشغلون ساعات إضافية أو يؤجلون الصيانة اللازمة، تظل مسألة الطاقة الأساسية مفتوحة. أما إذا أعاد إصدار العمل المنضبط والترتيب الأفضل تدفقًا موثوقًا، فيمكن إعادة النظر في مواصفات المعدات وفق الاحتياج المتبقي القابل للقياس.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.