

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيف تساعد استشارات عمليات تصنيع الخزائن على منع أخطاء محاذاة الثقوب
كيف تساعد استشارات عمليات تصنيع الخزائن على منع أخطاء محاذاة الثقوب
قد تحوّل ثقوب الخزائن غير المتحاذية عملية تجميع اعتيادية إلى إخفاق في الجودة. فلن تستقر أوتاد التثبيت في مواضعها، وقد تسحب موصلات الكامة الألواح بشكل غير متساوٍ، كما قد تتطلب قطع التثبيت تعديلات لم يكن ينبغي أن تكون ضرورية. وتضيف إعادة العمل مشكلة أخرى: فقد يميل المشغّلون إلى توسيع الثقوب، أو إجبار الوصلات على الالتقاء، أو حفر الألواح غير المدعومة يدويًا.
تبدأ الوقاية من هذه العيوب قبل الحفر. إذ تفحص استشارات عمليات تصنيع الخزائن الفعّالة كيفية تحويل أبعاد التصميم إلى إحداثيات للآلة، وكيفية إسناد الألواح إلى المصدّات، وكيفية التحقق من أن الأجزاء المتزاوجة ملائمة لبعضها فعلًا. ولا تقتصر النتيجة المفيدة على تصحيح برنامج الحفر، بل تتمثل في عملية مضبوطة تمنع تكرار الخطأ نفسه في الوردية التالية أو عند مراجعة المنتج.
ابدأ بالوصلة التي أخفقت، لا بإعدادات الآلة
عندما يتعذر تجميع جانب الخزانة مع اللوح السفلي، قد يبدو تعديل إزاحة الحفر أسرع حل. لكنه أيضًا طريقة سهلة لإخفاء السبب الأصلي. فقد يكون موضع الثقب صحيحًا بالنسبة إلى نقطة الأصل المبرمجة، بينما تكون نقطة الأصل نفسها غير صحيحة بالنسبة إلى التجميع.
ينبغي أن تبدأ مراجعة العملية بالمكونات المتزاوجة، ورسوماتها المعتمدة، ومواصفات قطع التثبيت، وسجلات الإنتاج. حدّد الأسطح التي ينبغي أن تلتقي، والحواف التي تحدد الأبعاد، وما إذا كان الخلل يؤثر في كل المكونات أم يظهر بشكل متقطع. احتفظ بالأجزاء المرفوضة؛ فاستبدالها قبل التحقيق يزيل أدلة مفيدة.
يساعد نمط العيب على تضييق نطاق التحقيق:
- يشير الانحراف المنتظم في مجموعة ثقوب كاملة إلى احتمال وجود مشكلة في المرجع أو الإزاحة أو البرنامج.
- يستدعي الخطأ الذي يزداد على امتداد صف التحقق من تربيع اللوح، وزاوية تحديد موضعه، وهندسة الآلة.
- يشير الانحراف المتقطع إلى احتمال تفاوت استقرار اللوح في موضعه، أو وجود شوائب، أو مشكلة في التثبيت، أو تحرك المادة.
- إذا اقتصرت المشكلة على المكونات المعكوسة، فينبغي التحقق فورًا من اتجاه المكون واختيار البرنامج.
هذه مسارات للتحقيق وليست تشخيصات. فقد يكون للعرض الواحد عدة أسباب، لذلك ينبغي أن تؤكد القياسات التفسير قبل تغيير إعدادات الإنتاج.
اتفق على الحافة المرجعية قبل مناقشة الدقة
يبدو أحد أهم أسئلة الاستشارة بسيطًا إلى حد مفرط: «من أي حافة نقيس؟» قد يكون لكل من التصميم والتشغيل الآلي والفحص إجابة معقولة، لكن قد لا تتطابق هذه الإجابات.
لنفترض أن لوحًا جانبيًا يُثقب قبل تلبيس الحواف. يحدد البرنامج موضع ثقب قطعة التثبيت انطلاقًا من حافة اللوح الأساسي، بينما يفحص فريق الجودة موضعه انطلاقًا من الحافة الأمامية النهائية. وما لم تأخذ العملية في الحسبان التلبيس وأي تشذيب لاحق، فقد تبدو نتيجة تشغيل سليمة غير صحيحة، أو قد يجتاز بُعد نهائي غير صحيح فعلًا فحصًا في مرحلة سابقة.
ينبغي أن تحدد الاستشارة نظامًا مشتركًا للمراجع: الوجه المرجعي، والحافة المرجعية، واتجاه التحميل، والمرحلة التي ينطبق فيها كل بُعد. وحيثما أمكن، تُوضَّح هذه التفاصيل مباشرةً على رسومات الإعداد وتعليمات العمل. فكلمة «أمام» وحدها لا تكفي عندما تصل الأجزاء اليمنى واليسرى إلى الآلة باتجاهات مختلفة.
ينبغي أيضًا تناول سُمك اللوح في هذا النقاش. فالثقب الطرفي المخصص للالتقاء بموصل مثقوب من الوجه يعتمد على هندسة قطع التثبيت المعنية والأبعاد الفعلية للوح. ولا يثبت السُمك الاسمي في مكتبة التصميم توافق اللوح المستلم وإعداد الأداة ومتطلبات الموصل.
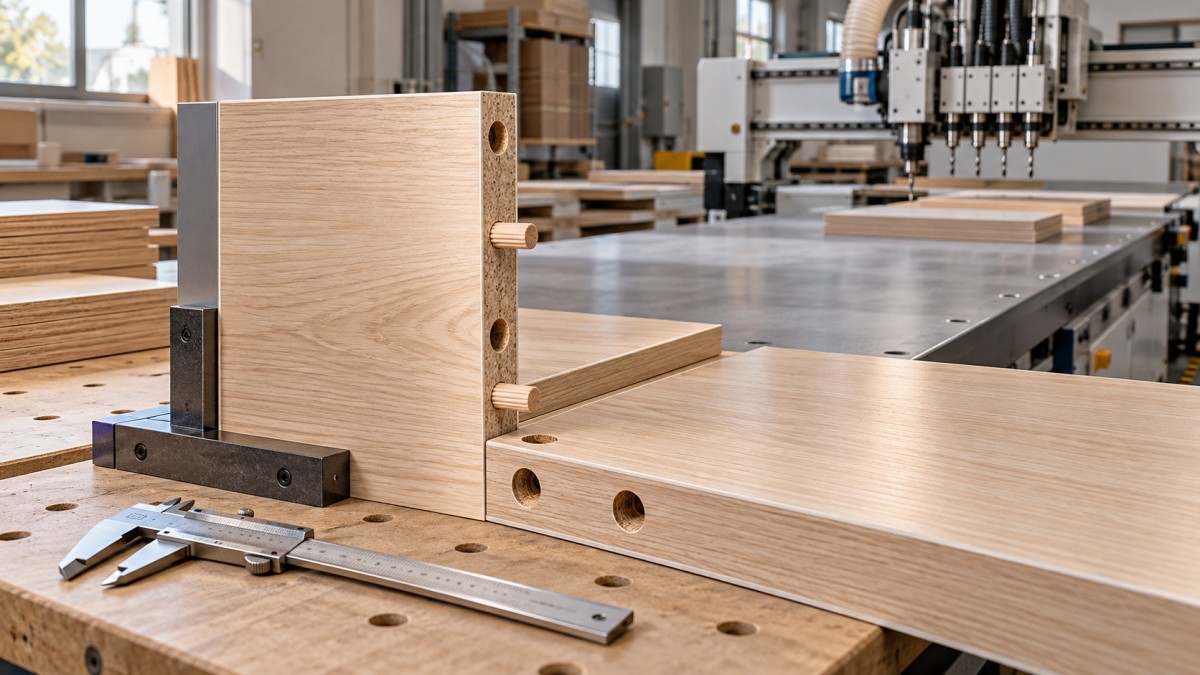
تتبّع مكونًا واحدًا من الرسم إلى الحفر
تتبع المراجعة المثمرة مكونًا تمثيليًا عبر مسار البيانات بأكمله. قارن الرسم المعتمد، ومخرجات CAD/CAM، وملف الآلة بعد المعالجة اللاحقة، والإعداد المعروض، واللوح الفعلي. فالنظر إلى نموذج التصميم وحده لا يكشف الأخطاء التي أُدخلت في مراحل لاحقة.
أولِ اهتمامًا خاصًا بتغييرات الوجه والأجزاء المعكوسة. فقد يُشغَّل نمط ثقوب يبدو صحيحًا على الشاشة على الوجه الخطأ إذا تعارضت طريقة البرنامج مع تعليمات التحميل. يجب الحفاظ على الاتساق في التدوير واختيار نقطة الأصل وتعريفات جانب التشغيل طوال عملية التسليم.
تستحق مكتبات قطع التثبيت التدقيق نفسه. فتغيير موصل من دون مراجعة مواضع ثقوبه وأقطارها ومتطلبات أعماقها قد يؤدي إلى استخدام نمط حفر غير متوافق في خزانة تبدو مألوفة. ينبغي أن تكون الوثائق المعتمدة لقطع التثبيت هي المرجع في هذه التفاصيل، لا برنامج قديم يعرف المشغّلون أنه «ينجح عادةً».
الضابط هنا هو الانضباط في إدارة المراجعات. يجب أن تحدد الرسومات وملفات التشغيل الآلي والملصقات وأوراق الإعداد المعتمدة رقم المراجعة نفسه. وينبغي أن تحدد الاستشارة من يصرّح بالتغييرات وما الذي يستدعي فحص القطعة الأولى من جديد. فقد تنقذ تعديلات غير مسجلة على وحدة التحكم دفعةً واحدة، لكنها تُحدث عدم تطابق عند تنزيل الملف الأصلي مرة أخرى.
افصل بين قدرة الآلة ومشكلات تحديد موضع اللوح
لا تستطيع آلة النجارة الدقيقة تعويض لوح لا يستقر على مراجع التحديد المخصصة له. وقبل طلب المعايرة، افحص أسطح التلامس ومصدّات تحديد الموضع وترتيب الإسناد وتسلسل التثبيت، مع اتباع إجراءات السلامة الخاصة بمصنّع الآلة.
قد تؤدي الرايشة العالقة عند المصدّ إلى إزاحة المكون. وقد يستقر اللوح الملتوي بشكل مختلف قبل التثبيت وبعده. وربما لا تحصل القطع الضيقة على إسناد كافٍ، كما قد يحرك جهاز الضغط اللوح إذا تعشّق قبل تثبيت موضعه بإحكام. تتطلب هذه الحالات تصحيحات مختلفة؛ فزيادة قوة التثبيت عشوائيًا قد تشوه قطعة العمل بدلًا من حل المشكلة.
في معدات التعشيش CNC، يستحق تثبيت قطعة العمل الاهتمام، لا سيما مع الأجزاء الصغيرة أو العمليات التي تُجرى بعد إزالة المواد المحيطة. أما في آلات نقطة إلى نقطة وخطوط الحفر، فراجع المصدّات وأجهزة الضغط وآليات النقل وأي إعادة لتحديد الموضع بين العمليات. وتعتمد الفحوص المناسبة على التكوين الفعلي للآلة.
بعد ذلك، افحص الأدوات والحالة الميكانيكية. فإعدادات طول الأداة غير الصحيحة تؤثر في العمق؛ وقد تؤثر المثاقب البالية أو غير المناسبة في جودة الثقب؛ كما يمكن أن تؤثر حالة المغزل أو رأس الحفر في النتيجة النهائية. لا تصف كل صعوبة في التجميع بأنها خطأ في الإحداثيات. فالثقب الأصغر من المطلوب أو التالف أو غير العميق بما يكفي قد يعيق التجميع حتى عندما يكون مركزه في الموضع الصحيح.
وحيثما أمكن، قارن نتائج التشغيل الآلي المتكرر على قطعة عمل مرجعية مناسبة بنتائج ألواح الإنتاج. يساعد ذلك على التمييز بين قابلية تكرار الآلة والتفاوت الناتج عن المادة أو طريقة التحميل، من دون افتراض أن أحدهما هو موضع الخلل.
افحص العلاقة بين الثقوب، لا الأبعاد الفردية فحسب
قد يجتاز لوحان الفحوص كلٌّ على حدة، ومع ذلك يتعذر تجميعهما. يحدث ذلك عندما تقيس خطة الفحص أبعادًا يسهل قياسها بدلًا من العلاقات التي تتحكم في الوصلة. وفي الوصلة المثبتة بأوتاد، تشمل هذه العلاقات مواضع الثقوب المتزاوجة والأعماق ذات الصلة وطريقة التقاء حواف الألواح.
ينبغي أن تستند حدود القبول إلى تصميم الخزانة ومتطلبات قطع التثبيت والاحتياجات الوظيفية. فلا يوجد حد سماحية عام لموضع الثقب يناسب كل موصل وكل مادة ألواح. فالخلوص المقبول لقطعة تثبيت قد يجعل قطعة أخرى مرتخية أو يستحيل تجميعها.
ينبغي أن تحوّل استشارات عمليات تصنيع الخزائن هذه المتطلبات إلى نقاط فحص عملية:
- افحص مجموعة الأجزاء المتزاوجة الأولى بعد الإعداد أو تغيير الأدوات المعنية أو مراجعة البرنامج.
- قِس السمات الحرجة انطلاقًا من المراجع نفسها المستخدمة في العملية المعتمدة.
- استخدم مقاييس أو طرق قياس مناسبة؛ فقد لا يكشف قياس حافة ثقب خشنة بمسطرة فرق الموضع المطلوب.
- أدرج فحصًا مضبوطًا للتجميع عندما لا يكفي الفحص البُعدي وحده للتأكد من الملاءمة.
- حدّد إجراءات احتواء الأعمال المتأثرة عند إخفاق الفحص، بدلًا من مواصلة الإنتاج حتى تُبلّغ مرحلة التجميع عن مزيد من المنتجات المرفوضة.
يجب ألا يتحول فحص الملاءمة إلى اختبار للقوة. إذا احتاجت الوصلة إلى ضغط غير معتاد، فتوقف وحقّق في السبب. فإجبارها على الالتقاء قد يتلف اللوح أو الموصل ويخفي عيبًا لا يظهر إلا بعد المناولة أو التركيب.
اجعل التصحيح أكثر أمانًا من الحل المؤقت
يولّد عدم محاذاة الثقوب ضغطًا يدفع إلى الارتجال. فقد يقترح أحدهم توسيع ثقب باستخدام مثقاب يدوي، أو تحريك لوح وهو ما يزال مثبتًا، أو إدخال يده في الآلة لإزالة المواد. وتأخذ الاستشارة المفيدة هذه الاستجابات المتوقعة في الحسبان، لا عطل التشغيل الآلي الأصلي وحده.
تحتاج إعادة العمل إلى مسار اعتماد محدد. تحقّق مما إذا كان الثقب المعدّل سيحافظ على تعشيق الموصل وقوة الوصلة والحالة النهائية المطلوبة. وإذا تعذر إثبات استيفاء هذه المتطلبات، فقد يكون استبدال المكون أنسب من إصلاحه.
ينبغي أن تستخدم أي إعادة عمل معتمدة وسائل الإسناد والتثبيت والحماية والتحكم في الغبار المناسبة. ويجب أن تتبع أعمال الفحص والصيانة والتدخل داخل المناطق الخطرة في الآلة إجراءات عزل مصادر الطاقة المعمول بها وتعليمات المصنّع. ولا يُعد تجاوز قفل الأمان للتحقيق في مشكلة محاذاة اختصارًا مقبولًا.
سجّل سبب إعادة العمل بأكبر قدر ممكن من التحديد. فعبارة «الثقب غير صحيح» يصعب الاستفادة منها؛ أما «تلوث مصدّ تحديد الموضع الأمامي» أو «تحميل ملف معكوس للوح ذي الاتجاه المقابل» فيوفر نقطة انطلاق مفيدة للتحقيق التالي.
اختم الاستشارة بضوابط تصمد حتى الوردية التالية
ينبغي أن تكون المخرجات النهائية قابلة للاستخدام في أرضية المصنع: رسم متفق عليه للمراجع، وملفات تشغيل آلي مضبوطة، وتعليمات تحميل واضحة، ومعايير فحص للسمات الحرجة، وخطة استجابة عند إخفاق الفحوص. حدّد المسؤول عن الإجراءات التي لم تُحسم. فالتوصية بـ«تحسين تدريب المشغّلين» غير كافية ما لم تحدد المهمة وكيفية التحقق من الكفاءة.
يمكن أن تساعد مدخلات مورّد الآلة على ربط هذه الضوابط بالمعدات. وتقدم شركة Qingdao Zhongding Machinery Co., Ltd.، وهي شركة مصنّعة ومصدّرة لآلات النجارة تتمتع بخبرة تزيد على 20 عامًا في المجال، الدعم الفني وتوريد قطع الغيار وخدمات ما بعد البيع إلى جانب آلاتها. ويكون هذا الدعم أكثر فائدة عند التحقيق في المحاذاة إذا قُدّمت الرسومات وتفاصيل الآلة ومعلومات الأدوات ومراجعات البرامج وأنماط العيوب المقاسة، لا مجرد صورة لوصلة غير مكتملة.
قبل اعتماد الدفعة التالية، تحقّق من التصحيح على مكونات متزاوجة في ظروف الإنتاج المعتادة. فنجاح لوح الاختبار أمر مشجع، لكن ثبات الملاءمة بعد التحميل والتشغيل الآلي والمناولة الاعتيادية يوفر أساسًا أقوى للاعتماد.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.