

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيف تحافظ معدات الحفر الجانبي CNC على محاذاة أنماط الثقوب بين الدفعات؟
تحافظ معدات الحفر الجانبي CNC على محاذاة أنماط الثقوب بين الدفعات بفضل الهياكل الصلبة، وتحديد المواضع بالمحركات المؤازرة، والبرامج المخزنة. تعرّف على كيفية منع إعادة العمل من خلال ضبط المرجع والتثبيت والمعايرة.
يعرف كل من أنتج أثاث الألواح على دفعات أين تظهر المشكلة. فنادرًا ما تظهر في الخزانة الأولى. تُجمَّع الدفعة الأولى جيدًا، وتكون الثانية مقبولة، لكن عند الدفعة الخامسة أو السادسة قد تحتاج لوحة جانبية يُفترض أن تستوعب صفًا من أوتاد التعشيق إلى بعض الإقناع، أو يصبح الرف مائلًا قليلًا، أو يلزم إعادة حفر مجموعة من القطع. لا يحدث عطل جسيم، بل ينحرف نمط الثقوب تدريجيًا، بجزء من المليمتر في كل مرة، إلى أن يُستهلك هامش التفاوت الذي يمكن للتجميع استيعابه.
صُممت هذه الفئة من المعدات لمنع هذا الانحراف البطيء. فالقالب اليدوي يعتمد على ضبط المشغّل له من جديد لكل مهمة، ومع كل إعادة ضبط يُدخَل اختلاف طفيف. أما معدات الحفر الجانبي CNC فتتبع نهجًا مختلفًا: تثبّت نقطة المرجع مرة واحدة، وتتحرك إلى الإحداثيات المخزنة بتحكم مؤازر، وتكرر الدورة نفسها من دون الحاجة إلى إعادة القياس. إن الحفاظ على محاذاة أنماط الثقوب بين الدفعات لا يعتمد على ميزة واحدة، بل على ضبط المرجع، وهيكل لا ينثني، وتثبيت يحافظ على اللوح في موضع محدد، ومعايرة تحافظ على دقة أرقام الماكينة؛ وتعمل هذه العناصر معًا.
المحاذاة منظومة متكاملة وليست إعدادًا واحدًا
تتلاقى ثلاثة عوامل عند دخول لقمة الحفر إلى حافة اللوح: موضع اللوح بالنسبة إلى مراجع التثبيت، وموضع وحدة الحفر على محاورها، والبرنامج الذي يحدد مسار الوحدة. إذا تغير أي عامل من هذه العوامل بين الدفعات، تغير نمط الثقوب تبعًا لذلك، حتى لو كان العاملان الآخران مضبوطين تمامًا.
عادةً ما تضبط الطرق الأقدم عاملًا واحدًا فقط من العوامل الثلاثة ضبطًا جيدًا. فالقالب المصنوع جيدًا يضبط موضع اللوح، لكن موضع الحفر يظل معتمدًا على محددات تُضبط يدويًا، وقد تتعرض للصدمات أو يُعاد ضبطها بشكل مختلف قليلًا. ووحدة الحفر القوية المثبتة على هيكل خفيف تضبط عملية القطع، لكن الهيكل يتحرك تحت الحمل. تحافظ معدات الحفر الجانبي CNC على اتساق أنماط الثقوب لأنها تضبط العوامل الثلاثة في الوقت نفسه، وتلغي خطوات الضبط اليدوي التي كانت تُدخل معظم الاختلافات بين الدفعات.
المرجع: نقطة انطلاق كل دفعة
يبدأ كل نمط ثقوب دقيق من مرجع — وهو نقطة ثابتة تقيس منها الماكينة. في ماكينة الحفر الجانبي، يتكون المرجع عادةً من سطحين: سياج أو محدد يحدد موضع اللوح على امتداده، ودعامة تحدد موضعه عبر سمكه. يُدفع اللوح إلى المرجع نفسه في بداية كل دورة، لذا يُقاس موضع الثقب الأول دائمًا من نقطة الأصل نفسها، سواء أكان اللوح الأول يوم الاثنين أم اللوح الأربعمئة يوم الجمعة.
هنا تفقد التجهيزات التقليدية دقتها تدريجيًا من دون أن يُلاحظ ذلك. فإذا اعتمد المشغّل أحيانًا الطرف الأيسر للوح وأحيانًا الطرف الأيمن مرجعًا، ظهر أي خطأ طفيف في طول اللوح ضمن نمط الثقوب. وإذا قُلبت الألواح بطرق مختلفة بين الدفعات، انزاح النمط مع تغير وجه المرجع. يزيل تجهيز CNC هذا الاختيار: إذ يُثبّت موضع التحميل، وحافة المرجع، ونقطة الصفر في الماكينة والبرنامج، فتبدأ الدفعة الخمسون من نقطة الأصل نفسها التي بدأت منها الدفعة الأولى.
استخدام وجه مرجعي واحد بالطريقة نفسها في كل مرة
القاعدة العملية بسيطة: اختر وجهًا واحدًا وطرفًا واحدًا من اللوح ليكونا مرجعًا، واستخدمهما في كل عملية يجب أن تتطابق. عندما تعتمد قائمة القطع وبرنامج الحفر ورسم التجميع المرجع نفسه، تقع الاختلافات الطفيفة في أبعاد اللوح على الجانب غير الحرج من القطعة بدلًا من أن تظهر ضمن نمط الثقوب. وعندما ينزاح النمط فجأة بمقدار سمك شريط الحافة، يكون السبب في الغالب تغير المرجع لا خللًا في الماكينة — ويجعل تثبيت المرجع تكرار هذا الخطأ أمرًا صعبًا.
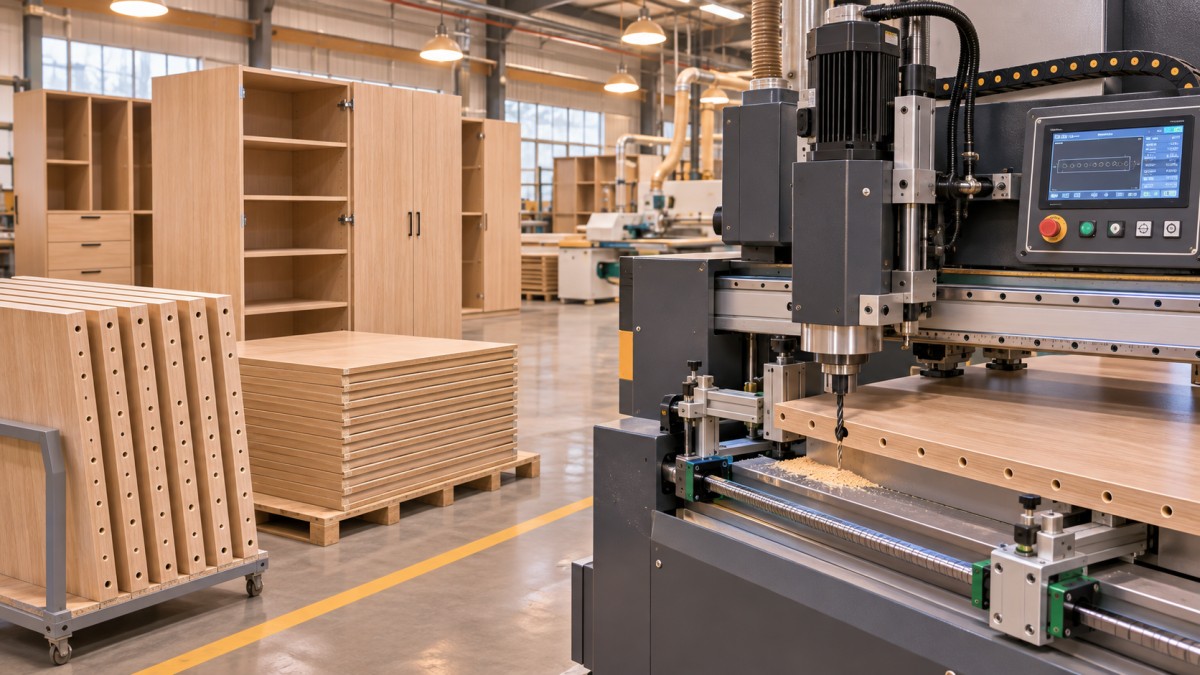
الهيكل الصلب والحركة الموجهة يزيلان الخلوص قبل تحوله إلى خطأ
لا تعمل وحدة الحفر بقوة خفيفة. فكل لقمة تدخل حافة اللوح تولّد حملًا جانبيًا واهتزازًا، وتضاعف الدفعة هذا الحمل عبر آلاف الدورات. وإذا انثنى الهيكل أو مسارات التوجيه ولو قليلًا، وصلت المثقاب إلى موضع يختلف بجزء من المسافة عن الموضع المحدد — عادةً في الاتجاه نفسه، ولهذا يظهر أثر الانثناء على شكل انزياح منتظم في نمط الثقوب بدلًا من تشتت عشوائي.
تواجه معدات الحفر الجانبي CNC المصممة جيدًا هذه المشكلة بالكتلة والتوجيه، لا بالتصحيح بعد وقوعها. يمتص الهيكل الثقيل المُخفَّف الإجهادات الاهتزاز بدلًا من نقله إلى قطعة العمل. وتحافظ الموجهات الخطية والبراغي الكروية على حركة العربة في مسار محدد بأقل خلوص، بحيث يصل المغزل إلى الموضع الذي يطلبه نظام التحكم في كلا اتجاهي الحركة. ويُحدّ من الخلوص العكسي — أي الحركة الحرة الطفيفة عند عكس اتجاه المحور — عن طريق التصميم الميكانيكي، ويُعوَّض ما تبقى منه في نظام التحكم. وهذا ما يميز بين ماكينة تحافظ على نمط الثقوب طوال نوبة عمل وأخرى تحافظ عليه طوال موسم إنتاج.
تحديد الموضع بالمحركات المؤازرة والبرامج المخزنة يكرران الموضع بدلًا من إعادة قياسه
لا يقتصر دور البرنامج المخزن على توفير الوقت، بل يزيل إعادة القياس من العملية. فعندما يُنشأ نمط الثقوب مرة واحدة ويُفحص ويُحفظ، تنفذ كل دفعة لاحقة الإحداثيات نفسها. لا يعيد أحد القياس انطلاقًا من الرسم، ولا يضبط محددًا بمسطرة، ولا يبدّل رقمين في ظهيرة يوم الجمعة. ولا يمكن أن ينحرف النمط بسبب خطأ في إعداد لم يُعَد إدخاله أصلًا.
تحول المحركات المؤازرة هذه الإحداثيات إلى حركة فعلية. يتحرك كل محور بتحكم ذي حلقة مغلقة: يُوجَّه المحرك إلى موضع محدد، ويرسل المشفّر الموضع الفعلي، ويصحح نظام التحكم أي اختلاف قبل متابعة الدورة. وتعمل هذه الحلقة باستمرار، لذا لا يتحول تغير المقاومة أو تباطؤ المحور بسبب لقمة غير حادة إلى خطأ في الموضع من دون ملاحظة. ومع استدعاء البرنامج تلقائيًا — باختيار المهمة من لوحة التحكم أو بمسح ملصق على اللوح — تقلل الماكينة أيضًا احتمال اختيار البرنامج الخاطئ، وهو ما يتسبب عمليًا في إتلاف دفعات أكثر من التآكل الميكانيكي. وينتقل دور المشغّل من القياس والضبط إلى التحميل الصحيح وفحص القطعة الأولى.
تثبيت يحافظ على اللوح من دون تشويهه
لا قيمة لكل ما سبق إذا تحرك اللوح. فاللوح الذي يزحف بمقدار ثلث المليمتر عند دخول أول لقمة يحمل هذا الخطأ إلى كل ثقب في الدورة — بدقة واتساق، لكن على نحو خاطئ. تعمل المشابك الهوائية وعوارض الضغط في معدات CNC بتسلسل محدد: يُثبَّت اللوح أولًا بإحكام على المرجع، ثم يُحافَظ على استوائه وثباته أثناء الحفر.
ما يميز التثبيت الجيد عن التثبيت القوي فحسب هو إحكام اللوح من دون تشويهه. فالضغط غير الكافي يسمح للوح بالتحرك تحت حمل الحفر، ولا سيما الألواح الطويلة المثبتة بالقرب من أحد طرفيها. أما الضغط المفرط في موضع غير مناسب فيقوّس اللوح الرقيق، فيُحفر وهو مقوّس ثم يعود إلى شكله بعد ذلك، فتتحرك الثقوب عن مواضعها. يحافظ الضغط المناسب، ومواضع المشابك الملائمة لحجم اللوح، وأسطح المرجع النظيفة على قطعة العمل في الموضع الذي يفترضه البرنامج. كما تؤثر إزالة الغبار في الدقة للسبب نفسه: فتراكم الغبار الناعم على السياج يعمل كفاصل رقيق لم يُقصَد تركيبه.
المعايرة والتعويض يحافظان على دقة القيم
قد تكرر الماكينة موضعًا خاطئًا بدقة تامة. تضمن قابلية التكرار اتساق الدفعات بعضها مع بعض، بينما تضمن المعايرة اتساقها مع الرسم. ومع مرور الوقت، تُستبدل لقم الحفر، وتُصان المغازل، وقد يتعرض أحد المحددات لصدمة، كما يسبب التمدد الحراري تغيرًا طفيفًا في المواضع. تقارن المعايرة أداء الماكينة بمعيار معروف، وتصحح الفرق قبل أن يؤدي إلى إعادة العمل.
عمليًا، يتطلب ذلك قائمة قصيرة من الفحوص تُجرى وفق جدول منتظم بدلًا من انتظار حدوث عطل: قياس لوح اختبار بعد تغيير أداة، والتحقق من مواضع المحاور باستخدام مقياس أو قطعة مرجعية، وتحديث قيم الأدوات عند استبدال اللقم، ومراجعة التعويض عند ظهور الإزاحة نفسها مرتين متتاليتين. الإزاحة الواحدة تحذير؛ أما تكرارها في الفحص التالي فيعني أن التصحيح ينبغي إدخاله.
تُدخَل التصحيحات كقيم تستند إلى القياسات، واحدًا في كل مرة — ولا تُضبط أبدًا بالتخمين. ويمنع هذا الانضباط التعديل حسن النية من أن يصبح مشكلة الدفعة التالية.
ما لا تستطيع الماكينة تصحيحه: الألواح نفسها
من المهم الإقرار بحدود الإمكانات هنا. فالماكينة تحدد موضعها استنادًا إلى اللوح الذي تتلقاه. إذا كانت حواف الألواح غير مستقيمة، أو وجوهها غير متعامدة مع الحافة، أو كان سمكها متفاوتًا بين ألواح الدفعة، فستكون الثقوب دقيقة بالنسبة إلى مرجع معيب — لكن ذلك يظهر على طاولة التجميع على شكل عدم محاذاة. فالدفعة المؤلفة من ألواح سمكها الاسمي 18 مم، ويتراوح سمكها فعليًا بين 17.6 و18.4 مم، ستُظهر تباينًا في مواضع مراكز الثقوب عبر السمك مهما بلغت دقة معايرة الماكينة، لأن مركز الحافة يقع فعلًا في موضع مختلف في كل لوح.
يبدأ الحل في مرحلة سابقة: دقة القطع، والتخزين الذي يحافظ على استواء الألواح، وفرز المواد الخارجة عن التفاوت أو رفضها قبل وصولها إلى ماكينة الحفر. وتتعامل الورش التي تحقق أفضل اتساق بين الدفعات مع تجهيز الألواح وحفرها بوصفهما عملية واحدة. وهكذا لا تضيف الماكينة اختلافًا خاصًا بها إلى اختلافات المواد، كما تكشف فحوص القطعة الأولى مشكلات المواد في اللوح الأول بدلًا من اللوح المئة.
إذا ظل نمط الثقوب ينحرف، فاقرأ شكل الخطأ قبل تغيير الإعداد
قد تنتج الماكينة، حتى مع صيانتها جيدًا، دفعة منحرفة من حين إلى آخر، ويُعد شكل الخطأ أفضل دليل على سببه. إذا تحركت كل الثقوب بالمقدار نفسه وفي الاتجاه نفسه، فقد تغير شيء في المرجع أو في نقطة أصل البرنامج — مثل محدد أو وجه مرجعي أو ملف المهمة الخطأ. وإذا ازداد الخطأ على امتداد اللوح، فتحقق من الانثناء أو تآكل الموجه أو عدم استقرار اللوح بطوله بالكامل. وإذا كان الخطأ عشوائيًا من ثقب إلى آخر، فاشتبِه في الحركة أثناء القطع: كالتثبيت، أو انحراف لقمة غير حادة، أو وجود غبار تحت اللوح. وإذا كانت الدفعة الأولى صحيحة ثم انحرفت الدفعات التالية، ففكر في الحرارة وتراكم الغبار الناعم تدريجيًا على أسطح المرجع.
افحص بالترتيب التالي: اللوح، ثم المرجع، ثم المشبك، ثم إعدادات الماكينة. إن التعويض عن مرجع متسخ أو مشبك ينزلق يُدخل تصحيحًا خاطئًا في برنامج مخزن، وقد يتسبب بهدوء في إتلاف الدفعة التالية التي لم تكن تعاني من العطل الأصلي.
تورد Qingdao Zhongding Machinery Co., Ltd. معدات تصنيع الأخشاب لمصنّعي الأثاث وورش الألواح وخطوط الإنتاج الصناعية منذ أكثر من 20 عامًا، ويُعد اتساق الدفعات من أكثر الموضوعات التي يثيرها المشترون. ونادرًا ما يكون الحل مكوّنًا واحدًا. بل يعتمد على عمل الهيكل وتصميم المرجع والنظام المؤازر والتثبيت وإجراءات المعايرة معًا — وعلى مورد يستطيع شرح كيفية تفاعل هذه الأجزاء مع ألواحك، ودعم الماكينة بعد تركيبها؛ وهذا لا يقل أهمية عن أي رقم في ورقة المواصفات.
تحافظ أنماط الثقوب على محاذاتها بين الدفعات عندما لا يُترك أي جزء من العملية لإعادة اتخاذ القرار في كل مرة. يكون المرجع ثابتًا، والهيكل لا ينثني، وتتحرك المحركات المؤازرة إلى الإحداثيات المخزنة وترسل بيانات مواضعها، وتحافظ المشابك على اللوح في الموضع الذي يتوقعه البرنامج، وتزيل المعايرة الأخطاء الصغيرة التي يسببها التآكل ومرور الوقت. أعدّ هذه المنظومة مرة واحدة، وافحص القطعة الأولى من كل دفعة، وستُجمّع الدفعة العاشرة مثل الأولى — وهذا هو الهدف كله في ورشة تصنيع الأثاث.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.