


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
هل تقلل آلة تلصيق الحواف ذات وعائي الغراء المزدوجين وقت التوقف أثناء دورات الإنتاج الطويلة؟
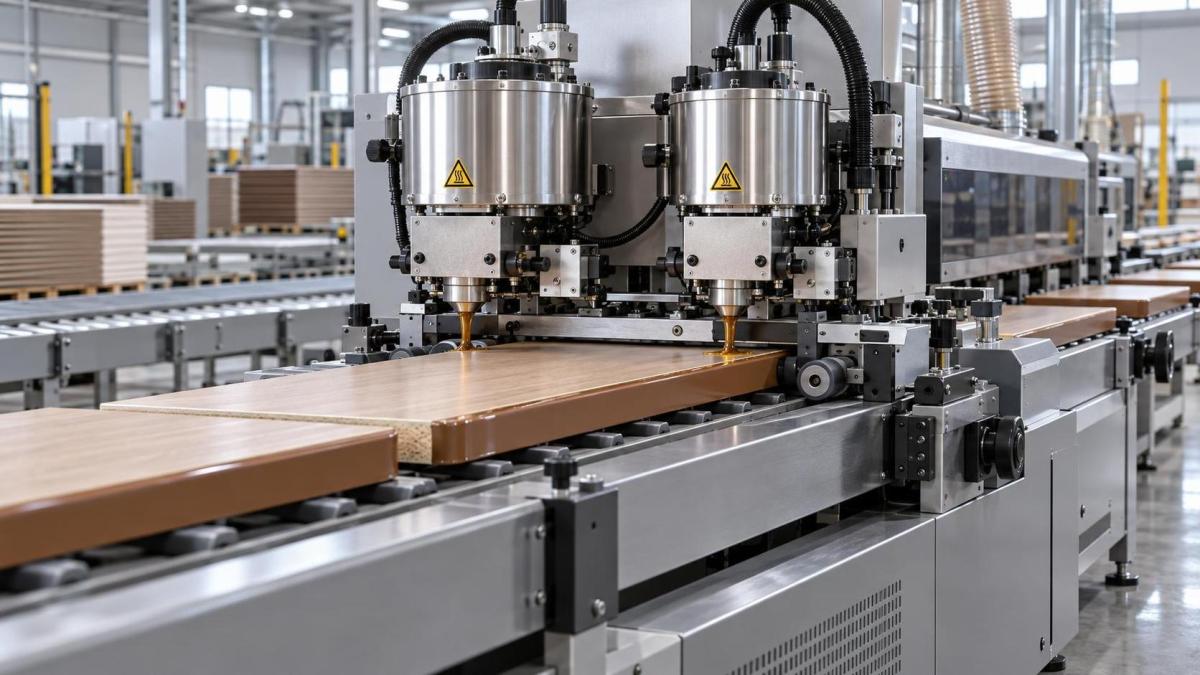
نعم—عند إعدادها وصيانتها بصورة سليمة، تقلل ماكينة تلصيق الحواف ذات وعائي الغراء وقت التوقف بشكل ملحوظ خلال فترات الإنتاج الطويلة. ولا يرجع ذلك إلى التكرار الاحتياطي وحده، بل لأن تصميم الوعائين يعالج مباشرةً ثلاثة مصادر رئيسية للانقطاع في تلصيق الحواف عالي الحجم: تبريد الغراء، وتدهور المادة اللاصقة، والتبديل اليدوي للوعاء. وبالنسبة لمصنّعي الأثاث الذين يعملون بنوبات مدتها 8 أو 12 ساعة مع أقل قدر من تدخل المشغل، فإن القدرة على التبديل بين الوعائين دون إيقاف الخط—أو حتى دون إيقاف التغذية مؤقتًا—تؤدي إلى مكاسب قابلة للقياس في وقت التشغيل. وعلى عكس الأنظمة أحادية الوعاء التي تتطلب دورات تبريد كاملة وتنظيف وإعادة تسخين كل 4–6 ساعات تحت الحمل المستمر، يتيح نظام وعائي الغراء بقاء أحد الوعائين نشطًا بينما يُنظف الآخر أو يُعاد ملؤه أو يُرفع إلى درجة حرارة التشغيل. والنتيجة هي توقفات غير مخططة أقل، وجودة ربط أكثر اتساقًا عبر الدفعات الممتدة، واحتياج أقل للعمالة لكل متر طولي تتم معالجته.
لماذا يتراكم وقت التوقف المرتبط بالغراء خلال التشغيلات الطويلة
تتطلب مواد لاصق تلصيق الحواف—وخاصة EVA وPUR—استقرارًا حراريًا دقيقًا للحفاظ على اللزوجة ووقت الفتح وأداء التبليل. أثناء التشغيل المتواصل، يتعرض وعاء الغراء الواحد لإجهاد حراري تدريجي: تعمل عناصر التسخين بجهد أكبر لتعويض فقدان الحرارة عند الفوهة؛ وتتراكم الرواسب الكربونية في الزوايا وقنوات التدفق؛ ويبدأ اللاصق في التأكسد بالقرب من السطح. غالبًا ما يلاحظ المشغلون علامات طفيفة قبل حدوث العطل—مثل تغير طفيف في لون خط الغراء، أو عدم اتساق عرض الانتشار، أو زيادة التنسيل—لكن بحلول ذلك الوقت يكون التنظيف قد تأخر بالفعل. تستغرق عملية الصيانة النموذجية لوحدة أحادية الوعاء 12–18 دقيقة: الإيقاف، وإزالة الوعاء، والنقع في المذيب، والتنظيف بالفرشاة، وإعادة التجميع، وإعادة التسخين إلى 190–210°C. وعلى مدار نوبة مدتها 10 ساعات، تضيف محطتان من هذا النوع ما يقارب 30 دقيقة من الوقت غير المنتج—دون احتساب إعادة المعايرة أو عمليات التشغيل التجريبية اللاحقة.
يلغي تكوين وعائي الغراء هذه التبعية للدورة. فبينما يوزع الوعاء A اللاصق بسرعة الخط الكاملة، يمكن صيانة الوعاء B خارج الخط. والأهم أن ماكينات الوعائين الحديثة، مثل تلك التي تقدمها Qingdao Zhongding Machinery، تتضمن منطقًا تلقائيًا للحفاظ على درجة الحرارة: عند التبديل، يحافظ الوعاء غير النشط على درجة حرارة استعداد (عادةً 120–140°C) كافية لمنع الاحتراق ولكنها منخفضة بما يكفي لتقليل الإجهاد الحراري. وهذا يعني أنه لا يلزم تبريد كامل قبل إعادة الاستخدام—ولا تأخير في إعادة التسخين عند العودة. ويتم التبديل نفسه إما يدويًا عبر HMI أو تلقائيًا بناءً على وقت تشغيل محدد مسبقًا أو عتبات حجم المادة اللاصقة.
ما الذي يصنع الفرق بخلاف «وعاءين»
لا توفر جميع أنظمة وعائي الغراء فوائد متساوية في وقت التشغيل. يعتمد الأداء على التكامل—وليس فقط على عدد المكونات. تشمل عوامل التمييز الرئيسية ما يلي:
- تحكم مستقل بدرجة الحرارة لكل وعاء: يمنع التداخل بين الملفات الحرارية ويتيح لوعاء تشغيل PUR بينما يتعامل الآخر مع EVA دون إعادة معايرة.
- مشعبات محكمة الغلق وسريعة الفصل: تتيح إزالة الوعاء خلال أقل من 90 ثانية دون تفريغ الخطوط أو الإخلال بإعدادات ضغط الغراء.
- مراقبة التدفق على مستوى الفوهة: تكشف العلامات المبكرة للانسداد—مثل ارتفاع الضغط الخلفي أو انخفاض معدل التدفق—قبل ظهور العيوب المرئية، مما يسمح بإجراء الصيانة المجدولة أثناء فترات توقف الخط الطبيعية بدلًا من التوقفات الطارئة.
- استشعار مستوى الغراء مع تنبيهات تنبؤية لإعادة التعبئة: يمنع النفاد أثناء التشغيل، الذي يسبب فشلًا فوريًا في الربط وغالبًا ما يتطلب إعادة تشغيل كاملة للـ 3–5 أمتار السابقة من اللوح.
هذه الميزات ليست وسائل راحة إضافية مستقلة—بل ضمانات مترابطة. فعلى سبيل المثال، يصبح التحكم المستقل بدرجة الحرارة غير ذي صلة دون مشعبات محكمة الغلق، لأن فتح وعاء ساخن قد يسبب صدمة حرارية وتناثر المادة اللاصقة. وبالمثل، لا تقلل التنبيهات التنبؤية وقت التوقف إلا إذا كانت الماكينة تدعم إمكانية الاستبدال أثناء السخونة؛ وإلا فإن التنبيه يشير فقط إلى توقف لا مفر منه.
متى تكون الفائدة أكثر وضوحًا
تتزايد ميزة وقت التشغيل مع كثافة التشغيل—وليس فقط مع طول التشغيل. وتكون أكثر تأثيرًا في الظروف التالية:
- إنتاج المواد المختلطة: يتطلب التبديل بين أشرطة الحواف من PVC وABS وقشرة الخشب غالبًا أنواعًا أو درجات حرارة مختلفة من المواد اللاصقة. وتتيح الأوعية المزدوجة للمشغلين تحميل التركيبتين مسبقًا والتبديل بسلاسة.
- رطوبة محيطة مرتفعة أو تغيرات في درجة الحرارة: في الورش غير المكيّفة، يتسارع تبريد اللاصق. ووجود وعاء ثانٍ جاهز يجنب انتظار الوعاء الأساسي حتى يستعيد حرارته بعد توقف قصير.
- محدودية توافر المشغلين: في النوبات الليلية أو المناطق التي تعاني من نقص في العمالة، يؤدي تقليل خطوات الصيانة اليدوية—مثل الكشط اليدوي أو التعامل مع المذيبات—إلى خفض الاعتماد على التدخل الماهر.
- تدفق المواد في الوقت المناسب: عندما تصل الألواح باستمرار من خطوط CNC أو الصنفرة السابقة، فإن أي توقف يخلق اختناقات. ويحافظ نظام الوعائين على استمرار ماكينة تلصيق الحواف في العمل بينما تبقى المحطات اللاحقة مزودة بالمواد.
لاحظ أن الفائدة تقل في الورش منخفضة الحجم وعالية التباين حيث تحدث عمليات التغيير كل 30–45 دقيقة. ففي هذه الحالة، قد يفوق تعقيد إدارة نظامي لاصق المكسب—ما لم تستخدم الورشة أيضًا الوعاء الثاني للمواد اللاصقة المتخصصة مثل تركيبات الصهر البارد أو التركيبات القائمة على الماء غير المتوافقة مع إعدادات EVA/PUR القياسية.
خطوات الإعداد العملية لتعظيم وقت التشغيل
إن مجرد تركيب ماكينة ذات وعائي غراء لا يضمن تقليل وقت التوقف. إذ يعتمد الأداء الفعلي على مواءمة الإجراءات:
- حدد أطول فترة تشغيل متواصلة لديك: تتبع وقت الإنتاج الفعلي بين التوقفات المخططة (مثل تغييرات النوبات أو تجديد المواد). وإذا كانت أطول فترة لديك حاليًا أقل من 3.5 ساعات، فأعطِ الأولوية لتحسين صيانة الوعاء الواحد بدلًا من ترقية المعدات.
- وحّد فترات صيانة الوعاء: حدد مواعيد التنظيف وإعادة التعبئة أثناء فترات الهدوء الطبيعية—مثل تحميل الألواح أو صيانة شفط الغبار—وليس في منتصف الدفعة. استخدم تنبيهات الماكينة المستندة إلى المؤقت لمواءمتها مع تلك الفترات.
- تحقق من اتساق درجة حرارة الغراء عبر الوعائين: استخدم ميزان حرارة بالأشعة تحت الحمراء معايرًا لفحص درجة حرارة خروج الفوهة في كلا الوعائين تحت الحمل. يشير فرق >5°C إلى انحراف في المعايرة أو عدم توازن في السخان—صحح ذلك قبل الاعتماد على التبديل التلقائي.
- درّب المشغلين على المؤشرات المرئية—وليس الإنذارات فقط: علّمهم التعرف على علامات التدهور المبكر: اصفرار طفيف عند حافة الوعاء، أو بقايا أكثر سماكة من المعتاد على شفرات الكشط، أو صوت هسيس مسموع من الفوهة (يشير إلى انحباس البخار).
ما الذي لا يتغير مع الوعائين
لا يلغي وعاءا الغراء جميع مصادر وقت توقف ماكينة تلصيق الحواف. فهو يستهدف تحديدًا انقطاعات نظام الغراء—وليس التآكل الميكانيكي أو أخطاء التتبع أو عدم اتساق الركيزة. فما زال فقدان شد السير، أو عدم محاذاة البكرات، أو عدم اتساق سماكة الألواح يسبب انحشارات أو ضعفًا في الربط، بغض النظر عن عدد الأوعية. وبالمثل، تبقى جودة اللاصق بالغة الأهمية: فاستخدام EVA خارج المواصفات أو PUR المخزن بصورة غير صحيحة سيتدهور بسرعة أكبر في كلا الوعائين. وعلى الرغم من أن الأوعية المزدوجة تقلل تكرار التوقفات المرتبطة بالغراء، فإنها لا تقصر وقت الصيانة الفردي—إذ لا يزال تنظيف وعاء واحد يتطلب الجهد نفسه. وما يتغير هو مرونة الجدولة: إذ تختار وقت التنظيف بدلًا من الاستجابة عندما يفرضه النظام.
كذلك، لا يحل التبديل بين أوعية الغراء محل الصيانة الوقائية. فعمر عناصر التسخين، وتآكل غشاء المضخة، وتآكل فتحة الفوهة تتبع أنماط دورات التشغيل نفسها. إن تجاوز الاستبدال المجدول للمواد الاستهلاكية بحجة «لدينا وعاءان» يسرّع أنماط الأعطال في أجزاء أخرى من النظام—مما يؤدي غالبًا إلى إصلاحات أطول وأكثر تكلفة لاحقًا.
التحقق النهائي قبل اتخاذ القرار
إذا كنت تقيّم ما إذا كان نظام وعائي الغراء مناسبًا لعمليتك، فاطرح هذه الأسئلة—ليس على المورد، بل على سجلات إنتاجك الخاصة:
- ما النسبة المئوية من إجمالي وقت التوقف غير المجدول خلال آخر 90 يومًا التي كانت تُعزى مباشرةً إلى مشكلات وعاء الغراء (الانسداد، وعدم استقرار الحرارة، والنفاد)؟
- كم مرة في كل نوبة يضبط المشغلون درجة حرارة الغراء يدويًا أو يزيلون انسدادات الفوهة؟
- هل تتخلص حاليًا من الألواح أو تعيد تشغيلها بسبب عدم اتساق مظهر أو قوة ربط الحافة في آخر 15% من العمر التشغيلي لوعاء الغراء؟
- هل إجراء صيانة وعاء الغراء الحالي لديك موثق ومحدد الوقت ويُتبع باستمرار—أم يُنفذ بصورة تفاعلية؟
إذا كانت الإجابات تشير إلى انقطاعات متكررة ويمكن التنبؤ بها في نظام الغراء—وخاصة إذا تركزت تلك الانقطاعات خلال فترات ذروة الإنتاج—فإن تكوين وعائي الغراء يوفر خفضًا قابلًا للقياس والتكرار في وقت التوقف. لا يتعلق الأمر بامتلاك معدات احتياطية. بل يتعلق بفصل الصيانة عن إيقاع الإنتاج.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.