

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
آلة صنفرة بالحزام العريض 1300mm: تحقيق تفاوت أقل من <0.05mm عبر ألواح بطول 4m في إنتاج خزائن بكميات كبيرة
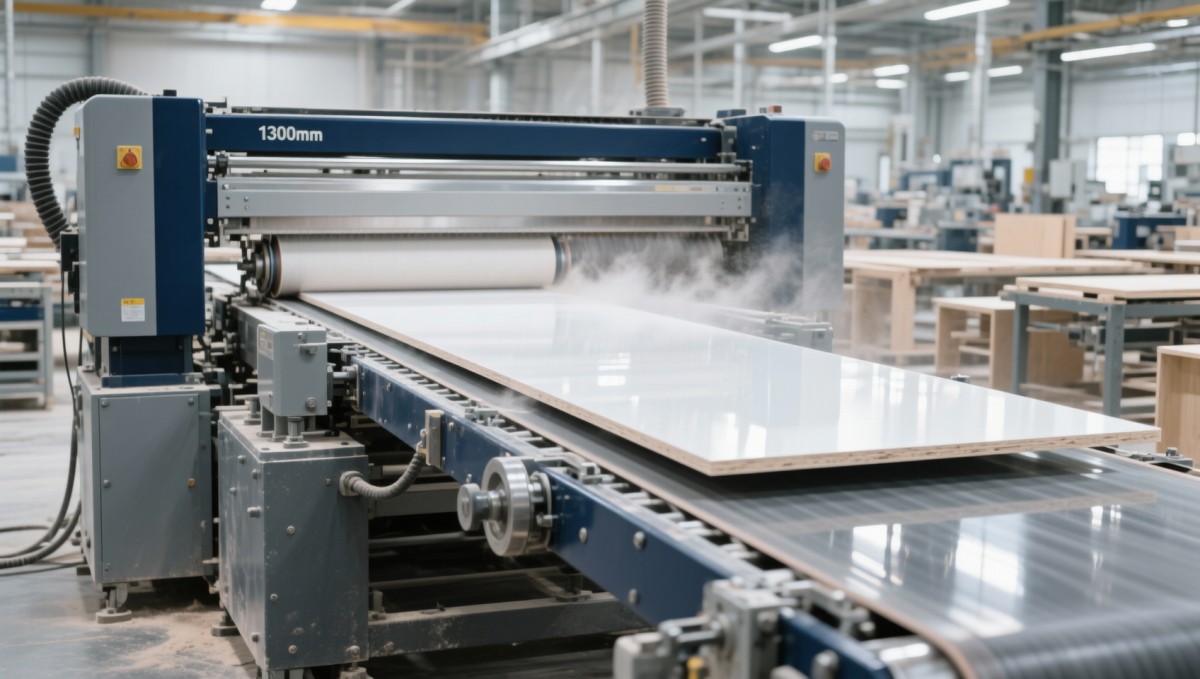
بالنسبة لمديري المشاريع الذين يديرون خطوط إنتاج خزائن عالية الحجم، فإن عبارة “<0.05mm سماحية عبر ألواح بطول 4m” ليست هدفًا نظريًا، بل هي حد تشغيلي يومي. إن تجاوزها يؤدي إلى تكاليف متسلسلة: عدم محاذاة تلبيس الحواف، وعدم اتساق سماكة التصفيح، وأخطاء مسارات أدوات CNC، والأهم من ذلك، إعادة العمل التي توقف تدفق الخط. لا يكمن التحدي الحقيقي في *تحقيق* هذه السماحية مرة واحدة فحسب، بل في الحفاظ عليها، لوحًا بعد لوح، ووردية بعد وردية، خلال أيام الصيف الرطبة وأشهر الشتاء الجافة، ومع مواد تتراوح من MDF إلى الخشب الرقائقي إلى ألواح الجسيمات المصفحة.
لماذا تفشل ماكينات الصنفرة السيور القياسية بهذا الحجم—ولماذا لا يُعد العرض وحده هو الحل
تبدو ماكينة الصنفرة السيور بعرض 1300mm حلاً واضحًا للألواح بطول 4m. لكن العرض ليس سوى متغير واحد—وغالبًا ما يكون الأكثر تضليلًا. تفترض فرق كثيرة أن: “سير أكبر = تغطية أكبر = اتساق أفضل.” عمليًا، يأتي هذا المنطق بنتائج عكسية من دون ثلاثة أسس غير قابلة للتنازل:
- صلابة الهيكل تحت الحمل: تنثني قاعدة الحديد الزهر غير المتينة أو العارضة المستعرضة صغيرة الحجم تحت الضغط الهابط لسير كاشط بعرض 1300mm، خصوصًا عند صنفرة جوانب خزائن كثيفة بسماكة 38mm. وينتقل هذا الانثناء مباشرة إلى تفاوت في السماكة—وغالبًا ما يبلغ ذروته قرب مركز اللوح، حيث يكون الانحراف أكبر.
- استقرار تتبع السير وشدّه: في الماكينات ذات ضبط الشد اليدوي أو التتبع أحادي النقطة، يتراكم انحراف السير خلال التشغيل الطويل. ينتج عن إزاحة جانبية بمقدار 0.3mm عبر 4 meters فقدان قابل للقياس في السماكة من أحد الجوانب—وهو كافٍ للإخلال بسلامة خط الغراء في اللصق بعد التصفيح.
- تزامن نظام التغذية: إذا لم يحافظ الناقل على سرعة خطية دقيقة—وخاصة أثناء التسارع/التباطؤ بين الألواح—فإن زمن مكوث الصنفرة يتغير. حتى تقلب السرعة بنسبة 2% يغيّر معدل إزالة المادة بما يكفي لتجاوز استواء السطح ±0.05mm.
هذه ليست حالات استثنائية. إنها الأسباب التي تجعل بعض المصانع تسجل إعادة عمل بنسبة 12–18% في مكونات الخزائن الطويلة رغم استخدام ماكينات سيور عريضة “بدرجة صناعية”. ونادرًا ما تكون نقطة الفشل هي المادة الكاشطة نفسها—بل كيفية إدارة الماكينة للطاقة الميكانيكية عبر كامل عرض العمل.
ما الذي يحافظ فعليًا على <0.05mm—وما الذي يجب التحقق منه قبل الشراء
يبدأ الاتساق الحقيقي قبل دخول أول لوح إلى الماكينة. إليك ما يميز الماكينات التي *تدّعي* الدقة عن تلك التي *تقدمها* في الإنتاج الواقعي:
1. التحكم بالضغط على مرحلتين (وليس مجرد ضغط “قابل للضبط”)
ضبط الضغط بمقبض واحد غير كافٍ. فعند عرض 1300mm، تتطلب التباينات الموضعية في كثافة المادة الأساسية (مثل جيوب الراتنج في MDF) استجابة ديناميكية. تستخدم الماكينات المصممة لهذا التطبيق مناطق هوائية مستقلة عبر لوح الضغط—عادةً ثلاث مناطق: اليسار والوسط واليمين. وتضبط كل منطقة نفسها في الوقت الفعلي بناءً على مستشعرات الحمل، لتعويض تقوس اللوح أو عدم اتساق الركيزة *من دون تدخل المشغل*. هكذا تتجنب “تأثير الابتسامة”—حواف أرق ووسط أكثر سماكة—في الأبواب بطول 4m.
2. هندسة لوح ضغط مشغولة بدقة
لا تكفي عبارة “مستوٍ”. يجب أن يُجلخ لوح الضغط إلى انحراف ≤0.015mm عبر كامل عرضه البالغ 1300mm—وأن يحافظ عليه تحت الحمل الحراري. تستخدم الماكينات منخفضة التكلفة ألواح ضغط من الفولاذ الملحوم تتشوه مع ارتفاع حرارة المحركات. أما الوحدات عالية الاستقرار فتستخدم حديد زهر مُعالَج لإزالة الإجهاد ومشغولًا بالكامل مع قنوات تبريد مدمجة. اطلب تقرير استواء معتمدًا—وليس مجرد ورقة مواصفات.
3. حلقة مراقبة سماكة مدمجة
لا تعتمد الأنظمة الأكثر فاعلية على معلمات مضبوطة مسبقًا. فهي تدمج مستشعرات ليزر غير تلامسية *مباشرة قبل وبعد* رأس الصنفرة. ويُعاد فرق القياس إلى PLC، الذي يضبط تلقائيًا سرعة التغذية والضغط خلال أجزاء من الثانية. وهذا التحكم ذو الحلقة المغلقة هو ما يسمح بأداء مستدام يبلغ ±0.03mm—حتى عند التبديل بين واجهات الأدراج بسماكة 16mm وألواح هياكل الخزائن بسماكة 36mm على الخط نفسه.
التكامل هو المكان الذي تصبح فيه السماحية حقيقية—وليس في الماكينة وحدها
لا تعمل ماكينة الصنفرة السيور بعرض 1300mm بمعزل عن غيرها. تنهار دقتها إذا أدخلت العمليات السابقة أو اللاحقة تباينًا. على سبيل المثال:
- إذا ترك منشار الألواح لديك تباينًا في عرض القطع بمقدار 0.12mm عبر 4m، فلا يمكن لأي ماكينة صنفرة “تصحيح” هذا الخطأ الأساسي—بل يمكنها فقط مضاعفته عبر إزالة غير متساوية للمادة.
- إذا كانت ماكينة تلبيس الحواف تطبق سماكة غراء غير متسقة—أو تفشل في المحاذاة مع حافة لوح غير مستوية—فقد تزيل ماكينة الصنفرة مادة حاسمة من خط الربط، مما يضعف سلامة الوصلة.
- إذا لم يأخذ برنامج CNC للتعشيش لديك في الحسبان الانحراف الأبعادي بعد الصنفرة، فلن يتم تجميع الأجزاء بصورة دقيقة، مما يفرض استخدام الحشوات اليدوية أو إعادة القطع.
لهذا السبب تصمم Qingdao Zhongding Machinery ماكينة الصنفرة السيور بعرض 1300mm ليس كوحدة مستقلة، بل كعقدة ضمن سير عمل متزامن. تتواصل واجهة التحكم فيها مباشرة مع أنظمة CNC وتلبيس الحواف الشائعة—لذلك عندما تشير ماكينة تلبيس الحواف المستقيمة PUR&EVA ZD450G1P1 إلى تغيير في نوع المادة (مثل التحويل من PVC إلى القشرة الخشبية)، تستدعي ماكينة الصنفرة تلقائيًا ملفات الضغط والتغذية المحسّنة. هذا النوع من قابلية التشغيل البيني يلغي أخطاء الإعداد اليدوي—السبب رقم 1 لهدر أول قطعة في إنتاج الخزائن عالي التنوع.
ما الذي تعنيه فعليًا “متطلبات الإنتاج الواقعي لأكثر من 20 عامًا”
لا تتعلق تلك الخبرة بمجرد الاستمرار لعقدين—بل بحل المشكلة نفسها آلاف المرات عبر مناخات ومواد وأنماط ورديات مختلفة. إنها تعني التصميم لأمور لا تذكرها الأدلة مطلقًا:
- إدارة الغبار التي لا تقلل الدقة: تنسد أجهزة الفصل الإعصاري القياسية بسرعة بغبار MDF الناعم، مما يسبب فقدان التفريغ وانزلاق السير. يستخدم نظام Zhongding ترشيحًا متعدد المراحل مع تنظيف نبضي تلقائي موقّت وفق دورات الإنتاج—وليس جداول الصيانة.
- وصول للصيانة لا يوقف الخط: لا ينبغي أن يتطلب تغيير سير التشغيل تفكيك الهيكل. يعزل تصميمهم المعياري المكونات عالية التآكل خلف ألواح سريعة الفك—مما يقلل وقت التغيير من 90 minutes إلى أقل من 12.
- معايرة تتحمل اهتزاز أرضية المصنع: في المنشآت ذات حركة الرافعات الشوكية الكثيفة أو معدات الختم القريبة، ينحرف ضبط الليزر القياسي يوميًا. يستخدم نظام Zhongding المرجعي كتل مرجعية من الفولاذ المقسّى مثبتة في الأساس—وليس في هيكل الماكينة فقط—لذلك تدوم إعادة المعايرة لأسابيع، لا لساعات.
لا يُعد أي من هذه “ميزات”. إنها استجابات لأعطال لوحظت عبر مئات التركيبات—بدءًا من صانعي الخزائن الألمان الذين يحتاجون إلى امتثال تصدير خالٍ من العيوب وصولًا إلى المصانع الفيتنامية التي تعمل بثلاث ورديات وبأقل عدد من الموظفين الفنيين.
قبل تحديد المواصفات: ثلاثة أسئلة تكشف الجاهزية
لا تبدأ بالمواصفات. ابدأ بواقع العملية:
- ما متوسط معدل إعادة العمل الحالي لديك في الألواح >3m؟ إذا كان أعلى من 5%، فمن المحتمل ألا تكون المشكلة في الصنفرة—بل في التحكم الأبعادي في المراحل السابقة. أصلح المنشار أو CNC أولًا.
- كم مرة تغيّر درجات حبيبات المادة الكاشطة أثناء الوردية؟ تشير التغييرات المتكررة إلى إزالة غير متسقة للمادة—مما يدل على عدم استقرار سرعة التغذية أو الضغط، وليس على جودة السير.
- هل يمكن لمشغليك التحقق من السماكة *ضمن الخط*، دون توقف؟ إذا لم يكن ذلك ممكنًا، فأنت تتفاعل مع المشكلة—ولا تتحكم بها. اطلب تكامل قياس فوريًا في الوقت الحقيقي، وليس مجرد “حزم مستشعرات اختيارية”.
عندما تتوافق العناصر الثلاثة—ميكانيكا صلبة، وتحكم ذو حلقة مغلقة، وسير عمل متكامل—تتوقف ماكينة الصنفرة السيور بعرض 1300mm عن كونها محطة تشطيب وتصبح مرساة للسماحية. هكذا تحوّل “<0.05mm عبر 4m” من هدف للجودة إلى معيار قابل للتكرار والقياس ومربح.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.