


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
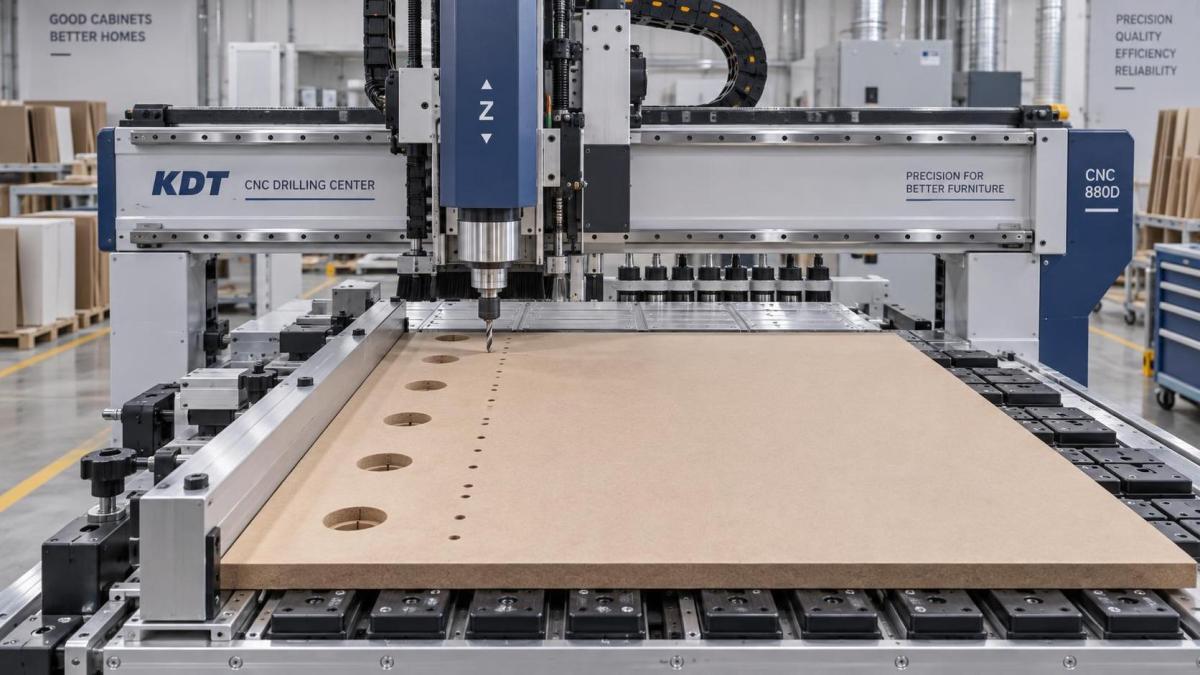
ماكينة حفر CNC لخزائن المطبخ: كيفية اختيار الطراز المناسب لثقوب المفصلات ودبابيس الرفوف عالية الدقة
إن اختيار آلة الثقب CNC المناسبة لخزائن المطبخ لا يتعلق باختيار الطراز الأغلى أو الأكثر غنىً بالميزات، بل بمواءمة قدرات الآلة مع واقع إنتاجك: متطلبات تفاوت الثقوب، وإنتاجية الألواح، وتباين المواد، ومستوى مهارة المشغّل. بالنسبة لمتخصصي المشتريات الذين يقيّمون الخيارات، فإن السؤال الأساسي واضح: *أي تكوين يحقق قابلية تكرار تبلغ ±0.1mm لثقوب أكواب المفصلات (35 mm) وثقوب دبابيس الرفوف (5 mm)، مع تقليل وقت الإعداد بين تغييرات الأعمال والحفاظ على الدقة خلال ورديات تمتد من 8–12 ساعة؟*
تواجه العديد من ورش تصنيع الخزائن عنق الزجاجة نفسه: إذ يؤدي عدم اتساق مواضع الثقوب إلى أبواب غير متراصفة ورفوف متذبذبة وأعمال إعادة مكلفة، لا سيما عند الانتقال بين التصاميم دون إطار والتصاميم ذات الإطار الأمامي أو عند التعامل مع دفعات مواد مختلطة (MDF والخشب الرقائقي والألواح الحبيبية). إذا كنت تلاحظ انحرافًا يتجاوز >0.2mm في عمق أكواب المفصلات أو انحرافًا زاويًا في صفوف دبابيس الرفوف بعد 50 لوحًا، فمن المحتمل أن المشكلة لا تكمن في تآكل الأداة وحده، بل في كيفية تعامل الآلة مع صلابة تثبيت قطعة العمل، واتساق محاذاة المغزل، ومرجعية الإحداثيات أثناء التشغيلات الطويلة.
ابدأ بالمتطلبات غير القابلة للتنازل، لا بالميزات
قبل مقارنة العلامات التجارية أو مستويات الأتمتة، تأكد من ثلاثة معايير أساسية. هذه ليست ادعاءات تسويقية، بل حدود ميكانيكية وتشغيلية تحدد مباشرةً ما إذا كانت آلة الثقب CNC قادرة على الحفاظ على المواصفات في الاستخدام اليومي:
- نظام حركة خطية صلب: ابحث عن قضبان توجيه مقساة ومجلّخة، وليس مجرد مقاطع ألمنيوم مشكّلة، مزودة بمحامل خطية محمّلة مسبقًا. غالبًا ما تُظهر الآلات التي تستخدم أنظمة قضبان منخفضة التكلفة انجرافًا ملحوظًا في الموضع بعد أكثر من 200 دورة بسبب التمدد الحراري وخلوص المحامل، خصوصًا في الورش غير المكيّفة.
- تحكم حقيقي في عمق المحور Z: يُعد المحور Z المؤازر المزود بتغذية راجعة مغلقة الحلقة ضروريًا. لا تستطيع مشغلات العمق الهوائية أو القائمة على المحركات الخطوية الحفاظ على ضغط ثابت أو تكرار العمق ضمن ±0.05 mm عبر كثافات الألواح المتباينة أو مراحل تآكل لقم الثقب المختلفة.
- نظام مرجع ثابت: يجب أن تستخدم الآلة حافة مرجعية مادية مُشغّلة آليًا، لا إزاحات برمجية، لتحديد صفر X/Y. وإذا كان كل لوح جديد يتطلب جسًا يدويًا أو إعادة معايرة للكاميرا قبل بدء الثقب، فإن خسارة زمن الدورة تتراكم بسرعة، ويدخل الخطأ البشري في سلسلة التفاوتات.
هذه ليست ميزات «من الجيد توفرها». بل هي الحد الأدنى من الشروط الهيكلية وشروط التحكم المطلوبة لتحقيق مواضع قابلة للتكرار لثقوب المفصلات ودبابيس الرفوف، بغض النظر عن خبرة المشغّل أو جودة واجهة البرنامج.
أين تضيف الأتمتة قيمة حقيقية، وأين لا تضيفها
قد تبدو التحميلات المؤتمتة أو مسح الباركود أو التكامل مع التعشيش مقنعة، لكن عائد الاستثمار منها يعتمد كليًا على سير عملك. إذا كانت ورشتك تعالج 15–30 طلب خزانة فريدًا يوميًا مع تغييرات متكررة في المواد وأحجام دفعات صغيرة (<20 لوحًا/طلب)، فقد تزيد الأتمتة الكاملة من التعقيد دون تقليل ساعات العمل. بدلًا من ذلك، أعطِ الأولوية للميزات التي تقلل *التدخل اليدوي لكل لوح*:
- وحدات رأس ثقب سريعة التبديل: ينبغي أن يستغرق التبديل بين أكواب مفصلات 35 mm ودبابيس رفوف 5 mm أقل من 90 ثانية، دون إعادة معايرة الرأس بالكامل. وتزيل الآلات المزودة بحوامل أدوات معيارية ومحاذاة مسبقًا وقت التوقف الناتج عن إعادة ضبط أصفار المغازل الفردية.
- معايرة المسبار على الآلة: يلتقط مسبار لمس مدمج يتحقق من تعامد المغزل وإزاحة العمق عند بدء التشغيل، وبشكل اختياري بعد كل لوح عاشر، الانجراف قبل أن يتحول إلى هدر. وهذه الميزة أكثر قيمة من مغزل «عالي السرعة» إذا كان معدل الهدر الحالي لديك ناتجًا عن انجراف غير مكتشف في المحور Z.
- مراقبة عمر الأداة المرتبطة بحمل التغذية الفعلي: وليس بعدد الدورات فقط. يتيح استشعار عزم الدوران في الوقت الفعلي للنظام ضبط معدل التغذية أو الإبلاغ عن اللقم الباهتة *قبل* أن تتدهور جودة تشطيب جدار الثقب، وهو أمر بالغ الأهمية للحواف النظيفة لأكواب المفصلات في الألواح المغطاة بالميلامين.
لا تحقق الأتمتة عائدًا إلا عندما تلغي خطوة تتطلب حاليًا عمالة ماهرة، أو تُدخل تباينًا، أو تنشئ عنق زجاجة. وإذا كان المشغّلون يقضون وقتًا في محاذاة الألواح يدويًا أكثر من تحميلها، فاستثمر في أنظمة تثبيت ومرجعية أفضل، لا في الأذرع الروبوتية.
سلوك المواد أهم من أوراق المواصفات
لا تُحدَّد دقة الثقب بمواصفات الآلة وحدها، بل تتحدد أيضًا بطريقة استجابة موادك. يُثقب MDF بشكل نظيف لكنه ينضغط تحت قوة التثبيت؛ وتتقشر طبقات الخشب الرقائقي إذا لم يتوافق معدل التغذية مع اتجاه الألياف؛ بينما تُطلق الألواح الحبيبية غبارًا يسد قنوات التفريغ ويقلل استقرار الشفط. قد تحقق آلة تحافظ على ±0.1mm في ألواح الاختبار الفولاذية دقة ±0.25mm في ألواح حبيبية بسماكة 18 mm إذا كانت طاولة التفريغ الخاصة بها تفتقر إلى مناطق مقسمة أو لا تعوض عدم استواء الألواح.
اطلب من الموردين بيانات تحقق، ليس على عينات مخبرية مثالية، بل على ألواح إنتاج حقيقية: ما الانحراف المعياري المقاس لموضع الثقوب عبر 100 لوح MDF متتالي بمقاس 2440 × 1220 mm، باستخدام لقم أكواب مفصلات قياسية 35 mm وبمعدلات تغذية اعتيادية؟ إذا لم يتمكنوا من تقديم هذا الرقم، أو أشاروا إليه بأنه «يعتمد على الآلة»، فإن ضمان التفاوت نظري وليس تشغيليًا.
التكامل لا يقتصر على توافق البرامج
إن عبارة «يعمل مع نظام ERP لديك» أو «يصدّر DXF» لا معنى لها ما لم يحافظ مسار البيانات على المقصود بالأبعاد. غالبًا ما تنشأ أخطاء تباعد دبابيس الرفوف في المراحل السابقة: فإذا كان برنامج التصميم لديك يخرج صفوف دبابيس الرفوف ككائنات مجمعة بدلًا من نقاط إحداثيات منفصلة، فإن بعض واجهات CAM تفسر تباعد الصفوف على أنه مسافة من مركز إلى مركز، بينما تتعامل معه واجهات أخرى على أنه مسافة من حافة إلى حافة، مما يسبب إزاحة تراكمية بمقدار 2–3 mm عبر ستة دبابيس. تحقق من كيفية تفسير وحدة تحكم الآلة لأصل الإحداثيات، ومقياس الوحدات (mm مقابل البوصة)، واصطلاحات تسمية الطبقات في بيئة CAD/CAM الحالية لديك.
ضع في الاعتبار أيضًا التكامل المادي: هل تقبل الآلة قوالب نظام 32 mm القياسية؟ هل يمكنها ثقب أكواب المفصلات وصفوف دبابيس الرفوف في تمريرة واحدة دون تدوير اللوح؟ إذا كان سير عملك الحالي يعتمد على التثبيت اليدوي باستخدام قوالب لصفوف دبابيس الرفوف، فإن آلة تتطلب تجهيزات تثبيت منفصلة لكل عملية تضيف وقت إعداد وتدخل خطر المحاذاة، حتى لو كانت دقتها المستقلة ممتازة.
إتاحة الخدمة جزء من مواصفات الآلة
آلة الثقب CNC لخزائن المطبخ لا تُشترى فحسب، بل تُنشر ضمن خط إنتاج يؤثر فيه وقت التشغيل مباشرة على تنفيذ الطلبات. إن مهلة توريد قطعة غيار مدتها 48 ساعة لمشفّر محور Z متعطل تعني يومين من توقف ثقب المفصلات. يجب أن تتضمن قرارات الشراء بنية الخدمة التحتية: هل يوجد فني معتمد ضمن مسافة 200 km يحتفظ بمكونات الحركة الأساسية؟ هل تُقدّم تحديثات البرامج الثابتة عن بُعد، أم تتطلب زيارات ميدانية؟ هل تُشحن لقم تثبيت المثاقب البديلة بقيم خلوص شعاعي مُعايرة مسبقًا وموثقة لكل وحدة؟
في شركة تشينغداو تشونغدينغ للآلات، يُبنى هذا ضمن فلسفة التصميم، وليس كإضافة لاحقة. تُشحن كل آلة ثقب CNC لخزائن المطبخ مع تقارير خلوص شعاعي للمغزل تم التحقق منها في المصنع، وتتضمن سجلات تشخيصية مدمجة يمكن الوصول إليها عبر تصدير USB، وتدعم الضبط عن بُعد للمعلمات بواسطة مهندسي دعم مدربين، مما يقلل وقت استكشاف الأعطال وإصلاحها دون المساس بأمن البيانات.
في النهاية، لا يكون الطراز المناسب هو الذي يمتلك أطول قائمة من الميزات، بل هو الذي تتوافق سلامته الميكانيكية ومنطقه التحكمي وبنية خدماته بدقة مع كيفية عمل ورشتك فعليًا، لا مع الطريقة التي يتخيل الكتيب أنها ينبغي أن تعمل بها.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.