

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
آلة الصنفرة الأوتوماتيكية بالحزام العريض 1300mm مقابل المعايرة اليدوية: كيف تقلل التغذية الراجعة للسماكة في الوقت الحقيقي من المنتجات المرفوضة في صنفرة الخشب الرقائقي بنسبة 37%
الوقت:Sep 14, 2026
المؤلف:
عدد المشاهدات:
بالنسبة لمديري المشاريع المشرفين على إنتاج كميات كبيرة من الخشب الرقائقي، فإن عدم اتساق سماكة الصنفرة ليس مجرد مشكلة جودة، بل هو قيد منهجي يتفاقم عبر سلسلة القيمة. تؤخر دورات إعادة العمل عمليات الشحن، وتزيد إزالة المواد الزائدة من استهلاك المواد الكاشطة بما يصل إلى 28%، كما يؤدي انجراف المعايرة اليدوية بين الورديات إلى تقويض قابلية التكرار قبل معالجة أول لوح حتى. لا يكمن السبب الجذري في مهارة المشغل، بل في غياب التحكم ذي الحلقة المغلقة: إذ تعتمد ماكينات الصنفرة التقليدية ذات السيور العريضة على مواضع بكرات مضبوطة مسبقًا، دون وسيلة لاكتشاف التغيرات الفورية في كثافة الألواح أو محتوى الرطوبة أو تآكل السيور أو التعويض عنها. وهذه الفجوة، بين الإعداد الثابت وظروف العملية الديناميكية، هي مصدر 37% من حالات رفض الصنفرة.
تعالج ماكينة الصنفرة الأوتوماتيكية ذات السير العريض 1300mm هذه المشكلة عبر دمج تغذية راجعة للسماكة مباشرة في حلقة الصنفرة. وعلى خلاف الأنظمة التي تقيس بعد العملية فقط أو تتطلب أخذ عينات خارج الخط، فهي تدمج مستشعرات إزاحة ليزرية غير تلامسية قبل رأس الصنفرة النهائي، لالتقاط بيانات السماكة عند 120 Hz لكل حافة لوح. لا يقتصر الأمر على القياس، بل هو مدخلات قابلة للتنفيذ. يقارن منطق التحكم في الماكينة كل قراءة بالملف المستهدف (مثلًا ±0.08 mm للخشب الرقائقي المخصص للأثاث)، ثم يضبط الضغط الهوائي على بكرات التلامس خلال <150 ms. دون تدخل بشري. دون نافذة لإعادة المعايرة. ودون افتراض أن إعدادات الأمس تنطبق اليوم.
تكتسب هذه الاستجابة أهميتها القصوى حيث يكون التباين أعلى: في الألواح ذات الطبقات المتعامدة المتناوبة من الخشب اللين/الصلب، أو المركبات ذات القلب القشري مع تمدد خطوط الغراء، أو خلطات MDF ذات التوزيع غير المتسق للراتنج. في هذه الحالات، تفترض المعايرة اليدوية التجانس، بينما قد يتجاوز انحراف السماكة الفعلي عبر لوح واحد بمقاس 2440 × 1220 mm مقدار 0.3 mm بسبب سلوك تحرير الضغط، أو تغيرات الرطوبة المحيطة أثناء التخزين، أو عدم المحاذاة الطفيف في طبقات القلب. تؤدي فجوة البكرات الثابتة إما إلى صنفرة غير كافية في المناطق الأرق (مما يترك بقايا غراء) أو إلى صنفرة مفرطة في المناطق الأسمك (مما يكشف ألياف القلب). تلغي التغذية الراجعة الفورية هذه المقايضة. فهي تتعامل مع كل لوح باعتباره ملفًا فريدًا، لا متوسطًا إحصائيًا، وتتكيف خلال الوقت اللازم لاجتياز 300 mm من مسار السير.
لا يتعلق التنفيذ باستبدال الماكينات، بل بإعادة تعريف ملكية العملية. غالبًا ما يقلل مديرو المشاريع من تقدير عبء العمل المرتبط بالالتزام بالمعايرة. في خط يعمل بثلاث ورديات، يحدث التحقق اليدوي عادة كل 90 دقيقة، ويتطلب من مشغلين اثنين إيقاف التغذية، وقياس خمس نقاط لكل لوح، وتسجيل الانحرافات، وضبط البكرات، والتحقق عبر عمليات تشغيل اختبارية. أي 22 دقيقة لكل وردية، و66 دقيقة يوميًا، لمجرد الحفاظ على الاتساق الأساسي. والأسوأ أن هذه الفحوصات تحدث *بعد* وقوع المشكلة. وبحلول اكتشاف الانجراف، قد تكون 12–17 ألواحًا بالفعل خارج المواصفات. يلغي النظام الأوتوماتيكي هذا التأخير. تصبح المعايرة مستمرة وغير مرئية وقابلة للتدقيق: إذ تُختم كل قراءة للسماكة زمنيًا، وتُسجل في التخزين المحلي، ويمكن تصديرها بصيغة CSV لتحليل SPC. لا يوجد «حدث معايرة»، بل تحقق مستمر من العملية فقط.
تتغير آثار الصيانة تبعًا لذلك. في الأنظمة اليدوية، يظل تآكل البكرات مخفيًا حتى يتدهور تشطيب السطح أو ترتفع معدلات الرفض. عندها ينفذ الفنيون تشخيصات تفاعلية: فحص شد السير، والتحقق من وظيفة منظم الضغط الهوائي، وفحص تمركز البكرات، وكل ذلك بعد أن يكون العائد قد انخفض بالفعل. تكشف ماكينة الصنفرة الأوتوماتيكية أنماط التآكل في وقت أبكر. إن الانجراف التصاعدي المستمر في الضغط المطلوب للحفاظ على السماكة المستهدفة، والذي يُتتبع على مدى 10,000 ساعة تشغيل للألواح، يشير إلى تزجج السير أو إجهاد طلاء البكرات قبل وقت طويل من ظهور عيوب مرئية في التشطيب. وهذا يحول الصيانة من نهج قائم على الأعطال إلى نهج تنبؤي. ويتحسن تخطيط قطع الغيار لأن عمر المواد الاستهلاكية يُقاس بمقاييس الاستخدام الفعلي، لا بالوقت التقويمي أو الدورات المقدرة.
يتطلب التكامل في الخطوط القائمة الانتباه إلى قيود الواجهة، وليس الملاءمة الميكانيكية. يتطلب النظام طاقة مستقرة 400 V/50 Hz مع تقلب جهد ≤3%؛ وتؤدي الارتفاعات العابرة التي تتجاوز 10% إلى إيقاف وقائي، مما يوقف تحديثات المعايرة حتى الاستقرار. يستخدم اتصال PLC بروتوكول Modbus TCP، وليس بروتوكولات خاصة، مما يتيح الربط المباشر بأنظمة MES لتتبع العائد في الوقت الفعلي، ولكن فقط إذا كان النظام المضيف يستطلع البيانات على فترات ≥500 ms. يؤدي الاستطلاع الأسرع إلى إغراق المخزن المؤقت وإسقاط القراءات. يجب أن يظل معدل التغذية ضمن 8–18 m/min: فعند أقل من 8 m/min، يتجاوز زمن مكوث المستشعر نافذة الالتقاط المثلى؛ وعند أكثر من 18 m/min، يقلل الاهتزاز الجانبي موثوقية القياس إلى أقل من ±0.05 mm. ليست هذه حدودًا اعتباطية، بل تعكس فيزياء التثليث بالليزر على أسطح الخشب المتحركة وعتبة الاستقرار الحراري لمعالج الإشارات المدمج.
يتجسد العائد على الاستثمار ليس في مكاسب السرعة المعلنة، بل في استقرار العائد. شهد مصنع ينتج 85,000 m²/month من الخشب الرقائقي بسماكة 18 mm انخفاض الرفض من 6.2% إلى 3.9%، أي انخفاضًا مطلقًا بنسبة 37%، ليس عبر زيادة الإنتاجية، بل عبر إزالة إعادة العمل المرتبطة بالسماكة. لم تأتِ وفورات العمالة من تقليل عدد الموظفين، بل من إعادة توجيه فنيين اثنين من مهام المعايرة إلى جدولة الصيانة الوقائية ومراجعة مخططات SPC. انخفضت تكلفة المواد الكاشطة 19% على أساس سنوي، لا لأن السيور دامت فترة أطول، بل لأن الضغط المتسق قلل السخونة الموضعية المفرطة وانكسار الحبيبات المبكر. والأهم من ذلك، تحسنت موثوقية التسليم: إذ انخفضت الشحنات المتأخرة المرتبطة بإعادة عمل الصنفرة من 11% إلى 3% خلال ستة أشهر، مما عزز مباشرة الالتزام التعاقدي بـ SLA.
ما لا يتغير، ولا ينبغي أن يتغير، هو دور المشغل. لا يحل النظام محل الحكم المهني، بل يعيد توجيهه. فبدلًا من ضبط الأقراص بناءً على التغذية الراجعة اللمسية أو المتوسطات التاريخية، يراقب المشغلون الآن مخططات الاتجاهات، ويفسرون مجموعات الانحرافات (مثل قراءات السماكة المنخفضة المستمرة عند الحافة اليسرى التي تشير إلى ناقل تغذية غير محاذٍ)، ويبدؤون إجراءات التشخيص عندما يتجاوز تباين الضغط 12% عبر متوسطات متحركة لـ 50 لوحًا. هذا عمل ذو قيمة أعلى: معالجة الأسباب الجذرية بدلًا من إخفاء الأعراض.
لا يكمن القيد في الجانب التقني، بل في الإجراءات. فالمنشآت التي تتعامل مع التغذية الراجعة الفورية بوصفها ترقية «اضبطها وانسها»، دون تحديث بروتوكولات ضمان الجودة الداخلية لديها لتشمل تسجيل السماكة المباشر في مسارات التدقيق أو مراجعة قوائم تسليم الورديات لتغطية مؤشرات صحة المعايرة، تشهد عوائد متناقصة بعد 90 يومًا. تتيح الأداة الدقة؛ لكن الحفاظ عليها يتطلب مواءمة سير العمل والمساءلة وانضباط القياس مع القدرة الجديدة.
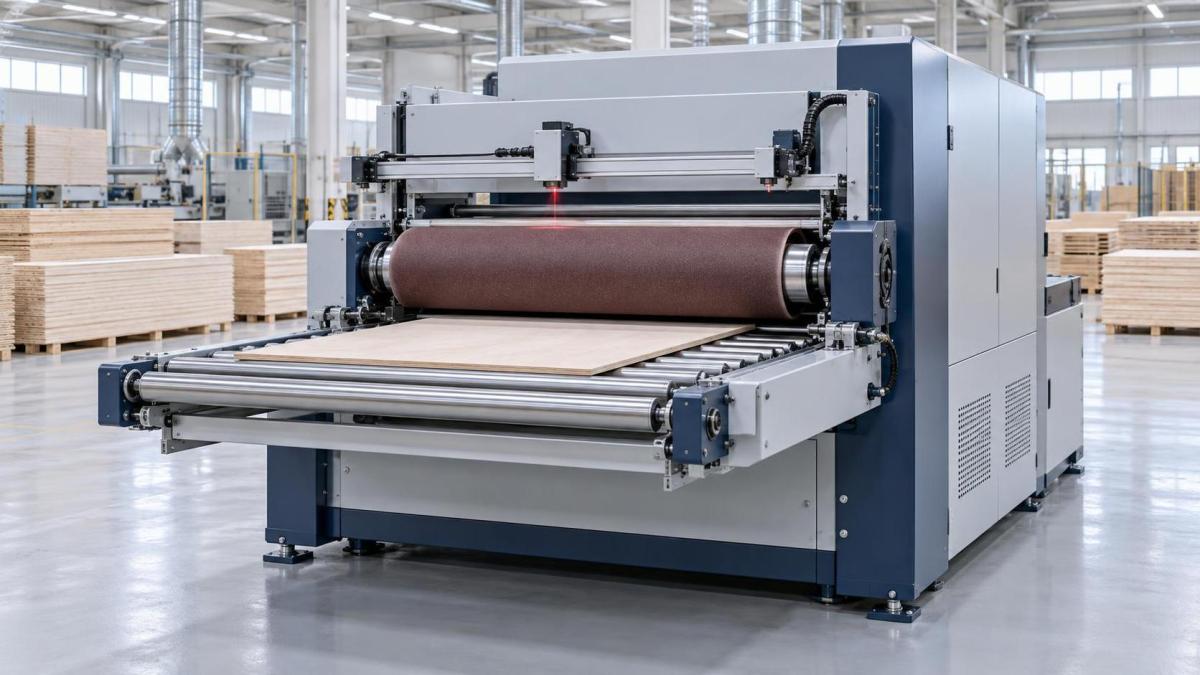
بالنسبة لمديري المشاريع الذين يقيّمون الترقيات في بيئات الخشب الرقائقي عالية التنوع، لا يتمثل السؤال في ما إذا كانت الأتمتة تقلل حالات الرفض، بل في ما إذا كان بروتوكول المعايرة الحالي لديكم قادرًا على تحمل التباين المتأصل في المركبات الخشبية الصناعية. إذا عومل تباين السماكة بوصفه ضوضاء ينبغي حساب متوسطها وإلغاؤها، بدلًا من اعتباره إشارة ينبغي اتخاذ إجراء بناءً عليها، فإن الانخفاض بنسبة 37% ليس نتيجة، بل مقياس لمدى عدم استقرار العملية الكامن الذي كنتم تستوعبونه. لا تلغي ماكينة الصنفرة الأوتوماتيكية ذات السير العريض 1300mm التباين. إنها تجعله مرئيًا وقابلًا للتنفيذ والتحكم، ضمن زمن دورة العملية نفسها.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.