


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
لماذا تترك ماكينة صنفرة الخشب الرقائقي سُمكًا غير متساوٍ للألواح؟
عادةً ما يشير تفاوت سماكة الخشب الرقائقي بعد الصنفرة إلى إحدى مشكلتين: إما أن الآلة تزيل كميات متفاوتة من اللوح، أو أن الخشب الرقائقي الداخل غير مستوٍ أصلًا ولا تعالج عملية الصنفرة هذا التفاوت. ويشير التدرج المنتظم في السماكة من اليسار إلى اليمين إلى مشكلة في هندسة الآلة أو في الدعم، أما البقع الرقيقة غير المنتظمة فتتطلب فحصًا أدق للوح وحالة مادة الصنفرة وضغط الصنفرة الموضعي.
زيادة ضغط الصنفرة ليست طريقة موثوقة للتصحيح. فقد تضغط الخشب الرقائقي أثناء المرور، وتزيد كمية الإزالة في المناطق الأكثر عرضة للتلف، وتخترق قشرة الوجه من دون أن تجعل اللوح أكثر استواءً. وتتمثل نقطة البداية المفيدة في أخذ مجموعة متطابقة من قياسات السماكة قبل الصنفرة وبعدها، مع ربط كل قياس بموقع معروف.
تحديد ما إذا كانت آلة الصنفرة هي التي تُحدث التفاوت
لا تشخّص تفاوت السماكة بالاعتماد على مظهر السطح وحده. فقد يكون اللوح الأملس متدرج السماكة، بينما قد يجعله تفاوت اللون أو خدوش الصنفرة يبدو معيبًا من الناحية البُعدية. قِس السماكة بمعزل عن جودة السطح والاستواء.
استخدم مقياس سماكة مُعايرًا بعمق فكّين كافٍ للوصول إلى المواقع المطلوبة. ويمكن استخدام القدمة ذات الورنية المحمولة لفحص الحواف، لكن قياس الحواف وحدها لن يكشف عن منطقة سميكة أو رقيقة في الوسط. حافظ على ثبات مساحة التلامس وقوة القياس؛ فضغط القياس المفرط قد يؤثر في القراءات عند قياس قشور الوجه اللينة.
حدّد الحافة الأمامية، والوجه الذي ستتم صنفرته، والجانب الذي يدخل من جهة يسار الآلة. أنشئ شبكة قياس قابلة للتكرار تغطي الجانبين والوسط ومواقع قرب الطرفين الأمامي والخلفي. ضع نقاط القياس على مسافة كافية من الحواف المتضررة كي لا تخلط بين أضرار المناولة وعيوب الصنفرة.
سجّل السماكة عند الدخول، والسماكة عند الخروج، والفرق عند كل موقع:
الإزالة الموضعية للمادة = السماكة عند الدخول − السماكة عند الخروج.
يغيّر هذا التمييز طريقة التشخيص. فإذا كان اللوح الخارج متدرج السماكة لكن إزالة المادة متقاربة في جميع المواضع، فمن المرجح أن التدرج كان موجودًا إلى حد كبير قبل الصنفرة. أما إذا كان مسار على جانب الآلة يفقد باستمرار كمية أكبر من المادة، فإن العملية تُحدث التفاوت أو تزيده.
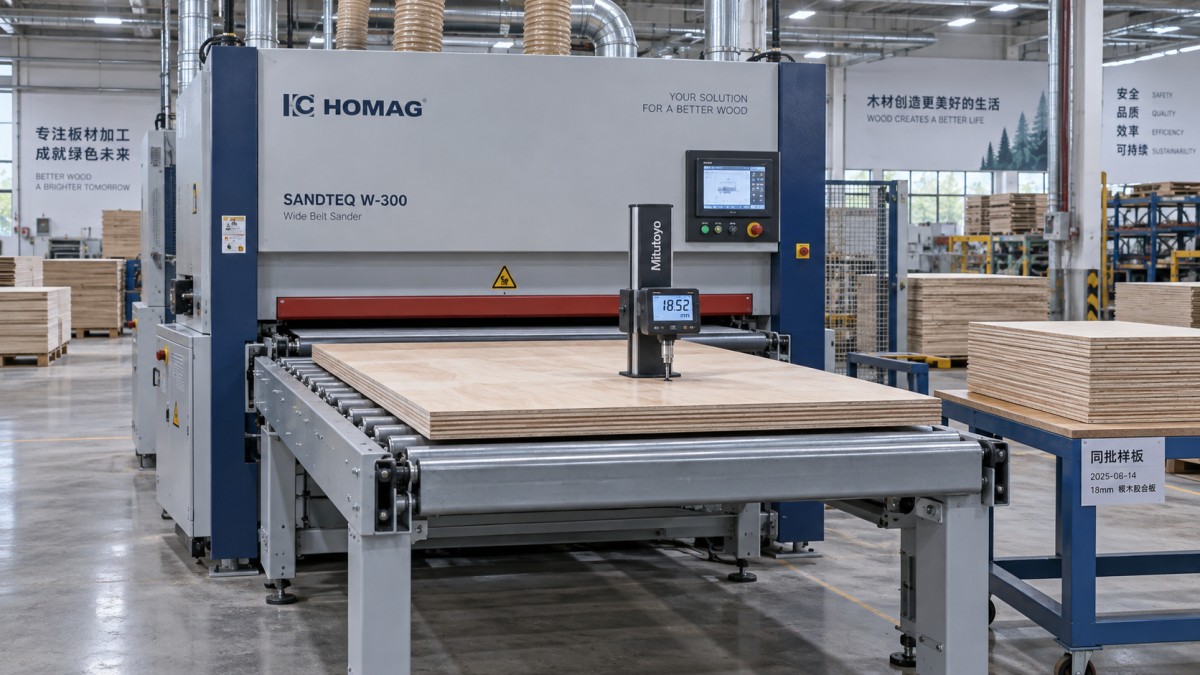
استخدم ألواحًا من الدفعة نفسها للمقارنة الأولية، ولا تغيّر إلا متغير تشغيل واحدًا في كل مرة. سجّل درجة حزام الصنفرة وحالته وسرعة التغذية وإعدادات الرأس وحالة نظام شفط الغبار. وإلا فقد يُعزى تغيير إلى المعايرة بينما يكون سببه الفعلي مادة صنفرة جديدة أو دفعة مختلفة من المواد.
تحليل نمط خطأ السماكة
يوفر نمط التفاوت نقطة بداية أفضل من حجم الخطأ وحده.
يمكن لاختبار اتجاه مضبوط أن يساعد على التمييز بين تأثيرات الآلة وتأثيرات اللوح. إذا سمحت تعليمات الآلة وأبعاد اللوح، أدر لوح اختبار محدد العلامات 180 درجة في مستواه مع إبقاء الوجه نفسه إلى الأعلى. قارن كمية الإزالة وفق إحداثيات الآلة، وليس السماكة النهائية فحسب. فإذا ظلّت الإزالة الزائدة في جهة يسار الآلة، فهذا يرجّح وجود مشكلة في الآلة؛ أما إذا تبعت الحالة الشاذة الموقع المحدد على اللوح، فهذا يرجّح أن مصدرها المادة. استخدم عينات متطابقة عندما يؤدي تكرار المرور إلى إزالة كمية مفرطة من القشرة.
فحص هندسة المرجع قبل ضبط الضغط
في آلة صنفرة الخشب الرقائقي ذات الحزام العريض، يعتمد ضبط السماكة على العلاقة بين عنصر الصنفرة وسطح الناقل الداعم. ولا يثبت ضبط القيمة الظاهرة على الشاشة أن فجوة التشغيل متساوية على امتداد عرض الآلة.
قبل فحص المكونات الداخلية، اعزل مصادر الطاقة الكهربائية والهوائية وفقًا لإجراءات القفل ووضع بطاقة التحذير الخاصة بالآلة. ثبّت التجميعات المتحركة عند الحاجة. يجب إجراء الفحوص أثناء التشغيل وفق الإجراءات المعتمدة مع إبقاء الحواجز في مكانها؛ ولا تمد يدك مطلقًا نحو حزام متحرك أو تُدخل قطع اختبار يدويًا إلى نقاط تلامس مكشوفة.
التوازي بين الرأس والناقل
قد يؤدي عدم توازي رأس الصنفرة مع مرجع الناقل إلى تدرج منتظم عبر العرض. وقد يتعلق الخلل بضبط الرأس أو آلية رفع الطاولة أو سرير الناقل أو التآكل غير المتساوي، وليس بمادة الصنفرة نفسها.
افحص التوازي باستخدام نقاط المرجع ومقاييس الفحص وإجراء الإعداد المحددة من الشركة المصنّعة. لا تُجرِ الضبط بالاستناد إلى الأرضية أو الأغطية الخارجية أو أي سطح آخر لا يُعد مرجعًا للآلة. فميزان الاستواء وحده لا يكفي لتحديد العلاقة التشغيلية بين الرأس والناقل.
تحقق أيضًا مما إذا كانت الطاولة ترتفع وتهبط بالتساوي. فقد تؤدي الحركة الحرة في آلية الرفع أو عدم ثبات الضبط عند قفله إلى ظهور إعدادات صحيحة أثناء السكون، ثم تتغير تحت الحمل. ينبغي تصحيح المحاذاة الميكانيكية قبل استخدام تعويضات السماكة الإلكترونية.
حالة الناقل ودعم اللوح
يمكن للراتنج أو الغبار المتراكم أو الحطام العالق على الناقل أن يرفع منطقة موضعية من اللوح نحو مادة الصنفرة. كما قد يؤدي التآكل غير المتساوي للناقل أو تلف مكونات الدعم إلى تغيير وضع اللوح تحت ضغط الصنفرة.
افحص سطح الناقل وتتبع الحزام وشدّه وسرير الدعم وفق تصميم الآلة. يجب استخدام طريقة تنظيف متوافقة مع مادة الحزام؛ إذ قد يتلف المذيب غير المناسب السطح أو يغيّر قوة التماسك.
كما أن دعامات الدخول والخروج مهمة، ولا سيما مع الألواح الكبيرة أو المرنة. فقد تؤدي دعامة مضبوطة على ارتفاع زائد إلى إمالة اللوح عند دخوله أو خروجه، بينما قد يسمح ضبطها على ارتفاع منخفض جدًا بهبوط الجزء البارز من اللوح. ويمكن لكلتا الحالتين تغيير التلامس مع رأس الصنفرة والتسبب في عيوب عند الأطراف.
التمييز بين مشكلات مادة الصنفرة ومشكلات ضبط الرأس
قد يظل الحزام ينتج تشطيبًا مقبولًا رغم أنه لم يعد يزيل المادة بالتساوي. إذ يمكن لتراكم المواد عليه أو تلمّعه أو تآكله غير المتساوي أو تلف ظهره أو عدم ملاءمة وصلة الحزام أن يغيّر سلوك القطع على امتداد عرض التشغيل.
بعد عزل الآلة بأمان، افحص العرض الكامل للحزام. ابحث عن مسارات متراكمة المواد ومناطق مصقولة وحواف متضررة وفروق تتوافق مع خريطة السماكة. افحص تتبع الحزام وتذبذبه وفق مواصفات الآلة. فقد يؤدي تقييد التذبذب إلى تركّز التآكل وظهور مسارات مستمرة.
يمكن أن يكون تركيب حزام بديل فحصًا تشخيصيًا مفيدًا، بشرط ملاءمة أبعاده وظهره ووصلة الحزام ودرجة خشونته للتطبيق. سجّل التغيير وكرّر نمط القياس نفسه. فإذا اختفت الإزالة غير المتساوية من دون ضبط هندسة الآلة، كانت مادة الصنفرة عاملًا مؤثرًا بدرجة كبيرة.
افحص عنصر التلامس أيضًا. فقد يؤدي تآكل الأسطوانة أو تلف سطحها أو تدهوره إلى تغيير التلامس الموضعي. وفي رأس الصفيحة الضاغطة، افحص مكونات التآكل وترتيب الضغط المحددين. استخدم معايير الصيانة الخاصة بالشركة المصنّعة بدلًا من إجراء تسوية أو محاذاة مرتجلة.
لا تعادل صفيحة التشطيب الضاغطة رأس المعايرة. يمكن للصفيحة المرنة تحسين تجانس السطح مع اتباع محيط اللوح. أما أسطوانة التلامس المناسبة للمعايرة فتوفّر مرجع قطع أكثر تحديدًا، لكن فعاليتها تظل معتمدة على صلابة الآلة والدعم وكمية الإزالة المسموح بها وحالة الخشب الرقائقي. ولا يؤدي رفع ضغط الصفيحة إلى تحويل عملية التشطيب إلى معايرة دقيقة للسماكة.
فحص ضغط التثبيت واستقرار التغذية
يجب أن يظل اللوح مدعومًا وأن يتحرك بثبات عبر منطقة الصنفرة. وقد يؤدي ضغط التثبيت المفرط إلى ضغط الخشب الرقائقي موضعيًا، بينما قد يسمح الضغط غير الكافي برفع اللوح أو اهتزازه أو انزلاقه. ويمكن لكلتا الحالتين تغيير كمية الإزالة حتى عندما تكون فجوة الآلة صحيحة من دون تحميل.
يستحق ترقق الحواف الأمامية والخلفية، الذي يُعرف غالبًا باسم أثر النقر، اهتمامًا خاصًا هنا. فعند دخول اللوح إلى ترتيب التثبيت أو خروجه منه، تتغير القوى المؤثرة عليه. وقد يسمح الارتفاع غير الصحيح لعنصر الضغط أو تآكل المكونات أو ضعف الدعم الخارجي أو تقوس اللوح بتحرك أحد الطرفين نحو مادة الصنفرة.
افحص بكرات الضغط أو أحذيته للتأكد من حرية حركتها وخلوّها من التلوث وعدم تلفها وثبات ضبطها. وفي الآلات التي تستخدم تحكمًا هوائيًا بالضغط، تحقق من ضغط التشغيل المحدد ومن استقرار الإمداد أثناء الإنتاج. لا تستخدم قيمة ضغط موحّدة لجميع الحالات؛ فالضبط الصحيح يعتمد على ترتيب الرأس وتركيب اللوح وتصميم الآلة.
قد يؤدي عدم استقرار التغذية أيضًا إلى قطع غير متساوٍ. تحقق من انزلاق الناقل أو تباطؤه أو عدم توافق السرعة بين معدات المناولة المتصلة. تزيد التغذية الأبطأ مدة تعرض اللوح لمادة الصنفرة، لكنها ليست الحل تلقائيًا. فإذا كان الحزام محمّلًا بالمواد أو كانت كمية الإزالة المطلوبة مفرطة، فقد تؤدي إبطاء السرعة إلى زيادة الحرارة وتلف القشرة.
تحديد حدود التصحيح التي يفرضها الخشب الرقائقي الداخل
الخشب الرقائقي ليس كتلة صلبة متجانسة. إذ تؤثر الفروق في سماكة القشرة وتركيب القلب وخطوط الغراء وحالة الرطوبة والالتصاق الموضعي في استجابته للصنفرة والضغط.
قد يُضغط اللوح المقوّس ليصبح أكثر استواءً داخل الآلة ثم يعود إلى وضعه بعد خروجه. وقد يبدو اللوح الناتج غير مستوٍ حتى عندما تُظهر قياسات السماكة تفاوتًا محدودًا. وعلى العكس، قد تنضغط منطقة ضعيفة أو غير مدعومة من القلب أثناء الصنفرة ثم ترتد بعدها، ما يعقّد العلاقة بين الفجوة المضبوطة والسماكة النهائية.
تحقق مما إذا كانت المناطق غير الطبيعية تتوافق مع إصلاحات ظاهرة أو فقاعات أو فراغات مشتبه بها أو حركة سطح غير معتادة. قارن الألواح المتأثرة بألواح سليمة من الدفعة نفسها. وإذا كانت سلامة القلب موضع شك، فالصنفرة الإضافية ليست علاجًا موثوقًا.
اترك المواد الساخنة أو التي خضعت لظروف تكييف مختلفة حتى تستقر قبل إجراء المقارنات النهائية. قِس الألواح في ظروف متسقة بدلًا من مقارنة رزمة واردة في حالة معينة بألواح عولجت حديثًا في حالة أخرى.
تضع قشرة الوجه حدًا عمليًا للتصحيح. فإذا كان الوصول إلى السماكة المستهدفة يتطلب إزالة كمية تفوق ما يمكن أن تتحمله القشرة بأمان، فهذا اللوح غير مناسب لهدف الصنفرة المحدد. ولا تستطيع الممرات الإضافية إعادة المادة المفقودة من منطقة رقيقة. كما أن تمرير الدفعة كاملة مرارًا حتى تبلغ أسمك نقاطها السماكة المستهدفة قد يتلف ألواحًا أخرى مقبولة أصلًا.
تأكيد التصحيح قبل استئناف الإنتاج
بعد تصحيح الخلل المحدد، أجرِ تجربة مضبوطة بدلًا من معالجة الدفعة كاملة فورًا. ابدأ بإعداد محافظ لكمية الإزالة، بما يتناسب مع الآلة وهامش القشرة المتاح.
- قِس عدة ألواح قبل الصنفرة وبعدها في المواقع المحددة نفسها.
- قارن متوسط السماكة والتفاوت عبر العرض والتفاوت عند الأطراف والإزالة الموضعية كلًّا على حدة.
- افحص حالة قشرة الوجه إلى جانب النتائج البُعدية.
- كرّر القياسات بعد وصول الآلة إلى حالة تشغيل مستقرة.
- تحقق من الأداء عند سرعة التغذية وتباعد الألواح المستهدفين للإنتاج.
ينبغي أن يستند القبول إلى متطلبات المنتج الفعلية وطريقة قياس محددة، لا إلى سماحية عامة مأخوذة من تطبيق آخر. فنجاح لوح واحد لا يثبت استقرار العملية.
إذا استمرت الإزالة غير المتساوية مع استخدام مادة صنفرة مناسبة وهندسة دعم مؤكدة ومواد اختبار متجانسة، فتوقف عن محاولة التعويض بالضغط أو بالممرات المتكررة. عندها ينبغي أن يركز فحص الصيانة على حركة الرأس تحت الحمل وحالة الأسطوانات ومكونات رفع الطاولة والمحامل ونظام التغذية الراجعة للتحكم، إن وُجد. زوّد فريق الصيانة بخرائط السماكة قبل المعالجة وبعدها وبإعدادات التشغيل؛ فربط العيب بموضع محدد من الآلة أكثر فائدة بكثير من الإبلاغ عن أن الألواح «تخرج غير مستوية» فحسب.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.