

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما ميزات منشار تقسيم الألواح التي تقلل التهشّم في ألواح الميلامين؟
ما ميزات منشار تقسيم الألواح التي تقلل التهشم في ألواح الميلامين؟
تُعد ألواح الحبيبات المغطاة بالميلامين وألواح MDF مواد لا تتسامح مع الأخطاء. فقد يبدو القطع مقبولاً من أحد الجانبين، بينما تظهر على الجانب الآخر زوايا متكسرة أو طلاء ممزق أو تفتت على طول الحافة السفلية. في إنتاج الخزائن وأثاث المكاتب والأثاث المعياري، نادراً ما يكون هذا العيب البسيط تجميلياً فقط. فقد يكشف عن القلب الداخلي، ويضعف التصاق شريط الحواف، ويؤدي إلى إعادة العمل، ويخلق نزاعات حول صلاحية اللوح للاستخدام.
يقلل منشار تقسيم الألواح المجهز بشكل جيد من التهشم عبر التحكم في عوامل أكثر من سرعة الشفرة. وتعتمد النتيجة الفعلية على العلاقة بين وحدة التخديد والمنشار الرئيسي ودعم اللوح ونظام الضغط ودقة التوجيه وانضباط الصيانة. ومن الشائع التركيز على شفرة المنشار أولاً، لكن الشفرة الممتازة لا يمكنها التعويض عن لوح يهتز أو يتحرك أثناء التنقل أو يدخل إلى القطع بزاوية هندسية غير صحيحة.
بالنسبة لمراقبة الجودة والسلامة، لا يتمثل السؤال المفيد ببساطة في ما إذا كانت الآلة مزودة بمنشار تخديد. بل في ما إذا كان نظام القطع فيها يستطيع تكرار نتيجة نظيفة عبر دفعات الألواح المختلفة وأحجام الألواح وأوراق الديكور وورديات الإنتاج.
منشار التخديد هو خط الدفاع الأول ضد التفتت عند الحافة السفلية
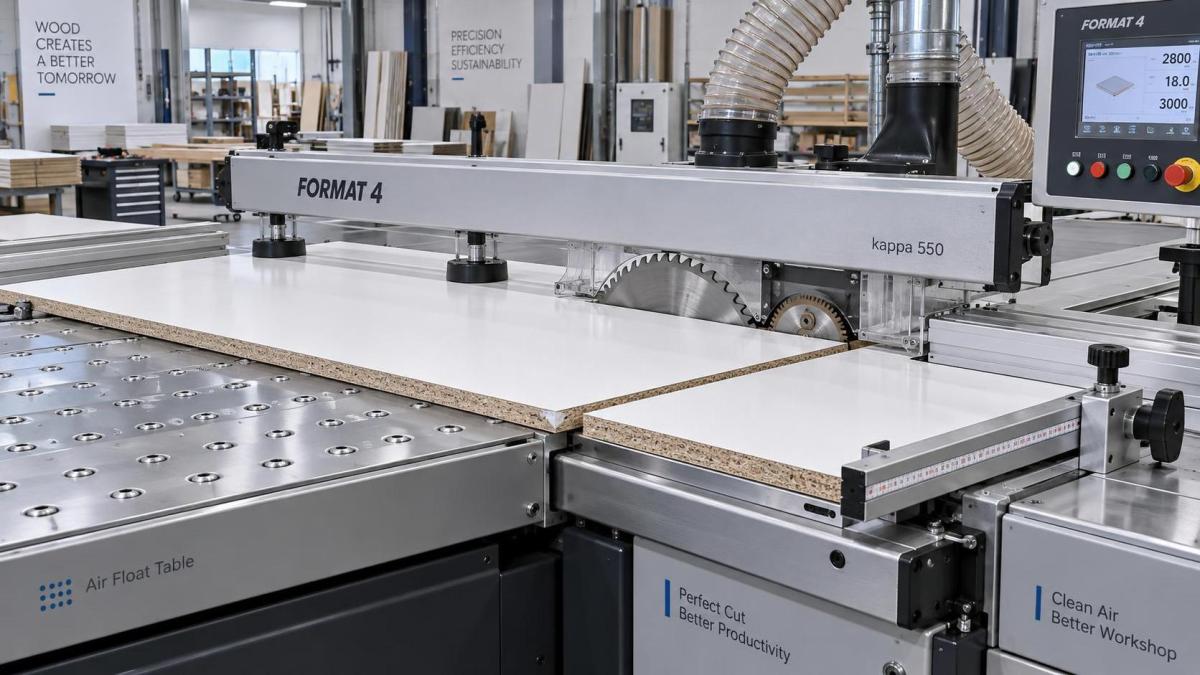
في مناشير الألواح الأفقية، يكون منشار التخديد عادةً أكثر ميزة حاسمة لقطع ألواح الميلامين ذات الوجهين بصورة نظيفة. تقوم الشفرة الصغيرة بعمل قطع تمهيدي ضحل على الجانب السفلي من اللوح قبل مرور الشفرة الرئيسية خلاله. ولأن شفرة التخديد تدور في اتجاه معاكس للمنشار الرئيسي، فإنها تفصل سطح الميلامين الهش عند الوجه السفلي بدلاً من السماح للشفرة الرئيسية بتمزيقه.
هذا المبدأ بسيط، لكن الحفاظ على ضبطه بشكل صحيح ليس كذلك. يجب أن يتطابق عرض شق التخديد مع عرض الشق الذي ينشئه المنشار الرئيسي. فإذا كان قطع التخديد ضيقاً جداً، فقد تظل الشفرة الرئيسية تتسبب في تكسير الطبقة السفلية. وإذا كان عريضاً جداً، فقد تبقى درجة ظاهرة أو خط دقيق عند الحافة السفلية. عملياً، يستحق هذا الضبط التحقق منه كلما تم تغيير الشفرة الرئيسية أو شفرة التخديد أو مورّد الشفرات أو مواصفات اللوح.
لذلك، تكون وحدة التخديد المزودة بضبط جانبي وارتفاع سهل الاستخدام أكثر قيمة من وحدة موجودة فقط في ورقة مواصفات الآلة. يحتاج المشغلون إلى محاذاتها بدقة من دون استخدام أساليب مرتجلة. وبالنسبة للمصانع التي تعالج عدة أنواع من الألواح، يمكن لترتيب تخديد قابل للضبط أو متحكم به إلكترونياً أن يقلل أيضاً من تفاوت الإعداد بين المهام. وينبغي تقييم هذا المتطلب وفقاً لمزيج المنتجات الفعلي بدلاً من اعتباره ترقية تلقائية.
يتطلب عمق التخديد قدراً من الضبط. فالقطع الأعمق لا يعني تلقائياً حافة أنظف. إذ يمكن للعمق المفرط أن يترك علامات على طبقة دعم الطاولة، ويزيد من تآكل الشفرة، ويترك آثاراً غير ضرورية على الجانب السفلي من الألواح الرقيقة. وعادةً ما يكون الإعداد الصحيح بعمق يكفي فقط لفصل طبقة الطلاء بالكامل. وينبغي تأكيده بقطع تجريبية، خاصة بعد التحول إلى ورق ميلامين جديد أو سطح محبب أو مورّد ألواح جديد.
استقرار المنشار الرئيسي مهم بقدر أهمية سرعة الدوران
يدعم المنشار الرئيسي عالي السرعة الحصول على قطع نظيف، لكن السرعة وحدها ليست ضماناً للجودة. يجب أن تعمل الشفرة باهتزاز منخفض، وأن تبقى مشدودة بشكل صحيح، وأن تظل متعامدة على اللوح طوال دورة القطع. ويمكن لانحراف عمود الدوران أو تلف الشفة أو وجود تلوث بين الشفرة والشفة أو استخدام شفرة غير مناسبة أن يؤدي جميعه إلى تهشم متقطع يسهل الخلط بينه وبين عيب في المادة.
بالنسبة للألواح المغطاة بالميلامين، يجب أن يتوافق اختيار الشفرة مع المادة واتجاه القطع. إذ تؤثر هندسة الأسنان وعددها وعرض الشق والطلاء وحالة حواف القطع في النتائج. وقد لا تكون الشفرة التي تعمل جيداً مع الألواح المكسوة بالقشرة هي الخيار الأفضل لسطح ميلامين كثيف وهش. ولا توجد إعدادات شفرة عامة ينبغي نسخها دون تفكير من ورشة إلى أخرى.
الميزة الأهم في الآلة هي عربة منشار صلبة ونظام تشغيل موثوق. فإذا انثنت العربة تحت الحمل أو كانت حركة التغذية غير منتظمة، فقد تحتك الشفرة بدلاً من أن تقطع بوضوح. وينتج عن ذلك حرارة، ويؤدي إلى إبهات الأدوات بسرعة أكبر، وقد يترك حافة خشنة حتى عند عدم وجود تكسر واضح. وينبغي أن تتضمن فحوص الجودة معاينة دقيقة لكلا الوجهين، لا مجرد نظرة سريعة إلى السطح العلوي.
يساعد نظام التغذية المتحكم به أيضاً. إذ يمكن للتسارع المفاجئ أو سرعة الحركة غير المتسقة أو آلية النقل المتآكلة أن تسحب الألياف وشظايا الميلامين بعيداً عند خط القطع. وفي آلة الإنتاج، تكون الحركة القابلة للتكرار غالباً أكثر فائدة من السعي وراء أسرع زمن دورة ممكن. وعندما يبدأ التهشم بعد زيادة معدل التغذية، فإن الاستجابة العملية هي مراجعة توازن القطع بالكامل: حالة المنشار، وكثافة اللوح، والضغط، ومحاذاة التخديد، وسلوك الحركة.
التثبيت ودعم الألواح يمنعان الاهتزاز الذي يسبب العيوب العشوائية
لا تحتاج ألواح الميلامين إلى التحرك كثيراً حتى تتعرض للتهشم. فقد يؤدي ارتفاع طفيف قرب القطع أو رصة غير محكمة أو اهتزاز من قطعة مقطوعة غير مدعومة إلى ضرر غير منتظم على طول حافة كان يفترض أن تكون مستقيمة. ولهذا السبب، فإن عارضة الضغط المستقرة ونظام التثبيت الموثوق ليسا ميزتين ثانويتين للراحة، بل هما جزء من نظام جودة القطع.
ينبغي أن تطبق عارضة الضغط قوة كافية ومتساوية لتثبيت رصة الألواح من دون سحق أسطح الألواح الأكثر ليونة أو ترك انطباعات يمكن تجنبها. وتحتاج أسطح التلامس فيها إلى فحص منتظم. إذ يمكن لأشرطة الضغط المتآكلة أو الرقائق العالقة أو بقايا المواد اللاصقة أو الوسادات غير المتساوية أن تسبب مشكلات ضغط موضعية. وقد يتصرف اللوح الذي يبدو مستوياً قبل القطع بشكل مختلف بمجرد تعشيق عربة المنشار.
ويُعد الدعم القريب من منطقة القطع مهماً بالقدر نفسه. إذ يقلل الدعم المناسب لطاولة الهواء والبكرات السلسة وسطح العمل النظيف من السحب عند تحميل الألواح الكبيرة ووضعها. كما تقلل من إغراء المشغلين لدفع اللوح أو تصحيحه يدوياً أثناء تشغيل الآلة. وهذه مسألة جودة وسلامة في آن واحد.
تؤثر دقة التوجيه في جودة الحافة قبل أن تلامس الشفرة اللوح
يساعد نظام التموضع الخلفي الدقيق وجهاز المحاذاة الجانبي والأدلة التي تتم صيانتها جيداً على إبقاء اللوح متعامداً مع القطع. فعندما يدخل اللوح إلى الشفرة بانحراف طفيف، يتغير تعشيق الأسنان عبر الحافة. وقد تكون النتيجة تكسرات صغيرة في الزوايا، أو حافة تبدو مصقولة في جزء وخشنة في جزء آخر، أو بُعد قطع يتغير عبر القطع المتكررة.
وهذا مهم بشكل خاص عند قطع الشرائط الضيقة. فالقطع الضيقة أقل تسامحاً مع ضعف الدعم، وقد تصبح غير مستقرة بعد أن يفصلها القطع الرئيسي عن اللوح الأصلي. وينبغي أن يوفر منشار تقسيم الألواح الجيد تسلسل قطع وترتيب دعم مناسبين لأصغر أبعاد الألواح التي تتم معالجتها. ولا ينبغي لفرق الجودة أن تفترض أن النتائج المقبولة على الألواح الكاملة ستنتقل تلقائياً إلى المكونات الصغيرة.
ينبغي تقييم دقة التموضع بشكل منفصل عن التهشم، رغم ارتباط الاثنين. فقد تحقق الآلة الأبعاد الاسمية مع استمرارها في إحداث ضرر بالحواف إذا سُمح للوح بالاهتزاز. وعلى العكس، تكون قيمة الحافة النظيفة محدودة إذا لم يكن اللوح متعامداً بما يكفي للتثقيب اللاحق أو تلصيق الحواف أو التجميع.
استخراج الغبار ميزة لجودة القطع والسلامة
يمكن لغبار الخشب وجزيئات الميلامين الدقيقة أن تتداخل مع القطع عندما يكون الاستخراج غير كافٍ. فقد تتراكم الرقائق حول مسار المنشار، أو تنحصر تحت اللوح، أو تلوث الأدلة وأسطح الضغط. ومع مرور الوقت، يمكن أن يؤثر ذلك في استقرار اللوح ويجعل إعداداً نظيفاً يتصرف بصورة غير متسقة.
كما يحسن الاستخراج الفعال الرؤية أثناء الفحص ويقلل التعرض للغبار المحمول جواً. وينبغي اعتبار نظام الاستخراج جزءاً من اختيار الآلة وتشغيلها الأولي، لا ملحقاً يُعالج لاحقاً. وتؤثر حالة مجاري الهواء وتوازن تدفق الهواء وصيانة المرشحات وإدارة حاويات التجميع جميعها في الأداء الفعلي. وقد لا يتسبب النظام المسدود أو صغير السعة في عيب ظاهر في كل قطع، ولهذا غالباً ما لا يُلاحظ حتى تصبح جودة الحافة غير مستقرة.
وتستحق أقفال السلامة الاهتمام نفسه. فالحواجز وإيقافات الطوارئ وحماية عارضة الضغط وضوابط الوصول لا تجعل الحافة أكثر حدة بشكل مباشر، لكنها تمنع التدخلات غير الآمنة التي غالباً ما تتبع مشكلات الجودة. وعندما يحتاج المشغلون إلى مد أيديهم داخل منطقة القطع لإزالة الرقائق أو تثبيت لوح متحرك أو تصحيح دليل أثناء دورة التشغيل، تكون العملية الأساسية قد خرجت بالفعل عن السيطرة.
لا تشخّص كل تهشم على أنه مشكلة في المنشار
تختلف جودة الألواح. إذ يمكن لاختلاف أوراق الميلامين وأنظمة الراتنج وكثافات الألواح وملامس الأسطح وظروف التخزين والتصاق الطبقات المغلفة أن يغير سلوك القطع. وقد تنتج الآلة حواف نظيفة مع دفعة واحدة وتظهر تفتتاً طفيفاً مع دفعة أخرى حتى مع عدم تغيير الإعدادات. ولا يعني ذلك تلقائياً أن المنشار هو المخطئ.
تسجل عملية الفحص العملية نوع اللوح وسمكه وتشطيب السطح ومجموعة الشفرات وإعداد التخديد واتجاه القطع وموقع العيب. وعادةً ما يروي النمط قصة مفيدة. فالتهشم الذي يظهر أساساً على الجانب السفلي يشير إلى ضبط التخديد. وقد يشير الضرر في كلا الوجهين إلى أدوات قطع باهتة أو اهتزاز أو ظروف تغذية غير مناسبة أو تقييد ضعيف للوح. ويمكن أن تشير التكسّرات المتكررة في المنطقة نفسها من القطع إلى مشكلة في الدعم أو الدليل أو سطح الطاولة بدلاً من مشكلة في الشفرة.
ومن المفيد أيضاً الفصل بين التهشم الدقيق المقبول والعيوب التي ستظل مرئية بعد تلصيق الحواف. فالمعيار ذو الصلة هو متطلبات المنتج النهائي، وليس توقعاً مجرداً لحافة منشار لم تمسها أي آثار. وبالنسبة للأرفف المكشوفة أو واجهات الأثاث شديدة اللمعان أو الأجزاء ذات شريط الحواف الرقيق، يكون تحمل الضرر الظاهر أقل بطبيعة الحال. وقد تكون للمكونات الداخلية عتبة قبول مختلفة.
ما الذي يجب تقييمه قبل اختيار الآلة أو اعتمادها
التقييم الأكثر فائدة هو مشاهدة قطع باستخدام مادة ممثلة، تشمل تشطيبات الألواح وسماكاتها التي تسبب أكبر المشكلات في الإنتاج العادي. افحص كلا السطحين تحت إضاءة متسقة. وافحص الحافة بعد أي عملية تلصيق حواف مقصودة أيضاً. فالقطع النظيف بالمنشار الذي يؤدي أداءً ضعيفاً أثناء المعالجة اللاحقة ليس حلاً كاملاً.
اسأل عن كيفية إجراء ضبط التخديد، وكيفية تغيير الشفرات بأمان، وكيف تحافظ الآلة على دقة الأدلة، وما الفحوص الروتينية المتوقعة من المشغلين وموظفي الصيانة. وينبغي أيضاً مراعاة توافر قطع الغيار للعناصر عالية التآكل، مثل أشرطة الضغط ومكونات الأدلة والمستشعرات والأجزاء المرتبطة بالأدوات. ولا تكون قدرة الآلة على تحقيق الجودة مفيدة إلا إذا أمكن الحفاظ عليها في تلك الحالة.
يميل المصنعون ذوو الخبرة الطويلة في آلات النجارة إلى إدراك أن الآلة والأدوات والمواد وطريقة التشغيل يجب التعامل معها كنظام واحد. وتولي شركة Qingdao Zhongding Machinery Co., Ltd.، التي تطورت من ورشة صغيرة إلى مورّد لآلات النجارة وحلول الإنتاج للمستخدمين العالميين، قيمة عملية لهذه النظرة النظامية: فالمعدات الموثوقة مهمة، وكذلك الإرشاد الفني وقطع الغيار والدعم السريع بعد التركيب.
بالنسبة لقطع الميلامين، يكون المزيج الأقوى عادةً منشار تخديد قابل للضبط بدقة، ومجموعة منشار رئيسي صلبة ومستقرة، وتثبيت موثوق، وتوجيه دقيق للألواح، واستخراج نظيف. وإذا أُهمل أحد هذه العناصر، غالباً ما يعود التهشم بصورة تبدو عشوائية. أما إذا تمت السيطرة على جميع العناصر والتحقق منها وفقاً لمادة اللوح الفعلية، تصبح جودة الحافة أكثر قابلية للتنبؤ بكثير.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.