


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية اختيار معدات قطع المنتجات الخشبية للحصول على حواف نظيفة
لا تنتج الحواف النظيفة عن مواصفة واحدة للماكينة. بل تنتج عن علاقة مضبوطة بين عملية القطع، والمادة المقطوعة، وهندسة الأداة، ودعم اللوح، وحركة التغذية، وإزالة الغبار. يمكن لماكينة عالية السرعة مزودة بشفرة غير مناسبة أو بدعم غير مستقر لقطعة العمل أن تُحدث عيوبًا أكثر من ماكينة ذات تصنيف متواضع تم إعدادها بشكل صحيح لمزيج الإنتاج.
في التقييم الفني، لا يتمثل السؤال المحوري في: «أي ماكينة لقطع المنتجات الخشبية هي الأسرع؟» بل في ما إذا كانت الماكينة تستطيع إنتاج جودة الحواف المطلوبة بشكل متكرر على الألواح الفعلية والسماكات والطلاءات واتجاهات القطع وأحجام الدفعات المستخدمة في الإنتاج. قد يتراوح المعيار المطلوب من حافة جاهزة للطلاء إلى قطع ميلامين شبه خالٍ من التهشم يمكن نقله مباشرة إلى تغليف الحواف. وهذه متطلبات مختلفة وينبغي أن تؤدي إلى تكوينات مختلفة للماكينات.
حدّد معنى «الحافة النظيفة» قبل مقارنة الماكينات
غالبًا ما يتم وصف جودة الحافة بصورة عامة أكثر من اللازم. عمليًا، يكون العيب الذي يجب تجنبه أهم من المتطلب العام لقطع أملس. في الألواح المكسوة بالقشرة، قد يكون الشاغل الرئيسي هو تكسّر القشرة عند جانب الخروج. وفي ألواح الخشب الحبيبي المغطاة بالميلامين، قد يكون التهشم على السطحين الزخرفيين العلوي والسفلي. وتؤدي مكونات الخشب الصلب إلى ظهور تمزق الألياف حسب اتجاه العروق، وآثار الاحتراق، والألياف الزغبية، والتفاوت بين الألواح. وقد تنفصل طبقات الخشب الرقائقي عند خط القطع إذا كانت ظروف الشفرة والتغذية والدعم غير صحيحة.
لذلك ينبغي تقييم الماكينة وفقًا لحالة قبول محددة. وتشمل المعايير المفيدة ما يلي:
- الحد الأقصى المسموح به لحجم التهشم على الأسطح المرئية؛
- ما إذا كان يجب أن تكون الحافة جاهزة لتغليف الحواف أو الطلاء أو التجميع المباشر؛
- الانحراف المسموح به في الأبعاد والتعامد على امتداد طول القطعة؛
- حالة سطح جدار القطع، بما في ذلك آثار المنشار وسحب الألياف؛
- الاتساق من اللوح الأول إلى اللوح الأخير في دفعة الإنتاج.
من دون هذا التعريف، قد تتأثر التقييمات بعروض توضيحية على مواد سهلة أو بعمليات قطع تجريبية قصيرة. فالماكينة التي تقطع MDF الخام بصورة نظيفة قد لا تحافظ على النتيجة نفسها مع ألواح الخشب الحبيبي المصفحة على الوجهين، أو الصفائح عالية الضغط، أو الخشب الرقائقي، أو الخشب الصلب ذي العروق الصعبة.
طابق مبدأ القطع مع صيغة اللوح ومخاطر العيوب
تعالج ماكينات القطع المختلفة مشكلات إنتاج مختلفة. والاختيار بناءً على سعة القطع الاسمية وحدها يتجاهل موضع نشوء عيب الحافة.
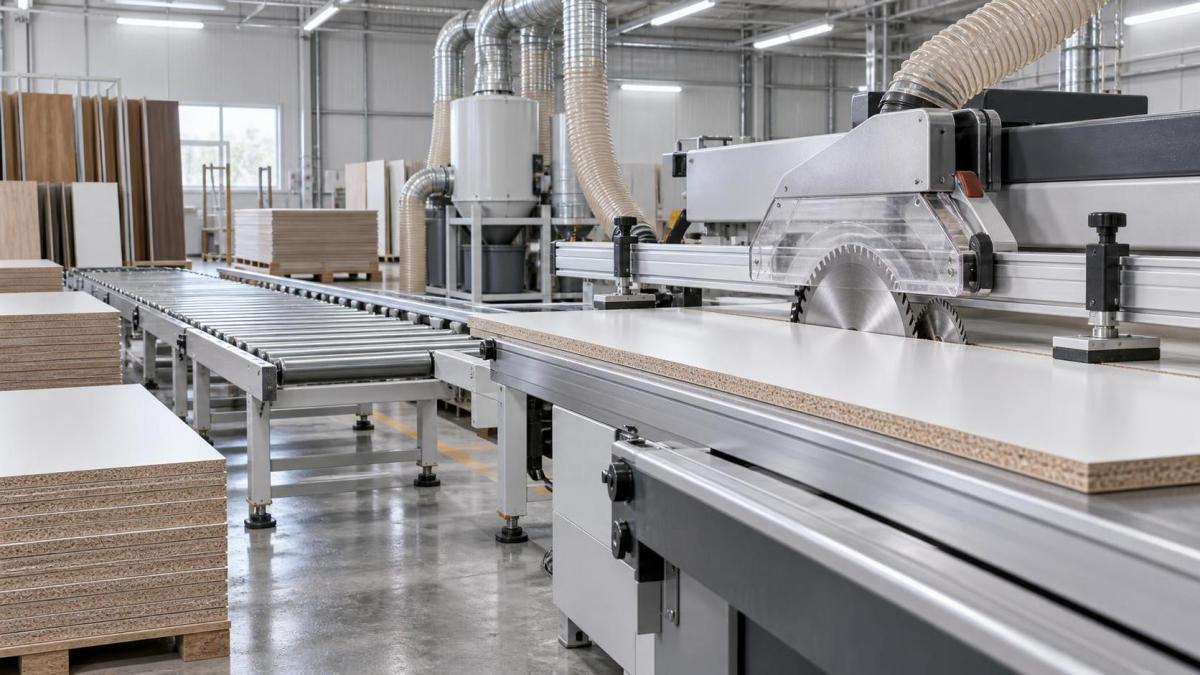
مناشير الطاولة المنزلقة تظل عملية للورش المرنة والدفعات الصغيرة والأعمال ذات الزوايا والعمليات التي يتعين فيها على المشغل التحكم في التموضع. وتعتمد جودة حوافها بدرجة كبيرة على صلابة العربة ودقة الحاجز وترتيب منشار التخديد واختيار الشفرة وطريقة تعامل المشغل. ويمكن لمنشار منزلق مُعاير جيدًا أن يقدم نتائج ممتازة، لكن اتساق الإنتاج يكون أكثر حساسية لانضباط الإعداد مقارنة بمعدات الألواح الآلية.
مناشير الجسور مصممة لتقطيع الألواح بشكل متكرر إلى مقاسات محددة، لا سيما عندما تكون مناولة الألواح والأبعاد المبرمجة والإنتاجية مهمة. ويمكن لعارضة التثبيت وحركة المنشار المضبوطة تحسين قابلية التكرار. وبالنسبة للألواح المصفحة، غالبًا ما يكون منشار التخديد ضروريًا لحماية الوجه الزخرفي السفلي. وينبغي تقييم الماكينة ليس فقط بناءً على محرك المنشار الرئيسي، بل أيضًا على توزيع ضغط التثبيت ودعم اللوح وتزامن التخديد وقابلية تكرار تموضع الدافع.
مناشير الألواح المزودة بالتفريز CNC المتداخل تقدم مزايا مختلفة. يمكن لجهاز التفريز قطع الأشكال المعقدة والفتحات الداخلية والهندسيات المختلطة للقطع في برنامج واحد، لكن الحافة المفرزة لا تعادل دائمًا الحافة المقطوعة بالمنشار. يؤثر انحراف الأداة وحالة القاطع وحمل الرايش والتثبيت بالشفط واتجاه مسار الأداة بقوة في تشطيب الحافة. ويعد التفريز المتداخل مناسبًا عندما تكون مرونة الشكل هي الحاجة الحاكمة؛ ولا ينبغي افتراض أنه الخيار الأفضل لكل تطبيقات الألواح ذات القطع المستقيم والحجم الكبير.
مناشير القطع العرضي المحسّنة وآلات التشكيل أكثر صلة بمعالجة الخشب الصلب. ويجب الحكم على أدائها بالنسبة إلى تفاوت الرطوبة واتجاه العروق واستقامة المخزون واكتشاف العيوب. فقد يصبح القطع العرضي النظيف في خشب مستقيم وجاف غير موثوق عندما تكون الألواح مقوسة أو ملتوية أو ذات إجهاد داخلي أو كثافة متغيرة.
نظام عمود الدوران والشفرة هو النظام الأساسي لجودة الحافة
تُعد صلابة الماكينة مهمة، لكنها لا تستطيع التعويض عن نظام أدوات قطع رديء. ويجب أن تلائم الشفرة أو القاطع بنية اللوح وصلابة الطلاء وعمق القطع وسرعة الماكينة والتشطيب المستهدف.
بالنسبة لمناشير الألواح، تؤثر هندسة أسنان الشفرة وعدد الأسنان وعرض الشق وزاوية الخطاف والطلاء جميعها في جودة القطع. وقد تقلل الشفرة ذات الأسنان الدقيقة من تهشم السطح، لكنها قد تولد حرارة إذا كانت التغذية بطيئة جدًا. ويمكن لشكل سن أكثر شراسة أن يحافظ على معدلات تغذية منتجة، لكنه قد يزيد التكسّر في طبقات السطح الهشة. ولا توجد شفرة صحيحة بشكل عام: فالشفرة المناسبة لـ MDF الخام ليست بالضرورة مناسبة للألواح المطلية شديدة اللمعان أو الخشب الرقائقي المكسو بالقشرة.
في الألواح المصفحة، غالبًا ما يُعامل التخديد كملحق بدلًا من اعتباره عملية قطع متطابقة. وينبغي تقييمه كنظام مع الشفرة الرئيسية. يجب أن يتوافق شق التخديد بدقة مع شق الشفرة الرئيسية؛ فإذا كان أضيق من اللازم، فلن يستطيع حماية السطح. وإذا كان أعرض من اللازم، فقد يبقى خط تخديد مرئي. كما يهم ضبط الارتفاع، لأن عمق التخديد غير الكافي يسمح باستمرار التهشم، بينما قد يؤدي العمق المفرط إلى إضعاف الحافة أو ترك علامة غير ضرورية.
بالنسبة لأجهزة التفريز CNC، يستحق الانحراف الشعاعي والمحوري اهتمامًا دقيقًا. حتى قاطع الضغط عالي الجودة سيترك حافة رديئة إذا تسبب مخروط عمود الدوران أو ظرف التثبيت أو ساق الأداة أو حالة المحمل في انحراف قابل للقياس. ويمكن لأدوات الضغط تقليل التهشم على وجهي اللوح بمجرد تعشيق هندسة القطع بالكامل، لكن يجب مراعاة دخول الغمر والتمريرات الضحلة واستراتيجية القطع الكامل. وتنتج أدوات القطع لأسفل والقطع لأعلى والضغط والمجاري المستقيمة قوى وخصائص تشطيب مختلفة.
ينبغي أن تكون صيانة الأدوات جزءًا من تقييم الماكينات. فالمسألة ذات الصلة ليست ببساطة ما إذا كانت الشفرات البديلة متاحة. بل ينبغي أن تسمح الماكينة بتغيير الشفرات بصورة متكررة قابلة للتكرار، ومحاذاة عملية للتخديد، ووصول آمن، وطريقة واضحة للعودة إلى الإعداد المؤهل. ويمكن لخلية قطع تتطلب تعديلات تجريبية طويلة بعد كل تغيير للشفرة أن تقوض قدرتها الإنتاجية النظرية.
استقرار التغذية يحدد ما إذا كانت الأداة المختارة قادرة على العمل بشكل صحيح
تحتاج أدوات القطع إلى حمل رايش مستقر. فإذا تذبذب معدل التغذية، يمكن أن تتناوب الحافة بين مقاطع ملساء وتلميع حراري وتهشم، حتى عندما تظل سرعة عمود الدوران ثابتة. ولهذا السبب، يعد تصميم التغذية مهمًا بقدر أهمية قدرة المحرك.
في منشار الألواح، قيّم ما إذا كانت البكرات أو القوابض أو المشابك أو الدافع تثبت اللوح من دون السماح بحركة جانبية. وتُعد الألواح الرقيقة والشرائح الضيقة والصفائح المقوسة والمكونات الصغيرة قطع اختبار كاشفة بشكل خاص. فقد تعالج الماكينة لوحًا بالحجم الكامل بدقة، لكنها تقدم أداءً ضعيفًا بمجرد البدء في إنتاج أجزاء خزائن ضيقة.
بالنسبة للخشب الصلب، يجب أن تحافظ بكرات التغذية على التلامس من دون سحق المواد الأكثر ليونة أو السماح لقطعة العمل بالارتفاع نحو القاطع. وينبغي فحص العلاقة بين سرعة التغذية وسرعة رأس القاطع عند معدل الإنتاج المقصود، وليس فقط عند سرعة عرض توضيحي مخفضة. وقد تؤدي السرعة المفرطة إلى تمزق العروق؛ بينما قد تؤدي التغذية البطيئة جدًا إلى تغميق حافة القطع بسبب تراكم الحرارة.
يتطلب التثبيت بالشفط في المعدات المتداخلة التدقيق نفسه. إذ تؤثر استواء الصفيحة وحالة لوح التضحية وتقسيم مناطق الشفط وسلامة الحشيات وتسلسل القطع جميعها في بقاء القطعة مستقرة قرب نهاية مسار الأداة. وقد تتحرك القطع الصغيرة بعد أن تصبح مقطوعة تقريبًا بالكامل، مما يتلف الحافة النهائية أو ينشئ خطرًا على السلامة. وقد تكون استراتيجيات الطبقة الرقيقة المتبقية أو الألسنة أو مناولة القطع الصغيرة المخصصة ضرورية، لكن كلًا منها قد يضيف عملية تشطيب ثانوية.
يؤثر هيكل الماكينة ومحاذاتها في أكثر من الدقة البعدية
تعتمد الحواف النظيفة على دخول أداة القطع إلى قطعة العمل وخروجها منها بصورة متوقعة. ويمكن للاهتزاز الهيكلي وتآكل محامل عمود الدوران وآليات الانزلاق المرتخية وأعمدة المناشير غير الصلبة بما يكفي أن تترك علامات متكررة أو تسبب تهشمًا متقطعًا. وتُنسب هذه العيوب أحيانًا إلى الشفرة لأنها تظهر كمشكلة سطحية، لكن نمطها قد يشير إلى مشكلة ميكانيكية.
أثناء المراجعة الفنية، من المفيد فحص الحالات التالية تحت الحمل بدلًا من الاعتماد فقط على تفاوتات الكتالوج:
- انحراف عمود الدوران أو عمود المنشار وحالة المحامل؛
- توازي شفرة المنشار والعربة المنزلقة والحاجز وعارضة الضغط ووحدة التخديد؛
- قابلية تكرار المحددات الرقمية والدافعات وأنظمة التموضع المؤازرة؛
- صلابة التجميعات المتحركة عند سرعة التغذية المقصودة؛
- القدرة على الحفاظ على التعامد في الأجزاء الطويلة والضيقة؛
- سهولة الوصول إلى الضبط وخطر انحراف الإعداد بعد الصيانة الروتينية.
تتضمن تجربة القبول المفيدة مواد الإنتاج التي تنشئ أعلى مخاطر للعيوب، وليس فقط ألواح العينات القياسية. اقطع ألواحًا كاملة وشرائح ضيقة معًا. أجرِ قطعًا عرضية وقطعًا طوليًا حيثما كان ذلك مناسبًا. وافحص المكونات الأولى والأخيرة من تسلسل ما، لأن التسخين وتراكم الغبار وانحراف التموضع قد لا تظهر في عملية قطع واحدة.
استخراج الغبار جزء من القطع، وليس قرارًا منفصلًا بشأن المرافق
قد يُعاد قطع غبار الخشب والرايش المتبقي في منطقة القطع، أو يُسحب عبر وجه زخرفي، أو ينضغط بالقرب من الموجهات والمشابك. وقد تكون النتيجة تلف الحواف وخدوش السطح والحرارة وانخفاض الرؤية وتسارع تآكل الأدوات. ويُعد الغبار الناعم الناتج عن MDF والألواح الهندسية المشابهة متطلبًا بشكل خاص لأنه يمكن أن يتجمع في تجاويف الماكينة ويتداخل مع المكونات المتحركة.
قيّم حجم وصلة الاستخراج وتصميم الغطاء ومسار الهواء حول الشفرة أو القاطع وإمكانية الوصول للتنظيف. كما يجب أن يكون متطلب الاستخراج للماكينة متوافقًا مع نظام تجميع الغبار المتاح. ولن يتمكن منشار عالي الأداء متصل بتدفق هواء غير كافٍ من إعادة إنتاج جودة التشطيب الأولية باستمرار. وعند معالجة الألواح المصفحة، يؤثر الاستخراج أيضًا في تنظيف آليات التخديد وأجهزة الضغط، حيث يمكن للحطام المتراكم أن يغير المحاذاة تدريجيًا.
لأداء الاستخراج بُعد يتعلق بالسلامة أيضًا. ويجب تصميم تركيب الماكينات وفقًا لمتطلبات السلامة في مكان العمل والتحكم في الغبار المحلية المعمول بها. وينبغي أن يتحقق الاعتماد الفني من وثائق الماكينة والتوافق الكهربائي والتجهيزات الواقية وترتيب الإيقاف الطارئ وتكوين الاستخراج المقصود للسوق الوجهة، بدلًا من افتراض أن مواصفة ماكينة عامة تغطي كل ظروف التركيب.
قد تتلف مناولة المواد الحواف بعد قطع مثالي
قد تخرج الحافة من الشفرة نظيفة، ومع ذلك تصل إلى العملية التالية متضررة. وهذا شائع مع الألواح المطلية والشرائح الضيقة وجوانب الخزائن الطويلة والألواح الثقيلة. وقد تسمح أقسام الخروج غير المدعومة للوح بالهبوط قليلًا في نهاية القطع. ويمكن للتكديس اليدوي أن يسبب تهشم الزوايا. وقد تترك البكرة الملوثة بالغبار الكاشط علامات على سطح نهائي.
قيّم دعم الإدخال والإخراج كجزء من خلية الماكينة. بالنسبة للألواح الثقيلة، تؤثر طريقة التحميل وارتفاع الطاولة في ما إذا كان اللوح يظل مستويًا أثناء الإدخال. وبالنسبة للقطع الصغيرة، يمنع التجميع المضبوط تصادم المكونات بعد الفصل. وإذا كانت العملية المقصودة توصل القطع مباشرة بتغليف الحواف، فإن سعة التخزين المؤقت وتحديد هوية القطع يحتاجان إلى اهتمام؛ إذ يمكن للمناولة اليدوية المتسرعة أن تمحو فائدة الجودة المحققة عند المنشار.
ويُعد تغليف الحواف أيضًا الموضع الذي تصبح فيه مشكلة جودة القطع ظاهرة تجاريًا. يعتمد اتساق خط الغراء وأداء التشذيب وتشطيب الزوايا جميعها على كون حافة اللوح مستقيمة ومتعامدة وخالية من التهشم الكبير. ولا تستطيع ماكينة التشطيب تصحيح حافة ركيزة متكسرة بعمق بالكامل من دون تقليل الأبعاد النهائية للقطعة أو ترك منطقة ربط ضعيفة.
عندما تنتقل مكونات الخزائن والأثاث المستقيمة من تحديد المقاس إلى التشطيب، يمكن تقييم ماكينة تغليف الحواف الأوتوماتيكية المستقيمة مثل ماكينة تغليف الحواف الأوتوماتيكية المستقيمة ZD450C باعتبارها عملية لاحقة وليست بديلًا عن القطع الدقيق. ويوضح نطاق سماكة التشغيل المعلن البالغ 10–60 mm ونطاق سماكة الحواف البالغ 0.4–3 mm سبب أهمية فحوصات التوافق: إذ يجب أن تلائم سماكة اللوح ومادة الحافة واتجاه التغذية وحالة حافة القطع كلتا الماكينتين. ويمكن للتغذية الأوتوماتيكية واللصق والتشذيب والتلميع دعم تسلسل متسق فقط إذا كانت أبعاد القطع الأولية وسلامة الحافة مضبوطة.
لا تستخدم السرعة كمؤشر بديل للإنتاجية
لا تكون دورة القطع الأسرع منتجة إلا عندما لا تزيد إعادة العمل أو تغييرات الأدوات أو الفرز أو إصلاح الحواف. والمقارنة ذات الصلة هي الإنتاج النهائي المقبول عند مستوى الجودة المطلوب. ويشمل ذلك وقت الإعداد ووقت البرمجة وتكرار تغيير الشفرات وإدارة القصاصات وحركة المواد والتنظيف والوقت اللازم للتعافي بعد شفرة تخديد غير محاذاة أو قاطع تالف.
بالنسبة لتحديد مقاسات الألواح المتكرر ومنخفض التنوع، قد تقلل الأتمتة التباين ووقت المناولة. أما بالنسبة للدفعات المختلطة ذات تغييرات المقاسات المتكررة، فقد تحقق ماكينة أبسط ذات ضبط سريع وموثوق إنتاجًا فعليًا أفضل من خط مؤتمت بدرجة عالية يتطلب إعدادًا معقدًا. وينبغي تبرير التشغيل المعقد بنطاق قطع العمل ومستوى التحكم المطلوب، لا اختياره لمجرد أنه يقدم وظائف أكثر.
ينبغي تقييم قابلية الصيانة بالطريقة العملية نفسها. اسأل عن المكونات التي تتطلب فحصًا منتظمًا، وما إذا كان يمكن التحقق من إعدادات التآكل من دون تفكيك كبير، وما المعلومات التشخيصية المتاحة، وما إذا كان يمكن تحديد قطع الغيار دون التباس. تؤثر المخططات الكهربائية وأدلة التشغيل ومواصفات الأدوات ومتطلبات التشحيم وترتيبات الدعم عن بُعد في مدى سرعة إعادة الماكينة إلى حالة قطع مؤهلة.
طريقة تقييم أكثر موثوقية
تعتمد أقوى مقارنة بين الماكينات على بروتوكول موثق لقطع العينات. وفّر ألواحًا تمثيلية، بما في ذلك التشطيب والسماكة الأكثر تطلبًا. اضبط معدل تغذية إنتاج واقعيًا. حدّد تكوين الأداة والتخديد. قِس الأبعاد والتعامد، ثم افحص الحواف تحت إضاءة وتكبير متسقين ومناسبين لمعيار الجودة المرئية للمنتج.
سجّل ليس فقط النتيجة، بل أيضًا الإعدادات المستخدمة لتحقيقها: نوع الشفرة وسرعة عمود الدوران وسرعة التغذية وعرض التخديد وعمقه وإعدادات المشابك وحالة الاستخراج وتعديلات المشغل. وإذا كان عرض المورد يعتمد على تغذية بطيئة على نحو غير معتاد، أو أدوات خاصة غير متاحة في التشغيل الروتيني، أو تصحيح يدوي متكرر، فينبغي التعامل مع هذا الاعتماد باعتباره جزءًا من متطلبات تشغيل الماكينة.
ماكينة قطع المنتجات الخشبية المناسبة هي التي تحافظ على حواف نظيفة في ظروف تشغيل محددة، باستخدام أدوات ومناولة مواد يمكن استدامتها في أرضية الورشة. فالقطع النظيف ليس ميزة رئيسية في العنوان. إنه قدرة عملية قابلة للتكرار، وينبغي أن يختبر التقييم كل جزء من العملية يمكن أن يعطلها.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.