


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
لماذا يُعد تكامل البرمجيات والصلابة الهيكلية مهمين في قرارات شراء منشار الألواح CNC بعرض 3300 مم
الوقت:Sep 15, 2026
المؤلف:
عدد المشاهدات:
تؤثر الصلابة الهيكلية مباشرةً في دقة القطع عبر امتدادات تزيد على 3300mm
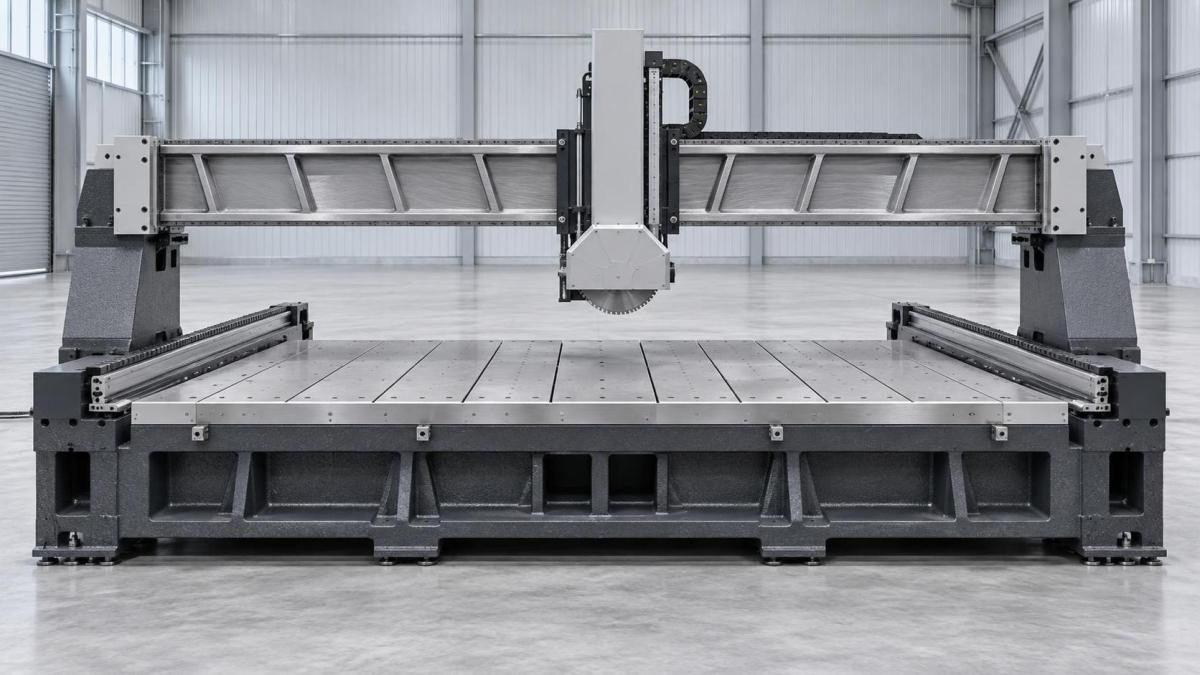
يعمل منشار العارضة CNC بطول 3300mm ضمن نطاق عمل واسع—وغالبًا ما يقطع الألواح بعرض يصل إلى 3300mm، مع تجاوز حركة العارضة 3500mm لاستيعاب الأدوات ومسافة التجاوز. على هذا النطاق، لا يكون الانحراف الميكانيكي نظريًا—بل قابلًا للقياس والتكرار وله آثار مهمة. عندما تهبط العارضة تحت الحمل أثناء التغذية عالية السرعة أو القطع الشاق للمواد الكثيفة مثل MDF المغلف أو الخشب الصلب أو المركبات متعددة الطبقات، ينحرف رأس القطع عن مساره المبرمج. حتى انحراف رأسي بمقدار 0.08mm في منتصف الامتداد يتحول إلى خطأ زاوي في مستوى القطع، ويتراكم عبر القطوع الطويلة ويؤثر في تعامد الحواف، وهو أمر بالغ الأهمية خصوصًا للأجزاء المتداخلة التي تتطلب تجميعًا محكمًا في الخزائن أو تجميع الأثاث المعياري.
لا تتعلق الصلابة بسماكة الهيكل أو درجة المادة فحسب—بل بكيفية تفاعل الكتلة والهندسة وتوزيع الإجهاد. توفر القاعدة المصنوعة من الحديد الزهر تخميدًا أعلى من الفولاذ الملحوم، لكنها تضيف وزنًا (عادةً 4,200–4,800 kg لوحدة كاملة الحجم بطول 3300mm)، مما يؤثر في متطلبات تحميل الأرضية ولوجستيات النقل. يستخدم بعض المصنعين هياكل هجينة: عوارض فولاذية معززة بتدعيم داخلي ودعامات متقاطعة، مقترنة بقواعد من الغرانيت أو الخرسانة البوليمرية لتحقيق الاستقرار الحراري. تقلل هذه التصاميم ترددات الرنين إلى ما دون سرعات المغزل التشغيلية، مما يقلل تموج السطح الناتج عن الاهتزاز على الحواف المشغلة.
لا تُحدد الدقة بدقة المشفر الخطي وحدها (الشائعة ±0.02mm). بل هي دقة مستدامة—أي مدى ثبات هذا التفاوت عبر كامل حركة المحور X، في ظل درجات حرارة محيطة متغيرة، وبعد ساعات من التشغيل المستمر، وعند قطع أحمال غير متماثلة (مثل لوح 2440 × 1220 mm مزاح إلى أحد جانبي العارضة). تحدد الصلابة الهيكلية ما إذا كانت قابلية تكرار التموضع تبقى ضمن ±0.03mm على مدى 3000 دورة—أو تنحرف إلى ما يتجاوز ±0.1mm بسبب التمدد الحراري المتراكم في الوصلات ضعيفة التقييد.
يحدد تكامل البرمجيات مدى كفاءة الاستفادة من تلك الصلابة
لا تضمن الأجهزة وحدها جودة المخرجات. فالآلة الصلبة ذات التكامل البرمجي الضعيف تصبح عنق زجاجة—وليست أصلًا للإنتاجية. خذ كفاءة التعشيش مثالًا: يجب أن يعالج منشار العارضة cnc بطول 3300mm مخططات أجزاء معقدة مولدة بواسطة برامج تعشيش تابعة لجهات خارجية (مثل OptiNest أو TopSolid Wood أو Cabinet Vision). إذا كانت وحدة التحكم الأصلية للمنشار تفتقر إلى وصول مباشر عبر API أو بروتوكولات استيراد موحدة (مثل DXF v2000+ أو تعريفات المهام المستندة إلى XML أو نقاط ربط المعالجة المسبقة لرمز NC)، يضطر المشغلون إلى تحويل الملفات يدويًا وتعيين الطبقات ومحاذاة نظام الإحداثيات—مما يضيف تأخيرًا وأخطاء بشرية وعدم تطابق بين الإصدارات.
والأهم من ذلك، أن حلقات التغذية الراجعة في الوقت الفعلي مهمة. فعندما يكتشف المنشار سحبًا غير طبيعي لتيار المحرك—مما يشير إلى انحشار الشفرة في مادة كثيفة—يجب أن يقرر برنامج التحكم ما إذا كان سيتوقف مؤقتًا أو يتراجع أو يضبط معدل التغذية أو يسجل الحدث لتحليله لاحقًا. ويتطلب ذلك اقترانًا محكمًا بين البرنامج الثابت للتحكم في الحركة ووحدات I/O وطبقة تطبيق HMI. غالبًا ما تفتقر الآلات ذات حزم البرمجيات الاحتكارية مغلقة الحلقة إلى دقة كافية في التسجيل أو خيارات التصدير اللازمة لتحليل السبب الجذري لإخفاقات القطع المتكررة. في المقابل، تتيح المنصات التي تدعم OPC UA أو MQTT تدفقًا سلسًا للبيانات إلى أنظمة MES أو CMMS—بما يربط الأداء الميكانيكي بمؤشرات أداء الإنتاج مثل نسبة النجاح من المحاولة الأولى أو فترات الصيانة المجدولة.
تعتمد أيضًا إجراءات التعويض الخاصة بالمواد على عمق التكامل. تختلف أنواع الأخشاب الصلبة في الكثافة واتجاه العروق؛ وتتطلب ألواح مركبات الألومنيوم ملفات تغذية/سرعة مختلفة عن ألواح الخشب الحبيبي المغطاة بالميلامين. من دون برمجيات تسمح بمكتبات معلمات مرتبطة بعلامات تعريف المواد—أو تطبق تلقائيًا تعديلات معدل التغذية استنادًا إلى استشعار الحمل في الوقت الفعلي—يتحمل المشغل مسؤولية اختيار الإعدادات الصحيحة. وهذا ينقل المخاطر من التحقق الهندسي إلى تقدير العاملين في أرضية الورشة—وهو مصدر معروف للتباين في بيئات الإنتاج عالية التنوع ومنخفضة الحجم.
يجب على فرق المشتريات تقييم كلا المجالين في وقت واحد
غالبًا ما تتعامل قرارات الشراء مع الهيكل والبرمجيات كبنود منفصلة—تكلفة الإطار مقابل رسوم الترخيص. لكن تفاعلهما يحدد التكلفة الإجمالية للملكية. قد تتطلب آلة منخفضة التكلفة ذات صلابة محدودة إعادة معايرة أكثر تكرارًا، وتنتج معدلات هدر أعلى في القطوع عريضة التنسيق، وتتطلب مشغلين مهرة للتعويض عن السلوك غير المتسق. وفي الوقت نفسه، يفرض إطار متين مقترن ببرمجيات غير مرنة حلولًا بديلة: تصدير المهام كرمز G-code فقط لإعادة معالجتها عبر معالجات لاحقة خارجية، أو الاحتفاظ بتراخيص CAD/CAM متوازية، أو قبول أوقات إعداد أطول لكل دفعة مهام.
عند تقييم العروض، ينبغي لموظفي المشتريات طلب ما يلي:
- تقارير اختبار الانحراف في ظروف التحميل الساكن والديناميكي (وليس مجرد ادعاءات «مصمم لـ»)؛
- توثيق معاملات التمدد الحراري للمكونات الهيكلية الرئيسية؛
- دليل على اختبار توافق البرمجيات مع أنظمة التعشيش وERP الحالية لدى المشتري؛
- ملفات مهام نموذجية تمت معالجتها من البداية إلى النهاية—من مخرجات التعشيش إلى تسلسل القطع المكتمل—مع طوابع زمنية وسجلات أخطاء؛
- التحقق من أن مكتبات المواد تتضمن ثلاث ركائز شائعة على الأقل مستخدمة داخليًا (مثل خشب أبلكاش البتولا 18mm، وMDF 25mm، وACM 4mm) وتسمح بإضافات يحددها المستخدم.
تعكس اختلافات الوزن والأبعاد الخارجية المقايضات التصميمية الكامنة. يسجل أحد الطرازات وزنًا جافًا قدره 4,320 kg وأبعادًا إجمالية قدرها 4,820 × 2,650 × 2,380 mm؛ بينما يزن آخر 4,690 kg لكنه يبلغ 4,950 × 2,720 × 2,410 mm—مما يشير إلى تدعيم أثقل وقواعد دعم أكبر. لا يتفوق أي منهما موضوعيًا—فكل منهما يناسب قيود منشآت مختلفة. تكتسب المساحة الأصغر أهمية حيث تكون مساحة الأرضية محدودة؛ بينما تحسن الكتلة الأعلى مقاومة الاهتزاز حيث تولد الآلات المجاورة ضوضاء تنتقل عبر الأرض.
تختلف مواصفات الدقة أيضًا بشكل ملحوظ. تذكر إحدى الوحدات دقة تموضع قدرها ±0.02mm عبر كامل الحركة؛ بينما تشير أخرى إلى ±0.03mm *عند 20°C*، مع ملاحظة أن الانحراف يزداد بمقدار 0.002mm لكل انحراف بمقدار °C. يقر هذا المواصفة الثانية بالواقع البيئي—وهو أمر يمكن لفرق المشتريات التحقق منه أثناء تقييم الموقع.
حيث يلتقي التكامل والصلابة في التطبيق العملي
في تقييم حديث شمل ثلاثة موردين يقدمون منشار عارضة cnc بطول 3300mm، قدم أحد الموردين تقارير اختبار ISO 230-2 تُظهر انحراف العارضة بأقل من 0.05mm عند امتداد 2,500mm—وعرضًا حيًا يعالج مهمة مولدة بواسطة Cabinet Vision من دون ترجمة وسيطة للملفات. شغّل برنامج التعشيش تسلسلات تغيير الأدوات تلقائيًا وعدّل معدلات التغذية استنادًا إلى علامات سماكة المواد المضمنة في رأس المهمة. ولم يحدث أي تدخل يدوي بين تحميل المهمة والقطع الأول.
حقق مورد آخر معايير الصلابة، لكنه تطلب تعيينًا يدويًا لأسماء الطبقات إلى تعيينات الأدوات—وهي خطوة أضافت سبع دقائق لكل مهمة وأدخلت عدم اتساق عندما تجاوز المشغلون خطوات التحقق تحت ضغط الجدول الزمني. وقدم مورد ثالث بنية برمجيات مفتوحة، لكنه أظهر انثناءً ملحوظًا للعارضة (>0.12mm) أثناء اختبارات الحركة السريعة على الأحمال غير المتوازنة، مما تسبب في تدرج مرئي على القطوع بطول 3000mm في ألواح الخشب الحبيبي 19mm.
لم تكن هذه النتائج مقتصرة على ظروف المختبر. بل ظهرت في التشغيل اليومي: إذ بلغ متوسط معدلات الهدر 2.1% على المنصة المتكاملة والصلبة، مقابل 4.7% و5.3% على المنصتين الأخريين—ما أثر مباشرة في إنفاق المواد الخام ووقت العمل لكل قطعة سليمة وموثوقية التسليم.
بالنسبة إلى متخصصي المشتريات، لا تتمثل الخلاصة في «اختيار الصلابة *أو* التكامل». بل في تقييم كيفية معالجة كل مصنع للتوتر بينهما—وما إذا كانت الخيارات الهيكلية تتيح تنفيذًا برمجيًا متسقًا، وما إذا كان تصميم البرمجيات يحترم الحدود الميكانيكية. تحدد نقطة الالتقاء هذه ما إذا كان منشار العارضة CNC بطول 3300mm يعمل كأداة دقيقة—أم مجرد قاطعة كبيرة ومكلفة.
الصفحة التالية:ما دعم شحن آلات النجارة الذي يجب تأكيده قبل الإرسال؟
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.