


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
لماذا يُعد دمج التخديد الخطي مهمًا عند اختيار منشار جسري لمعالجة ألواح الميلامين
الوقت:Sep 15, 2026
المؤلف:
عدد المشاهدات:
التخديد الخطي ليس خيارًا — بل هو متطلب إنشائي لمعالجة ألواح الميلامين
ألواح الحبيبات وألواح MDF المغطاة بالميلامين ليست مجرد «ألواح قياسية». إذ إن بنيتها الطبقية — سطح زخرفي هش منخفض مقاومة الشد مرتبط بقلب أكثر ليونة — تخلق نمط فشل محددًا أثناء القطع: التهشم عند حافة القطع، ولا سيما على الوجه العلوي. وهذا ليس أمرًا تجميليًا. فبالنسبة لمديري المشاريع المشرفين على تصنيع الخزائن، وتجهيزات التشطيبات الداخلية، أو إنتاج الأثاث المعياري، تؤثر جودة الحافة مباشرةً في وقت التجميع، وتفاوتات التركيبات، وقبول التشطيب النهائي، ومعدلات إعادة العمل. إن منشار العارضة الذي يقطع اللوح بشكل نظيف *عبر* اللوح لكنه لا يتمكن من التحكم في تكسّر السطح على طول خط الشق، ينتج أجزاءً تتطلب معالجة يدوية، وتبطئ العمليات اللاحقة، وتزيد من مخاطر الهدر — خصوصًا عند تحديد تفاوتات دقيقة أو حواف ظاهرة.
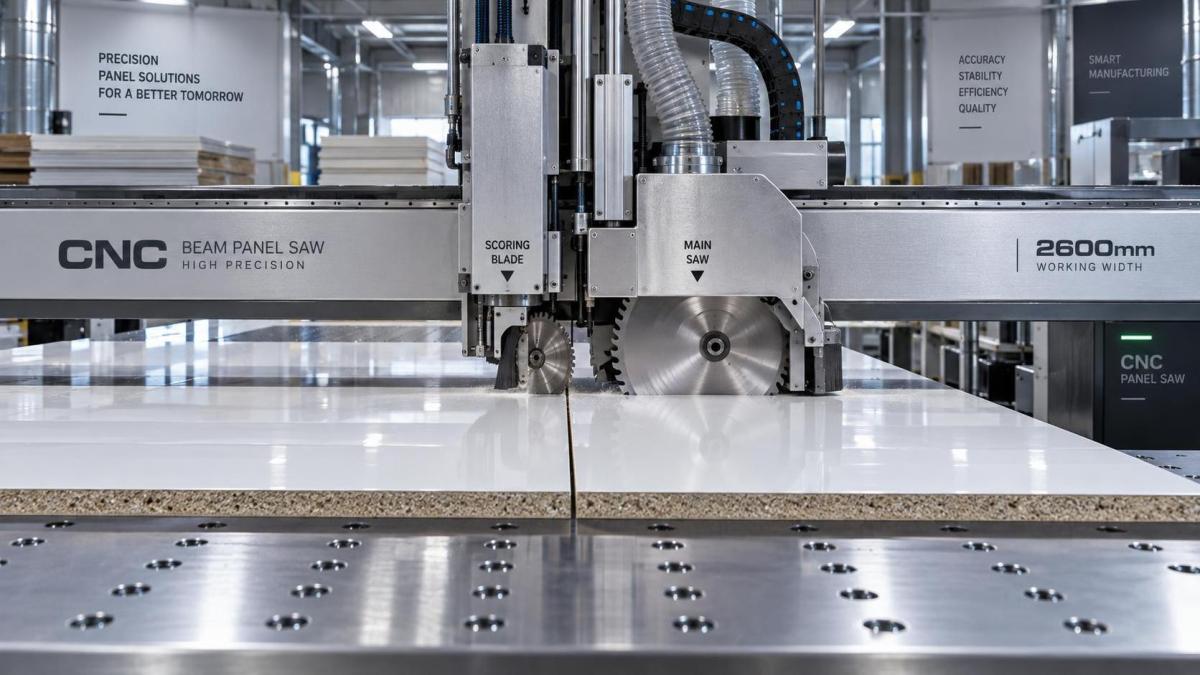
تعتمد مناشير العارضة التقليدية فقط على هندسة الشفرة وسرعة التغذية والتثبيت بالشفط لتقليل التهشم. عمليًا، يعمل ذلك بصورة غير متسقة بين دفعات الألواح، وتغيرات الرطوبة المحيطة، وحتى الاختلافات الطفيفة في تركيبة الراتنج بين الموردين. والمشكلة الأساسية ميكانيكية: إذ تبدأ القوة الجانبية للشفرة شقوقًا مجهرية قبل مسار القطع، وبمجرد بدئها، تنتشر تلك الشقوق بصورة غير متوقعة داخل طبقة الميلامين. يعالج التخديد الخطي ذلك من المصدر — بإنشاء أخدود ضحل ومتحكم فيه (بعمق يتراوح عادة بين 0.3 و0.6 مم) *قبل* القطع الرئيسي، ومحاذٍ مباشرة لخط القطع المقصود. يعمل هذا الأخدود كقناة لتخفيف الإجهاد. وعند تعشيق الشفرة الرئيسية، تتكسر المادة تفضيليًا على طول هذا المسار المحدد مسبقًا، وليس عشوائيًا عبر السطح.
لماذا يُحدث التكامل — وليس الإضافة اللاحقة — الفرق
يقدم بعض المصنّعين التخديد الخطي كتحديث اختياري أو وحدة منفصلة. ويُدخل هذا النهج مخاطر بالغة تتعلق بالتوقيت والمحاذاة. فإذا لم يكن رأس التخديد متزامنًا ميكانيكيًا مع عربة المنشار الرئيسية — وإذا انحرف موضعه بمقدار 0.1 مم فقط بالنسبة إلى خط القطع بسبب التمدد الحراري أو تآكل المحامل أو خطأ المعايرة — فلن يصل خط التخديد إلى هدفه. والنتيجة؟ إزاحة ظاهرة بين الأخدود المخدد وحافة القطع، مما يبطل الغرض وقد يؤدي بالفعل إلى تدهور جودة الحافة عبر إنشاء منطقتين للكسر.
يعني التكامل الحقيقي أن وحدة التخديد تشترك في نفس هيكل العارضة الصلب، ونظام التوجيه الخطي، ووحدة التحكم بالحركة CNC مع المنشار الرئيسي. تتحرك الأداتان معًا، مع تغذية راجعة للموضع من نظام مُشفّر واحد. وهذا يلغي الخطأ التراكمي ويضمن قابلية تكرار بأقل من المليمتر عبر آلاف القطع. كما يبسّط الإعداد: إذ يحدد المشغّلون مسار قطع واحدًا في برنامج التعشيش، وتقوم الماكينة تلقائيًا بتسلسل التخديد ثم القطع دون تدخل يدوي أو خطوات محاذاة ثانوية. وبالنسبة لمديري المشاريع الذين يديرون ملفات عمل متعددة ذات سماكات ألواح واتجاهات عروق مختلفة، يقلل هذا الاتساق وقت البرمجة والاعتماد على المشغّل.
الآثار العملية على قرارات الشراء
عند تقييم منشار عارضة لألواح الميلامين، فإن تكامل التخديد الخطي ليس ميزة تُعلَّم في قائمة — بل هو شرط وظيفي أساسي يرتبط مباشرةً بجودة المخرجات وموثوقية العملية. إليك ما ينبغي لفرق المشتريات التحقق منه بعيدًا عن الادعاءات التسويقية:
- صلابة تثبيت الأداة: هل تُثبت وحدة التخديد بالمسامير مباشرةً في إطار العارضة الرئيسية، أم تُركب على هيكل فرعي منفصل قد ينثني تحت الحمل؟
- تزامن الحركة: هل تستخدم كل من عجلة التخديد والشفرة الرئيسية نفس محرك السيرفو وإلكترونيات القيادة، أم وحدات تحكم منفصلة قد تفقد التزامن بمرور الوقت؟
- بروتوكول المعايرة: هل تدعم الماكينة معايرة آلية لنقطة الصفر لعمق التخديد والإزاحة الجانبية، أم تتطلب ضبطًا يدويًا بميكرومتر وقطعًا اختباريًا؟
- دقة التحكم في العمق: هل يمكن ضبط عمق التخديد بزيادات أدق من 0.05 مم؟ تختلف طبقات الميلامين في السماكة؛ فالعمق القليل جدًا لا يتحكم في الكسر، والعمق الكبير جدًا قد يعرّض السلامة الإنشائية قرب الحافة للخطر.
من الأخطاء الشائعة افتراض أن جميع «مناشير العارضة CNC» تعالج الميلامين بالكفاءة نفسها. في الواقع، غالبًا ما تفتقر الماكينات المصممة أساسًا للخشب الصلب أو الخشب الرقائقي السميك إلى التحكم الدقيق في الحركة وصلابة الأداة اللازمين للتخديد المتسق. وقد تكون منحنيات تسارعها شديدة جدًا بالنسبة لتخديد الأسطح الحساسة، مما يسبب انحرافًا ناتجًا عن الاهتزاز. ينبغي لمديري المشاريع طلب قطع عينات — ليس فقط من ألواح قياسية بسماكة 18 مم، بل أيضًا من ألواح أرق بسماكة 9 مم وتشطيبات عالية اللمعان حيث تكون سلامة الحافة أكثر عرضة للخطر.
دور عرض العمل: لماذا تهم 2600 مم بما يتجاوز السعة
لا يتعلق عرض العمل فقط باستيعاب الألواح الكبيرة. ففي معالجة الميلامين، يوفر منشار عارضة بعرض 2600 مم مزايا ملموسة في الثبات والدقة. تزيد العارضة الأطول من الصلابة الالتوائية، مما يقلل الانحراف أثناء الحركة العرضية عالية السرعة — وهو أمر حاسم للحفاظ على محاذاة بمستوى الميكرون بين مسارات التخديد والقطع. كما يسمح بتباعد أكبر بين وسائد التفريغ، مما يحسن توزيع قوة التثبيت عبر الألواح كبيرة المقاس دون نقاط شفط مفرطة تشوه الركائز الرقيقة.
والأهم من ذلك، أن عرض 2600 مم يستوعب ألواح الميلامين الأوروبية القياسية كاملة المقاس (2800 × 2070 مم) مع بروز كافٍ للتثبيت والتشغيل الآمن. وتجبر الماكينات ذات العوارض الأضيق المستخدمين إما على تدوير الألواح (مما يسبب مخاطر عدم المحاذاة الزاوية) أو تشذيب الألواح كبيرة المقاس قبل المعالجة — ما يضيف خطوة لا تضيف قيمة وتزيد وقت المناولة واحتمال التلف. وبالنسبة للمشاريع التي تتضمن تخطيطات متكررة — مثل هياكل خزائن المطابخ القياسية أو أنظمة فواصل المكاتب — يترجم عرض العمل هذا مباشرةً إلى عدد أقل من عمليات تدوير الألواح، وإجهاد أقل للمشغّل، وكفاءة تعشيش أعلى.
مناولة المواد وجودة الحافة مترابطتان
تعتمد فعالية التخديد الخطي على كيفية تقديم اللوح إلى الماكينة. يجب أن يكون التثبيت بالشفط متساويًا وكافيًا لمنع الارتفاع أو الاهتزاز أثناء التخديد — وهي تمريرة خفيفة عالية السرعة تولد قوة ضئيلة لكنها تتطلب ثباتًا مطلقًا. يمكن للألواح ذات الحواف الملتوية أو طبقات الخلفية غير المتساوية أن ترتفع قليلًا تحت التفريغ، مما يسبب عمق تخديد غير متسق. وهنا تصبح مناولة المواد المتكاملة جزءًا من الحل: تساعد بكرات التغذية ذات الضغط القابل للضبط، ومناطق التفريغ المقسمة التي تُفعّل فقط تحت المناطق المدعومة، والمراقبة الفورية للشد، في الحفاظ على الاستواء طوال الدورة.
كما يتم التغاضي عن التفاعل بين التخديد والمعالجة اللاحقة. فإذا كانت الألواح مخصصة لتلصيق الحواف، يجب أن يتوافق خط التخديد بدقة مع الحافة المرجعية لماكينة تلصيق الحواف. يؤدي التخديد غير المحاذي إلى إنشاء درجة أو فجوة ظاهرة بعد التلصيق، مما يتطلب الصنفرة أو إعادة العمل. تلغي مناشير العارضة المتكاملة ذات تموضع الأدوات المتزامن هذا المتغير — إذ تحدد نقطة المرجع نفسها خط القطع وخط التخديد، مما يضمن الاستمرارية البعدية عبر سير العمل بأكمله.
المخاطر التشغيلية مقابل التكلفة الأولية
غالبًا ما تكون الزيادة في التكلفة الأولية للتخديد الخطي المتكامل مبررة ليس فقط بأزمنة دورة أسرع، بل بتقليل المخاطر اللاحقة. لا تقتصر تكاليف إعادة العمل بسبب تهشم الحواف على العمالة — بل تشمل هدر المواد (فلوح جانبي واحد مرفوض لخزانة يهدر 1.5 م² من الميلامين)، وتأخير التسليم إلى فنيي التركيب، والعقوبات التعاقدية المحتملة على عمليات التسليم غير المطابقة. في مشاريع التشطيبات السكنية كبيرة الحجم، يمكن حتى لانخفاض قدره 0.5% في معدل الرفض المرتبط بالحواف أن يعوض تكلفة المعدات الإضافية خلال 12–18 شهرًا.
ينبغي أن تقيّم قرارات الشراء التكلفة الإجمالية للملكية، وليس فقط الإنفاق الرأسمالي. اطلب من الموردين أدلة موثقة — وليس مجرد اختبارات مخبرية، بل بيانات ميدانية من تطبيقات مماثلة — تثبت اتساق جودة الحواف عبر الورديات وموردي الألواح والظروف البيئية. اطلب بروتوكولات التحقق: كيف يتم التحقق من عمق التخديد يوميًا؟ ما فترات الصيانة المطبقة على عجلات التخديد؟ كيف يتم فحص المحاذاة بين مسارات التخديد والقطع وتصحيحها؟
اختيار نظام يحقق مخرجات متسقة
بالنسبة لمديري المشاريع المسؤولين عن تسليم التشطيبات الداخلية النهائية في الموعد المحدد ووفق المواصفات، فإن تكامل التخديد الخطي ليس تفصيلًا تقنيًا — بل هو آلية مدمجة لضمان الجودة. فهو ينقل التحكم في جودة الحافة من خطوة فحص تفاعلية إلى جزء استباقي قابل للتكرار من عملية القطع. عند تقييم الخيارات، ركّز على التكامل الميكانيكي وشفافية المعايرة والأداء الفعلي في ظل ظروف متغيرة — وليس فقط على المواصفات الاسمية.
إن منشار عارضة لألواح الميلامين مثل MJ6226 يوضح كيفية ترجمة هذه المبادئ إلى تصميم مادي: بنية عارضة أحادية الكتلة صلبة، وبنية مشتركة للتحكم بالحركة، ومناطق تفريغ مخصصة معايرة للألواح ذات الأسطح الرقيقة. يدعم عرض العمل البالغ 2600 مم مقاسات الألواح القياسية مع الحفاظ على صلابة العارضة، كما تُثبت وحدة التخديد مباشرةً في الإطار الإنشائي الأساسي — مما يلغي متغيرات الحركة المستقلة. هذه ليست تحسينات تدريجية، بل تعكس فلسفة تصميم تتمحور حول إزالة التباين عند النقطة التي تلتقي فيها المادة بالأداة — حيث تُحسم جودة الحافة، لا حيث تُفحص.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.