

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما آلات معالجة الخشب الصلب المناسبة لإنتاج درابزين السلالم المنحني؟
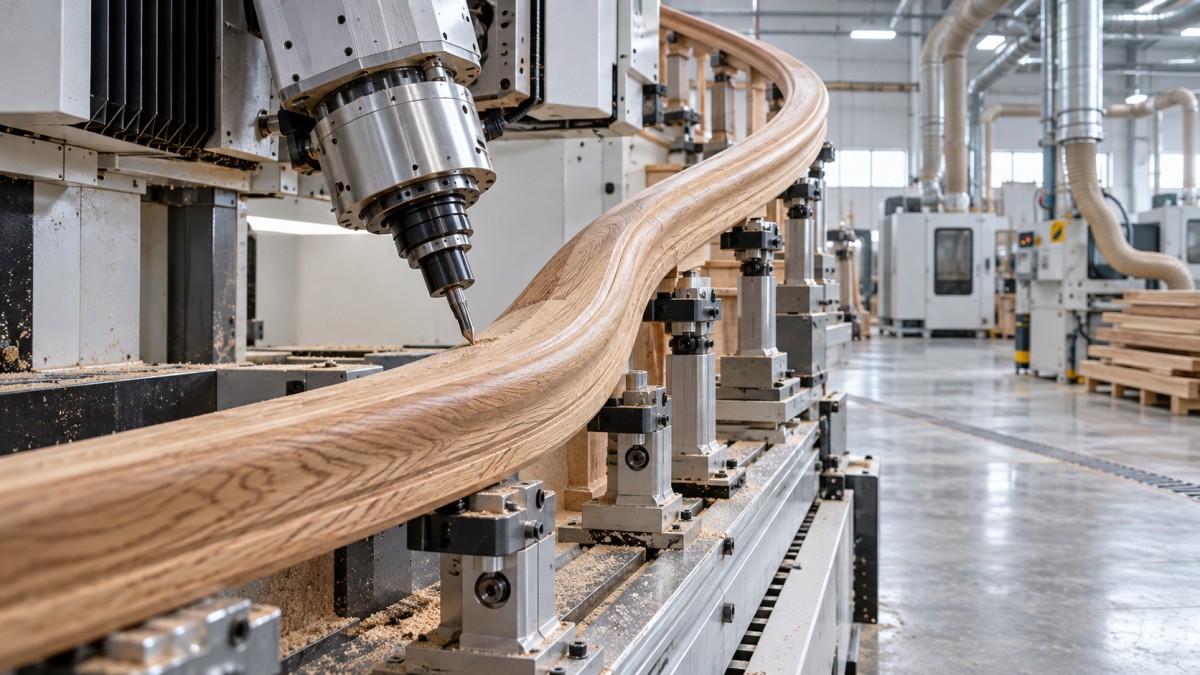
يمكن لمراكز التشغيل CNC وأجهزة النسخ والتشكيل وآلات تشكيل الدرابزين المخصصة إنتاج درابزين سلالم خشبيًا منحنيًا، لكنها تتعامل مع أشكال هندسية مختلفة. يمكن لآلة CNC ثلاثية المحاور تشغيل العديد من المكونات المنحنية المسطحة باستخدام تجهيزات مناسبة؛ وغالبًا ما يكون مركز التشغيل خماسي المحاور أنسب للدرابزين المرتفع والملتوي والانتقالات المعقدة. كما يمكن أن تكون أجهزة النسخ والتشكيل وآلات التفريز المغزلية عملية عندما تتوافق القوالب وتثبيت الشغلة وإمكانية وصول أداة القطع مع التصميم.
تظهر مشكلة الاختيار عادةً عندما يتجاوز مخطط الدرابزين مجرد منحنى بسيط: إذ يرتفع الدرابزين حول بئر السلم، أو يتغير ميله عند البسطة، أو يكون ذا مقطع غير متماثل يجب أن يحافظ على اتجاهه. وقد يؤدي اختيار المعدات استنادًا إلى قدرة المغزل أو طول التشغيل فقط إلى تعذّر الوصول إلى بعض الأسطح أو عدم محاذاة الوصلات. حدّد أولًا ما إذا كان على الآلة إنشاء الجزء الخام المنحني، أو تشكيل جزء خام منحني مسبقًا، أو تنفيذ المهمتين معًا.
حدّد المنحنى قبل مقارنة الآلات
قد يشير مصطلح «درابزين منحني» إلى عدة مهام تشغيل مختلفة إلى حد كبير. فالدرابزين المنحني في مستوى واحد ليس مكافئًا لدرابزين حلزوني، حتى عندما يبدو المسقط الأفقي متشابهًا. وتحدد الفروق التالية المحاور والتجهيزات ومسار العملية المطلوبة.
- منحنى مستوٍ: يقع الخط المركزي للدرابزين في مستوى واحد. وتندرج ضمن هذه الفئة درابزينات البسطات المسطحة المنحنية وبعض القطع التكميلية المنحنية. وغالبًا ما يمكن تشغيل محيطها باستخدام طرق التفريز التقليدية.
- منحنى صاعد أو حلزوني: ينعطف الدرابزين أفقيًا مع ازدياد ارتفاعه. ويصبح اتجاه الأداة والخلوص أكثر تطلبًا، لا سيما حول الجانب السفلي ونصف القطر الداخلي.
- قطعة انتقالية: تصل قطعة مثل اللفة الحلزونية أو الانعطاف أو الوصلة المتغيرة الميل بين أجزاء درابزين ذات اتجاهات أو انحدارات مختلفة. وقد يصعب تشغيل هذه المكونات القصيرة أكثر من منحنى طويل ومنتظم.
- تغيّر اتجاه المقطع العرضي: يجب أن يتبع المقطع غير الدائري اتجاهًا محددًا على امتداد الدرابزين. ويتطلب ذلك تحكمًا أكبر من مجرد سحب مقطع دائري على طول خط مركزي.
قدّم نموذجًا ثلاثي الأبعاد متى أمكن، يتضمن المقطع النهائي وأسطح الوصلات وتفاصيل الاتصال والاتجاه المطلوب. فقد يخفي الرسم المسقطي وحده تغيّرات الميل أو الالتواء. وميّز بين أبعاد الدرابزين النهائي وأبعاد الجزء الخام الأكبر اللازم للتثبيت وسماحية التشغيل.
ما الآلة المناسبة لكل مهمة من مهام الدرابزين؟
آلة CNC ثلاثية المحاور: مفيدة عندما يكون الوصول مباشرًا
يمكن لآلة ثلاثية المحاور قطع محيط منحني من جزء خام سميك، وتشغيل السطح العلوي خشنًا، وتشغيل تفاصيل المقطع التي يسهل الوصول إليها. وقد يتيح قلب المكوّن داخل تجهيز مُسجّل الوصول إلى الأسطح المتبقية. وبالنسبة إلى الدرابزينات المستوية والقطع التكميلية البسيطة، يمكن أن تكون هذه طريقة عملية دون الاستثمار في آلة خماسية المحاور.
لكن نقطة الضعف تكمن في إعادة التموضع. فكل إعداد جديد يضيف احتمالًا لخطأ المرجع، خصوصًا مع مكوّن طويل ومرن. اسأل المورّد عن كيفية تحديد موضع الإعداد الثاني ودمج الأسطح المشغّلة. وقد توسّع إضافة محور رابع القدرات، لكن وحدة دوّارة قياسية مصممة لقطع مستقيمة لا تستوعب تلقائيًا درابزينًا منحنيًا ممتدًا.
آلة CNC خماسية المحاور: قدرة أكبر على تشغيل الأشكال الفراغية
يتيح التشغيل خماسي المحاور للأداة الاقتراب من الأسطح من اتجاهات متغيرة. وقد يقلل الحاجة إلى إعادة التموضع ويحسّن الوصول إلى المنحنيات الصاعدة والمقاطع الملتوية والقطع المركبة. ومع ذلك، فإن عدد المحاور وحده لا يثبت ملاءمة الآلة.
يمكن إنتاج بعض التصاميم بالتشغيل المفهرس، أو 3+2، حيث يتم تحديد موضع الرأس قبل تنفيذ قطع ثلاثي المحاور. بينما تستفيد تصاميم أخرى من مسارات أدوات خماسية المحاور متزامنة. اطلب من المورّد توضيح الطريقة اللازمة للعملية المقترحة. وافحص حالات التصادم التي تشمل غلاف المغزل وحامل الأداة والمشابك وقطعة العمل، لا طرف أداة القطع وحده.
ويمثل الوصول باستخدام أداة طويلة قيدًا آخر. فقد تصل الآلة هندسيًا إلى السطح، لكن ذلك قد يتطلب بروزًا مفرطًا للأداة، ما يقلل الصلابة وجودة السطح. قيّم مجموعة الأدوات الفعلية واستراتيجية القطع داخل التجهيز المقترح.
معدات النسخ والتشكيل المخصصة
تُعد أجهزة النسخ جذابة عندما تنتج الورشة مرارًا القطعة التكميلية نفسها أو مجموعة من المنحنيات المتشابهة. وتعتمد دقتها على النموذج الأصلي وترتيب المتتبع وهندسة أداة القطع وطريقة تثبيت الشغلة. ولا ينبغي افتراض أن آلة تنسخ محيطًا في مستوى واحد قادرة على إعادة إنتاج قطعة انتقالية ثلاثية الأبعاد.
يمكن أن تكون آلات تشكيل الدرابزين المخصصة فعّالة عندما يكون الجزء الخام المنحني جاهزًا ويحتاج إلى مقطع عرضي ثابت. وتختلف قدراتها اختلافًا كبيرًا. فبعض التجهيزات تناسب المنحنيات المستوية، بينما تستوعب أخرى أشكالًا فراغية محددة. اطلب تأكيدًا باستخدام أصغر نصف قطر وأصعب انتقال ضمن نطاق المنتجات المقصود.
تظل آلة التفريز المغزلية خيارًا للأجزاء الخام المنحنية المناسبة، لكنها ليست بديلًا مطلقًا عن CNC. ويجب تصميم التجهيزات الموجّهة وأجهزة الضغط والحواجز والدعامات لتناسب العملية. وقد تجعل القطع التكميلية القصيرة غير المنتظمة أو التغيّرات الحادة في اتجاه الألياف عملية أخرى أكثر ملاءمة.
تشغيل المنحنى ليس كَثني الخشب
عند مقارنة آلات تشغيل الأخشاب الصلبة للسلالم، افصل بين تصنيع الجزء الخام والتشكيل النهائي. فآلة التفريز تزيل المادة، لكنها لا تثني درابزينًا مستقيمًا ليصبح منحنيًا وثابتًا. ويؤثر مسار تصنيع الجزء الخام في مردود المواد واتجاه الألياف وسماحية التشغيل والمعدات المطلوبة في المراحل السابقة.
التشغيل من مخزون سميك قد يناسب القطع التكميلية القصيرة وبعض المنحنيات الواسعة. لكن القطع عبر الجزء الخام قد ينشئ مناطق قصيرة الألياف، خصوصًا عند التغيّرات الحادة في الاتجاه. ولا تثبت الدقة الهندسية الملاءمة الإنشائية. ويجب تقييم استمرارية الألياف وتصميم الوصلات وفق الأحمال المتوقعة على الدرابزين.
التصفيح بالثني يُنشئ جزءًا خامًا منحنيًا من شرائح رقيقة من الخشب الصلب تُلصق حول قالب. وتتطلب هذه العملية إعداد الشرائح ولاصقًا مناسبًا وتثبيتًا محكمًا وتجهيز تشكيل ثابتًا. وهي تختلف عن تشغيل جزء خام من قطعة واحدة من الخشب، مع أن المكوّن الناتج يُشغّل عادةً باستخدام آلات النجارة. تأكد من قبول المواصفات للتركيب الرقائقي.
الثني بالبخار مسار آخر محتمل لأنواع الأخشاب والأشكال الهندسية المناسبة. ويتوقف نجاحه على نوع الخشب وجودة المخزون والمقطع وحالة الرطوبة والأدوات والتحكم في التجفيف. ويجب أخذ الارتداد والتغيرات الأبعادية في الاعتبار قبل التشكيل النهائي. ولا يلغي أي من مساري الثني ضرورة تحديد مراجع التشغيل بعد استقرار الجزء الخام.
غالبًا ما يحدد التجهيز قدرة الآلة على تحقيق النتيجة
قد ينحني الدرابزين الطويل أثناء قوى القطع، حتى لو كانت الآلة نفسها صلبة. وقد يؤدي دعم الطرفين فقط إلى الاهتزاز أو التموج أو أخطاء أبعادية موضعية. وينبغي أن تتبع الدعامات قطعة العمل عن قرب بما يكفي للتحكم في الحركة دون حجب وصول الأداة.
ولا يكفي التثبيت بالتفريغ الهوائي تلقائيًا. فقد تقل قوة التثبيت بسبب المقاطع الضيقة أو الخشب المسامي أو الأسطح السفلية غير المنتظمة أو التشغيل عبر منطقة محكمة الإغلاق. وقد يلزم استخدام مشابك ميكانيكية أو قواعد تثبيت مخصصة أو ميزات تحديد موضع قابلة للإزالة أو أنظمة مدمجة. ويجب التحقق من مواضعها طوال مسار الأداة.
ناقش التفاصيل التالية قبل قبول عرض الآلة:
- المراجع: حدّد أسطح المرجع أو ميزات تحديد الموضع المستخدمة من التشغيل الخشن وحتى التشغيل النهائي للوصلات.
- تسلسل التحرير: حدّد وقت إزالة الألسنة المؤقتة أو الامتدادات أو سماحات التثبيت، وكيفية إبقاء الدرابزين شبه النهائي مدعومًا.
- حيز التشغيل: افحص الجزء الخام المنحني كاملًا والتجهيزات ومجموعة الأدوات وحركة الرأس، بدلًا من مقارنة طول الدرابزين بطول الطاولة.
- التصنيع على أجزاء: إذا تجاوز طول الدرابزين القدرة العملية للآلة، فحدّد مواقع الوصلات وكيفية محاذاة الأجزاء المتجاورة.
تستحق أسطح الوصلات اهتمامًا خاصًا. فقد ينتج عن جزأين من الدرابزين دقيقَي التشغيل كلٌّ على حدة نتوء ظاهر إذا استندت مقاطعهما إلى مراجع مختلفة. ويساعد تشغيل ميزات الوصلات استنادًا إلى مراجع نموذج موحدة على تقليل الاعتماد على التصحيح اليدوي أثناء التجميع.
تؤثر الأدوات والأخشاب والتشطيب في نتيجة الإنتاج
تكشف الدرابزينات المنحنية عن تغيّر اتجاه الألياف على امتداد مسار أداة واحد. وقد تقطع استراتيجية ما جزءًا بنظافة بينما تمزق الألياف في جزء آخر. وتؤثر حدة الأداة واتجاه القطع وتعشيق الأداة وظروف دعم الخروج جميعًا في النتيجة. وينبغي تحديد معدلات التغذية وإعدادات المغزل وفق نوع الخشب الفعلي وأداة القطع والآلة، لا نقلها من توصية عامة.
يمكن لأدوات تشكيل المقاطع إنتاج مقطع ثابت بكفاءة حيثما يسمح الوصول. وتوفر أدوات القطع الكروية أو غيرها من أدوات تشكيل الأسطح مرونة للأشكال الفراغية، لكنها قد تترك تموجات تتطلب الصنفرة. ويحدد تباعد مسارات الأداة وقطر القاطع والانحناء الموضعي مقدار أعمال التشطيب اللازمة. فالسطح المُشغّل المقبول بصريًا ليس بالضرورة جاهزًا للطلاء.
قيّم حالة الرطوبة قبل التشغيل والاستقرار بعد فك التثبيت. فقد يغيّر تحرك الخشب محاذاة الوصلات أو أبعاد المقطع بعد دورة تشغيل ناجحة ظاهريًا. كما تتطلب الأجزاء الخام المصفّحة معالجة مناسبة للاصق وتهيئة قبل عمليات التشطيب.
يجب أن يصل شفط الغبار إلى منطقة القطع مع تغيّر أوضاع الرأس. وبالنسبة إلى معدات CNC المغلقة، تأكد من استمرار فعالية الشفط والحواجز مع التجهيزات المقترحة. أما في التشكيل اليدوي الموجّه، فتحقق من إمكانية تغذية قطعة العمل المنحنية ودعمها دون تعرّض غير آمن لأداة القطع.
استخدم اختبار قبول ممثلًا، لا قطعة عرض بسيطة
لا يمكن لعينة درابزين مستقيم أو منحنى مستوٍ واسع التحقق من آلة مخصصة لأعمال السلالم الحلزونية. قدّم قطعة اختبار تشمل أصغر نصف قطر مقصود، وأصعب انتقال في الميل، والمقطع الفعلي، وخشبًا ممثلًا للمواد المستخدمة. وأدرج جزءًا متزاوجًا إذا كان استمرارية الوصلة مهمة.
- تحقّق من مسار العملية كاملًا. سجّل إعداد الجزء الخام وتحميل التجهيز والتشغيل الخشن وإعادة التموضع والتشطيب وتشغيل الوصلات.
- تحقّق من الهندسة بعد التحرير. قِس الخط المركزي واتجاه المقطع العرضي وأنصاف الأقطار الحرجة وأسطح الوصلات وفق التفاوتات المتفق عليها بعد فك التثبيت.
- افحص الأسطح الصعبة. افحص نصف القطر الداخلي والجانب السفلي ومناطق تغيّر اتجاه الألياف وحدود الإعداد بحثًا عن تمزق الألياف أو الاهتزاز أو آثار دمج الأسطح.
- سجّل العمل المتبقي. أدرج الصنفرة والتركيب وإعداد القوالب والتصحيح اليدوي عند مقارنة جهد الإنتاج.
- أثبت قابلية التكرار. يجب أن يؤكد تكرار التحميل والتشغيل أن التجهيز يحدد الموضع باستمرار، لا أن تكون قطعة واحدة مضبوطة بعناية مقبولة فحسب.
بالنسبة إلى الدرابزينات الفراغية المتنوعة والقطع الانتقالية، أعطِ الأولوية لعملية خماسية المحاور ذات CAM وتجهيزات مثبتة الأداء. وبالنسبة إلى المنحنيات المستوية في الغالب، قيّم التشغيل ثلاثي المحاور قبل إضافة التعقيد. وقد تكون معدات التشكيل أو النسخ المخصصة أنسب للأجزاء الخام المنحنية المتكررة ذات المقاطع الثابتة. والدليل الحاسم هو وجود عملية كاملة قابلة للتكرار للمكوّن الأصعب المطلوب، لا اسم الآلة أو عرض قطع من دون تحميل.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.