


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
قراءة عرض سعر لآلة نجارة مخصصة: النطاق الهندسي ومدة التسليم والمخاطر
يجب قراءة عرض سعر آلة النجارة المخصصة باعتباره حدود تشغيل مقترحة، لا قائمة بالأجزاء المشتراة. ويهم السعر المعروض، لكن لا يمكن مقارنته بشكل ذي معنى قبل أن تصبح الافتراضات الهندسية الكامنة وراءه واضحة. فقد يصف عرضان حجم اللوح نفسه أو عدد المغازل أو سرعة التغذية، بينما يغطيان ظروف مواد مختلفة جداً، وحدود الأتمتة، ومسؤوليات العِدد، وأعمال التركيب، ومعايير القبول.
ابدأ بطرح سؤال بسيط:ما نتيجة الإنتاج التي يلتزم المورد فعلياً بتقديمها؟ إن وصف آلة مثل «خط الحفر والتفريز الأوتوماتيكي» واسع جداً لإجراء مقارنة فنية. تربط الوثيقة المفيدة قطعة العمل المقصودة، وتسلسل التشغيل، وحالة المخرج، وتوقع الأداء، بتكوين محدد للآلة. وعندما تغيب هذه الروابط، يترك عرض السعر مجالاً لتفسيرات غير متوافقة بعد تقديم الطلب.
اقرأ النطاق بوصفه تعريفاً للعملية
ينبغي أن يصف النطاق المادة قبل دخولها إلى الآلة، والعمليات المنفذة داخلها، والحالة التي تخرج بها. وفي معالجة الألواح، يشمل ذلك مادة اللوح، ونطاق السمك، وحدود الطول والعرض، وحالة السطح، والحواف المرجعية، وأنماط الثقوب، والأخاديد، وملامح التفريز، وأي وضع ملصقات أو فرز مطلوب. أما في معالجة الخشب الصلب، فقد يؤثر اتجاه العروق، وتفاوت الرطوبة، واستقامة الخام، والعُقد، والقطع الملتوية، ومتطلبات التثبيت، في التصميم بدرجة أكبر بكثير من الأبعاد الاسمية وحدها.
غالباً ما يُساء فهم نطاق العمل المعروض. فالآلة القادرة على استقبال لوح كبير لا تحافظ بالضرورة على الدقة نفسها أو زمن الدورة نفسه أو ثبات التثبيت عبر كل المقاسات ضمن ذلك النطاق. وقد تحتاج القطعة الضيقة إلى دعامات إضافية. وقد يتطلب اللوح الرقيق والمرن ترتيب تفريغ مختلفاً عن جانب خزانة سميك. وقد تتطلب المكونات الطويلة دعماً عند الإدخال والإخراج غير مشمول في السعر الأساسي للآلة.
ابحث عن المرجع المستخدم أثناء التشغيل. فإذا كانت مواضع الثقوب أو ملامح الحواف أو الأخاديد مرجعية من حافة مدفوعة، تصبح جودة تلك الحافة جزءاً من افتراضات العملية. وإذا كان اللوح يُحدد بواسطة مصدات تفريغ أو دبابيس ميكانيكية أو نظام مرجعي قائم على الكاميرا، فيجب أن يوضح العرض الأسطح المستخدمة للتموضع وما يحدث عندما يكون اللوح مقوساً أو عندما لا تكون حافته متعامدة. ولا تستطيع آلة دقيقة التعويض إلى ما لا نهاية عن حالة مرجعية غير محددة.
يستحق مسار التشغيل الاهتمام نفسه. فقد ينص عرض السعر على أن الآلة تحفر أو تشذب أو تفرز، لكن التسلسل هو ما يحدد قابلية النتيجة للاستخدام. وقد يكون الحفر قبل التفريز صحيحاً عندما تستخدم جميع إحداثيات الثقوب مرجعاً أولياً للوح. وقد يكون التفريز أولاً ضرورياً عندما تكون الحافة النهائية هي المرجع الفعلي. ولا يكون أي من النهجين أفضل تلقائياً؛ فالترتيب الصحيح يعتمد على هندسة القطعة، وطريقة التعشيش، والتفاوتات، وما إذا كانت المحطات اللاحقة تحتاج إلى التعرف على الحافة المشغلة.
افصل الوظائف المشمولة عن الوظائف المفترضة
تنشأ فجوات كثيرة في المشاريع من وظيفة تبدو ملازمة لاسم الآلة لكنها غير مدرجة كمعدات موردة. فقد يعني «التحميل الأوتوماتيكي» طاولة رفع ورافعة تفريغ، أو قد يعني فقط أن الآلة تستقبل القطع من ناقل قائم. وقد يشمل «تغيير العِدد» مخزناً لكنه يستثني حوامل العِدد، والظرفات، وأدوات القطع، ومعدات الضبط المسبق، وبيانات العِدد اللازمة لتشغيل البرنامج. وقد تعني «وصلة تجميع الغبار» منفذ مجرى فقط، من دون مراوح أو مجاري هواء أو بوابات تحكم أو تحكم كهربائي أو تحقق من تدفق الهواء.
اقرأ كل بند مشمول ومستثنى باعتباره حداً فاصلاً بين مورد الآلة والموقع. وينبغي أن يغطي هذا الحد أكثر من التجميعات الرئيسية. فيجب أن يحدد مسؤوليات خزانة التحكم، والكابلات بين الآلات، وأنابيب الهواء المضغوط، ومواد التشحيم، والأساسات، ومواد التسوية، ومعدات التفريغ، ووسائل الحماية عند نقاط الربط، وأجهزة نقل قطع العمل. فقد يكون الخط مكتملاً ميكانيكياً لكنه يظل غير قادر على التشغيل لأن بنداً صغيراً عند الواجهة افترض أن طرفاً آخر سيوفره.
- مناولة المواد: حدد ما إذا كان التحميل، والتدوير، والتخزين المؤقت، والمحاذاة، والتفريغ يدوياً أو شبه أوتوماتيكي أو مدمجاً. فالناقل التحويلي ليس بالضرورة نظاماً يصحح اتجاه القطعة.
- حزمة العِدد: ميّز بين المغازل والوحدات المركبة وبين القواطع اللازمة للقطع الواردة في العرض. تؤثر هندسة الأداة وجودة الحافة وإخلاء الرايش وتوقعات عمر الأداة في السعة والتشطيب معاً.
- البرمجة: وضح ما إذا كان السعر يشمل برامج عينات، ومعالجاً لاحقاً، وبرنامج تعشيش، ومكتبات قطع، ومنطق الباركود، وإمكانية الوصول إلى معلمات الآلة القابلة للتحرير.
- المرافق: سجل مصدر الكهرباء، وجودة الهواء المضغوط، وطلب التفريغ، ومتطلبات شفط الغبار، وأي متطلبات تبريد بصياغة يمكن التحقق منها مقابل موقع التركيب المقصود.
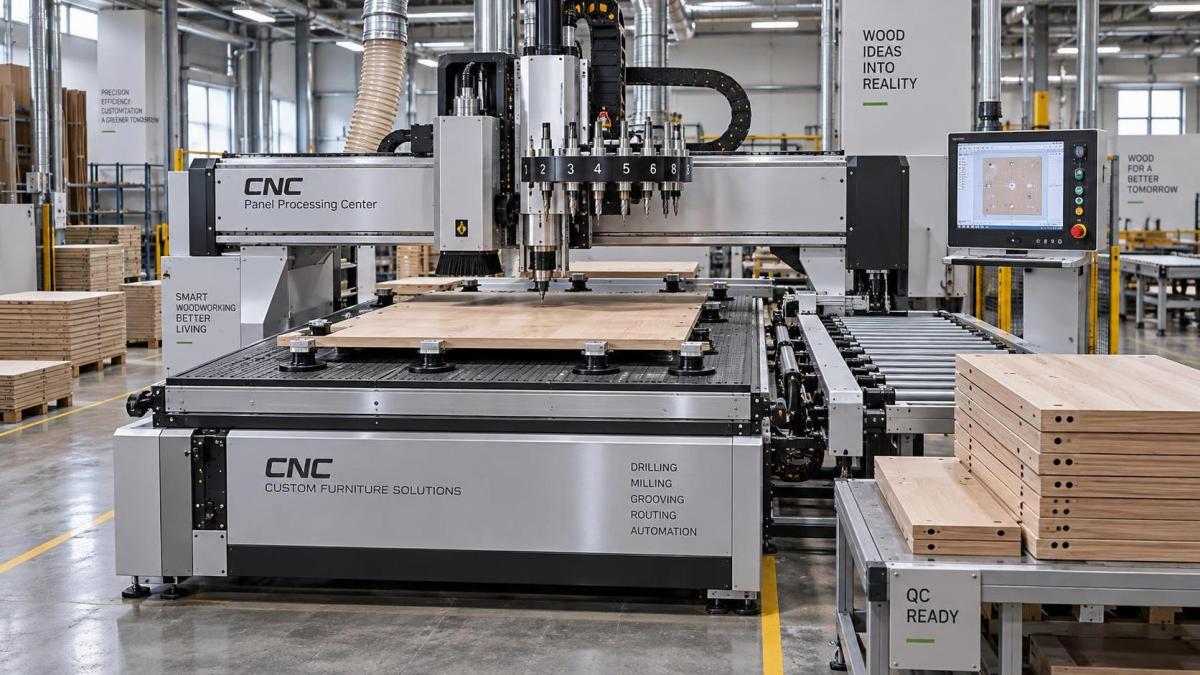
تحتاج المواصفات إلى ظروف تشغيل
غالباً ما تحتوي الجداول الفنية على قيم دقيقة لكنها لا تحدد النتيجة المسلّمة. وتكون سرعة التغذية وسرعة المغزل ودقة التموضع والقدرة المركبة مفيدة فقط عند ربطها بقطعة عمل وحالة تشغيل. تصف سرعة الحركة السريعة العالية انتقال المحور بين القطوع؛ لكنها لا تثبت معدل قطع مرتفعاً في الخشب الرقائقي الكثيف أو الألواح المصفحة أو الخشب الصلب أو الألواح المركبة الكاشطة. وبالمثل، لا تكشف قدرة المغزل عن العزم المتاح عند السرعة المختارة، أو قطر القاطع، أو عمق القطع وعرضه.
تستحق ادعاءات زمن الدورة تفصيلاً. يفصل التقدير الواقعي بين التحميل، والمسح أو التموضع، والتثبيت، والتشغيل، وتغيير العِدد، والنقل، والتفريغ، وأي وقت انتظار تسببه المعدات اللاحقة. قد تنهي الآلة دورتها الداخلية بسرعة بينما ينتج الخط عدداً أقل من القطع النهائية لأن التفريغ يدوي أو لأن محطة تلصيق الحواف لا تستطيع استقبال القطع بالمعدل نفسه. ولذلك ينبغي أن تحدد السعة المعروضة ما إذا كانت تشير إلى دورة الآلة أو الإنتاجية النظرية أو المخرج النهائي ضمن مزيج قطع متفق عليه.
ينبغي التعامل مع الدقة بالطريقة نفسها. فمواصفة التموضع لا تساوي تلقائياً دقة الثقب إلى الحافة في لوح نهائي. تتأثر النتيجة النهائية بحركة اللوح، وقابلية تكرار التثبيت، وانحراف الأداة، والظروف الحرارية، وتآكل القاطع، وجودة الحافة المرجعية، وطريقة القياس. وينبغي أن يذكر العرض الذي يعد بتفاوت ما الميزة المقاسة، وعلى أي مادة، وبعد أي عملية، وباستخدام أي مرجع. فبدون هذه التفاصيل، قد يقيس طرف مسافة الثقوب من مركز إلى مركز بينما يقيم الطرف الآخر موضع الثقب بالنسبة إلى حافة مشذبة.
تبدأ المهلة الزمنية بعد تثبيت الهندسة
لا تكون المهلة الزمنية موثوقة إلا عندما تكون مدخلات التصميم ثابتة بدرجة كافية. وينبغي قراءة عبارة مثل «التسليم خلال عدد محدد من الأسابيع بعد الدفعة المقدمة» مع الشروط التي تبدأ ساعة الإنتاج. فإذا ظلت الرسومات أو قطع العمل النموذجية أو واجهات البرمجيات أو تفاصيل الجهد الكهربائي أو اختيارات العِدد مفتوحة، فقد تصف فترة التسليم الاسمية وقت تجميع المصنع بدلاً من فترة المشروع الكاملة.
يمر العمل المخصص عادة عبر عدة مراحل: تأكيد المواصفات الفنية، والمخطط التفصيلي أو الرسومات، وتوريد المكونات، والتصنيع، والتجميع، والاختبار الداخلي، والقبول قبل الشحن، والتعبئة، والنقل، والتركيب، والتشغيل التجريبي، والقبول النهائي. ويمكن لكل مرحلة أن تكشف عن مسألة تغير المرحلة التالية. فقد يغير حجم لوح معدل تثبيت التفريغ. وقد يؤثر قرار متأخر بإضافة قارئ باركود في الخزانة الكهربائية ومنطق البرمجيات وتباعد الناقل. وهذه تغييرات هندسية، وليست تعديلات إدارية طفيفة.
ينبغي أن يحدد العرض النقطة التي تصبح عندها التغييرات قابلة للرسوم أو تمدد موعد التسليم. وينبغي أن يذكر أيضاً كيفية توثيق التغييرات. فالمناقشة عبر البريد الإلكتروني ليست بديلاً كافياً عن رسم معدل أو قائمة معدات معتمدة أو مواصفة برنامج محدثة. وعندما تتصل آلة مخصصة بمعدات قائمة، تحتاج الواجهة البعدية وارتفاع التسليم وتبادل الإشارات وتقسيم وسائل الحماية ومنطق الإيقاف الطارئ إلى موافقة قبل التصنيع. إن تركها حتى التركيب ينقل عدم اليقين في التصميم إلى أغلى مرحلة في المشروع.
توقيت النقل مسألة منفصلة أخرى. فاكتمال المصنع، والجاهزية للشحن، ومغادرة السفينة، والوصول إلى الميناء، والتسليم الداخلي، وتوفر الموقع تواريخ مختلفة. وينبغي أن تكون أبعاد التغليف وأوزان أقسام الآلة متاحة في وقت مبكر بما يكفي لتأكيد معدات التفريغ ومسارات الوصول وخلوص المداخل وحمل الأرضية ومساحة التجميع. وقد تتطلب آلة تدخل من مدخل المبنى في حالة مفككة وقت تجميع إضافياً وترتيبات رفع لم تكن مشمولة في نطاق التركيب الأولي.
تحول معايير القبول الادعاءات إلى التزامات قابلة للاختبار
ينبغي أن يستخدم اختبار القبول في المصنع قطعاً ممثلة بدلاً من قطعة عرض مناسبة. ويجب أن تعكس العينة تركيب اللوح المتوقع، والسمك، وحساسية التشطيب، وخصائص التشغيل، وتسلسل الإنتاج. فاللوح المستطيل البسيط الذي يحوي بضعة ثقوب لن يكشف عن المشكلات التي تظهر في عارضة ضيقة، أو جانب خزانة كبير، أو لوح مصفح معرض للتشظي، أو مكون يتطلب عدة تغييرات للعِدد.
ينبغي أن يحدد بروتوكول الاختبار ما يُورّد للاختبار، ومن يعتمد البرامج، وعدد القطع المشغلة، والأبعاد التي تُفحص، وكيفية التعامل مع النتائج غير المطابقة. كما يجب أن يميز بين ضبط القطعة الأولى وقابلية التكرار بعد تثبيت الإعدادات. يمكن تحقيق قطعة واحدة مشغلة بصورة صحيحة عبر تدخل يدوي؛ أما القطع المطابقة المتكررة فتقدم دليلاً أقوى على أن التموضع والتثبيت والتشغيل ومنطق التحكم تعمل معاً.
لا ينبغي ترك جودة السطح كإنطباع بصري عندما تكون مهمة للمنتج المقصود. فتشظي الحواف، والتكسر عند الثقوب النافذة، وآثار الاحتراق، وتمزق الألياف، وتلف الطبقة المصفحة، وآثار الأداة لها أسباب مختلفة. يرتبط بعضها باختيار القاطع ومعدل التغذية، بينما يشير بعضها الآخر إلى ضعف دعم الخلفية أو عدم كفاية التثبيت أو اتجاه قطع خاطئ أو شفط ضعيف. ولا تحتاج وثيقة القبول إلى وصف كل معالجة، لكنها ينبغي أن تحدد النتيجة المقبولة وحالة المادة المستخدمة للحكم عليها.
يحتاج قبول البرمجيات إلى عناية مماثلة. أكد مصدر بيانات الإنتاج، وتنسيقات الملفات، وقواعد التسمية، واتجاه القطع، ومعالجة الأخطاء، ولغة الإنذارات، وطريقة النسخ الاحتياطي، والقدرة على استعادة تكوين معروف أنه يعمل. وإذا كانت الآلة تتلقى البيانات من نظام تصميم أو إنتاج سابق، فاختبر عملية التسليم الفعلية بدلاً من ملف عرض معد يدوياً. فقد يجتاز الخط الاختبار الميكانيكي لكنه يظل غير مناسب للإنتاج الروتيني لأن معرفات القطع أو إحداثيات التشغيل أو تعليمات التفريز تُفسر بشكل مختلف عند الواجهة.
ينبغي أن تكشف مقارنات الأسعار عن توزيع المخاطر
قد يعكس العرض الأقل سعراً تصميماً أبسط فعلاً، لكنه قد يضع أيضاً مزيداً من العمل خارج نطاق المورد. إن مقارنة الإجماليات وحدها تخفي هذا الفرق. ابنِ المقارنة حول حالة الإنتاج المسلّمة: معدات الآلة، والعِدد، والأتمتة، والبرمجيات، والمرافق، وأعمال الموقع، والتدريب، ومواد الاختبار، والتوثيق، وقطع الغيار، ودعم التشغيل التجريبي. وليس الهدف فرض عروض متطابقة؛ بل كشف مواضع اختلاف حدودها.
أولِ اهتماماً خاصاً للبدلات المعبر عنها بعبارات عامة مثل «التكوين القياسي» أو «التدريب الأساسي» أو «الدعم عن بُعد». تحتاج هذه العبارات إلى محتوى قابل للقياس. فقد يعني التدريب الأساسي تسليماً وظيفياً قصيراً أو جلسة منظمة تغطي الإعداد، وإزاحات الأداة، واستعادة الإنذارات، والتشحيم، وتحميل البرامج، والفحص اليومي. ويعتمد الدعم عن بُعد على الوصول إلى الشبكة، وصلاحيات نظام التحكم، ومتطلبات اللغة، وقدرة موظفي الموقع على إجراء الفحوص المطلوبة بأمان.
ينبغي فصل قطع الغيار الموصى بها إلى مواد استهلاكية، وقطع استرداد حرجة، ومخزون اختياري. فالمحامل والسيور والمستشعرات والمكونات الهوائية والظرفات وأختام التفريغ والأجهزة الكهربائية لا تتساوى في إلحاح الاستبدال. والسؤال المفيد هو ما إذا كان تعطل القطعة سيوقف الإنتاج وما إذا كان يمكن تحديدها واستبدالها من دون محاذاة أو معايرة متخصصة. إن قائمة قطع الغيار التي تتضمن أرقام القطع والكميات وقابلية التطبيق أكثر فائدة من عبارة عامة تفيد بتوفر المواد الاستهلاكية.
ليس أقوى عرض سعر بالضرورة أطول وثيقة. بل هو الذي يجعل وعد الإنتاج والحدود الهندسية وافتراضات التوقيت وطريقة القبول واضحة بما يكفي لحل المناقشات اللاحقة بالاستناد إلى أدلة متفق عليها. وحيثما يبقى عدم يقين، سجله كبند فني مفتوح قبل الموافقة. فالأسئلة غير المحلولة لا تختفي بعد أمر الشراء؛ بل تعود عادة في صورة تأخيرات أو طلبات تغيير أو خلافات حول ما كان متوقعاً من الآلة أن تفعله.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.