


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
آلة التسوية والتخانة مقابل الماكينات المنفصلة: متى تكون الوحدة المدمجة خيارًا منطقيًا؟
تكون آلة الفارة والمكشطة المركبة خيارًا منطقيًا عندما لا يقتصر القيد على الميزانية فحسب، بل يتعلق بالعلاقة بين المساحة الأرضية المتاحة، وتدفق الألواح، وحجم الدفعات، وقابلية تحمّل وقت التحويل. وغالبًا ما تكون شراءً رأسماليًا أكثر عقلانية لورشة مدمجة تنتج أعمالًا متنوعة بكميات محدودة. وعادةً ما تكون آلات الفارة وآلات التخانة المنفصلة الخيار الأقوى عندما تكون تسوية الأسطح عملية إنتاج مستمرة، أو عندما يحتاج عدة مشغلين إلى الوصول إلى العملية، أو عندما يؤدي التوقف لتحويل الآلة إلى عنق زجاجة قابل للقياس.
الخطأ هو التعامل مع القرار باعتباره مقارنة بين «آلة واحدة مقابل آلتين». تجمع الوحدة المركبة بين عمليتين قد تحدثان بالتتابع على اللوح نفسه، لكنها لا تسمح بتنفيذ هاتين العمليتين في الوقت نفسه. وهذا التمييز هو ما يحدد قيمتها الإنتاجية الفعلية.
الفرق التشغيلي وراء الوظيفتين نفسهما
يُعِد كلا التكوينين الأخشاب الخام للتشغيل الدقيق. تنشئ الفارة سطحًا مرجعيًا مستويًا وحافة مستقيمة ومتعامدة. ثم تضبط مكشطة التخانة السطح المقابل إلى سماكة محددة مع الحفاظ على السطح المرجعي الذي أنشأته الفارة. ويهم الترتيب: إذ لا تستطيع مكشطة التخانة تصحيح لوح مقوّس أو ملتوي بصورة موثوقة، لأنها قد تتبع شكله الحالي بدلًا من إزالته.
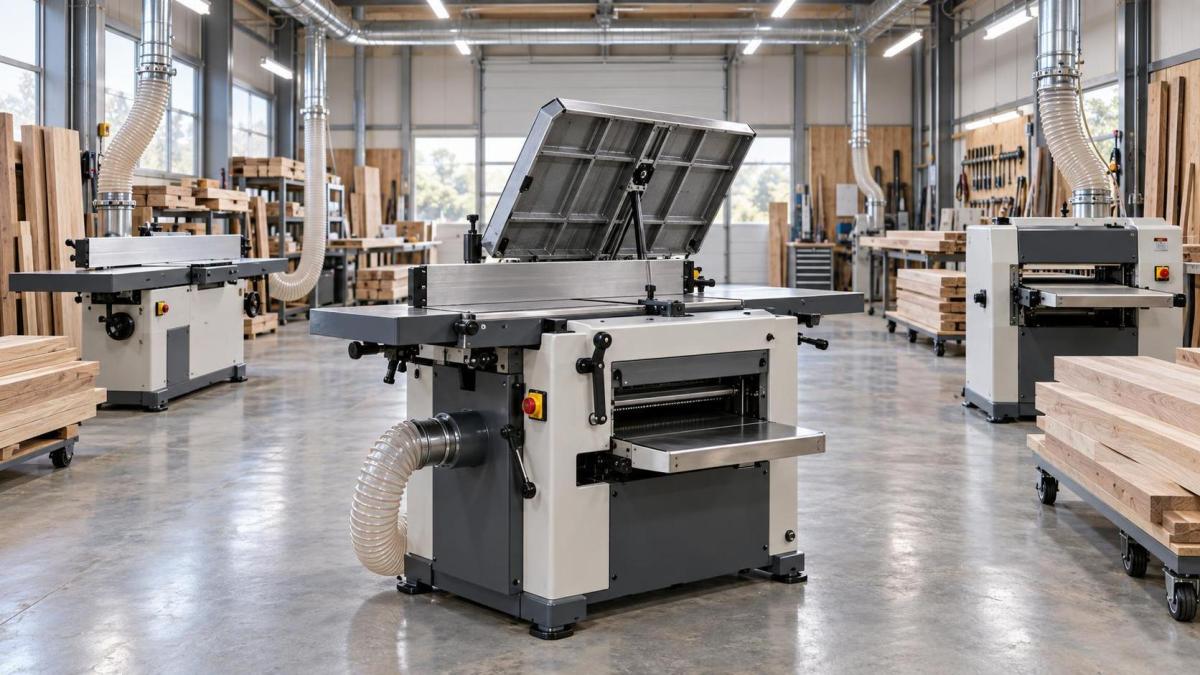
باستخدام آلات منفصلة، يمكن لمشغل تسوية الأخشاب على آلة بينما يقوم مشغل آخر بتخانة أخشاب أُعدت مسبقًا على الآلة الأخرى. وتتقدم المواد عبر خلية العمل مع انقطاع محدود. تؤدي وحدة الفارة والمكشطة المركبة العمل نفسه، لكن طاولاتها أو سياجها أو غطاء شفط الغبار أو إعداد التغذية فيها يحتاج عمومًا إلى إعادة ضبط قبل بدء التخانة. وتختلف طريقة التحويل الدقيقة حسب التصميم. تستخدم بعض الآلات طاولات فارة قابلة للرفع، بينما تتطلب أخرى طي الأقسام أو تحريكها. والمسألة العملية هي ما إذا كان التحويل يقطع سير العمل في نقطة غير مناسبة.
وهذا لا يجعل الآلة المركبة بطيئة بطبيعتها. فإذا عالج المشغل دفعة من الألواح عبر الفارة قبل تحويل الآلة وتخانة الدفعة كاملة، فقد يكون الوقت المفقود محدودًا. أما إذا كان العمل يتناوب باستمرار بين الفارة والتخانة — مثل تصنيع أجزاء بأبعاد متغيرة، أو تصحيح المواد أثناء الملاءمة، أو التعامل مع العديد من الأعمال الصغيرة المختلطة — يصبح التحويل أكثر إزعاجًا.
المساحة الأرضية أكبر من مجرد بصمة الآلة
تُعد المساحة السبب الأكثر وضوحًا لاختيار فارة ومكشطة مركبة، لكن تقييمات الشراء غالبًا ما تقلل من تقدير مقدار الخلوص الذي يحتاجه كل تكوين. تتطلب الألواح الطويلة مساحة دخول وخروج غير مقيدة. وقد تكون للآلة المركبة بصمة خزانة مدمجة، لكنها تظل بحاجة إلى مساحة كبيرة عند فتح طاولات الفارة. كما يحتاج اتجاه تغذية المكشطة إلى مسار آمن للمواد. وقد تفرض رفوف التخزين والعربات وقنوات شفط الغبار ومساحة وقوف المشغل قيودًا لا تظهر بوضوح في مخطط التخطيط العام للمورد.
تتطلب الآلات المنفصلة مساحة أرضية دائمة أكبر، لكن يمكن أحيانًا وضعها لإنشاء تدفق مواد أكثر سلاسة في اتجاه واحد: تخزين الأخشاب الخام، ثم الفارة، ثم المكشطة، ثم القطع أو التشغيل. يقلل هذا الترتيب من المناولة ويحد من احتمال اختلاط الأخشاب المسوّاة بالأخشاب غير المسوّاة. وفي منشأة أكبر، قد تكون ميزة التدفق هذه أكثر قيمة من المساحة التي توفرها الوحدة المركبة.
لكن بالنسبة إلى ورشة مقيدة المساحة، قد تتيح الوحدة المركبة قدرة لتسوية الأسطح كانت ستكون غير عملية لولا ذلك. والسؤال المهم ليس ما إذا كانت آلتان منفصلتان تتسعان عند القياس بإحكام مقابل الجدران، بل ما إذا كانت الورشة تستطيع تشغيل أي من الترتيبين بأمان دون نقل المخزون أو تفكيك التجهيزات المؤقتة أو حجب عملية أساسية أخرى كلما تمت تسوية مواد طويلة.
تعتمد القدرة على الجدولة، وليس سرعة التغذية فقط
قد تبالغ مقارنات الكتالوجات في التركيز على سرعة رأس القطع وسرعة التغذية والعرض الأقصى. هذه المواصفات مهمة، لكن الفرق الإنتاجي بين التكوينات تحكمه في كثير من الأحيان سلوكيات الإعداد. تحافظ الفارة المخصصة ومكشطة التخانة المخصصة على إعداداتهما. وبمجرد ضبط الأسياج والطاولات وسماكة التخانة، يمكن للمشغلين العودة إلى أي من العمليتين دون تغيير تكوين الآلة.
تكافئ الوحدة المركبة الانضباط في معالجة الدفعات. فعلى سبيل المثال، يمكن تقسيم الأخشاب الخام حسب النوع أو السماكة أو فئة الجزء النهائي؛ ثم تُعالج جميع القطع التي تحتاج إلى تسوية السطح والحافة أولًا؛ ثم تُحوّل الآلة؛ وبعد ذلك تُجرى تخانة المجموعة. وتعمل هذه الطريقة بصورة جيدة خاصة عندما يُخطط إعداد المواد مسبقًا قبل التشغيل النهائي.
وتكون أقل ملاءمة عندما تصل المواد بشكل غير منتظم، أو عندما يجب تسوية الألواح عند الحاجة لإجراء تعديلات مخصصة متكررة، أو عندما يتعين على شخص واحد الحفاظ على إمداد عدة آلات لاحقة. وفي هذه الظروف، لا يكون التحويل نفسه سوى جزء من التكلفة. فالتكلفة الأكبر هي انقطاع التسلسل: قد يؤخر لوح يحتاج إلى تصحيح سريع دفعة التخانة الحالية، أو ينتظر حتى التحويل التالي.
تصبح الآلات المنفصلة أسهل تبريرًا عندما يجب أن تدعم قدرة تسوية الأسطح أكثر من مشغل واحد أو أكثر من عملية لاحقة واحدة. يمكن للفارة إعداد الدفعة التالية بينما تعالج مكشطة التخانة الدفعة السابقة. ولا يتمثل المكسب في السرعة في أي محطة فحسب؛ بل في تقليل الانتظار بين المحطات. وهذا مهم بشكل خاص للإنتاج الذي يشمل الألواح العريضة أو مكونات الخشب الصلب أو أجزاء الأبواب أو مكونات السلالم أو الأعمال الأخرى التي يجب أن تتوافر فيها أخشاب مُعدة باستمرار طوال الوردية.
يجب تقييم حجم الآلة وتصميم رأس القطع بصورة منفصلة عن التكوين
لا ينبغي لعبارة «مركبة مقابل منفصلة» أن تحجب حقيقة أن الآلات ضمن أي من الفئتين تختلف اختلافًا كبيرًا في القدرات. ينبغي للمشتري الذي يقارن التكوينات أن يحدد أولًا نطاق التشغيل المطلوب: أقصى عرض للوح، وطول اللوح المتوقع، وأدنى سماكة نهائية، والحالة الفعلية للأخشاب الواردة. وقد تثبت الآلة التي يُحدد حجمها وفق أبعاد المواد الاسمية فقط أنها مقيّدة عند التعامل مع أخشاب مقعّرة أو منشورة خشنًا أو عريضة تتطلب تمريرات متعددة.
يؤثر اختيار رأس القطع أيضًا في تكلفة التشغيل وجودة التشطيب وتخطيط الصيانة. تظل رؤوس القطع ذات السكاكين المستقيمة شائعة وقد تكون اقتصادية، لكن ضبط السكاكين واستبدالها يتطلبان معايرة دقيقة. وقد توفر رؤوس القطع ذات اللقم الحلزونية أو الحلزونية العملية مزايا عملية في بعض العمليات، بما في ذلك استبدال اللقم موضعيًا وإمكانية تحسين النتائج مع الأخشاب ذات العروق الصعبة، تبعًا للمادة والإعداد. كما أنها تغير هيكل التكلفة: فقد يكون سعر الآلة الأولي أعلى، في حين تختلف مهام الصيانة عن أنظمة السكاكين الطويلة.
لا تؤدي هذه الخيارات تلقائيًا إلى تفضيل تكوين على آخر. فقد تكون آلة مركبة بمواصفات عالية أنسب من آلات منفصلة منخفضة السعة إذا كان عرضها وصلابة طاولتها ورأس قطعها ونظام تغذيتها تتوافق مع العمل. وعلى العكس، لا تُنشئ آلتان مخصصتان بطاولات غير كافية أو شفط غبار ضعيف خلية موثوقة لتسوية الأسطح لمجرد أنهما منفصلتان.
جودة التحويل مسألة مشتريات وليست ميزة راحة ثانوية
عند النظر في آلة فارة ومكشطة مركبة، تستحق إجراءات التحويل فحصًا مباشرًا. وينبغي تقييمها بالجدية نفسها الممنوحة لقدرة المحرك أو عرض القطع. والأسئلة الأساسية عملية:
- هل يستطيع مشغل مدرب واحد التبديل بين الأوضاع دون رفع مكونات غير مريحة أو استخدام أدوات خاصة؟
- هل يحافظ التصميم على محاذاة السياج وإعدادات الطاولة بعد التحويل المتكرر؟
- هل يمكن تحريك غطاء شفط الغبار وتثبيته بوضوح لكل وضع تشغيل؟
- هل تتوفر أقفال أمان تمنع تشغيل الآلة عندما تكون الطاولات أو الواقيات في وضع غير آمن؟
- ما مدى سهولة الوصول إلى رأس القطع وبكرات التغذية ومكونات التشغيل ونقاط التشحيم لإجراء الخدمة الدورية؟
يعد العرض التوضيحي القصير مفيدًا، لكن مصدر القلق هو قابلية التكرار في الاستخدام العادي. فنظام التحويل السريع تقنيًا لكنه غير مريح أو سيئ الاتزان أو صعب القفل سيثبط سير العمل الصحيح. وقد يؤجل المشغلون عندئذ التغييرات اللازمة، أو ينشئون حلولًا بديلة، أو يتركون المواد في طوابير بطرق تقلل الميزة المتوقعة من امتلاك الآلة.
بالنسبة إلى المعدات المستوردة، ينبغي أن يحدد طلب عرض الأسعار مصدر التغذية الكهربائية المقصود، وتوقعات القابس أو التوصيل، وأبعاد منفذ الغبار، ونوع رأس القطع، ولغة الوثائق. إن عرض سعر يحدد فقط «فارة ومكشطة» وعرض العمل يترك تفاصيل تشغيلية كثيرة دون حسم. والرسومات التي توضح أبعاد الآلة في كلا التكوينين، وحركة الطاولة، واتجاه التغذية، والخلوص المطلوب، تكون أكثر فائدة من صورة واحدة شاملة للآلة.
ينبغي قياس الاستثمار على مستوى خلية العمل، لا على مستوى أمر الشراء
غالبًا ما تقلل الوحدة المركبة العدد الفوري للمعدات. ويمكن أن يخفض ذلك الإنفاق على القواعد، ونقاط التوصيل الكهربائي، والمفاتيح، ووصلات شفط الغبار، وأعمال التركيب. كما قد يبسط إدارة قطع الغيار، لأن هناك منصة آلة واحدة بدلًا من اثنتين. وهذه مزايا اقتصادية مشروعة، خاصة عندما يكون توسيع المساحة مكلفًا أو غير متاح.
لكن انخفاض رأس المال الأولي ليس مماثلًا لانخفاض التكلفة الإجمالية للملكية. فإذا أصبحت الآلة عنق زجاجة إنتاجي مشتركًا، تظهر التكلفة في صورة وقت انتظار وتراكم أعمال قيد التنفيذ ومناولة إضافية وصعوبة في الالتزام بجداول التسليم. كما يوفر إعداد الآلتين درجة من المرونة التشغيلية. فإذا احتاجت إحدى الآلتين إلى استبدال محمل، أو صيانة رأس القطع، أو إصلاح كهربائي، فقد تظل العملية الأخرى متاحة. أما مع الوحدة المركبة، فقد تؤدي أي من المشكلتين إلى توقف قدرة الفارة والتخانة معًا في آن واحد.
لذلك ينبغي فحص قطع الغيار ودعم الخدمة من الناحية الوظيفية. وقد تشمل عناصر التآكل الشائعة السكاكين أو اللقم والمحامل والسيور وبكرات التغذية والمفاتيح والكونتاكتورات ومكونات السلامة. ويهم التوافر أكثر من وعد عام بالدعم. وينبغي أن توضح وثائق الشراء تعريف القطع وعناصر المخزون الموصى بها وفترات الخدمة ومخططات التوصيل وعملية الحصول على المساعدة الفنية عبر المناطق الزمنية.
ومن المفيد أيضًا فصل السعة المطلوبة عن ذروة الطلب العرضية. فقد يكون شراء آلات منفصلة لمجرد التعامل مع ذروات نادرة غير فعال إذا أمكن إدارة الفائض عبر تخطيط إنتاج أفضل أو إعداد المواد بالاستعانة بمصادر خارجية. لكن الاعتماد على وحدة مركبة مدمجة لإنتاج مستمر يتجاوز إنتاجيتها العملية يمكن أن ينشئ قيدًا دائمًا. وينبغي أن يعكس القرار الطلب التشغيلي المعتاد وعواقب التأخير، لا طلبًا واحدًا مزدحمًا على نحو غير عادي.
السلامة وشفط الغبار ومعايير القبول تحتاج إلى اهتمام متساوٍ
يتضمن كلا الشكلين رؤوس قطع دوارة مكشوفة وحركة مواد عالية السرعة وتوليدًا كبيرًا للرقائق. ولا تعد الحواجز وترتيبات الإيقاف الطارئ والحماية الكهربائية وأدلة التعليمات وشفط الغبار الآمن تفاصيل اختيارية. وتعتمد متطلبات المطابقة ومكان العمل المطبقة على سوق الوجهة وسياق التركيب. وبالنسبة إلى الآلات الموردة إلى المنطقة الاقتصادية الأوروبية، يحتاج المشترون عادةً إلى تقييم التزامات مطابقة الآلات ذات الصلة، والوثائق الفنية، والإقرارات، ومتطلبات الوسم المطبقة وقت طرح المعدات في السوق. وينبغي التحقق من المتطلبات في الوجهات الأخرى وفق القواعد المحلية بدلًا من افتراضها استنادًا إلى مواصفات التصدير العامة للمورد.
ينبغي تحديد حجم نظام تجميع الغبار وفق متطلبات الاستخراج المعلنة للآلة وتصميم القنوات الفعلي. يؤثر نظام الاستخراج غير الكافي في الرؤية والتنظيف وأداء رأس القطع وتعرّض المشغل لغبار الخشب. وقد تبسط الآلة المركبة توجيه القنوات، لكن ترتيب الاستخراج فيها يجب أن يعمل بصورة صحيحة في وضعي الفارة والمكشطة معًا. وهذا سبب آخر لطلب تفاصيل مواقع المنافذ ومواضع الأغطية قبل اعتماد التخطيط.
ينبغي أن تركز معايير قبول المصنع على بنود قابلة للتحقق: استواء الطاولة ومحاذاتها، وتعامد السياج وقابلية تكراره، ودقة ضبط السماكة، واتساق التغذية، وتكوين رأس القطع، والاهتزاز، ووظائف السلامة، واكتمال الأدلة والوثائق الكهربائية. وبالنسبة إلى الآلات المركبة، ينبغي أن تتضمن عملية القبول عدة تحويلات بين الأوضاع، وليس مجرد اختبار ناجح في تكوين واحد.
متى يكون كل تكوين هو الأنسب
تكون وحدة الفارة والمكشطة المركبة خيارًا سليمًا عندما تكون المساحة الأرضية المتاحة محدودة بالفعل، ويكون عمل تسوية الأسطح متقطعًا أو قائمًا على الدفعات، ويتحكم مشغل واحد عادةً في العملية، ويمكن لجدولة الإنتاج تجميع مهام الفارة والتخانة. كما تكون مناسبة عندما لا يكون البديل آلتين مخصصتين متكاملتين جيدًا، بل المساومة على حجم الآلة أو الاستغناء عن قدرة تسوية الأسطح الداخلية تمامًا.
تكون الآلات المنفصلة الأنسب عندما يكون الإنتاجية أمرًا حاسمًا، أو يجب أن تكون الأخشاب المسوّاة متاحة باستمرار، أو يتغير العمل بانتظام بين العمليتين، أو يتشارك عدة مشغلين المنطقة، أو عندما يؤثر التوقف في أي من العمليتين ماديًا في الإنتاج. ولا تتمثل أقوى ميزاتها في أنها تنتج ألواحًا أفضل بحكم التعريف؛ بل في أنها تحافظ على التدفق والقدرة.
يبدأ قرار الشراء الأكثر قابلية للدفاع بمراجعة تدفق المواد. حدّد أبعاد الألواح ونمط الدفعات المتوقع وعدد المشغلين والخلوص المطلوب وعنق الزجاجة الحالي والقدرة الكهربائية وقدرة الاستخراج وتكلفة انقطاع تسوية الأسطح. وبمجرد ظهور هذه الظروف بوضوح، يصبح الاختيار بين آلة فارة ومكشطة مركبة وآلات منفصلة أقل مسألة تفضيل وأكثر مسألة ما إذا كانت الورشة تحتاج إلى مرونة مدمجة أو معالجة متوازية دون انقطاع.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.