


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
اختيار آلة صنفرة معايرة للأعمال الخشبية لسماحات سُمك ضيقة
اختيار آلة صنفرة معايرة للأعمال الخشبية لسماحات سُمك ضيقة
بالنسبة للمقيّمين الفنيين الذين يعملون وفق مواصفات ألواح صارمة، يجب أن تقوم آلة صنفرة المعايرة للأعمال الخشبية بأكثر من تحسين مظهر السطح. يجب أن توفر بشكل متكرر سُمكًا متوقعًا عبر كل دفعة إنتاج.
يعتمد الاختيار الصحيح على سلوك الماكينة القابل للقياس: الصلابة الهيكلية، ودقة المرجع، واتساق التغذية، والتحكم في المواد الكاشطة، واستخراج الغبار، وقدرة المورد على دعم الدقة على المدى الطويل.
عندما يؤثر تباين السُمك في عمليات القشرة اللاحقة أو التصفيح أو الطلاء أو التجميع أو التشغيل باستخدام CNC، تصبح الصنفرة عملية معايرة مضبوطة بدلًا من عملية تشطيب.
يشرح هذا الدليل كيفية تقييم آلة صنفرة معايرة للأعمال الخشبية للسماحات الضيقة، وتحديد مصادر التباين الخفية، ومقارنة المواصفات بناءً على متطلبات التصنيع الفعلية.
ابدأ بالسماحة النهائية المطلوبة
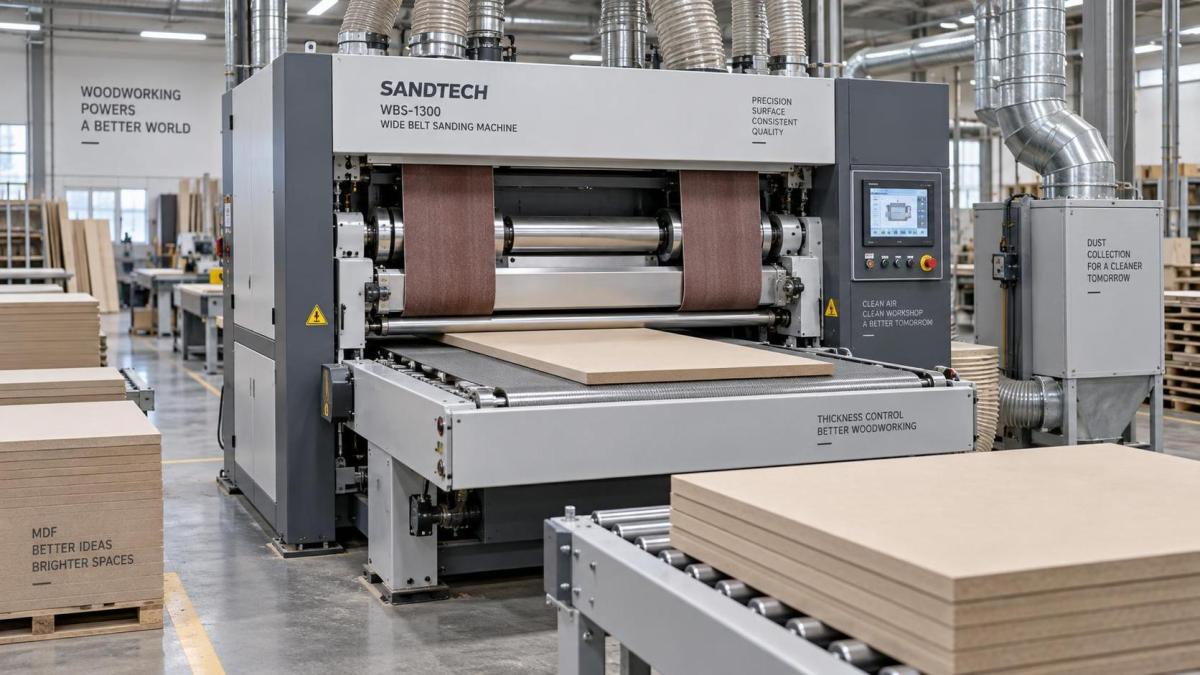
ينبغي أن يبدأ التقييم الفني بالسماحة النهائية للوح، وليس بعرض الصنفرة المُعلن للماكينة أو قدرة المحرك. يحدد هدف السماحة الواضح كل قرار مهم يتعلق بالتجهيز.
على سبيل المثال، قد يسمح أحد مكونات الأثاث بنطاق سُمك أوسع من قلب باب خزانة أو لوح مكسو بالقشرة أو لوح أرضيات هندسي أو ركيزة سطح عمل مصفح.
حدد ما إذا كانت السماحة تنطبق على لوح واحد أو بين الألواح ضمن دفعة واحدة أو بين الورديات. فهذه متطلبات مختلفة ولها أسباب تباين مختلفة.
الماكينة القادرة على الوصول إلى بُعد معين مرة واحدة ليست بالضرورة قادرة على الحفاظ على ذلك البُعد طوال جدول إنتاج مدته ثماني ساعات مع تغير ظروف المواد.
ينبغي أن يطلب المقيّمون بيانات قابلية التكرار في ظروف ممثلة، بما في ذلك عرض اللوح وسُمكه ونوع الخشب أو تركيب اللوح ومعدل الإزالة ودرجة حبيبات المادة الكاشطة وسرعة تغذية الإنتاج.
يجب أن تعكس السماحة المقبولة أيضًا قدرة القياس. فإذا لم تتمكن أجهزة المصنع من التحقق بصورة موثوقة من التباين المطلوب، فستنتج اختبارات قبول الماكينة استنتاجات غير مؤكدة.
ضع في الاعتبار مسار التصنيع الكامل قبل تحديد الدقة. فقد يتغير السُمك بعد الصنفرة بسبب حركة الرطوبة أو تراكم الطلاء أو تباين الكبس أو عمليات التشغيل اللاحقة.
تحدد مواصفة الشراء العملية الأبعاد المطلوبة عند الدخول والخروج، والتباين المسموح، وطريقة الفحص، وكمية العينات، وظروف التشغيل لاختبار القبول في المصنع.
قيّم نظام مرجع المعايرة أولًا
نظام مرجع المعايرة هو أساس التحكم في السُمك. فهو يحدد العلاقة بين رؤوس المواد الكاشطة ودعم قطعة العمل وعناصر الضغط وبُعد اللوح النهائي.
في ماكينات السيور العريضة، يجب أن يظل سرير الناقل وأسطوانة التلامس ومجموعة اللوح الضاغط وآلية ضبط الرأس مستقرة هندسيًا تحت أحمال الصنفرة المتغيرة.
يقلل الإطار المتين الانحراف عندما تدخل الألواح العريضة أو الكثيفة إلى الماكينة. وقد يبدو الهيكل خفيف الوزن مناسبًا أثناء العروض، لكنه يكشف عن تباين أثناء الإنتاج الصناعي المستمر.
افحص قاعدة الماكينة وهيكل الأعمدة وترتيب دعم الرأس وآلية الرفع. توفر الهياكل الملحومة أو المشغلة آليًا بشكل مكثف محاذاة أكثر استقرارًا عمومًا من البدائل خفيفة البناء.
اسأل عن كيفية ضبط وقياس ارتفاع رأس الصنفرة. تعمل أنظمة البراغي الدقيقة والتموضع الإلكتروني وتغذية المشفر الراجعة ونقاط المرجع الميكانيكية الموثوقة على تحسين الإعدادات القابلة للتكرار.
تعد الشاشات الرقمية مفيدة، لكنها لا تخلق الدقة بمفردها. تعتمد قيمتها على جودة المستشعر والتحكم في الخلوص الميكانيكي وإجراءات المعايرة والتحكم في وصول المشغل.
تحقق مما إذا كانت الماكينة تسمح بمعايرة نقطة الصفر مقابل لوح مرجعي متحقق منه أو كتلة قياس. يجب أن يكون هذا الإجراء بسيطًا بما يكفي لصيانة الإنتاج الاعتيادية.
قيّم أيضًا القدرة على قفل الضبطيات الحرجة. يمكن أن ينحرف الإعداد الدقيق إذا لم تُحافظ مكونات تموضع الرأس أو أنظمة الضغط أو النواقل بإحكام أثناء التشغيل.
غالبًا ما يحدد استقرار التغذية الدقة الفعلية
تعد التغذية المتحكم بها بالتساوي ضرورية لأن حركة الناقل غير المتسقة تغير زمن تلامس المادة الكاشطة وإزالة المادة وحمل السطح عبر طول اللوح.
يجب أن يحافظ الناقل متغير السرعة على حركة مستقرة تحت الحمل. يمكن أن تسبب تغيرات السرعة المفاجئة فروقًا في السُمك، خاصة عندما تزيل الماكينة كمية كبيرة من المادة في تمريرات المعايرة.
افحص بنية الناقل عن قرب. يساهم السرير الصلب ونظام التتبع الموثوق والسير المتين وترتيب الشد المصمم بشكل صحيح في دعم الألواح بصورة موثوقة.
بالنسبة للسماحات الضيقة، يجب أن يظل اللوح مرجعيًا بشكل متسق أثناء الصنفرة. يمكن لاهتزاز الناقل أو تآكل السير أو تراكم المخلفات أو ضغط التثبيت غير الكافي أن يُدخل تباينًا قابلًا للقياس.
تستحق بكرات الضغط وأحذية الضغط المقطعية اهتمامًا خاصًا. يجب أن تثبت قطعة العمل بإحكام دون ضغط المواد اللينة بدرجة تشوه قراءة السُمك النهائي.
يتطلب الخشب اللين ولوح الجسيمات خفيف الوزن والمنتجات ذات القلب الخلوي وبعض الألواح المركبة استراتيجيات ضغط مختلفة عن تطبيقات الخشب الصلب الكثيف أو اللوح الليفي عالي الكثافة.
اسأل الموردين عن كيفية تعامل الماكينة مع القطع القصيرة وقطع العمل الضيقة والألواح الملتوية والدفعات ذات المقاسات المختلطة. تكشف هذه الظروف غالبًا عن نقاط ضعف مخفية خلال تشغيلات العرض القياسية.
يتضمن الاختبار المفيد قياسات متكررة عند الحافة الأمامية والوسط والحافة الخلفية. ويكشف ذلك ما إذا كان التحكم في التغذية ينتج تدرجًا أو نتوءًا أو تغيرات موضعية في السُمك.
اختر رؤوس المواد الكاشطة للمعايرة، وليس لجودة التشطيب فقط
ينبغي تجهيز آلة صنفرة المعايرة للأعمال الخشبية وفقًا لإزالة المادة المطلوبة والسماحة النهائية. يجب أن يوازن تسلسل المواد الكاشطة بين قدرة القطع وإدارة الحرارة ومتطلبات السطح.
تكون أسطوانة التلامس عمومًا مكون المعايرة الأساسي لأنها توفر قطعًا ثابتًا ومتحكمًا به. يؤثر قطر الأسطوانة وصلابتها واتزانها وحالة سطحها مباشرةً في الأداء.
قد تحسن أقطار الأسطوانات الأكبر خصائص التلامس وعمر المادة الكاشطة، بينما تساعد صلابة المطاط المختارة بشكل صحيح على مواءمة الماكينة مع مادة اللوح وهدف الإزالة.
تدعم الأسطوانات الأكثر صلابة عادةً معايرة أدق وعمل قطع أقوى. ويمكن للأسطوانات الأكثر ليونة تحسين التوافق، لكنها قد تزيد الحساسية لتباين المواد وتغيرات الضغط.
يُعد رأس اللوح الضاغط مفيدًا لتنقية السطح بعد المعايرة، لكن لا ينبغي افتراض أنه يصحح أخطاء السُمك الكبيرة الناتجة عن مرحلة أولى غير مستقرة.
بالنسبة للعديد من التطبيقات المتطلبة، يوفر تكوين الأسطوانة مع اللوح الضاغط توازنًا فعالًا. تحدد الأسطوانة البُعد، بينما يزيل اللوح الضاغط الخدوش ويحسن اتساق السطح.
يمكن لرؤوس الأسطوانات المتعددة زيادة قدرة الإزالة وتوزيع عبء العمل. ومع ذلك، تتطلب الرؤوس الإضافية أيضًا محاذاة دقيقة وانضباطًا في الصيانة وفهمًا واضحًا لوظيفة كل رأس.
راجع إجراءات تغيير المواد الكاشطة وضوابط تتبع السير. لا ينبغي أن يتطلب استبدال السير المتكرر إعادة معايرة طويلة، لأن تباين الإعداد قد يقلل فائدة الماكينة الدقيقة.
طابق قدرة الماكينة مع خليط المواد الفعلي
ينبغي تقييم القدرة باستخدام أصعب حالات الإنتاج، وليس المتوسطات الاسمية. تؤثر كثافة المادة والعرض وتباين السُمك الابتدائي ومحتوى الرطوبة والإزالة المطلوبة جميعًا في أحمال الصنفرة.
قد تتصرف الماكينة التي تؤدي جيدًا مع شرائح الخشب الصلب الضيقة بشكل مختلف عند معالجة ألواح MDF كاملة العرض أو الألواح المصفحة الملصوقة أو الخشب الرقائقي أو المكونات المركبة المكسوة بالقشرة.
يجب أن توفر قدرة المحرك احتياطيًا كافيًا لمعدلات الإزالة المتوقعة. فقد تبطئ رؤوس الصنفرة ضعيفة القدرة الإنتاج، وتحمّل سيور المواد الكاشطة فوق طاقتها، وتولد حرارة، وتقلل اتساق الأبعاد.
ومع ذلك، لا تضمن قدرة المحرك العالية وحدها معايرة دقيقة. تحتاج الماكينة أيضًا إلى ناقل مستقر وأسطوانة تلامس مناسبة وبنية رأس متوازنة وإخلاء فعال للغبار.
حدد أقصى وأدنى سُمك لقطعة العمل ونطاق العرض وأقصر قطعة عمل عملية وسرعات التغذية المستهدفة. ينبغي أن تتوافق هذه القيم مع خطط تطوير المنتجات المتوقعة.
قد تستفيد خطوط الإنتاج ذات تنسيقات المواد المتغيرة من ضبط السُمك التلقائي والوصفات القابلة للبرمجة وعناصر التحكم الجماعية للرؤوس. تقلل هذه الميزات وقت الإعداد وتخفض الأخطاء المعتمدة على المشغل.
بالنسبة للعمليات كبيرة الحجم، قيّم الإنتاجية عند السماحة المطلوبة بدلًا من السرعة القصوى المُعلن عنها للناقل. فقد تنطبق السرعة القصوى فقط على تمريرات التشطيب الخفيفة جدًا.
اطلب حساب معدل الإزالة بناءً على مادتك. فهذا يوفر مقارنة أكثر فائدة من الادعاءات العامة حول الإنتاجية أو البيانات العامة عن القدرة الصناعية.
تحكم في الحرارة والغبار وتحميل المواد الكاشطة
يهم الاستقرار الحراري عند تقييم سماحات السُمك الضيقة. يمكن للحرارة الناتجة عن ضغط الصنفرة المفرط أو المواد الكاشطة المسدودة أن تغير سلوك القطع وتسبب إزالة غير متسقة للمادة.
تكون الحرارة ذات أهمية خاصة مع الخشب الراتنجي وMDF ولوح الجسيمات والألواح المطلية والأسطح الملوثة بالمواد اللاصقة. يمكن لهذه المواد أن تحمّل السيور بسرعة وتقلل اتساق المعايرة.
يساعد تصميم استخراج الغبار الفعال في الحفاظ على أداء قطع المواد الكاشطة. كما يحمي المكونات الداخلية ويحسن الرؤية ويقلل الترسبات على الناقل والأسطح المرجعية.
راجع عدد فتحات الاستخراج وحجمها وموضعها. ينبغي أن يحدد المورد تدفق الهواء المطلوب وأن يؤكد ما إذا كان الأداء المذكور يفترض وجود نظام استخراج خارجي مصمم بصورة سليمة.
يمكن أن يؤدي الاستخراج غير الكافي إلى تحميل مبكر للسير وعلامات صنفرة غير متساوية وإعادة تدوير الغبار ونتائج سُمك غير دقيقة. وينبغي اعتباره جزءًا من أداء الماكينة، لا مسألة مرافق منفصلة.
قيّم خيارات التنظيف التلقائي للسير وأنظمة نفث الهواء ومراقبة المواد الكاشطة عندما يكون تحميل المواد مشكلة متكررة. قد تحسن هذه الميزات زمن التشغيل وتقلل تفاوت جودة التشطيب.
افحص أيضًا سهولة الوصول للتنظيف. يجب أن يتمكن المشغلون من إزالة الغبار بأمان من المناطق الحرجة دون فك طويل أو وصول غير آمن حول مكونات الصنفرة المتحركة.
ينبغي توثيق اختيار المواد الكاشطة حسب نوع المنتج. يعد تسلسل الحبيبات المتسق وجودة السير وفترات الاستبدال وظروف التخزين ضرورية للحفاظ على نتائج معايرة قابلة للتكرار.
تحقق من الدقة باختبار قبول منظم
ينبغي أن يستخدم اختبار القبول في المصنع مادة الألواح الفعلية الخاصة بك متى أمكن. لا تستطيع ألواح العينات العامة تمثيل تباين الكثافة أو سلوك الرطوبة أو حالة السطح أو جودة التشغيل بالكامل.
قبل الاختبار، اتفق على أدوات القياس وحالة المعايرة ومواقع العينات وتنسيق إعداد التقارير. يمنع ذلك النزاعات الناتجة عن ممارسات قياس غير متسقة بعد التسليم.
قس كل لوح في نقاط متعددة عبر العرض والطول. قد تخفي قراءة واحدة في المركز تباين الحواف أو الأخطاء القطرية أو تدرج الحافة الأمامية أو عدم استقرار الحافة الخلفية.
اختبر عدة قطع عمل متتالية على الأقل بعد وصول الماكينة إلى ظروف التشغيل العادية. قد تختلف قراءات الماكينة الباردة عن النتائج التي يتم الحصول عليها بعد أحمال إنتاج مستمرة.
ضمّن كميات إزالة مختلفة في الاختبار. قد تحافظ الماكينة على السماحة أثناء تمريرة تشطيب خفيفة، لكنها تُظهر تباينًا أكبر عند تنفيذ أعمال معايرة فعلية.
سجل سرعة الناقل وإعدادات الرأس وحالة المادة الكاشطة وحالة استخراج الغبار والظروف المحيطة وضبطيات المشغل. تجعل هذه التفاصيل نتيجة القبول قابلة للتكرار ومفيدة لاحقًا.
اطلب فحوصات هندسية أساسية قبل الشحن، بما في ذلك انحراف الأسطوانة واستواء الناقل وتوازي الرأس وأداء التتبع. تنشئ هذه السجلات مرجعًا للصيانة المستقبلية.
يحمي اختبار القبول المحدد جيدًا كلا الطرفين. فهو يؤكد توقعات الأداء الواقعية ويكشف ما إذا كان التكوين يحتاج إلى ضبط قبل دخول الماكينة إلى الإنتاج.
ضع الصيانة والخدمة واستقرار دورة الحياة في الاعتبار
تعتمد الدقة على الصيانة المستمرة. يمكن لآلة صنفرة معايرة ذات أداء أولي قوي أن تفقد الدقة عندما تُهمل المحامل وسيور الناقل وعناصر الضغط وأنظمة الضبط.
قيّم متطلبات الصيانة اليومية والأسبوعية والدورية قبل الشراء. أفضل ماكينة للمصنع المشغول هي التي يمكن تنفيذ فحوصاتها الحرجة عمليًا ضمن روتين التشغيل العادي.
اسأل عن الأجزاء التي تعد عناصر تآكل وفترات خدمتها المتوقعة وما إذا كان استبدالها يتطلب فنيين متخصصين. تستحق أغطية الأسطوانات والسيور والمحامل والبكرات والمستشعرات اهتمامًا خاصًا.
يمثل توافر قطع الغيار مسألة مخاطر فنية، وليس مجرد تفصيل للشراء. يمكن أن تؤدي التأخيرات الطويلة للمكونات الأساسية إلى إيقاف الإنتاج وخلق نتائج غير متسقة بعد الإصلاحات المؤقتة.
ينبغي أن يشمل دعم المورد إرشادات التركيب وتدريب المشغلين والتشخيص عن بُعد حيثما يتوفر ووثائق الصيانة والوصول إلى موظفي خدمة ذوي معرفة لاستكشاف الأعطال وإصلاحها.
بالنسبة للمشترين الدوليين، تحقق من خبرة المورد في التصدير ودعم التكوين الكهربائي وجودة الوثائق وقدرته على توفير القطع عبر قنوات لوجستية موثوقة.
تدعم Qingdao Zhongding Machinery Co., Ltd. عملاء الأعمال الخشبية باختيار الماكينات والمساعدة الفنية وتوريد قطع الغيار وخدمة ما بعد البيع الهادفة إلى الحفاظ على قيمة تشغيلية طويلة الأجل.
عند مقارنة عروض الأسعار، أدرج تكلفة المواد الكاشطة والطاقة ودمج نظام الاستخراج والصيانة الروتينية والتدريب وقطع الغيار ووقت التوقف المتوقع إلى جانب سعر الشراء.
أنشئ مصفوفة قرار قبل اتخاذ الاختيار النهائي
تساعد مصفوفة القرار المنظمة المقيّمين الفنيين على تجنب اختيار ماكينة استنادًا إلى مواصفة جذابة واحدة. خصص درجات مرجحة للعوامل التي تؤثر في مخاطر الإنتاج الفعلية لديك.
ينبغي أن تحصل الدقة وقابلية التكرار على أعلى وزن عندما تكون سماحات السُمك الضيقة غير قابلة للتفاوض. ويجب أن يليها عن قرب استقرار التغذية وصلابة الإطار وتصميم مرجع المعايرة.
ثم قيّم تكوين المواد الكاشطة والإنتاجية عند معدلات الإزالة المطلوبة ومستوى الأتمتة وتوافق استخراج الغبار وسهولة الوصول للصيانة وتجهيزات السلامة وقدرة المورد على الاستجابة.
استخدم الأدلة بدلًا من أوصاف المبيعات كلما أمكن. توفر بيانات اختبارات المصنع ومواصفات المكونات ومراجع العملاء وأدلة الصيانة والفحوصات المادية مدخلات مقارنة أقوى.
لا تغفل عوامل المشغل. إذ يمكن لآلة صنفرة معايرة للأعمال الخشبية القادرة تقنيًا أن تقدم أداءً أقل من المتوقع عندما تكون عناصر التحكم مربكة أو يكون الإعداد صعبًا أو تكون نقاط الفحص الروتينية غير قابلة للوصول.
قد تبرر متطلبات الإنتاج أيضًا ميزات الأتمتة مثل ضبط السُمك الإلكتروني والتحكم المقطعي بالضغط وتخزين الوصفات ومؤشرات التشخيص المدمجة لعائلات المنتجات المتكررة.
اختر الخيارات التي تحل قيود العملية المحددة. تجنب الدفع مقابل ميزات تضيف تعقيدًا دون تحسين التحكم في الأبعاد أو كفاءة التغيير أو قدرة الصيانة أو سلامة المشغل.
ينبغي أن يربط القرار النهائي تكوين الماكينة بنتيجة إنتاج محددة: سُمك ألواح مستقر، ومعدلات رفض أقل، ومعالجة لاحقة موثوقة، وتكاليف تشغيل متوقعة.
الخلاصة
يتطلب اختيار آلة صنفرة معايرة للأعمال الخشبية لسماحات سُمك ضيقة أكثر من مقارنة عرض الصنفرة أو قدرة المحرك أو أرقام السعة الرئيسية بين الموردين.
يجمع الاختيار الأقوى بين منصة ميكانيكية صلبة ونظام مرجعي دقيق وتغذية مستقرة ورؤوس مواد كاشطة مناسبة واستخراج غبار متحكم به واختبار قبول قابل للتحقق.
ينبغي للمقيّمين الفنيين الحكم على الأداء باستخدام موادهم الخاصة ومعدلات الإزالة المطلوبة وظروف الإنتاج الواقعية. يكشف هذا النهج المخاطر قبل التركيب بدلًا من اكتشافها بعد اضطراب مكلف.
عند تقييم الدقة وقابلية الخدمة ودعم دورة الحياة معًا، يمكن للماكينة المختارة أن توفر معايرة متسقة للألواح وقيمة مستدامة عبر عمليات إنتاج الأعمال الخشبية المتطلبة.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.