

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كم عدد مواضع الأدوات التي يحتاج إليها راوتر CNC مزود بمبدّل أدوات أوتوماتيكي؟
يحتاج راوتر CNC المزود بمبدّل أدوات أوتوماتيكي إلى عدد كافٍ من مواضع الأدوات القابلة للاستخدام لتنفيذ الأعمال التي تنوي تشغيلها بين فترات الإعداد المخططة، بالإضافة إلى احتياطي مبرر للأدوات الإضافية والعمليات المستقبلية المؤكدة. قد يناسب مخزن الأدوات ذو 8 مواضع مجموعة أدوات محدودة ومستقرة؛ ويوفر مخزن ذو 12 موضعًا مرونة أكبر عندما تشترك عدة فئات من الأعمال في الآلة؛ أما المخازن الأكبر فتكون ذات صلة عند الحاجة إلى تحميل مزيد من الأدوات لتشغيل مقاطع متنوعة أو أدوات متخصصة أو إنتاج دون إشراف.
تظهر المشكلة العملية عندما ينتقل جدول الإنتاج من ألواح الخزائن القياسية إلى الأبواب المشغّلة بالتفريز أو مكونات الخشب الصلب. قد تتسع الآلة لأدوات كل عمل على حدة، لكن ليس للجدول المدمج. عندها يوقف المشغّلون العمل لتبديل حوامل الأدوات والتحقق من بياناتها ومراجعة البرنامج التالي. وليس شراء أكبر مخزن للأدوات هو الحل تلقائيًا؛ بل يجب أولًا تحديد الأدوات التي ينبغي أن تكون متاحة معًا، والتحقق مما إذا كانت السعة المعلنة قابلة للاستخدام مع تلك الأدوات.
احسب الأدوات التي يجب أن تبقى محمّلة، لا الأدوات التي تملكها
إن جرد القواطع الكامل في الورشة ليس نقطة انطلاق مناسبة لتحديد حجم مخزن الأدوات. فبعض القواطع بدائل لبعضها، وبعضها الآخر مخصص لمنتجات نادرًا ما تُطلب، ويمكن تبديل غيرها أثناء إعداد مخطط له مسبقًا. والعدد المهم هو مجموعة تجميعات الأدوات اللازمة خلال فترة الإنتاج التي تخطط لها.
حدّد تلك الفترة قبل مقارنة عروض الأسعار. فقد تكون دفعة واحدة، أو وردية تشمل عدة أنواع من المنتجات، أو تشغيلًا دون إشراف. ويمكن لورشة تجمع الأعمال المتشابهة أن تعمل بعدد أقل من الأدوات المحمّلة مقارنة بورشة تقبل الأعمال المختلطة حسب ترتيب ورودها، حتى لو كانتا تصنعان منتجات متشابهة.
أنشئ قائمة الأدوات استنادًا إلى برامج التشغيل الفعلية أو خطط العمليات المقترحة. سجّل القاطع والحامل والعملية والمادة، وما إذا كان يجب أن يبقى محمّلًا. واحسب تجميعات الأدوات الكاملة بدلًا من أسماء القواطع؛ فقد تتطلب هندسة القاطع نفسها حوامل منفصلة عندما تمنع اختلافات البروز أو متطلبات الإعداد المشاركة العملية بينها.
- الأدوات الأساسية: التجميعات المستخدمة بصورة متكررة خلال جدول الإنتاج المخطط له.
- الأدوات الخاصة بأعمال محددة: القواطع اللازمة لمقاطع أو وصلات أو مواد أو عمليات تشطيب معينة.
- الأدوات الاحتياطية: النسخ المكررة التي يمكن لنظام التحكم وعملية الإنتاج استخدامها فعليًا عندما تبلغ الأداة الأساسية حدها المحدد.
- الإضافات المؤكدة: الأدوات اللازمة للمنتجات أو العمليات المدرجة بالفعل في خطة الاستثمار.
لا تخصص موضعًا لكل عملية حفر تلقائيًا. إذا كانت الآلة مزودة بوحدة حفر منفصلة، فقد لا تستهلك عمليات الحفر المدعومة مواضع في مخزن الأدوات. وعلى العكس، يجب احتساب الحفر المنفذ بأدوات مركّبة على المغزل. قارن تكوين الآلة الكامل، لا سعة مخزن الأدوات بمعزل عن غيرها.
حوّل خطة الإنتاج إلى متطلبات للسعة
يمكن الاستعانة بالعلاقة التخطيطية التالية:
عدد المواضع القابلة للاستخدام المطلوبة = عدد تجميعات الأدوات المختلفة اللازمة خلال فترة الإنتاج + تجميعات الأدوات الاحتياطية الضرورية + هامش توسع مبرر.
هذه طريقة لتحديد الحجم وليست مواصفة موحدة للجميع. وينبغي أن يعكس هامش التوسع احتياجات محددة، لا نسبة اعتباطية. فوجود خطة لمجموعة أبواب تتطلب مقطعين إضافيين مبرر أقوى من مجرد توقع عام لاحتمال توسع النشاط التجاري.
توضح قائمة الأدوات الافتراضية التالية طريقة الحساب لجدول تشغيل مختلط للأخشاب. وهي ليست حزمة أدوات موصى بها؛ إذ يعتمد اختيار القواطع على المادة وهندسة القطعة وتثبيت الشغلة واستراتيجية التشغيل.
يتطلب هذا المثال تسعة مواضع قابلة للاستخدام. وسيفرض التكوين ذو 8 مواضع تغييرًا في الأدوات أو الجدولة أو مواصفات الآلة. أما خيار 12 موضعًا فيوفر مساحة للأدوات المذكورة، بشرط ألا تحول أبعادها دون استخدام المواضع المجاورة. ولا داعي للانتقال إلى مخزن أكبر ما لم تبرر متطلبات إضافية ذلك.
متى تناسب المخازن ذات 8 أو 12 موضعًا أو أكثر
هذه فئات للتقييم وليست ضمانات للإنتاج. فقد تكون الآلة ذات المواضع الثمانية كافية لعملية متطلبة لكنها متكررة. ومع ذلك، قد تظل الآلة ذات 12 موضعًا مقيّدة عندما تتطلب المنتجات المتغيرة باستمرار عددًا كبيرًا من المقاطع المختلفة.
لا يهم تنوع المواد إلا إذا أدى إلى تغيير متطلبات الأدوات. فمعالجة MDF والخشب الرقائقي والخشب الصلب لا تتطلب تلقائيًا ثلاث مجموعات كاملة من الأدوات. لكن متطلبات جودة الحواف والمواد الكاشطة وهندسة القواطع وإدارة تآكلها قد تجعل استخدام تجميعات منفصلة ضروريًا. دع خطة العملية تحدد الفروق.
عدد المواضع الاسمي لا يساوي دائمًا عدد المواضع القابلة للاستخدام
قد يذكر عرض السعر عدد مواضع مخزن الأدوات من دون توضيح تأثير أكبر أدواتك على إشغالها. فقد تتطلب القواطع كبيرة الحجم إبقاء الجيوب المجاورة فارغة. كما قد تخضع التجميعات الطويلة أو الثقيلة لقيود تتعلق بالخلوص في المخزن أو تثبيت الحامل أو حدود المغزل أو آلية التبديل.
اطلب مخطط إشغال استنادًا إلى الأدوات المقترحة. وتحقق لكل تجميعة من الحد الأقصى المسموح به للقطر والطول والوزن، ومن أي قيود على الجيوب المجاورة. فمخزن الأدوات الاسمي ذو 12 موضعًا، الذي لا يتسع لمجموعة أدواتك كاملة، لا يعادل 12 موضعًا بلا قيود.
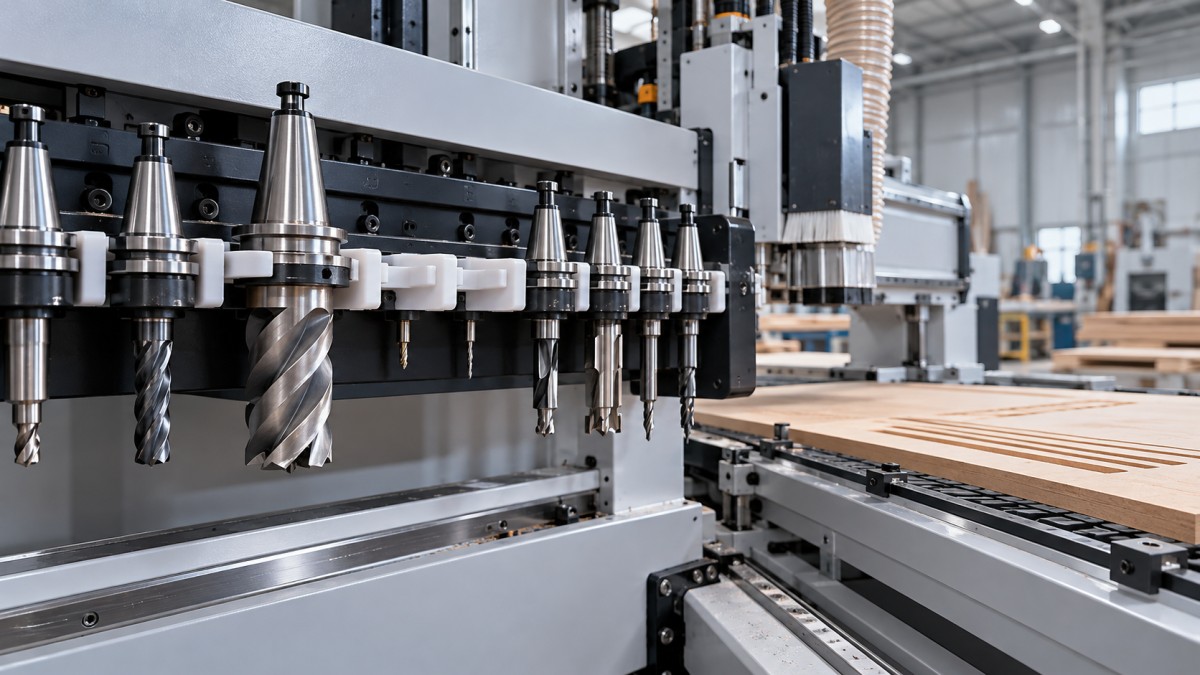
تحقق أيضًا مما إذا كان العدد المذكور يشير إلى جيوب المخزن أم إلى طريقة أخرى لحساب السعة. اسأل عن كيفية التعامل مع الأداة المثبتة في المغزل أثناء التبديل، وما إذا كان تسلسل التشغيل المقصود يتطلب وجود جيب فارغ لاستقبالها. ولا تفترض وجود موضع إضافي قابل للاستخدام لمجرد إمكانية بقاء أداة في المغزل.
ينبغي التحقق بصورة منفصلة من رؤوس التجميعات المتخصصة. فقد يعتمد استخدامها على الواجهات الميكانيكية والاتجاه والخلوص ووظائف التحكم وموافقة الشركة المصنّعة. ولا يثبت وجود جيب غير مستخدم توافق الأداة.
السعة وسرعة تبديل الأدوات تحلان مشكلتين مختلفتين
تقلل المواضع الإضافية التدخل اليدوي فقط عندما لا تكون الأدوات المطلوبة متاحة لولاها. لكنها لا تقلل عدد التبديلات المبرمجة ولا تضمن دورة تبديل آلية أقصر. فقد يؤثر كل من ترتيب المخزن وحركة المحاور ومواضع الاقتراب الآمنة وإجراءات قياس الأدوات على مدة التوقف.
قارن الرفوف الخطية بترتيبات المخازن الدوارة أو القرصية باستخدام برامج تشغيل تمثيلية، بدلًا من الاعتماد على تسميات التصميم وحدها. والسؤال المهم هو كيفية وصول النظام المقترح إلى الأدوات المستخدمة في عملك وتبديلها والتحقق منها. ولا يوجد ترتيب أسرع أو أنسب في جميع الحالات.
اطلب من الموردين التمييز بين زمن التبديل الميكانيكي ومدة توقف البرنامج كاملة. فقد لا يشمل زمن التبديل المذكور حركة الآلة إلى موضع التبديل وإبطاء المغزل وإعادة التشغيل وأي خطوات للقياس.
إذا تضمنت البرامج تبديلات متكررة، فاطلب مقارنة لدورات التشغيل باستخدام القطع والأدوات وافتراضات التشغيل نفسها. أما إذا كانت الدفعة تستخدم عددًا قليلًا من الأدوات لكنها تنتقل مرارًا بين فئات المنتجات، فقد يكون تكرار الإعداد هو مشكلة السعة الأكبر.
تحقق من جدوى استرداد تكلفة المواضع الإضافية
ابدأ بالتدخلات اليدوية التي سيُلغيها مخزن أكبر للأدوات فعليًا. وافصل بين استبدال القاطع بسبب التآكل وتبديل الأدوات بسبب عدم كفاية السعة. فالمواضع الإضافية لا تلغي الحاجة إلى استبدال الأدوات المتآكلة، ما لم تُهيأ عملية متوافقة لاستخدام الأدوات الاحتياطية.
- حدّد حالات التوقف المرتبطة بالسعة. سجّل التجميعة المطلوبة التي لم تكن متاحة، وسبب تعذر إبقائها محمّلة.
- قِس مدة التوقف الكاملة. احتسب الوصول الآمن وتبديل الحامل والتحقق من بيانات الأداة والقياس المطلوب وفحوصات إعادة التشغيل.
- تحقق من بدائل الجدولة. قد يؤدي تجميع الأعمال المتشابهة إلى إلغاء بعض التبديلات من دون زيادة حجم مخزن الأدوات.
- قارن التكلفة التي سيتم تجنبها بتكلفة الملكية الإضافية. احتسب ترقية المخزن والحوامل والقواطع وجهد الإعداد ومتطلبات الصيانة ذات الصلة.
استخدم أوقاتك المقاسة وتكاليف الإنتاج لديك بدلًا من ادعاءات التوفير العامة. واحتسب فقط حالات التوقف التي ستختفي مع التكوين الأكبر. فقد لا يضيف تغيير أُنجز بالفعل أثناء إعداد آخر لا مفر منه سوى قدر ضئيل من وقت التوقف الإضافي.
يتطلب التشغيل دون إشراف تقييمًا أكثر صرامة. يجب أن تكون جميع الأدوات اللازمة للبرامج المدرجة في قائمة الانتظار متاحة، وأن تعمل أي استراتيجية احتياطية مخططة ضمن نظام التحكم. ولا توفر الجيوب الإضافية وحدها إدارة لعمر الأدوات أو كشفًا لكسرها أو اختيارًا تلقائيًا للأداة البديلة. يجب تحديد هذه الوظائف والتحقق منها بشكل منفصل.
أدرج السعة القابلة للاستخدام في مواصفات الشراء
ينبغي أن يصف متطلب الشراء النتيجة المطلوبة بدقة أكبر من عبارة «ATC ذو 12 أداة». أرفق قائمة الأدوات المقترحة وفترة الإنتاج التي تغطيها والحدود البُعدية للتجميعات. واطلب من المورد تأكيد الجيوب التي يشغلها كل نوع من الأدوات وأي قيود على التشكيلة المقترحة.
اطلب عرضًا توضيحيًا أو اختبار قبول متفقًا عليه يشمل أعمالًا تمثيلية من دون تبديل يدوي غير مخطط له لحوامل الأدوات. وينبغي أن يشمل الاختبار أكبر أداة ذات صلة وتسلسل التبديل الفعلي، لا مخزنًا محمّلًا بحوامل صغيرة متطابقة فحسب. كما يجب أن تظل أرقام الأدوات والإزاحات ومراجع البرامج متطابقة طوال الاختبار.
عند التخطيط للتوسع مستقبلًا، ميّز بين السعة الاحتياطية والوعد بإمكانية التحديث. وتحقق مما إذا كانت إضافة مواضع لاحقًا تتطلب تغييرات في المخزن أو وسائل الحماية أو تكوين نظام التحكم أو هيكل الآلة. واحصل على نطاق الأعمال المدعوم كتابيًا بدلًا من افتراض سهولة الترقية.
اختر أصغر تكوين يستوعب مجموعة الأدوات المحمّلة التي تم التحقق منها والأدوات الاحتياطية المطلوبة والإضافات المحددة، من دون الإضرار بالخلوص أو سير العمل. إذا استوفى التكوين ذو 8 مواضع هذا الشرط، فيلزم تبرير تجاري منفصل للسعة الإضافية. وإذا تطلب الجدول تسعة مواضع قابلة للاستخدام، فحدد تكوينًا يثبت قدرته على استيعاب الأدوات التسع كلها، لا مجرد العدد الأكبر التالي في الكتيب.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.