

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما اختبارات القبول التي ينبغي أن يجريها مُصنّع راوتر CNC مزوّد بمبدّل أدوات آلي (ATC)؟
قبل الموافقة على شحن جهاز توجيه CNC مزوّد بنظام تغيير أدوات أوتوماتيكي، اطلب إجراء اختبارات موثقة لدقة التموضع، وقابلية التكرار، وموثوقية تغيير الأدوات، وأداء المغزل، وتثبيت قطعة العمل، وجودة التشغيل الآلي، ووظائف السلامة. ينبغي لمصنّع جهاز توجيه CNC مزوّد بنظام ATC إثبات تحقيق هذه المتطلبات وفق معايير القبول المتفق عليها، باستخدام تهيئة الماكينة والأدوات والمواد المخصصة للإنتاج، لا أن يكتفي بإنتاج عينة واحدة جذابة.
قد تبدو لوحة العرض مقبولة، بينما تخفي تفاوتات في إزاحات الأدوات، أو ضعف التثبيت بالتفريغ، أو انحرافًا في الأبعاد بعد ارتفاع درجة الحرارة. وقد لا تظهر هذه المشكلات إلا أثناء التشغيل المتكرر لأجزاء الخزائن أو تنفيذ عمليات طويلة ومتداخلة على الألواح، ما يؤدي إلى هدر المواد، وانقطاع الدورات، وظروف تشغيل غير آمنة. لذلك، ينبغي أن تجمع اختبارات القبول بين قياس أداء الماكينة وتجارب إنتاج ممثلة للواقع.
اتفق على بروتوكول القبول قبل بدء الاختبارات
ينبغي أن يكون اختبار القبول في المصنع (FAT) تحققًا تعاقديًا، لا عرضًا توضيحيًا غير رسمي. حدّد الماكينة برقمها التسلسلي، وسجّل إصدار وحدة التحكم، وتهيئة المغزل، ومخزن الأدوات، ومعدات التفريغ، والخيارات المثبّتة. فاستبدال المغزل أو المضخة أو تهيئة التحكم قد يجعل النتائج السابقة غير ذات صلة.
حدّد طريقة كل اختبار، وظروف التشغيل، وأداة القياس، وحد القبول، والأدلة المطلوبة. لا تقبل عبارتي «دقة عالية» أو «تشغيل سلس» معيارًا للنجاح. ينبغي أن تستند الحدود إلى مواصفات الشراء ومتطلبات التطبيق؛ فقد يتطلب جهاز توجيه يُنتج مكونات خزائن عامة تحققًا مختلفًا عن جهاز يشغّل وصلات محكمة التداخل.
- ظروف القياس: سجّل تسوية الماكينة، والظروف المحيطة، وإجراء الإحماء، وما إذا كانت القياسات تُجرى دون حمل أو أثناء القطع.
- ظروف الإنتاج: حدّد درجة المادة وسماكتها، وقواطع التشغيل، ومعدلات التغذية، وسرعات المغزل، وأعماق القطع، وترتيب مناطق التفريغ.
- أخذ العينات: اتفق مسبقًا على مواقع القياس، وعدد مرات التكرار، ودورات تغيير الأدوات، ومدة اختبار التحمل، قبل ظهور النتائج.
- معالجة الإخفاقات: حدّد ما يستلزم التصحيح أو إعادة الاختبار أو تعليق الشحن، ومن يصرّح بالإفراج عن الشحنة.
ينبغي أن تتمتع معدات القياس بدقة تمييز مناسبة، وأن تتوفر أدلة حديثة على معايرتها. وعند تحديد معيار اختبار معترف به، اذكر الإصدار والإجراء المعمول بهما بدلًا من قبول تصريح عام بأن الاختبارات تتبع «المعايير الدولية».
ميّز بين دقة المحاور ودقة القطعة النهائية
لا تكشف عينة القطع وحدها عن أداء التموضع في الماكينة. إذ يؤثر انحراف القاطع، وحركة المادة، وانحراف دوران المغزل، وإعدادات مسار الأداة في النتيجة. اطلب قياسات مباشرة للمحاور إلى جانب اختبارات التشغيل الآلي حتى يمكن تحديد مصدر الإخفاقات.
دقة التموضع وقابلية التكرار والرجوع
ينبغي للمصنّع قياس خطأ التموضع عند مواقع متعددة على امتداد مجال الحركة القابل للاستخدام لكل محور، مع الاقتراب من المواقع من كلا الاتجاهين. تكشف العودة المتكررة إلى الأهداف نفسها عن قابلية التكرار؛ أما الاختلاف بين الاقتراب من اتجاهين متعاكسين فيكشف تأثيرات الرجوع التي قد لا تظهر في اختبار يُجرى من اتجاه واحد. ويمكن استخدام نظام ليزر معاير مناسب أو طريقة قياس أخرى متفق عليها لتقديم هذه الأدلة.
راجع أكبر الانحرافات ومواقعها، لا القيمة المتوسطة فحسب. فالنتائج بالقرب من منتصف الطاولة لا تثبت الأداء عند نهايتي مجال الحركة. سجّل ما إذا كان التعويض مفعّلًا، واحتفظ بإعدادات التعويض النهائية ضمن نسخة احتياطية للماكينة.
تعامد المحاور ومرجع الطاولة والسلوك الحراري
تحقق من تعامد المحاور، ومحاذاة المغزل مع مستوى التشغيل، وسطح الطاولة أو سطح لوح الحماية المرجعي ذي الصلة. قد تشير التضليعات على مساحة واسعة جرى تسويتها إلى خطأ في استواء المغزل؛ وقد يشير عدم التطابق القطري في اختبار مستطيل إلى مشكلات هندسية، مع ضرورة استبعاد قوى القطع ومشكلات تثبيت قطعة العمل أيضًا.
أعِد قياسات مختارة بعد بلوغ الماكينة درجة حرارة التشغيل العادية. فقد لا تعكس الدقة وهي باردة أداءها خلال وردية إنتاج. وينبغي أن يميّز التقرير بين قياسات هندسة الطاولة والتسطيح المحقق بعد تسوية لوح الحماية.
تحقق من ثبات تثبيت الأدوات في مبدّل الأدوات
ينبغي أن يشمل اختبار ATC جميع مواقع المخزن ومجموعة حوامل الأدوات المعتمدة المتوقع استخدامها أثناء التشغيل. ويهم كلٌّ من طول الأداة وقطرها وكتلتها والخلوص عن الجيوب المجاورة؛ فقد يختلف أداء المخزن مع الأدوات الطويلة أو الكبيرة عن أدائه مع القواطع القصيرة.
نفّذ عمليات تغيير متكررة ضمن تسلسل مبرمج يتضمن حركة المحاور، وتشغيل المغزل، والتشغيل الآلي، وقياس طول الأداة عند توفره. سجّل حالات فشل التقاط الأدوات، وعدم اكتمال تحريرها، والإنذارات، والتدخلات اليدوية، وأزمنة الدورة. ولا يلغي نجاح محاولة لاحقة إخفاقًا سابقًا؛ بل ينبغي أن يظل سببه والإجراء التصحيحي موثقين في التقرير.
يجب قياس ثبات تثبيت الأداة بشكل مستقل. أزل حامل أداة مرجعيًا وأعد تركيبه عدة مرات، ثم افحص استقراره المحوري أو طول الأداة المقاس وانحرافه الشعاعي باستخدام إعداد متفق عليه. قد يؤدي عدم ثبات التثبيت إلى ظهور درجات بين العمليات حتى عند اجتياز قياسات المحاور.
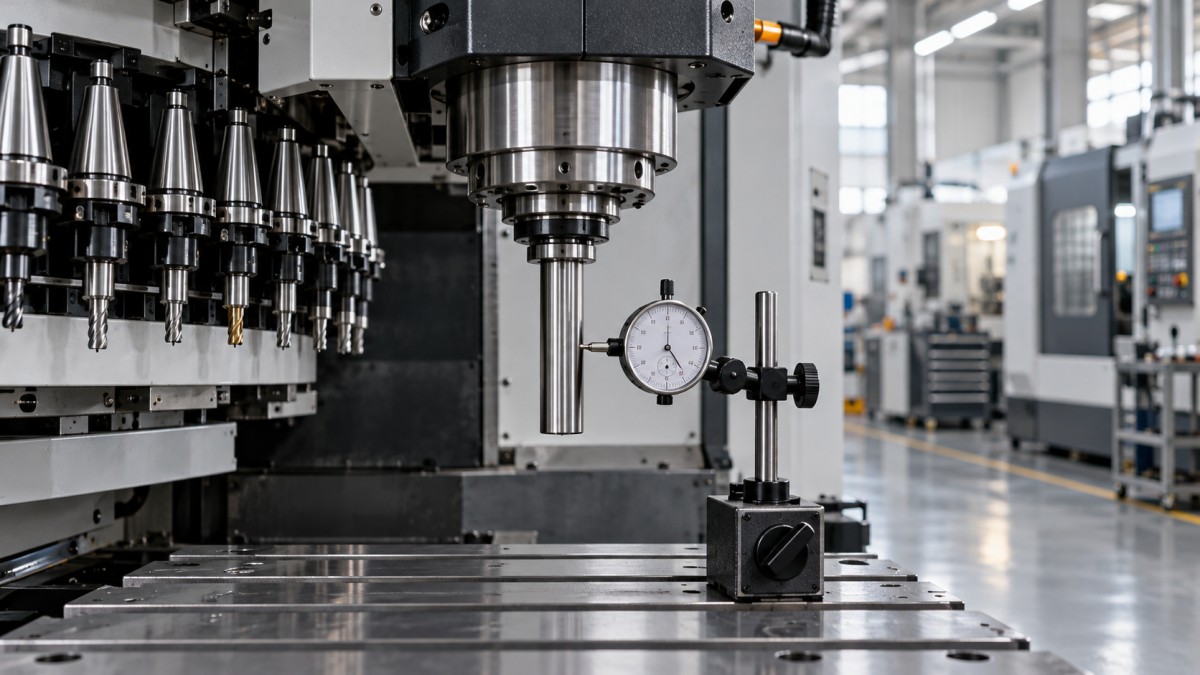
افحص نظافة المخروط، وحالة الحامل، وتوافق مسمار السحب عند الاقتضاء، ومحاذاة المخزن، والضغط الهوائي أثناء التشغيل. تحقّق، باستخدام إجراءات معتمدة من المصنّع، من استجابة وحدة التحكم للأدوات المفقودة، وعدم اكتمال التثبيت، وانخفاض ضغط الهواء. يجب ألا تتضمن محاكاة الأعطال عرقلة مرتجلة لمبدّل متحرك أو تجاوز وسائل الحماية.
افحص المغزل في ظروف تشغيل واقعية
ينبغي أن يشمل قبول المغزل الإحماء، والسرعة المطلوبة، والاهتزاز، والضوضاء غير الطبيعية، وعمل نظام التبريد، والاستقرار الحراري. قِس الانحراف عند واجهة المغزل وباستخدام قضيب اختبار مناسب عندما يسمح التصميم بذلك. اذكر موضع القياس، لأن القراءات المأخوذة على مسافة أبعد من الواجهة لا تقارن مباشرة بالقراءات المأخوذة بالقرب منها.
التشغيل دون حمل ليس سوى جزء من التقييم. نفّذ عمليات قطع ممثلة لظروف إزالة المادة المتفق عليها، وراقب ثبات السرعة، وحمل منظومة القيادة، والإنذارات، واتجاهات درجات الحرارة. التزم بنطاق التشغيل المسموح به من مصنّع المغزل؛ فالسرعة القصوى العالية لا تثبت توفر عزم كافٍ لكل قاطع أو عملية.
بالنسبة إلى المغزل المبرد بالسائل، تحقّق من دوران سائل التبريد، وتشغيل وحدة التبريد، والإنذارات ذات الصلة. أما في أنظمة التبريد بالهواء، فتحقق من تدفق الهواء وسهولة الوصول لأغراض الصيانة. يستدعي استمرار ارتفاع الحرارة أو تزايد الاهتزاز أثناء التجربة التحقيق، لا القبول اعتمادًا على نظافة السطح وحدها.
اختبر التثبيت بالتفريغ باستخدام الأجزاء الأكثر عرضة للحركة
ينبغي تقييم أداء التفريغ عند الطاولة أثناء التشغيل الآلي، لا استنتاجه من بيانات لوحة المضخة. يعتمد التثبيت الفعلي على نفاذية لوح الحماية، والإحكام، والتسرب، والمناطق النشطة، ومعدل تدفق التفريغ المتاح، ومساحة السطح المتبقية أسفل كل جزء.
استخدم ألواحًا ممثلة للواقع، وأدرج مكونات صغيرة وشرائط ضيقة وأجزاء تحيط بها مسارات مقطوعة مسبقًا. قد يضعف التثبيت مع تقدم التعشيق وازدياد مسارات التسرب. والاختبار الذي يُجرى على لوح كامل فقط لا يكشف هذه الحالة.
- سجّل قراءات التفريغ في مواقع محددة مع تفعيل المناطق المقصودة.
- افحص الأختام، وعزل المناطق غير المستخدمة، وتوصيلات الخراطيم، وتجهيز لوح الحماية.
- نفّذ تسلسل القطع المتفق عليه، وافحص الأجزاء بحثًا عن الحركة أو تغير الأبعاد أو علامات الانزلاق.
- تحقق من مراقبة انخفاض التفريغ واستجابة الماكينة المقصودة، حيثما كانت هذه الوظائف متوفرة.
يشير ارتفاع الأجزاء أو انزلاقها إلى حالة تشغيل غير مقبولة حتى إذا بدت قراءات المضخة مرضية. وقد يشمل الحل تحسين الإحكام، أو تعديل ترتيب القطع، أو استخدام ألسنة التثبيت، أو اتباع استراتيجية ترك طبقة رقيقة، أو إضافة تجهيزات تثبيت. ويجب توثيق أي من هذه التدابير والتأكد من ملاءمته للإنتاج، وعدم إدخاله دون تصريح لإنقاذ العرض التوضيحي.
استخدم تجربة تشغيل آلي تكشف مخاطر الإنتاج
ينبغي أن يجمع اختبار القطع بين عمليات تتحدى جوانب مختلفة من أداء جهاز التوجيه. ويمكن أن تتضمن لوحة عملية حدودًا خارجية، وجيوبًا، وثقوبًا محفورة، وسمات متطابقة، وأسطحًا شُغّلت بأدوات مختلفة. أدرج سمات في مواقع متباعدة على الطاولة للكشف عن التفاوتات المكانية.
استخدم مادة الإنتاج المقصودة متى أمكن. تختلف ألواح MDF والخشب الرقائقي والألواح المصفّحة والخشب الصلب في سلوك القطع ومتطلبات التثبيت. ولا يمكن لمادة بديلة سهلة التشغيل أن تثبت بالكامل الأداء في التطبيق المطلوب شراؤه.
افحص تكسّر الحواف، والاحتراق، والتمزق، وآثار دخول الأداة، واتساق الأبعاد. سجّل حالة القاطع ومعايير التشغيل الآلي حتى لا تُعزى العيوب تلقائيًا إلى دقة الماكينة. قِس الأجزاء بأدوات مناسبة، وخذ تكيّف المادة في الحسبان عندما تؤثر الرطوبة أو درجة الحرارة في الأبعاد.
أعِد تشغيل اللوحة أو السمات المهمة المختارة بعد تشغيل مستمر. احتفظ بعينات محددة وبنسخة البرنامج المقابلة لها. ينبغي أن يعتمد قبول زمن الدورة على التسلسل الكامل المتفق عليه، بما في ذلك تغييرات الأدوات والإجراءات المساعدة الاعتيادية، لا على جزء مختار من القطع جرى توقيته وحده.
تحقق من وظائف الحماية قبل اختبار التحمل
ينبغي أن يستند قبول السلامة إلى تقييم مخاطر الماكينة، وأنظمة الحماية المورّدة، والمتطلبات المعمول بها في بلد التركيب. ويُعد العرض التوضيحي الوظيفي ضروريًا، لكنه لا يحل محل التحقق المطلوب للسلامة أو وثائق المطابقة.
ينبغي لموظفين مؤهلين التحقق من أجهزة الإيقاف الطارئ، والواقيات ومفاتيح التعشيق عند تركيبها، وحدود الحركة، وشروط تشغيل المغزل، ومنع إعادة التشغيل غير المتوقعة. اختبر الاستعادة بعد الإيقاف الطارئ أو انقطاع التيار أو فقدان خدمة مساعدة ذات صلة، وذلك في ظروف مضبوطة. يجب ألا تؤدي إعادة ضبط جهاز الحماية بحد ذاتها إلى بدء حركة خطرة.
افحص توصيلات شفط الغبار وأي مفاتيح تعشيق للشفط مورّدة، باستخدام ترتيب التشغيل المقصود. تأكد من إمكانية تحديد وسائل العزل الكهربائي والهوائي، ومن توثيق احتياطات الطاقة المخزنة. لا تختبر وظيفة أمان من خلال إحداث تصادم غير متحكم فيه أو تحرير أداة أو خطر قذف قطعة العمل عمدًا.
لا تُكمل الماكينة اختبار تحمّل ممثلًا للواقع إلا بعد اجتياز وظائف الحماية. سجّل الإنذارات والتوقفات والتعديلات اليدوية وأعطال تغيير الأدوات واتجاهات درجات الحرارة وقياسات الأجزاء. اتفق على المدة وعبء العمل بما يتناسب مع دورة التشغيل المقصودة؛ فحلقة حركة دون حمل لا تقدم إلا دليلًا محدودًا على جاهزية الإنتاج.
أفرج عن الشحنة استنادًا إلى الأدلة، ثم تحقق من التركيب
ينبغي أن تربط حزمة القبول كل متطلب بنتيجة. اطلب سجلات اختبار موقّعة، وبيانات القياس الخام، وبيانات تعريف أجهزة القياس، وبرامج التشغيل الآلي، ونسخًا احتياطية للمعلمات، وسجلات الإنذارات، وقياسات العينات، وسجلًا بالانحرافات غير المحسومة. يمكن للفيديو دعم السجل، لكنه لا ينبغي أن يحل محل القياسات أو يخفي الانقطاعات من خلال التحرير.
استخدم قرارات واضحة: مقبول، أو مقبول مع انحراف معتمد صراحةً، أو مرفوض لحين التصحيح. ينبغي أن تمنع الإخفاقات المتعلقة بالسلامة والإخفاقات في تلبية متطلبات الإنتاج الأساسية الإفراج عن الشحنة. وبعد الإصلاح أو تغيير المعلمات، أعد الاختبار الذي فشل وأي فحوصات ذات صلة قد يتأثر بها التغيير.
لا يثبت القبول في المصنع أداء الماكينة بعد النقل والتركيب. خصّص فحوصات القبول في الموقع لتسوية الماكينة، وجودة المرافق، وشفط الغبار، وتوصيلات التفريغ، والهندسة ذات الصلة، ودمج أنظمة السلامة، وإعادة تنفيذ عينة إنتاج. وينبغي أن يميّز اتفاق الشراء بين مسؤوليات المصنع والموقع، لضمان إثبات الماكينة للأداء المطلوب بعد تركيبها، حتى إن اجتازت الاختبارات في المصنع.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.