


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
المكبس الساخن أم المكبس البارد: أيهما مناسب للألواح الخشبية؟
اختر مكبسًا ساخنًا عندما تحتاج الألواح والمواد اللاصقة إلى حرارة مضبوطة للتصلب ضمن دورة الإنتاج المطلوبة. واختر مكبسًا باردًا عندما يمكن أن تتكون الرابطة في درجة حرارة الغرفة، ويكون الوقت الأطول تحت الضغط مناسبًا لجدول الإنتاج. لا تتفوق أي من الطريقتين بطبيعتها على الأخرى؛ إذ يعتمد اختيار مكبس ألواح الخشب المناسب على تركيب اللوح بالكامل، ونظام المواد اللاصقة، والإنتاج المطلوب، والمرافق المتاحة في المصنع.
يبدأ القرار بتمييز عملي. فالمكبس لا يُنشئ رابطة جيدة بالضغط وحده، بل يجب أن يُبقي الأسطح متلامسة إلى أن تكتسب المادة اللاصقة قوة كافية للعملية التالية. ويمكن للحرارة تسريع هذه العملية أو إتاحتها، لكنها تفرض أيضًا قيودًا تتعلق بالمواد والتحكم في درجة الحرارة واستهلاك الطاقة.
ما أوجه الاختلاف بين الكبس الساخن والبارد؟
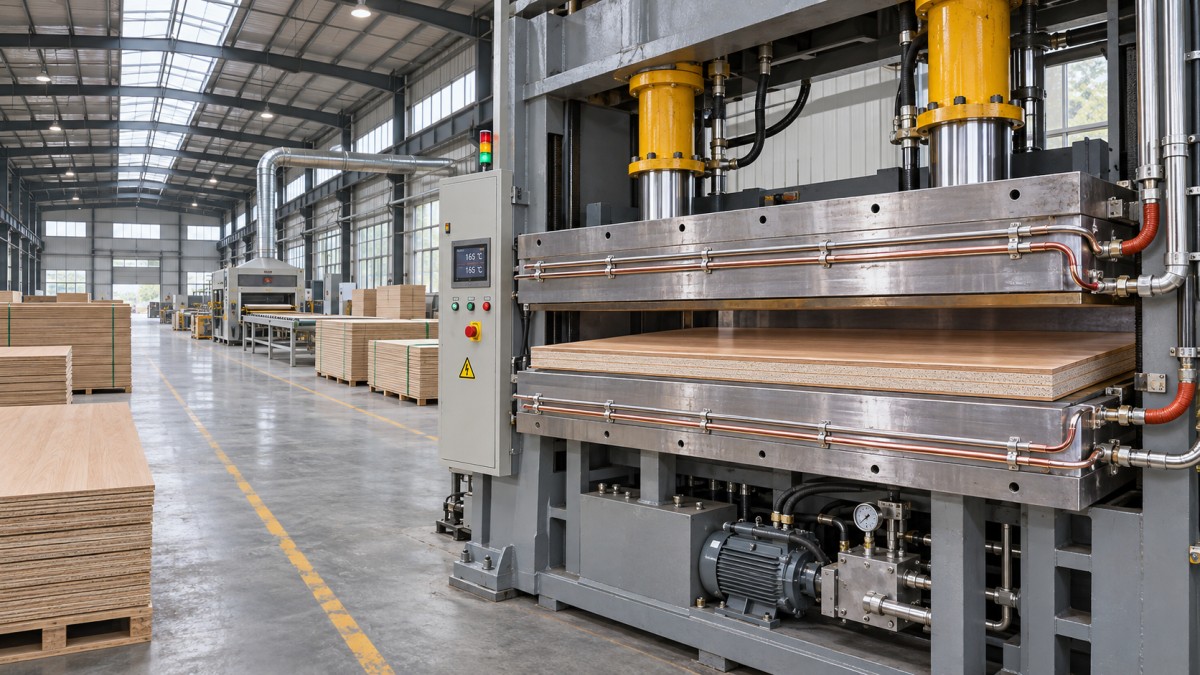
تستخدم الآلتان صفائح ضغط لتطبيق الضغط على مجموعة الألواح. في الكبس الساخن، تنقل صفائح الضغط المسخنة الطاقة الحرارية إلى المجموعة مع استمرار الضغط. وبحسب العملية، تساعد الحرارة على تصلب مادة لاصقة متصلدة بالحرارة، أو تنشّط طبقة الربط، أو تدعم عملية تغليف السطح. أما المكبس البارد فيطبق الضغط من دون تسخين صفائح الضغط عمدًا؛ وتتكون رابطة المادة اللاصقة في الظروف المحيطة.
لا يعني وصف المكبس بأنه «بارد» أن درجة الحرارة غير مهمة. فدرجة حرارة الغرفة واللوح والرطوبة قد تؤثر جميعها في سلوك المادة اللاصقة والوقت اللازم قبل التعامل مع اللوح. وبالمثل، لا تمثل درجة الحرارة المعروضة على المكبس الساخن بالضرورة درجة الحرارة عند خط الغراء. إذ يجب أن تنتقل الحرارة عبر الطبقة المواجهة والركيزة قبل أن تصل الرابطة إلى الظروف المطلوبة.
هذه توجهات للاختيار وليست وصفات قابلة للتبادل. فلا يمكن تشغيل مادة لاصقة تتصلب على البارد تلقائيًا في مكبس ساخن عند درجة حرارة عشوائية، كما قد لا يحقق نظام التنشيط الحراري ربطًا كافيًا في مكبس بارد.
ابدأ بالمادة اللاصقة واللوح الكامل
حدّد الطبقات قبل مقارنة الآلات: الركيزة، والمادة اللاصقة، والقشرة أو السطح الزخرفي، وأي طبقة خلفية. ثم حدّد معدل التطبيق، ووقت التجميع المفتوح، والضغط، ودرجة الحرارة، ووقت الكبس التي توصي بها الشركة الموردة للمادة اللاصقة لتلك المواد. ووقت التجميع المفتوح هو الفترة بين وضع المادة اللاصقة وإغلاق المكبس؛ وهو مهم عند تجميع عدة ألواح وتحميلها معًا.
على سبيل المثال، قد يفاضل ورشة أثاث تلصق قشرة على قلب من MDF بين الطريقتين إذا كانت المادة اللاصقة والقشرة المختارتان مناسبتين لكلتيهما. ويمكن للمكبس البارد تجنب تعريض طبقة مواجهة حساسة لحرارة صفائح الضغط المرتفعة، لكن قد تبقى المجموعة في المكبس مدة أطول. أما المكبس الساخن فيمكنه تقصير دورة الربط باستخدام مادة لاصقة مناسبة، شريطة أن تتحمل القشرة والقلب والطلاء السطحي درجة الحرارة والضغط من دون ظهور علامات أو تشققات أو أضرار أخرى.
تكون الخيارات أقل مرونة في تطبيقات أخرى. فالأسطح الزخرفية المصممة لعملية تغليف محددة بالحرارة والضغط تتطلب معدات قادرة على تنفيذ تلك الدورة. وعلى العكس، قد تكون عملية الربط في درجة حرارة الغرفة أنسب لمجموعة تحتوي على مكونات حساسة للحرارة، إذا أمكن لمادة لاصقة متوافقة توفير الرابطة المطلوبة. لا تختر مكبسًا على افتراض أن جميع الصفائح أو الأفلام أو المواد اللاصقة تتصرف بالطريقة نفسها.
ينبغي أيضًا الانتباه إلى الرطوبة. فقد تسهم الاختلافات في محتوى الرطوبة بين قشرة الخشب والركيزة في تحرك اللوح أو تشوهه بعد الكبس. كما أن إضافة طبقة مواجهة إلى جانب واحد فقط قد تؤدي إلى تركيب غير متوازن؛ لذا ضع الطبقة الخلفية وظروف التخزين في الحسبان عند تصميم اللوح، بدلًا من محاولة معالجة كل حالة تقوس بزيادة الضغط.
قارن الإنتاجية استنادًا إلى دورة الإنتاج بأكملها
لا تؤدي مدة الكبس الأقصر تلقائيًا إلى زيادة مماثلة في الإنتاج النهائي. احسب السعة على أساس التسلسل الكامل: وضع المادة اللاصقة، وتجميع اللوح، والتحميل، والإغلاق، والكبس، والفتح، والتفريغ. وأدرج أي وقت للتبريد أو التكييف، أو الوقت اللازم قبل التشغيل الآلي أو التكديس.
لإجراء مقارنة أولية، اقسم عدد الألواح المطابقة للمواصفات المنتجة في كل حمولة على إجمالي زمن الدورة المنقضي. ثم خذ في الحسبان ساعات العمل المتاحة فعليًا، وعمليات تغيير الإعداد، وفترات التوقف المخططة. وإذا كانت هناك فتحات متعددة أو محطات كبس متعددة، فأدرج أعمال المناولة اللازمة لإبقائها مزودة بالألواح. يوفر ذلك تقديرًا أنفع من الاقتصار على مقارنة سرعات إغلاق صفائح الضغط المعلنة أو أوقات الكبس الاسمية.
قد يكون المكبس البارد ذو زمن المكوث الطويل خيارًا عمليًا لجدول عمل متنوع في ورشة، إذا أمكن إبقاء الألواح مكبوسة بينما يجهز المشغلون أعمالًا أخرى. أما عند الإنتاج بكميات أكبر، فقد يستحوذ زمن المكوث نفسه على السعة ويزيد المساحة المطلوبة لتجميع الألواح المنتظرة لدخول المكبس. وقد تحل زيادة سعة المكابس الباردة عنق الزجاجة، لكن ينبغي مقارنتها بتكلفة خط المكبس الساخن وتعقيده.
يغيّر الكبس الساخن موضع القيد، لكنه لا يزيله. إذ لا يزال على المشغل التحميل ضمن الوقت القابل للتشغيل للمادة اللاصقة، وقد تحتاج الألواح الساخنة إلى مناولة أو تكييف مضبوطين قبل القطع والتشطيب. وقد تتطلب المجموعات السميكة أيضًا وقتًا أطول لوصول الحرارة إلى خط الربط. والمقياس المهم هو الإنتاج المقبول للخط بأكمله، لا أسرع دورة نظرية للمكبس.
حدّد الضغط بوصفه متطلبًا للوح، لا مجرد حمولة للآلة
عند مقارنة المكابس، اطلب معرفة مساحة صفائح الضغط القابلة للاستخدام ونطاق الضغط الذي يمكن تطبيقه والتحكم فيه على حجم اللوح المقصود. فالقوة الإجمالية الكبيرة للإغلاق لا تحدد مواصفات الربط بحد ذاتها. وكفحص أولي، يُحسب متوسط الضغط الاسمي بقسمة القوة الكلية على المساحة المحملة. استخدم وحدات متسقة، واسأل عن علاقة تصنيف الآلة بمساحة العمل الفعلية.
لا يثبت هذا الحساب أن التلامس متجانس. فاستواء صفائح الضغط وصلابتها وتوازيها وطريقة توزيع الحمل كلها عوامل تؤثر في النتيجة. قد يكون متوسط الضغط مقبولًا بينما لا تحصل الحواف أو بعض المواضع على تلامس كافٍ. وعلى العكس، يمكن أن يسحق الضغط المفرط قلبًا لينًا، أو يُظهر عيوبًا من خلال قشرة رقيقة، أو يعصر كمية كبيرة من المادة اللاصقة خارج الوصلة.
تزيد أحجام الألواح المتنوعة الأمر تعقيدًا. فقد يؤدي وضع رزمة صغيرة في موضع غير مناسب إلى توزيع غير متساوٍ للحمل على صفائح الضغط. ناقش مع مورد المعدات الحد الأدنى لمساحة التحميل، ومواضع الألواح، وأي صفائح ضغط مساعدة أو ترتيبات تحميل مطلوبة. ويجب أن تتمكن الآلة من الحفاظ على الضغط المطلوب طوال زمن المكوث، بما في ذلك عند انضغاط طبقة المادة اللاصقة أو اللوح.
تجانس درجة الحرارة لا يقل أهمية عن القيمة المحددة
في المكبس الساخن، قيّم كيفية توفير الحرارة والتحكم فيها عبر مساحة صفائح الضغط القابلة للاستخدام. اسأل عن مواضع قياس درجات الحرارة، وكيف ينظم النظام حرارة الصفائح، وكيف يشير إلى وجود عطل في التسخين أو التحكم. فقد يؤدي التسخين غير المتجانس إلى عدم اكتمال التصلب في منطقة، بينما تتعرض منطقة أخرى لحرارة تتجاوز ما يمكن للطبقة المواجهة أو المادة اللاصقة تحمله بأمان.
يؤثر وقت التسخين والتشغيل في وضع الاستعداد أيضًا في الجدولة واستهلاك الطاقة. فالمكبس المسخن كهربائيًا والمكبس الموصول بنظام تسخين منفصل يفرضان متطلبات مختلفة على مرافق المصنع وأعمال الصيانة. قارن النظام المقترح بإمدادات الكهرباء المتاحة ومساحة التركيب وإمكانات الصيانة، بما يشمل البنية التحتية للتسخين، لا المكبس وحده.
أما في المكبس البارد، فقيّم البيئة المحيطة بالآلة. فقد يتغير أداء المادة اللاصقة ووقت التجميع عندما تنخفض درجة حرارة الألواح أو المادة اللاصقة أو الورشة، أو عندما ترتفع الرطوبة. وتحتاج العملية التي تنجح في يوم إنتاج مستقر إلى قدر كافٍ من التحكم لتظل قابلة للتكرار ضمن نطاق الظروف التي تعمل فيها الورشة.
وائم المكبس مع بقية خط الإنتاج
ينبغي أن تتناسب فتحة المكبس والمسافة بين صفائح الضغط واتجاه التحميل وإمكانية وصول الرافعات الشوكية أو معدات المناولة مع أحجام الألواح الفعلية وترتيب الرزم. ضع في الحسبان أيضًا كيفية وضع المشغلين للمادة اللاصقة ونقلهم المجموعات من دون تجاوز وقت التجميع المفتوح. فقد يكون للمكبس أبعاد صفائح ضغط كافية، لكنه يظل غير عملي إذا لم تتوفر مساحة واضحة لتحميل لوح طويل أو تفريغه بأمان.
ينبغي إدراج متطلبات القطع في العمليات اللاحقة ضمن النقاش، لكن منشار الألواح لا يحل محل مكبس الألواح. وبالنسبة إلى خط أثاث يحتاج أيضًا إلى تقطيع ألواح MDF أو الخشب الرقائقي أو ألواح الحبيبات أو الألواح المغطاة بالميلامين إلى المقاس، فإن منشار الألواح MJ6226 خيار قطع مستقل، بطول تشغيل أقصى مُعلن يبلغ 2,600 mm وسماكة تشغيل قصوى تبلغ 70 mm. وينبغي مراعاة أبعاده وسعته إلى جانب حجم الألواح الخارجة من عملية الكبس وحالتها.
وفّر أيضًا مساحة كافية لإجراء الصيانة عمليًا. إذ تحتاج المكونات الهيدروليكية وأجهزة التحكم وصفائح الضغط ومعدات التسخين، إن وُجدت، إلى الفحص والصيانة. اسأل عن كيفية توفير قطع الغيار والدعم الفني، لا سيما عند تركيب الآلة بعيدًا عن الشركة المصنعة. وينبغي تقييم وسائل الحماية وأزرار الإيقاف الطارئ وترتيبات التحميل الآمن للمنظومة الكاملة وطريقة تشغيلها.
أجرِ تجربة ممثلة قبل اعتماد المواصفات النهائية
تعتمد المقارنة الأقوى على تركيب اللوح الفعلي والمادة اللاصقة ضمن دورة إنتاج مقترحة. جهّز عينات ممثلة، بما فيها أكبر مجموعة وأصعبها من المتوقع استخدامها في العمل الاعتيادي. سجّل حالة المواد، وكمية المادة اللاصقة المطبقة، ووقت التجميع، والضغط، ودرجة حرارة صفائح الضغط عند انطباق ذلك، وزمن المكوث، والتكييف اللاحق.
افحص الألواح النهائية من حيث جودة الربط، وعلامات السطح، وتلامس الحواف، والالتواء، ومدى ملاءمتها للعملية التالية. استخدم طريقة التقييم التي توصي بها الشركة الموردة للمادة اللاصقة ومعايير القبول الخاصة بالمنتج المقصود. فقد يبدو اللوح سليمًا بعد التفريغ مباشرة، لكنه قد يحتاج إلى مزيد من التصلب أو التكييف قبل تقييم قوة الرابطة واستقرار الأبعاد بصورة موثوقة.
استند إلى النتائج عند اتخاذ قرار الشراء. إذا حققت الطريقتان متطلبات الجودة، فقارن النظام المركب بالكامل، والإنتاجية المتوقعة، والمساحة اللازمة للأعمال قيد التصنيع، واستهلاك الطاقة، ودعم الصيانة. وإذا كانت عملية واحدة فقط تنتج باستمرار ألواحًا مطابقة للمواصفات ضمن الدورة المطلوبة، فهي التي تحدد مواصفات المعدات.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.