

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
اختيار الفارة ذات الوجهين: سرعة التغذية، وحجم القطعة، وجودة التشطيب
اختر ماكينة التخطيط ذات الوجهين بناءً على سرعة التغذية التي يمكنها الحفاظ عليها عند تشغيل خاماتك الفعلية، مع تلبية متطلبات السُمك والسطح. يُعد أقصى عرض تشغيل، وقدرة المحرك، وسرعة التغذية المعلَن عنها مؤشرات مفيدة للفرز الأولي، لكن لا يحدد أيٌّ منها بمفرده الطاقة الإنتاجية. فالماكينة التي تُغذّي الخشب بسرعة لكنها تترك تمزقات أو تفاوتًا في السُمك قد تزيد الحاجة إلى الصنفرة وإعادة العمل وهدر المواد.
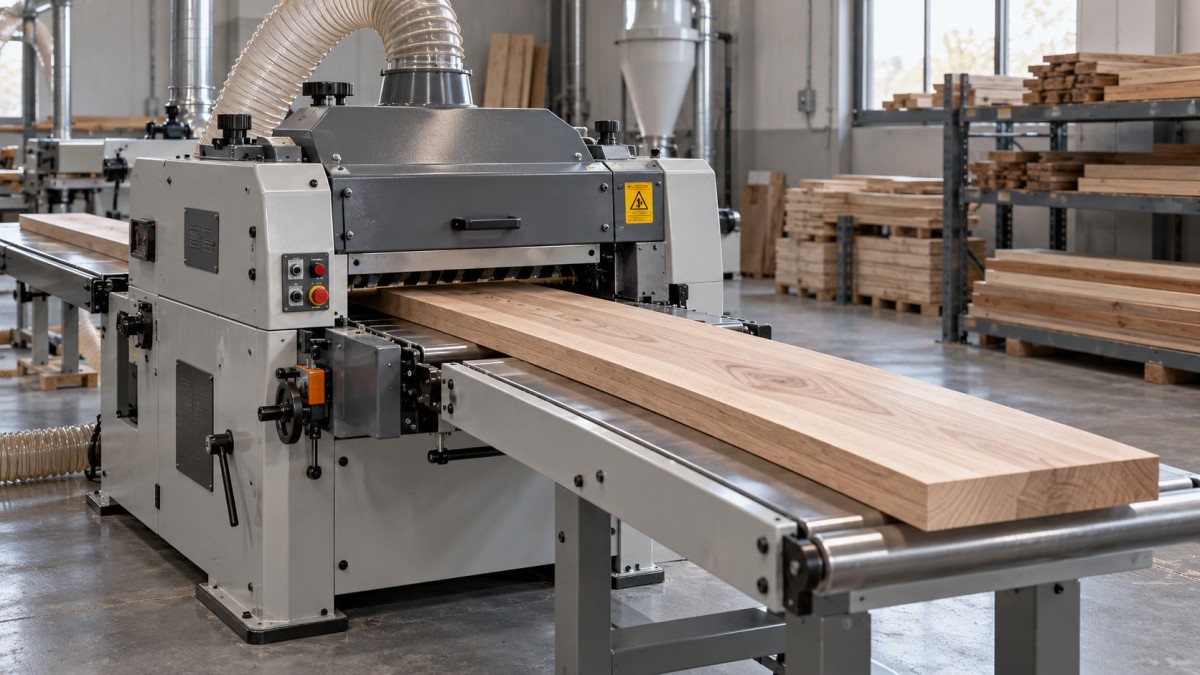
تقوم ماكينة التخطيط ذات الوجهين، التي يُبحث عنها أيضًا باسم raboteuse 2 faces، بتشغيل السطحين العلوي والسفلي في مرور واحد. وتعتمد ملاءمتها على طريقة تكامل نظام القطع ودعم الخامة وآلية التغذية. ابدأ بتحديد المادة الداخلة والإنتاج المطلوب، ثم قيّم التكوين الذي يمكنه سد الفجوة بينهما باستمرار.
حدّد نطاق الخامات قبل مقارنة الماكينات
أعدّ مواصفات للخامة تشمل نوع الخشب وحالته من حيث الرطوبة والعرض والسُمك عند الدخول والأبعاد النهائية وطول اللوح. وسجّل مقاسات الإنتاج المعتادة بشكل منفصل عن الحالات القصوى العرضية. فقد يؤدي الشراء على أساس مكوّن واحد عريض على نحو غير معتاد إلى زيادة التكلفة من دون تحسين الإنتاج اليومي، بينما قد يترك الشراء وفق الأبعاد المتوسطة جزءًا متكررًا خارج سعة الماكينة.
الأبعاد الاسمية ليست سوى جزء من التقييم. فقد تتفاوت سماكة الألواح المنشورة على نحو خشن، كما قد تعاني من التقعّر أو التحدّب أو الالتواء أو العقد أو عدم استواء الأطراف. وتؤثر هذه الحالات في التغذية وإزالة المواد وكمية الخشب الصالح للاستخدام المتبقية بعد التشغيل.
يستحق الحد الأدنى لطول قطعة العمل اهتمامًا بقدر أقصى العرض. يجب أن تظل المكوّنات القصيرة تحت السيطرة أثناء مرورها بين عناصر التغذية ورؤوس القطع. اطلب تحديد الحد الأدنى المسموح به للطول للماكينة المقترحة وترتيب التشغيل. أما الألواح الطويلة فتطرح مشكلة مختلفة: إذ قد يؤدي عدم كفاية دعم الدخول أو الخروج إلى تغيير موضعها والتأثير في القطع.
تحقّق مما إذا كانت الماكينة قادرة على إنشاء السطح المرجعي الذي تحتاج إليه
لا يعني تشغيل كلا السطحين تلقائيًا تسوية اللوح المشوّه. فقد يضغط ترتيب التسميك على لوح مقوّس باتجاه دعمه أثناء القطع؛ وعند زوال الضغط قد يعود بعض التقوّس. وقد يكون سُمك اللوح الناتج متجانسًا نسبيًا، لكنه يظل غير مستوفٍ لمتطلبات الاستواء.
تختلف تصميمات ماكينات التخطيط ذات الوجهين في قدرتها على إنشاء سطح مرجعي سفلي. ويؤثر في ذلك ترتيب رؤوس القطع وهندسة الطاولة وطريقة توجيه اللوح. قيّم قدرة الماكينة المقترحة على التسوية بدلًا من افتراض أن كل تكوين لمعالجة الوجهين يتعامل بالقدر نفسه مع الخامات الخشنة والمشوّهة.
إذا كانت العملية تتطلب مكوّنات أثاث مستوية، فحدّد الاستواء واتساق السُمك كلًّا على حدة. وعندما يتجاوز التشوّه عند الإدخال القدرة العملية للماكينة، قد يلزم إجراء تسوية مسبقة أو فرز الخامات أو اعتماد تسلسل تشغيل مختلف. ولن تعالج زيادة عمق القطع وحدها قصور الإسناد المرجعي.
اختر سرعة التغذية بما يحقق إنتاجًا مقبولًا
تؤثر سرعة التغذية في معدل الإنتاج وفي تباعد علامات القطع. ومع ثبات سرعة رأس القطع ومقدار تعشيق حواف القطع الفعّال، تؤدي زيادة سرعة التغذية إلى زيادة المسافة التي يقطعها اللوح بين كل قطعتين متتاليتين. وينتج عن ذلك عمومًا نمط سطح أخشن. وقد يؤدي خفض سرعة التغذية إلى تحسين هذا النمط، لكنه لا يعوّض الأدوات غير الحادة أو الاهتزاز أو سوء الدعم أو صعوبة اتجاه الألياف.
في رأس قطع تقليدي ذي سكاكين مستقيمة، تكون العلاقة الأساسية كما يلي:
التغذية لكل سكين = سرعة التغذية ÷ (سرعة الدوران لرأس القطع × العدد الفعّال للسكاكين).
استخدم وحدات متسقة عند إجراء هذا الحساب. فهو يساعد على تفسير تباعد علامات السطح، لكنه لا يتنبأ بجودة التشطيب بمفرده. كما تؤثر في النتيجة بروزات السكاكين وهندسة القطع وبنية الخشب وحالة الماكينة. وبالنسبة إلى رؤوس القطع المجزأة، لا ينبغي اعتبار العدد الإجمالي للسنون المكربنة مكافئًا لعدد السكاكين المستقيمة؛ إذ يختلف نمط التعشيق.
ينبغي أن يغطي نطاق التغذية المفيد الأعمال التي تنفذها فعليًا. فقد تسمح الخامات المتكررة التي تتطلب إزالة محدودة بالتغذية بسرعة أعلى. أما ألواح الأخشاب الصلبة العريضة أو القطع الأعمق أو الألياف المتعاكسة الاتجاه فقد تتطلب سرعة أقل للسيطرة على حمل القطع والعيوب. وتكون التغذية المتغيرة مفيدة عند تبدّل هذه الظروف بين الدفعات.
قارن الماكينات على أساس تحقيق النتيجة المقبولة نفسها. فإذا احتاجت إحداها إلى تغذية أبطأ لكنها ألغت مرحلة صنفرة، فقد تحقق إنتاجية إجمالية أفضل. وعلى العكس، لا قيمة تُذكر لسطح مخطط أدق بصريًا إذا كانت العملية التالية ستزيله على أي حال.
ميّز أيضًا بين سرعة الناقل والإنتاج المكتمل. فالفواصل بين الألواح وتأخيرات التحميل وفرز الخامات وتغيير الأدوات والاختناقات في العمليات اللاحقة تخفض الإنتاج عن معدل التغذية النظري. لذا ينبغي أن يعتمد تخطيط السعة على عدد القطع المقبولة في فترة التشغيل، مع احتساب وقت المناولة والصيانة بصورة واقعية.
قيّم سعة القطع باعتبارها حملًا متكاملًا
غالبًا ما يُدرج عرض التشغيل وعمق القطع وسرعة التغذية كلٌّ على حدة، رغم اعتمادها على موارد القطع والتغذية نفسها. فقد تستوعب الماكينة لوحًا عريضًا وتتيح ضبطًا كبيرًا لعمق القطع، من دون أن تتمكن من الحفاظ على كليهما عند أعلى سرعة تغذية.
كإرشاد عملي، يزداد معدل إزالة المواد بزيادة عرض القطع وعمقه وسرعة التغذية. ثم يؤثر نوع الخشب وحالة الرطوبة وحدّة الأدوات في القدرة اللازمة لتنفيذ القطع. قارن الماكينات المقترحة وفق ظروف تشغيل محددة، مثل أوسع لوح من الخشب الصلب تعالجه بانتظام، مع مقدار الإزالة والتشطيب المستهدفين.
افحص مهام القطع العلوية والسفلية كلًّا على حدة. فقد تحتاج الخامة إلى إزالة مختلفة من كل سطح، خصوصًا عندما يُنشئ القطع السفلي سطحًا مرجعيًا ويصل القطع العلوي باللوح إلى السُمك النهائي. وتقدّم تصنيفات قدرة كل رأس قطع ومقادير القطع المسموح بها معلومات أدق من رقم إجمالي واحد للقدرة الكهربائية المركّبة.
قد تؤدي الإزالة الثقيلة أيضًا إلى مشكلات تتجاوز حمل المحرك، إذ تزيد حجم الرقائق وقد تفاقم تمزق الألياف أو صعوبات التغذية. وعندما تتفاوت الخامات الخشنة بدرجة كبيرة، قد يكون التشغيل على مراحل أسهل في التحكم من محاولة الوصول إلى النتيجة النهائية بتمريرة واحدة شديدة. وينبغي أن تعكس مواصفات الماكينة العملية المستهدفة.
طابق رأس القطع مع المادة وخطة الصيانة
تظل رؤوس القطع ذات السكاكين المستقيمة خيارًا عمليًا للخامات المتجانسة والورش المجهزة لشحذ السكاكين وضبطها بدقة. ويعتمد أداؤها على حدّة الحواف وصحة البروزات وتوازن تعشيق القطع. وقد يؤدي الضبط السيئ إلى تحميل سكين واحدة حصة غير متناسبة من العمل، مما يؤثر في التشطيب وعمر الأداة.
قد تسهّل الرؤوس المزودة بسنون مكربنة مجزأة صيانة الحواف، إذ يمكن تدوير السنون المفردة إلى حافة جديدة أو استبدالها. وقد تحسّن التصميمات التي تستخدم حركة قطع قصّية النتائج عند معالجة بعض أنواع الخشب ذات الألياف الصعبة. لكن مصطلحات مثل “لولبي” و“حلزوني” لا تصف هندسة جميع المورّدين على نحو موحّد. افحص اتجاه السنون وزاوية القطع والأدوات المحددة.
لا تختر رأسًا مزودًا بسنون مكربنة اعتمادًا فقط على توقع الحصول على أسطح أكثر نعومة. فالنتائج تعتمد على الخشب وحالة السنون وعمق القطع وإعداد التغذية. كما أن نظافة مواضع تثبيت السنون وشدّها على نحو صحيح أمران مهمان؛ إذ قد تؤدي أخطاء الصيانة إلى ظهور خطوط واضحة أو قطع غير متساوٍ.
قارن الأدوات على امتداد دورة استخدام واقعية. واحتسب تكلفة الشحذ أو الاستبدال ووقت تغيير الأدوات وتوافرها محليًا والمهارات اللازمة لإعادة الماكينة إلى الإنتاج. وينبغي أن يلائم رأس القطع المناسب مهمة القطع وقدرات الورشة على الصيانة معًا.
يتحكم ضبط التغذية والدعم في اتساق السُمك
يساعد الهيكل الصلب على الحفاظ على المحاذاة، لكن وزن الماكينة وحده لا يضمن الدقة. إذ تسهم حالة الطاولة ومحاذاة رأس القطع وحالة المحامل وضغط التغذية ودعم الخامة كلها في النتيجة. اسأل عن كيفية إجراء الضبط وكيفية صيانة المكوّنات المعرضة للتآكل.
يتطلب ضغط التغذية توازنًا. فضعف التماسك قد يسمح بالانزلاق أو بالحركة غير المتساوية، ولا سيما عند ارتفاع حمل القطع. وقد يؤدي الضغط المفرط إلى ترك علامات على السطح أو ضغط الخامات المرنة أثناء التشغيل. وفي الألواح المشوّهة، قد يؤدي الضغط إلى تسطيح المادة مؤقتًا من دون تصحيح شكلها بصورة دائمة.
يجب أن يلائم ترتيب البكرات السطح الجاري التعامل معه. فقد تترك عناصر التماسك التي تعمل جيدًا مع الخشب الخشن علامات إذا لامست سطحًا نهائيًا. تحقّق من موضع بكرات التغذية ونوعها، إلى جانب نطاق الضبط العملي المناسب لخاماتك.
تستحق ظاهرة القطع الأعمق غير المرغوب فيه قرب طرف اللوح (Snipe) اهتمامًا صريحًا أثناء التقييم. فقد تنشأ عندما يتغير الدعم أو الضغط أثناء دخول قطعة العمل منطقة القطع أو خروجها منها. افحص طرفي ألواح التجربة، لأن جودة السطح في المنتصف قد تخفي مقدارًا من الطرف يجب قصّه، مما يقلل المردود.
ينبغي أيضًا إدراج شفط الغبار ضمن تقييم السعة. فقد يسهم عدم كفاية إزالة الرقائق في إعادة قطعها وظهور عيوب سطحية وحدوث توقفات. طابق منظومة التركيب مع متطلبات الشفط المحددة للماكينة، بما فيها احتياجات تدفق الهواء والضغط، بدلًا من اختيار مجاري الهواء بناءً على قطر الوصلة وحده.
استخدم تجربة إنتاج لمقارنة الماكينات المرشحة
تعيد التجربة المفيدة إنتاج الظروف الأرجح لكشف عدم التوافق. أدرج خامات تمثيلية وعينة صعبة تقع ضمن نطاق التشغيل المستهدف. فاللوح الضيق السهل الذي يتطلب إزالة خفيفة لا يكشف الكثير عن الأداء على المكوّنات العريضة أو الخشب ذي الألياف الصعبة.
اتفق على معايير القبول قبل التشغيل:
- الأبعاد: قِس السُمك في مواضع متعددة على طول اللوح وعبر عرضه.
- الهندسة: قيّم الاستواء بمعزل عن اتساق السُمك، مع تحرير اللوح من ضغط التغذية.
- حالة السطح: افحص السطحين بحثًا عن تمزق الألياف وعلامات القاطع وانطباعات البكرات وأضرار الرقائق.
- جودة الأطراف: سجّل مقدار القطع الأعمق قرب الطرف وأي قصّ لازم للحصول على مكوّن مقبول.
- أداء العملية: سجّل إعداد التغذية ومقدار الإزالة من كل سطح وانقطاعات المناولة واحتياجات الصنفرة في المراحل اللاحقة.
استخدم أساليب قياس وحدود قبول تتناسب مع المنتج النهائي. فقد يبرر مكوّن إنشائي مخفي متطلبات سطح مختلفة عن قطعة أثاث ظاهرة. وقيّم الألواح سريعًا، مع مراعاة الحركة الناتجة عن الرطوبة إذا كانت القياسات اللاحقة جزءًا من القبول.
حافظ على قابلية مقارنة ظروف التجربة بين المورّدين. فقد تجعل الاختلافات في إعداد الخامة أو حالة الأدوات أو سماحية الإزالة إحدى الماكينات تبدو أكثر قدرة من دون إثبات قدرتها على تنفيذ مهمة مكافئة. سجّل هذه الظروف مع النتائج حتى يظل قرار الشراء قابلًا للتتبّع.
حوّل النتائج إلى مواصفات شراء
ينبغي أن تربط المواصفات النهائية نطاقًا محددًا للخامات بنتيجة مقبولة في ظروف تشغيل متفق عليها. أدرج أبعاد التشغيل وطول القطعة الأدنى ومتطلبات الإزالة والأدوات وضبط التغذية ومعايير الأبعاد ومتطلبات السطح والشفط وترتيبات المناولة. وحدّد العيوب الواردة التي تتطلب فرزًا أو تحضيرًا قبل التخطيط.
تؤثر ترتيبات الدعم أيضًا في سهولة الاستخدام على المدى الطويل. وفي حالة الشراء من الخارج، ناقش تحديد قطع الغيار وتوفير الأدوات ووثائق الإعداد وإمكانية الحصول على المساعدة الفنية. تصنع شركة Qingdao Zhongding Machinery Co., Ltd. ماكينات تشغيل الأخشاب وتصدّرها، وتوفر الدعم الفني وقطع الغيار وخدمات ما بعد البيع. وهذه اعتبارات شراء ذات صلة إلى جانب تكوين الماكينة المقترح ونتائج التجربة.
أرسل إلى المورّدين المدرجين في القائمة المختصرة الوصف نفسه للخامات ومتطلبات القطع النهائية وإجراءات القبول. واطلب من كل مورّد تحديد التكوين وظروف التشغيل اللازمة لتلبيتها. ويوفر ذلك أساسًا عمليًا لاختيار ماكينة التخطيط ذات الوجهين: إنتاجًا متكررًا ومقبولًا من موادك، ضمن ترتيبات صيانة ودعم يستطيع فريق الإنتاج لديك مواصلة الالتزام بها.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.