

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
اختيار ماكينة راوتر CNC بنظام ATC: مواءمة قدرة المغزل وسعة الأدوات مع متطلبات العمل
يبدأ اختيار ماكينة راوتر CNC مزودة بمبدّل أدوات أوتوماتيكي (ATC) بقرارين مترابطين: هل يستطيع عمود الدوران تنفيذ عمليات القطع المطلوبة باستمرار عند سرعة التشغيل المستهدفة، وهل يتسع مخزن الأدوات للأدوات اللازمة لتشغيل الإنتاج دون انقطاع؟ لا تكون القدرة الاسمية الأعلى أو سعة المخزن الأكبر مبررتين إلا إذا أزالتا عائقًا إنتاجيًا.
بالنسبة إلى المقيمين الفنيين، تتمثل نقطة البداية العملية في تحديد سعة عمود الدوران استنادًا إلى العمليات المتكررة التي تتطلب أداءً عاليًا، وتحديد سعة الأدوات استنادًا إلى أطول تسلسل إنتاج ينبغي تشغيله دون تدخل. وقد تبرر عمليات القطع الثقيلة العرضية اتباع استراتيجية تشغيل منفصلة. أما تغييرات الأدوات المتكررة، فتستحق عناية خاصة لأن وقتها يتراكم مع كل دفعة إنتاج.
حدّد مهمة الإنتاج قبل مقارنة مواصفات الماكينة
لا يحسم وصف مثل «إنتاج الأثاث» كثيرًا من التفاصيل. فقص مكوّنات الخزائن المتداخلة من ألواح مغلفة يفرض متطلبات تختلف عن تشغيل جيوب عميقة في الخشب الصلب أو إنتاج أجزاء أثاث مشكلة ذات مقاطع متعددة. وحتى ضمن فئة واحدة من المواد، قد يؤثر قطر القاطع، ومقدار التعشيق، ومتطلبات التشطيب، ووسائل تثبيت قطعة العمل في قدرات الماكينة المطلوبة.
أعدّ مجموعة من مهام الإنتاج الممثلة للعمل الفعلي، تشمل الإنتاج المعتاد، وأصعب عملية متكررة، ودفعة مختلطة واقعية. سجّل لكل مهمة نوع المادة وسماكتها، ونوع القاطع وقطره، وعمق القطع وعرضه، ومعدل التغذية المستهدف، وسرعة عمود الدوران، ومتطلبات التشطيب، وحجم الدفعة المتوقع. وأدرج الحفر والنقش وتشكيل المقاطع والعمليات الثانوية كلما أثرت في تسلسل الأدوات.
افصل بين المتطلبات التي يجب تحقيقها في تمريرة واحدة وتلك التي يمكن تنفيذها على تمريرات متعددة. قد يؤدي القطع بكامل العمق إلى تقليل وقت التشغيل، ولكن ذلك مشروط بقدرة القاطع وعمود الدوران وهيكل الماكينة ونظام شفط الرايش وتثبيت قطعة العمل على تحمّل الحمل. وإذا تحركت الأجزاء الصغيرة المتداخلة قبل أن يصل عمود الدوران إلى قدرة القطع الفعلية، فلن توفر القدرة الإضافية فائدة تُذكر في تلك العملية.
توفر مجموعة المهام الناتجة أساسًا ملموسًا للموردين لاقتراح التكوين المناسب. كما تمنع عملية الاختيار من الانحراف نحو المواصفة التي تبدو الأقوى في عرض السعر.
قيّم قدرة عمود الدوران مع السرعة والعزم ودورة التشغيل
القدرة المعلنة لعمود الدوران ليست سوى جزء من قدرته. اطلب منحنيات القدرة والعزم، ونطاق التشغيل المصنّف، والشروط المرتبطة بالتصنيف. تحقّق مما إذا كان الرقم الوارد يمثل خرجًا مستمرًا أم قدرة تحميل زائد مؤقتة، وكيف يؤثر التبريد وتكوين نظام القيادة في التشغيل المستمر.
العزم مهم لأن القواطع تواجه مقاومة عند محور عمود الدوران. وعند قدرة ميكانيكية محددة، ينخفض العزم المتاح مع ارتفاع سرعة الدوران. ويمكن التعبير عن العلاقة تقريبًا بأن العزم بوحدة نيوتن متر يساوي 9,550 مضروبًا في القدرة بالكيلوواط، مقسومًا على السرعة بوحدة دورة في الدقيقة. تساعد هذه العلاقة على تفسير المواصفة، لكنها لا تحدد ما يمكن لعمود دوران بعينه تقديمه على امتداد نطاق سرعته بالكامل.
قد يقدّم عمود الدوران الذي يبلغ قدرته المصنّفة عند سرعة عالية خرجًا أقل فائدة عند السرعة المنخفضة اللازمة لقاطع أكبر. قارن سرعة القطع المستهدفة بمنحنيات التشغيل التي تحددها الشركة المصنّعة. وتحقق أيضًا من قطر الأداة المسموح به وكتلتها ومتطلبات موازنتها وأي قيود على السرعة مرتبطة بحامل الأداة وتجميعة القاطع.
لا تكفي أسماء المواد وحدها لتحديد تصنيف القدرة المناسب. فقد يؤدي تشغيل جيوب عميقة في الخشب الصلب، أو التسوية السطحية الواسعة، أو تشكيل الحواف الثقيل إلى أحمال كبيرة. وقد يتطلب تفريغ الألواح المتداخلة باستخدام قواطع أصغر سرعة دوران أعلى وتغذية مستمرة، بينما قد يحتاج تمرير التشطيب الدقيق إلى قدرة أقل نسبيًا، لكنه يكشف أثر انحراف الأداة أو الاهتزاز. قيّم العملية وظروف تعشيق القاطع فيها.
اربط معدل التغذية بحمل الرايش والقدرة المتاحة
ينبغي أن يتوافق معدل التغذية مع حمل الرايش وظروف القطع المستهدفة للقاطع. وكنقطة انطلاق، يساوي معدل التغذية سرعة عمود الدوران مضروبة في عدد حواف القطع وحمل الرايش لكل سن. بعد ذلك، يجب مراعاة توصيات مورد الأدوات إلى جانب المادة وهندسة الأداة ومقدار التعشيق وصلابة النظام وإخلاء الرايش.
قد يؤدي خفض التغذية كلما ارتفع حمل عمود الدوران إلى مشكلة أخرى: فقد يقضي القاطع وقتًا أطول في الاحتكاك، مولّدًا حرارة ومؤديًا إلى تدهور حافة القطع أو جودة التشطيب. وقد يكون التعديل المناسب هو خفض عمق القطع أو التعشيق الشعاعي، أو تغيير مسار الأداة، أو اختيار قاطع آخر. ويجب أن تكون سعة عمود الدوران كافية لدعم استراتيجية قطع قابلة للتطبيق.
وفي المقابل، لا تستطيع القدرة الإضافية إجبار الماكينة على بلوغ معدل التغذية المبرمج عند الزوايا الضيقة أو السمات القصيرة. فقد يؤدي التسارع وإعدادات التحكم وهندسة القطعة إلى إبقاء سرعة القطع الفعلية دون القيمة المطلوبة. عند مقارنة الماكينات، قيّم زمن الدورة المكتملة وجودة القطعة إلى جانب حمل عمود الدوران.
اترك هامشًا تشغيليًا للتغيرات المتوقعة، مثل تآكل القاطع واختلاف المواد وفترات التعشيق المستمر الأطول. وينبغي أن يتناسب هذا الهامش مع عبء العمل المتوقع والقدرة المستمرة لعمود الدوران. أما إضافة نسبة مئوية غير مبررة إلى تقدير غير مؤكد أصلًا، فلا توفر ضمانًا يُذكر.
احسب الأدوات اللازمة لاستمرار الإنتاج
ينبغي تحديد سعة المخزن استنادًا إلى جدول الأدوات المطلوب لفترة الإنتاج المستهدفة. أحصِ الأدوات اللازمة بين مواعيد تدخل المشغّل المخططة، بما فيها الأدوات المطلوبة عند التبديل بين القطع المختلفة. فقد تستوعب الماكينة أدوات كل برنامج على حدة، لكنها تظل بحاجة إلى تحميل يدوي متكرر عند تشغيل تلك البرامج كدفعة مختلطة.
أدرج كل تجميعة أداة مختلفة بحسب وظيفتها وقطرها وهندستها وطول القطع ومتطلبات حامل الأداة. وقد يؤدي قاطعان بالقطر نفسه وظيفتين مختلفتين؛ فقاطع الضغط لحواف الألواح وقاطع التشطيب لمقطع محدد يمثلان متطلبين منفصلين. لا تجمع الأدوات إلا عندما تستطيع تجميعة واحدة تلبية العمليتين دون تنازلات غير مقبولة.
يشمل التقييم العملي للسعة ما يلي:
- أدوات الإنتاج الأساسية: التجميعات اللازمة لتسلسل القطع والحفر وتشغيل الجيوب وتشكيل المقاطع المتكرر.
- أدوات خاصة بالمواد: القواطع المطلوبة عندما تشمل فترة الإنتاج ركائز مختلفة أو متطلبات تشطيب متنوعة.
- الأدوات الاحتياطية المكررة: أدوات بديلة تهدف إلى استمرار الإنتاج بعد بلوغ حد تآكل محدد أو وقوع حدث متعلق بعمر الأداة.
- أدوات الإعداد والصيانة: تجميعات مثل قاطع تسوية لوح التضحية، حيث يوفر إبقاؤها محمّلة فائدة تشغيلية.
تتطلب الأدوات المكررة أكثر من مجرد مواضع احتياطية. يجب أن يدعم نظام التحكم وعملية الإنتاج تتبّع عمر الأداة، أو اختيار أداة بديلة، أو إجراء استبدال محددًا آخر. حدّد كيفية ضبط إزاحات الأداة البديلة وكيفية تحقّق الماكينة من صلاحيتها لمتابعة المهمة.
قد تختلف سعة المخزن الاسمية أيضًا عن سعته القابلة للاستخدام. فقد تتطلب الأدوات ذات الأقطار الكبيرة ترك مواضع مجاورة فارغة. وقد يقيّد طول الأداة ووزنها وخلوص الجيب وحدود مبدّل الأدوات التجميعات التي يمكن تركيبها وكيفية ترتيبها. اطلب تأكيدًا استنادًا إلى قائمة الأدوات المقترحة الفعلية.
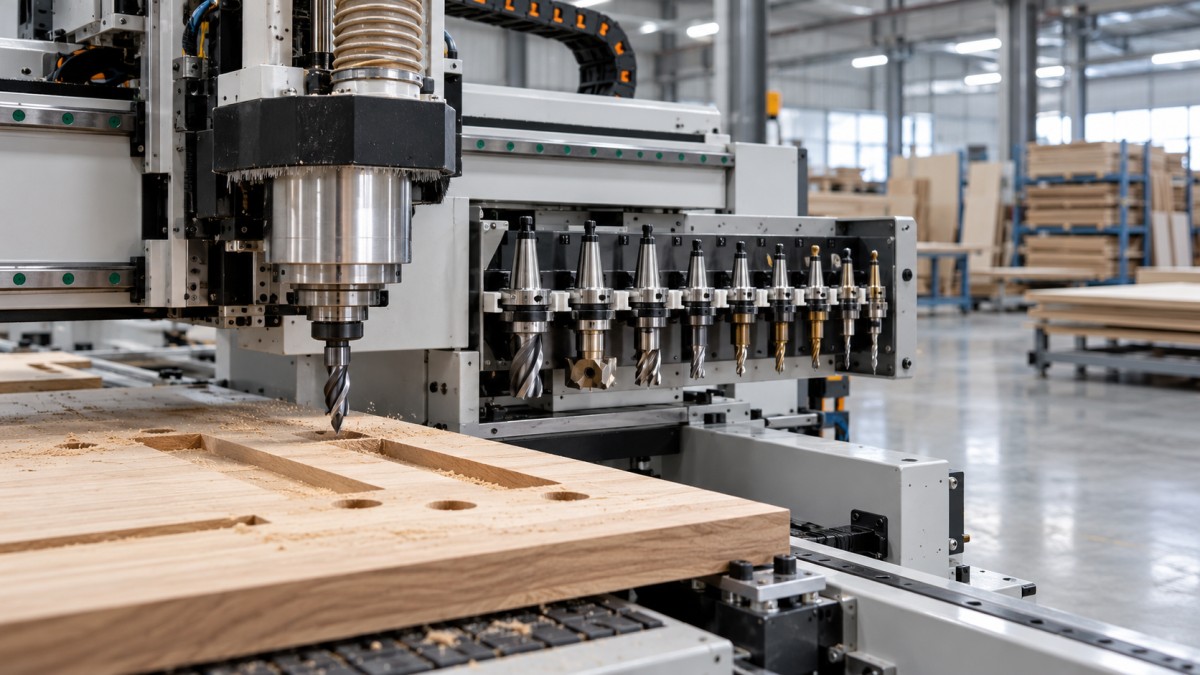
اترك مجالًا لتغييرات معقولة في مزيج المنتجات، خصوصًا عندما تكون هناك توقعات قائمة بإضافة مقاطع جديدة أو متطلبات حفر مختلفة. وتجنب تحديد السعة استنادًا إلى مستقبل غير محدد يُفترض فيه إبقاء كل أداة ممكنة محمّلة. تكون المواضع الإضافية مفيدة عندما تزيل أعمال إعداد واضحة أو تدعم عملية مخططًا لها.
قيّم مبدّل الأدوات ضمن دورة التشغيل الكاملة
تعالج سعة الأدوات وسرعة تغييرها مشكلتين مختلفتين. فالسعة تحدد التسلسلات التي يمكن تشغيلها دون إعادة تحميل، بينما يؤثر زمن التغيير في مدة تلك التسلسلات. وقد يقلل المخزن الأكبر من تدخل المشغّل، دون أن يحسّن زمن الدورة كثيرًا إذا كانت المهمة تستخدم عددًا قليلًا من الأدوات.
قارن أحداث تغيير الأدوات الكاملة ضمن البرنامج المقترح. أدرج الحركة إلى موضع التغيير، وإبطاء عمود الدوران، والتبديل، وإعادة التسارع، وأي قياس مطلوب للأداة، والحركة للعودة إلى قطعة العمل. فقد لا يشمل زمن التبديل الميكانيكي المذكور سوى جزء من هذه المدة.
يؤثر تصميم المخزن في الأداء من خلال الحركة وسهولة الوصول. فقد يتطلب الرف الثابت حركة تختلف مسافتها باختلاف موضع القطع. وقد يقلل المخزن المثبّت على مجموعة متحركة بعض الحركات، لكنه يضيف كتلة متحركة وتعقيدًا ميكانيكيًا. قيّم كلا الترتيبين ضمن أداء الماكينة الكامل ومتطلبات صيانتها.
في دورات التشغيل القصيرة ذات العمليات الكثيرة، يمكن لهذه الفروق أن تؤثر فعليًا في الإنتاجية. أما في تمريرات الإزالة الخشنة الطويلة، فقد تكون قدرة عمود الدوران واستراتيجية القطع هما العاملين الأهم. استخدم العدد والتسلسل المتوقعين لتغييرات الأدوات لكل قطعة أو دفعة لتقييم أهميتها.
تحقق من كيفية إدارة برامج CAM ووحدة التحكم لترتيب العمليات. قد يقلل تجميع العمليات حسب الأداة من عدد التغييرات، لكن تسلسل التشغيل قد تقيّده ثباتية القطعة أو الأسطح المرجعية أو ضرورة إبقاء مادة حول المكوّنات الصغيرة. ولا قيمة كبيرة لتسلسل سريع في المحاكاة إذا أضعف موثوقية تثبيت قطعة العمل.
طابق التكوين مع نمط الإنتاج
في تفريغ الألواح المتداخلة لإنتاج الخزائن بصورة متكررة، قد تظل مجموعة الأدوات المحمّلة مستقرة نسبيًا. أعطِ الأولوية لأداء القطع المستمر وجودة الحواف الموثوقة ومتطلبات الحفر وتوفير مواضع كافية لمجموعة العمل، بالإضافة إلى الأدوات البديلة المبررة. وتحقق مما إذا كان ترتيب الحفر المقترح يتطلب أدوات مثبتة في عمود الدوران أو يستخدم وحدة حفر منفصلة، إذ يغيّر ذلك متطلبات المخزن وزمن الدورة معًا.
تزيد أعمال الأثاث المخصص ذات التشكيلات المتنوعة من أهمية تنوع الأدوات وسهولة الإعداد. فقد تجعل المقاطع المختلفة وأعماق الجيوب والمواد سعة المخزن أكثر فائدة من زيادة قدرة عمود الدوران. ومع ذلك، يجب أن تغطي القدرة متطلبات عمليات الخشب الصلب المتكررة، خصوصًا عندما تعمل القواطع الأكبر ضمن نطاق سرعة محدود.
عند تشغيل المواد بعمق أو إزالة كميات كبيرة منها، افحص العزم وبروز الأداة وملاءمة الحامل وصلابة الماكينة معًا. فقد لا يحقق عمود دوران قوي على نظام لا يستطيع التحكم بالاهتزاز التشطيب أو معدل الإزالة المستهدفين. وقد تصبح الأدوات الأطول العنصر المقيّد حتى عندما تظل سعة المحرك متاحة.
تمثل هذه الأنماط نقاط انطلاق للتقييم. وينبغي أن توضح المواصفة المفيدة العائق الإنتاجي الذي تعالجه كل ميزة مختارة والأدلة التي تدعم اختيارها.
اجعل اختبار القبول يجيب عن سؤال الشراء
ينبغي أن يثبت اختبار القطع الممثل للعمل الفعلي أن عمود الدوران والأدوات وترتيب المخزن والبرنامج المقترحين تعمل معًا. استخدم مواد وسماكات وتعشيق أدوات ووسائل تثبيت ذات صلة بالإنتاج. فلا يثبت القطع الاستعراضي الخفيف الأداء في الإنتاج المستمر، كما أن تمريرة واحدة شاقة لا توضح الكثير عن دفعة مختلطة تتطلب تغييرات متكررة للأدوات.
اتفق على معايير القبول قبل الاختبار. وينبغي أن تشمل زمن الدورة المكتملة ومتطلبات الأبعاد وجودة الحواف والأسطح وموثوقية تغيير الأدوات وعدد مرات تدخل المشغّل. راقب حمل عمود الدوران وسلوكه الحراري خلال تسلسل إنتاج ذي مدة كافية، مع الاستناد إلى حدود التشغيل المسموح بها من الشركة المصنّعة للماكينة.
سجّل أي تعديلات لازمة لتحقيق النتيجة. فقد يكون تقليل العمق لكل تمريرة أو استخدام قاطع مختلف أو إضافة عمليات تشطيب أو استبدال الأدوات يدويًا خيارات عملية معقولة، لكنها تغيّر حسابات الإنتاج. قيّم العملية الناتجة كما ستُنفّذ فعليًا.
وأخيرًا، قارن تكلفة التكوينات بالعوائق التي كشف عنها هذا الإجراء. تكون قدرة عمود الدوران الإضافية مبررة عندما تدعم حمل القطع المطلوب وتحسّن الإنتاج القابل للاستفادة. وتكون مواضع المخزن الإضافية مبررة عندما تلغي عمليات إعادة التحميل المتكررة، أو تستوعب تنوع الأدوات الضروري، أو تتيح استراتيجية استبدال محددة. وتصبح المواصفة قابلة للدفاع عنها عندما يستطيع المورد إثبات أن مهمة الإنتاج الممثلة تحقق أهداف الجودة والإنتاجية باستخدام الأدوات المقترحة المحمّلة وبمستوى حضور المشغّل المستهدف.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.