

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
اختيار آلات تصنيع الأبواب الخشبية الصلبة لوصلات القوائم والعارضات
اختيار آلات تصنيع الأبواب من الخشب الصلب لوصلات القائم والعارضة
في إنتاج الأبواب ذات القوائم والعارضات، تؤثر دقة الوصلات في كفاءة التجميع وجودة الالتصاق والاستقرار على المدى الطويل. لذلك، يتطلب اختيار آلات تشغيل الخشب الصلب للأبواب ما هو أكثر من مقارنة قدرة عمود الدوران أو سرعة التغذية؛ إذ يجب على المقيّمين الفنيين تقييم توافق المقاطع، وتفاوتات الألسنة، ومرجعية قطع العمل، والتحكم في التمزق عبر أنواع الأخشاب المختلفة. يستعرض هذا الدليل قدرات التشغيل، وتوافق أدوات القطع، ومتطلبات الإنتاج المهمة عند اختيار المعدات اللازمة لإنتاج وصلات قوائم و عارضات متسقة، بما يساعدك على تحديد الحلول التي تدعم جودة قابلة للتكرار مع الحد من إعادة العمل ووقت الإعداد.
لا يبدأ التقييم المفيد من كتالوج الآلات، بل من رسم الوصلة، وعينة ممثلة من الأخشاب، ووصف واضح للأبواب التي تحتاج الورشة فعليًا إلى إنتاجها.
حدّد الوصلة قبل اختيار الآلة
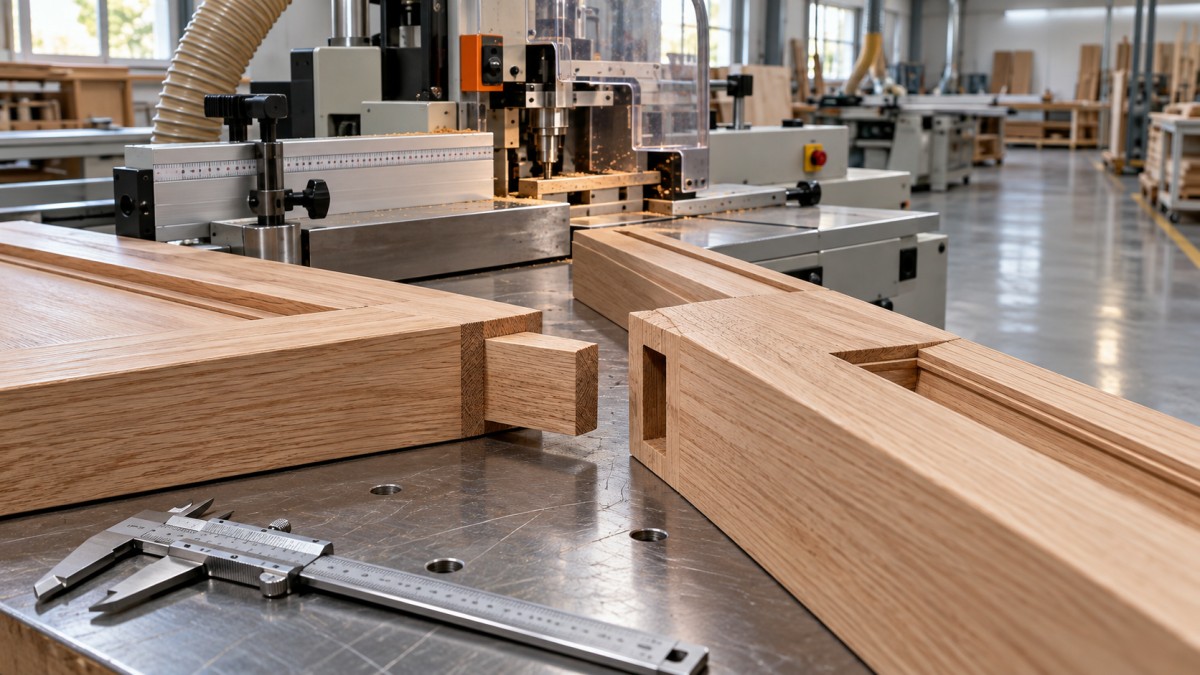
قد يُستخدم مصطلح «وصلة القائم والعارضة» لوصف تركيبات مختلفة. تجمع وصلة القشط والتشكيل بين طرف عارضة مشكّل ومقطع قائم مطابق له. وقد تتضمن، بحسب أدوات القطع والتصميم، لسانًا قصيرًا متكاملًا. أما وصلة النقر واللسان التقليدية فتستخدم لسانًا يدخل في نقرة، وقد تتضمن أحيانًا كتفًا لتلائم مجرى اللوح. ويتطلب تركيب اللسان المنفصل عمل نقرات متقابلة في كلا العضوين.
هذه ليست مهام تشغيل قابلة للتبادل. فالآلة التي تنتج وصلة قشط زخرفية نظيفة لا توفر تلقائيًا طول اللسان أو إمكانات النقر المطلوبة لتصميم باب معين. ويجب تقييم قوة الوصلة وفقًا للتركيب المقصود وظروف الاستخدام؛ فالمظهر وحده ليس معيار قبول موثوقًا.
قبل طلب عروض الأسعار، حدّد سماكات الأعضاء، وعروض العوارض، ومقاطع التشكيل، وموضع مجرى اللوح، وهندسة اللسان، والأبعاد النهائية من كتف إلى كتف. أدرج أضيق عارضة وأعرض عارضة سفلية، لا عينة متوسطة الحجم يسهل التعامل معها فحسب. فكثيرًا ما تكشف هذه الحدود قيود التثبيت والخلوص المتاح لأداة القطع.
اختر مسار إنتاج يتوافق مع مزيج الطلبات
قد تكون ماكينة تفريز عمودية مزودة بأدوات مناسبة ووسائل حماية وعربة آمنة لقشط الأطراف ملائمة للورش التي تنتج مقاطع متنوعة بدفعات محدودة. فهي توفر المرونة، لكن قابلية التكرار تعتمد بدرجة كبيرة على المحددات وإعداد أدوات القطع ووسائل التغذية وممارسات المشغل. ويتطلب تثبيت أطراف العوارض القصيرة بأمان اهتمامًا خاصًا.
تفصل آلات تصنيع الألسنة وآلات النقر المخصصة عملية صنع الوصلات عن تشكيل المقاطع الطولية. وقد يكون هذا ترتيبًا عمليًا عندما يتطلب التصميم ألسنة متكاملة طويلة أو عندما تختلف متطلبات الطاقة الإنتاجية للتشكيل عن متطلبات أعمال الوصلات. لكن المقابل هو زيادة المناولة والحاجة إلى الحفاظ على مراجع القطع بين الآلات.
يجدر تقييم آلات التخريم ذات الطرفين للدفعات المتكررة التي يقلل فيها تشغيل طرفي العارضة في إعداد واحد من المناولة ويساعد على ضبط الطول النهائي. ومع ذلك، تظل ملاءمتها معتمدة على الحد الأدنى لطول القطعة، وعرض العارضة، ورؤوس التشغيل المتاحة، وهندسة الوصلة الفعلية. ولا تكفي فئة الآلة وحدها لإثبات هذه القدرات.
قد تكون مراكز التشغيل CNC خيارًا جذابًا للتصاميم المتنوعة والنقر وغيرها من عمليات تصنيع مكونات الأبواب. لكن لا ينبغي الخلط بين مرونة البرمجة والإنتاج الاقتصادي. فقد تفوق تكلفة تغيير التركيبات وإتاحة أدوات القطع ووقت التشغيل والتحميل فائدة هذه المرونة في ورشة تنتج الوصلة نفسها طوال اليوم.
قارن مسارات الإنتاج كاملة، لا الآلات منفردة. أدرج إعداد المواد الخام والتشكيل وتشغيل الوصلات والفحص والتجميع. فلا تحقق آلة تصنيع الألسنة السريعة فائدة تُذكر إذا أجبرت السماكات غير المتسقة للمواد الواردة المشغلين على فرز المكونات وإعادة تشغيلها.
يبدأ اتساق الوصلات من مراجع موثوقة
تبدأ كثير من مشكلات أدوات القطع الظاهرية من مرجعية قطعة العمل. فإذا استندت إحدى العمليات إلى الوجه النهائي، بينما استندت أخرى إلى الوجه المقابل ذي السماكة المتفاوتة، فقد تبدو الدرجة الناتجة في المقطع كأنها عدم تطابق في القاطع. ولن تعالج إعادة سن أدوات القطع السبب الحقيقي.
اطلب من المورد أن يوضح بدقة كيفية استقرار كل مكوّن على الطاولة والسياج والمحدد الطرفي والمشابك. واعتمد وجهًا وحافة مرجعيين ثابتين على امتداد مسار الإنتاج. وعندما يلزم قلب المكونات، تحقّق من كيفية تعويض التركيبة أو البرنامج عن ذلك، بدلًا من الاعتماد على تقدير المشغل.
يجب أن تقاوم المشابك قوى القطع دون تشويه المادة الخام. وتحتاج العوارض الضيقة إلى دعم كافٍ بالقرب من موضع القطع، بينما تحتاج العوارض العريضة إلى دعم ثابت يمنع الرفع أو الدوران. ولا تجيب تجربة الآلة التي تستخدم حصريًا قطعًا سميكة ومستقيمة وكبيرة الحجم عن هذه الأسئلة.
تستحق المواد الواردة القدر نفسه من التدقيق. فحالة الرطوبة والتقوس والالتواء وتفاوت السماكة تؤثر في التشغيل والتجميع اللاحق. حدّد حالة القطع الخام المقبولة قبل عزو كل وصلة مرفوضة إلى دقة الآلة. فالمعدات لا تستطيع إزالة آثار حركة المواد غير المنضبطة بعد التشغيل.
قيّم نظام أدوات القطع، لا قدرة عمود الدوران وحدها
ينبغي تقييم قواطع طرف العارضة ومقطع القائم المتطابقة بوصفها نظامًا متكاملًا. تحقّق من واجهات عمود الدوران واتجاه الدوران وقطر الأداة المسموح به والطول القابل للاستخدام لعمود الدوران ونطاق السرعة اللازم للقواطع المقترحة. ويجب أن يشمل التوافق المجموعة كاملة، بما في ذلك المباعدات ومكونات التثبيت ووسائل الحماية وترتيبات الاستخراج.
تكتسب قدرة المحرك أهمية، لا سيما مع المقاطع الكبيرة أو القطوع الأثقل، لكنها لا تعوض هندسة القطع غير المناسبة أو ضعف الدعم. اسأل كيف تتعامل أدوات القطع الموصى بها مع أنواع الخشب واتجاه الألياف وعمق التشكيل ومتطلبات التشطيب المقصودة. وينبغي ألا يقتصر الجواب على زيادة سرعة التغذية.
يجب إجراء اختبار منفصل لتفتت الألياف عند القطع العرضي. واعتمادًا على الآلة وأدوات القطع، قد يشمل التحكم استخدام قطعة إسناد تضحية أو عملية تسجيل أو وحدات تشغيل متقابلة أو تسلسل قطع مناسب. ويجب أن يلتزم أي ترتيب بتعليمات السلامة الخاصة بمورّد الآلة وأدوات القطع؛ فتغيير اتجاه التغذية بطرق مرتجلة ليس بديلًا مقبولًا.
حدّد أيضًا ما يحدث بعد السن أو استبدال السنون. هل يمكن الحفاظ على تطابق المقاطع؟ وهل تُوثّق أبعاد الإعداد؟ وهل تتوفر قطع بديلة من مصدر توريد عملي؟ إن حزمة أدوات القطع التي تؤدي جيدًا في البداية ثم يصعب استعادتها تشكّل خطرًا على الإنتاج.
حوّل «الملاءمة الجيدة» إلى اختبار قبول قابل للقياس
لا يوجد خلوص واحد للوصلة يناسب كل أنواع الخشب والمواد اللاصقة وطرق التركيب. فاللسان شديد الضيق قد يصعّب التجميع وتوزيع المادة اللاصقة، بينما قد يضعف الخلوص المفرط أداء الوصلة. حدّد حدود القبول وفق تصميم الوصلة المعتمد ومتطلبات المادة اللاصقة، بدلًا من اعتماد تفاوت عام لا يستند إلى أساس موثوق.
ينبغي أن يستخدم اختبار المورد مواد ممثلة للإنتاج وأن يتضمن أكثر من عينة ناجحة واحدة. وتكشف الفحوص التالية أنماطًا مختلفة من العيوب:
- قابلية تكرار الأبعاد: افحص سماكة اللسان وأبعاد النقرة وموضع الكتف وطول العارضة النهائي عبر مكونات متتالية.
- قابلية التبادل: جمّع قوائم وعوارض مختارة عشوائيًا بدلًا من الاحتفاظ بأزواج متطابقة كل على حدة.
- جودة السطح والمقطع: افحص الفجوات عند الأكتاف ومحاذاة الأوجه والألياف المسحوقة والتفتت وآثار أدوات القطع عند نقطة التقاء المقاطع الظاهرة.
- أداء إعادة الضبط: انتقل إلى مهمة أخرى، ثم عد إلى الإعداد الأصلي وتحقق من استعادة الأبعاد المعتمدة.
- سلوك التجميع: افحص قوة الإدخال والتعامد، وتحقق مما إذا كان التثبيت المعتاد يغلق الوصلة دون إخفاء أخطاء التشغيل.
التجميع الجاف ضروري، لكنه لا يثبت قوة الالتصاق أو استقرار الباب على المدى الطويل. وعندما تتطلب معايير الأداء ذلك، أدرج عينات ملتصقة واختبارات مناسبة ضمن خطة التأهيل. وافصل قبول التشغيل عن التحقق الإنشائي.
قِس الإنتاجية على مدار يوم العمل
لا تصف سرعات التغذية المنشورة سوى جزء من الإنتاج. ولإجراء مقارنة واقعية، سجّل أوقات التحميل والتموضع والتشغيل والتفريغ والفحص وتغيير الإعداد. واحسب المكونات المقبولة، لا دورات الآلة المكتملة فحسب.
غالبًا ما تكافئ عمليات الإنتاج بالدفعات الصغيرة الإعدادات المسبقة الموثوقة وسهولة تغيير الإعداد أكثر من سرعة القطع القصوى. وقد تبرر الدفعات الأطول إضافة تغذية آلية أو ربط العمليات، بشرط أن تواكبها عمليات إعداد المواد السابقة والتجميع اللاحقة. فإضافة الأتمتة إلى عملية غير مستقرة قد تسرّع إنتاج القطع المرفوضة.
يؤثر الوصول إلى نقاط الفحص أيضًا في الإنتاجية الفعلية. ينبغي أن يتمكن المشغلون من فحص الأبعاد الحرجة دون تفكيك مطوّل أو وصول غير آمن. وقد تجعل مقاييس الإعداد المحددة بوضوح والعينات المرجعية ونقاط الفحص آلة أبسط أسهل في التحكم من نظام أكثر تعقيدًا ذي آلية ضبط غير واضحة.
قيّم الاستخراج ووسائل الحماية ومصدر الكهرباء والهواء المضغوط ومساحة التركيب إلى جانب الطاقة الإنتاجية. تحقّق من المتطلبات المعمول بها في سوق الوجهة والوثائق المرفقة بتكوين الآلة الفعلي. ولا تفترض أن ترتيبات الحماية أو الاستخراج الاختيارية مشمولة في عرض السعر الأساسي.
اعتبر الدعم ونطاق التسليم معيارين فنيين
تعتمد الدقة على المدى الطويل جزئيًا على سهولة الصيانة والدعم. اسأل عن المكونات التي تتطلب فحصًا دوريًا، وكيفية استعادة إعدادات عمود الدوران والسياج بعد الصيانة، وما قطع التآكل التي ينبغي توفيرها محليًا. وضّح المسؤولية عن إعداد أدوات القطع وتدريب المشغلين والتشغيل الأولي واستكشاف الأعطال وإصلاحها قبل التسليم.
شركة Qingdao Zhongding Machinery Co., Ltd. مُصنّع ومصدّر لآلات تشغيل الأخشاب، ولديها أكثر من 20 عامًا من الخبرة في المجال. ويُعد ما تقدمه، بحسب ما ذكرته، من حلول متكاملة لتشغيل الأخشاب ودعم فني وقطع غيار وخدمة ما بعد البيع أمرًا ذا صلة بهذا التقييم. وينبغي تحويل هذه القدرات إلى نطاق عمل خاص بالمشروع: ما العمليات التي يشملها، وما التدريب المتضمن، وكيفية ترتيب توفير قطع الغيار والمساعدة عن بُعد.
عند إعداد قائمة مختصرة لآلات تشغيل الخشب الصلب للأبواب، أرسل إلى كل مورد رسومات الوصلات نفسها ومواصفات المواد ومزيج الإنتاج ومتطلبات القبول. واطلب إجراء اختبارات على الأجزاء الصعبة إلى جانب الأجزاء المعتادة. والخيار الأفضل هو مجموعة الآلة وأدوات القطع التي تنتج باستمرار وصلات قابلة للتبادل، وتعود إلى إعداداتها بصورة متوقعة بعد التغيير، ويمكن صيانتها في ظل ظروف ورشتك الفعلية.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.