


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية اختيار مركز لتصنيع الأخشاب: قدرة المغزل وسعة الأدوات
عند تقييم مركز لتصنيع الأخشاب، تُعد قدرة المغزل وسعة الأدوات عاملين أساسيين لمواءمة أداء الماكينة مع متطلبات الإنتاج.
يعتمد المزيج المناسب على خصائص المواد، وأعماق القطع، ومعدلات التغذية، وعدد العمليات المطلوبة لكل قطعة.
بالنسبة إلى الفرق الفنية التي تقارن خيارات ماكينات تشغيل الأخشاب، يمكن لفهم هذه المواصفات أن يساعد على تجنب الاختناقات، وتقليل تغييرات الأدوات غير الضرورية، وضمان جودة تشغيل متسقة.
يستعرض هذا الدليل العوامل الرئيسية التي تؤثر في اختيار المغزل ومخزن الأدوات، لمساعدتك على تقييم المعدات في ضوء أحمال العمل الحالية واحتياجات الإنتاج المستقبلية.
ابدأ بمهام الإنتاج الأكثر تطلبًا
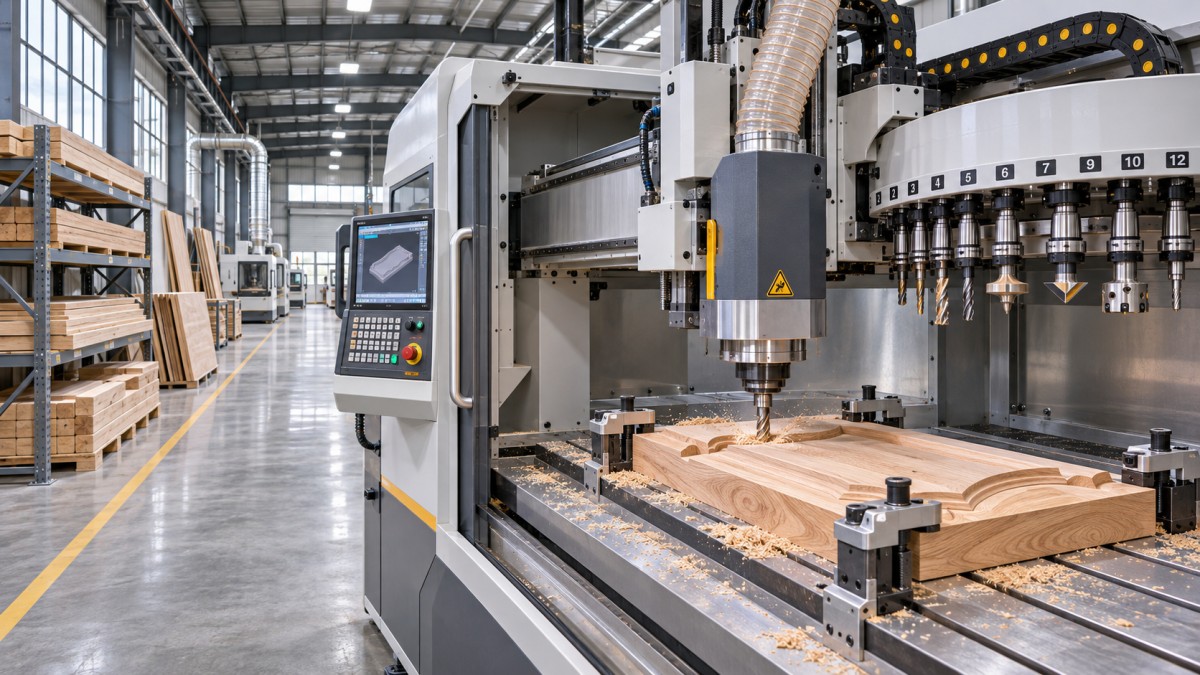
اختر قدرة المغزل وسعة الأدوات بناءً على قطع تمثل الإنتاج الفعلي، لا على أكبر الأرقام الواردة في الكتالوج. غالبًا ما تكون العملية المحدِّدة للأداء قطعًا عميقًا، أو مادة صعبة التشغيل، أو إعدادًا معقدًا.
أدرج المواد والأبعاد والتفاوتات ومتطلبات تشطيب السطح للمكونات الأعلى إنتاجًا. وشمل ذلك أنواع الخشب الصلب، ومواد الألواح، والطلاءات، والتغيرات المتوقعة في محتوى الرطوبة.
لكل قطعة، حدّد العمليات بالتسلسل: التخشين، والتشكيل الجانبي، والثقب، وعمل الأخاديد، وعمل النقر، والتشطيب. وسجّل الأدوات ومعلمات القطع وتغييرات الإعداد اللازمة لكل عملية.
بعد ذلك، حدّد الأعمال التي تستهلك أكبر عدد من ساعات الإنتاج وتلك التي تولّد أعلى حمل لحظي. يجب أن تتمكن الماكينة من التعامل مع كليهما دون المساس بالجودة.
افصل الأعمال المستقبلية العرضية عن الطلبات المؤكدة. للقدرة الإضافية قيمة، لكن شراءها دون وجود عبء عمل واقعي قد يزيد التكاليف من دون تحسين الإنتاجية.
ما قدرة المغزل التي يحتاجها عملك فعليًا؟
تتيح قدرة المغزل إزالة المواد، لكن فائدتها تعتمد على عزم الدوران ضمن نطاق سرعة التشغيل. ولا يضمن ارتفاع القدرة الاسمية بالكيلوواط وحده قطعًا أسرع.
تزيد الأخشاب الصلبة، والقواطع الكبيرة، والتمريرات الأعمق، ومعدلات التغذية المرتفعة عمومًا من أحمال القطع. كما يمكن للألواح الهندسية الكثيفة والطلاءات الكاشطة أن تؤثر في تآكل الأدوات والقدرة المطلوبة.
اطلب من الموردين بيان القدرة المستمرة للمغزل، والقدرة القصوى، والمدة المسموح بها للقدرة القصوى، ونطاق السرعة. وتأكد مما إذا كانت القيم المنشورة تشير إلى دخل المحرك أم إلى القدرة الميكانيكية الخارجة.
تكتسب القدرة المستمرة أهمية خاصة في عمليات التخشين الممتدة. وقد تغطي القدرة القصوى ارتفاعات الحمل القصيرة، لكن لا ينبغي اعتبارها قدرة تشغيل دائمة للماكينة.
عند سرعة دوران معينة، تكون العلاقة التقريبية: القدرة بالكيلوواط تساوي عزم الدوران بالنيوتن متر مضروبًا في السرعة بعدد الدورات في الدقيقة، مقسومًا على 9,550.
على سبيل المثال، يتطلب توليد قدرة 3 kW عند 12,000 rpm عزم دوران يقارب 2.39 Nm عند المغزل. يوضح ذلك العلاقة، ولا يمثل عزم الدوران الفعلي المتاح من المغزل.
تتميز المغازل الفعلية بمنحنيات عزم دوران تعتمد على السرعة وبحدود حرارية. اطلب منحنى الشركة المصنّعة، وتحقق من عزم الدوران المتاح عند سرعات القطع التي تتطلبها أدواتك فعليًا.
على سبيل المثال، قد يحتاج قاطع كبير القطر إلى سرعة دوران أقل من لقمة راوتر صغيرة. والسؤال المهم هو ما إذا كان عزم الدوران الكافي متاحًا عند تلك السرعة.
تحقق أيضًا من حدود حامل الأداة، ومحامل المغزل، وصلابة الماكينة، وتثبيت قطعة العمل. فقد يؤدي عدم كفاية الصلابة أو التثبيت إلى اهتزاز أو تحرك القطعة قبل أن يصل المحرك إلى قدرته الاسمية الخارجة.
كيف تؤثر معلمات القطع في اختيار المغزل؟
يتغير الطلب على القدرة تبعًا لهندسة القاطع، وعرض القطع، وعمق القطع، ومعدل التغذية، وخصائص المواد. قارن عروض الموردين باستخدام العملية المقترحة ومواصفات الأداة نفسها.
يمكن أن تؤدي زيادة التغذية إلى رفع الإنتاج، لكن التغذية المفرطة قد تُحمّل المغزل فوق طاقته أو تترك سطحًا رديئًا. أما خفض التغذية أكثر من اللازم فقد يؤدي إلى احتكاك الأداة بالسطح ويقلل عمرها.
يجب أن تتناسب سرعة المغزل مع قطر القاطع، وتصنيف الأداة، والمادة، وحمولة الرايش المطلوبة. ولا تُعد مواصفة السرعة القصوى سرعة موصى بها لكل عملية.
بالنسبة إلى قاطع ذي عدة حواف قطع فعّالة، يمكن تقدير التغذية لكل سن بقسمة معدل التغذية على سرعة المغزل وعدد حواف القطع الفعّالة.
عند سرعة 12,000 rpm، يحقق قاطع ذو شفرتين ومعدل تغذية قدره 6,000 mm per minute تغذية اسمية تبلغ 0.25 mm لكل سن. ويجب اعتماد الإعدادات الفعلية من صانع الأداة.
لا تكفي حمولة الرايش وحدها للتنبؤ بالقدرة أو جودة التشطيب أو عمر الأداة. إذ تؤثر أيضًا ظروف دخول الأداة، واتجاه الألياف، وحدّة الأداة، ومقدار تعشيق القاطع في المادة.
اطلب إجراء تجربة باستخدام مادتك وقاطعك والتشطيب المستهدف وأعماق التمرير المقترحة. وراقب حمل المغزل خلال الدورة الكاملة، بما فيها الزوايا الصعبة ودخول الأدوات في المادة.
لا تكفي تجربة قصيرة لإثبات الموثوقية على المدى الطويل، لكنها قد تكشف حالات عدم التوافق الواضحة. وبالنسبة إلى الإنتاج المستمر، ناقش الاستقرار الحراري والتشغيل المستدام مع المورد.
كم عدد مواضع الأدوات الكافي؟
ينبغي أن تغطي سعة الأدوات الأدوات المختلفة اللازمة لجدول إنتاج واقعي، بما في ذلك الأقطار والأنماط والمثاقب وأدوات التشطيب المختلفة التي لا يمكن تركيبها على حامل واحد.
أعد قائمة بالأدوات اللازمة لعائلة قطع نموذجية، ثم حدّد الأدوات المشتركة بين الأعمال. واحسب كل مجموعة أدوات مطلوبة، بما في ذلك الأدوات المنفصلة المستخدمة للتخشين والتشطيب.
لنفترض أن جدول الإنتاج يتطلب ثماني أدوات مختلفة لعدة قطع. قد يتمكن مخزن يضم ثمانية مواضع قابلة للاستخدام من تنفيذ هذا الجدول، لكنه لن يترك مجالًا لأدوات احتياطية.
يمكن للمواضع الإضافية استيعاب نسخ احتياطية من القواطع سريعة التآكل أو تلبية احتياجات الأعمال الأقل شيوعًا. وتعتمد قيمتها الاقتصادية على مدى تكرار تجنبها للتوقفات أو التبديل اليدوي.
تحقق مما إذا كانت السعة المعلنة تشير إلى الجيوب الفعلية أم إلى المواضع القابلة للاستخدام مع أحجام أدواتك الفعلية. فقد تشغل القواطع الكبيرة حيزًا مجاورًا أو تتطلب ترتيبات خاصة.
قد يحد طول الأداة وقطرها ووزنها وتوافق حاملها من تحميل المخزن. وتحقق من هذه الحدود باستخدام مجموعات الأدوات الكاملة، لا أبعاد حافة القطع وحدها.
لا يؤدي المخزن الأكبر تلقائيًا إلى تقليل زمن كل دورة. وتتمثل فائدته الأساسية في تجنب التغييرات اليدوية أو انقطاعات الإعداد أو تقسيم الأعمال إلى دفعات منفصلة.
بالنسبة إلى الإنتاج المتنوع، قيّم مدى سرعة المشغلين في استبدال الأدوات والتعرّف عليها بين الدفعات. وقد يكون لإعداد الأدوات مسبقًا، وضبط المخزون، ودقة الإزاحات أهمية تضاهي عدد الجيوب.
هل تختار مبدّل أدوات أم عدة مغازل؟
يؤدي مخزن الأدوات والمغازل الثابتة المتعددة وظيفتين مختلفتين. يخزن المخزن مجموعات الأدوات لتبديلها آليًا، بينما قد تحمل المغازل المتعددة أدوات مختلفة أو تعمل في الوقت نفسه.
يوفر التبديل الآلي للأدوات مرونة عندما تتطلب برامج القطع أدوات مختلفة عديدة. وتعتمد فائدته على زمن التبديل، وتوافق الأدوات، وعدد مرات التبديل في كل دورة.
قد تناسب المغازل المتعددة العمليات المتكررة على قطع متشابهة، لا سيما عندما تستطيع الماكينة العمل على عدة مواضع في الوقت نفسه. وتحقق من الترتيب الفعلي للرؤوس وخيارات نظام التحكم.
على سبيل المثال، صُممت ماكينةCNC Mortising machine لعمل النقرات والفتحات والأخاديد والوصلات في الخشب الصلب ومكونات الأثاث.
تُدرج المواصفات المقدمة ثلاثة أو أربعة مغازل بقدرة 4.5 kW، تعمل بسرعة تتراوح بين 8,000 و18,000 rpm. ولا ينبغي الخلط بين القدرة الاسمية للمغزل الواحد وسعة مخزن الأدوات.
أطوال التشغيل المدرجة هي 0–1,550 mm للطراز ZD-SC1500-3/4 و0–2,200 mm للطراز ZD-SC2200-3/4؛ ويبلغ العرض 135 mm والارتفاع 210 mm في كلا الطرازين.
تجعل هذه الأرقام الماكينات مناسبة لمكونات الخشب الصلب الطويلة وأجزاء الأبواب التي تتوافق مع مواصفاتها. تحقق من خلوص التثبيت الفعلي، وتشغيل الرؤوس، والتفاوتات التي يمكن تحقيقها لقطعك.
لا تفترض وجود قطع متزامن أو تبديل آلي للأدوات أو عدد معين من جيوب الأدوات استنادًا إلى عدد المغازل. اطلب من الشركة المصنّعة تأكيد التكوين المعروض.
احسب أثر الإنتاج قبل مقارنة الأسعار
قدّر زمن الدورة الكاملة بدلًا من التركيز على سرعة القطع وحدها. أدرج التحميل، والتثبيت، والتحسس، والقطع، وتغييرات الأدوات، والتفريغ، وأي فحص مطلوب بين القطع.
على سبيل المثال، تضيف عشرة تغييرات آلية، مدة كل منها ست ثوانٍ، دقيقة واحدة لكل قطعة. وعند إنتاج 100 قطعة في الوردية، يعادل ذلك 100 دقيقة من زمن تغيير الأدوات.
هذه الأرقام للتوضيح وليست مواصفات للمعدات. قد تتم بعض تغييرات الأدوات بالتزامن مع إجراءات أخرى، لذا قِس زمن الدورة الفعلي بدلًا من جمع القيم الواردة في الكتالوج ببساطة.
قارن الوقت الذي توفره الأدوات أو المغازل الإضافية بتكاليف شرائها وتشغيلها. واستخدم حجم الإنتاج المتوقع ومعدل الاستخدام الواقعي، لا الحد الأقصى النظري للإنتاج.
أدرج الأدوات، والحوامل، والقواطع البديلة، واستخراج الغبار، والهواء المضغوط، والبنية التحتية الكهربائية، والصيانة، والتدريب، والتركيب. وتحقق مما إذا كان كل بند مشمولًا في عرض السعر.
إذا وفرت الماكينة المقترحة وقت الإعداد، فاحسب الفائدة استنادًا إلى عدد مرات تغيير الإعداد المتوقعة أسبوعيًا ومعدل موثّق لأجور العمل أو ساعات تشغيل الماكينة. وتجنب احتساب الوفورات المتداخلة مرتين.
قيّم أيضًا مخاطر التوقف. تحقق من توفر قطع الغيار، وترتيبات الدعم الفني، وإجراءات استعادة التشغيل عند تعطل المغزل أو مبدّل الأدوات أو نظام التحكم.
ما الذي ينبغي أن يقدمه المورد قبل القبول؟
قدّم رسمًا لقطعة ممثلة، ومواصفات المادة، ومتطلبات التفاوت، ومعايير التشطيب. واتفق على أدوات القطع وطريقة القياس قبل طلب عرض تشغيل تجريبي.
اطلب من المورد توثيق سرعات المغزل الفعلية، ومعدلات التغذية، وأعماق التمرير، وتغييرات الأدوات، وزمن الدورة الإجمالي. وسجّل ما إذا كان التحميل والتفريغ مشمولين.
افحص الأبعاد الحرجة في مواضع متعددة، وتحقق من تمزق الألياف، والاهتزاز، والاحتراق، وعدم اتساق الوصلات. وكرّر القياسات على عدة قطع بدلًا من الاعتماد على عينة واحدة.
إذا كان تثبيت قطعة العمل أو تفاوت الرطوبة قد يؤثر في النتائج، فأدرج هذه الظروف في التجربة. واتفق على مقدار التفاوت المقبول وكيفية احتساب القطع المرفوضة.
اطلب متطلبات الكهرباء، وضغط الهواء واستهلاكه، واحتياجات الاستخراج، وتفاصيل الأساس، وخلوص الوصول إلى الماكينة. وتحقق من قدرة منشأتك على استيعاب التركيب المقترح.
بالنسبة إلى طرازات النقر المذكورة أعلاه، يبلغ ضغط هواء التشغيل المقدم 0.7 MPa. ويجب تأكيد استهلاك الهواء ومتطلبات المرافق الأخرى وفق التكوين المحدد.
وأخيرًا، دوّن كتابيًا التكوين المتفق عليه للماكينة، واختبارات القبول، والوثائق، والتدريب، وشروط الضمان، ومسؤوليات الخدمة. وأدرج خطة لمعالجة أي اختلافات قبل القبول النهائي.
الاختيار النهائي: واءم السعة مع العمل المتحقق منه
اختر قدرة المغزل بناءً على عزم الدوران ومعدل التشغيل اللازمين لأصعب عمليات القطع المستمرة لديك، ثم تحقق من الاختيار باستخدام مواد وأدوات ممثلة ونتائج مقاسة.
حدّد سعة الأدوات بما يتناسب مع عائلات القطع الكاملة، وتغييرات الإعداد الواقعية، واحتياجات الأدوات الاحتياطية. وقارن أنظمة مخازن الأدوات بترتيبات المغازل المتعددة وفقًا للعمليات المطلوب تنفيذها.
في أي استثمار في ماكينة لتشغيل الأخشاب، تكون المواصفات الأقوى هي المدعومة بتجربة إنتاج موثقة، وتكاليف تشغيل واضحة، وإجراءات قبول متفق عليها.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.