

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
اختيار معدات وصلات الأصابع للخشب الصلب لإنتاج ألواح خام طويلة مستقرة
قد يبدو اللوح الطويل من الخشب الصلب مقبولاً مباشرةً بعد الكبس، لكنه قد يفشل لاحقاً بسبب خطوط غراء مفتوحة، أو سماكة غير متساوية، أو تقوس، أو ظهور الوصلات بوضوح بعد التشغيل. هذه هي المخاطرة العملية وراء اختيار معدات وصل الأصابع للخشب الصلب: فالآلة لا تقتصر على وصل القطع القصيرة معاً، بل تحدد ما إذا كان اللوح النهائي سيظل مستقراً خلال التخطيط، والصنفرة، والطلاء، والنقل، والاستخدام.
للتقييم الفني، فإن مبدأ الاختيار الأكثر موثوقية هو تقييم المعدات باعتبارها عملية مضبوطة بدلاً من اعتبارها آلة قطع وكبس واحدة. تعتمد الألواح الطويلة المستقرة على تشكيلات أصابع دقيقة، ومرجعية متكررة للخام، وتطبيق مضبوط للمادة اللاصقة، ونقل متزامن، وضغط كبس يُحافظ عليه حتى تستقر الوصلة بشكل صحيح. لا تكون لمعدلات الإنتاج الاسمية المرتفعة قيمة كبيرة إذا لم يتمكن الخط من الحفاظ على هذه الظروف عبر اختلاف أنواع الخشب ومستويات الرطوبة وأطوال القطع.
ابدأ بمواصفات اللوح، وليس بكتيب الآلة
يبدأ التكوين الصحيح للمعدات بالمنتج المطلوب تصنيعه. قبل مقارنة تخطيطات الآلات، حدد أبعاد اللوح، وأنواع الخشب، واتجاه العروق المتوقع، والعيوب المقبولة، والمظهر المطلوب للوصلة، وسماحية التشغيل اللاحقة. تختلف تفاوتات سكة موصولة بالأصابع لإطار أثاث مطلي عن تلك الخاصة بمكوّن لوح من الخشب الصلب الظاهر، أو قائم باب، أو لوح بطول إنشائي يُستخدم في التصفيح اللاحق.
ينبغي للمقيّمين توثيق الحدين الأدنى والأقصى لأطوال القطع الداخلة، بالإضافة إلى الطول النهائي المستهدف. تزيد القطع الداخلة القصيرة من الاستفادة من المواد، لكنها تنشئ أيضاً وصلات أكثر في كل لوح وتفرض متطلبات أكبر على التغذية، وتشذيب الأطراف، وتزامن المكبس. وقد يسبب التفاوت الواسع في أبعاد القطع الداخلة مرجعية غير مستقرة ما لم يتضمن الخط مراحل مناسبة للمعايرة والمحاذاة.
ينبغي حسم الأسئلة التالية مبكراً:
- ما المقطع العرضي النهائي الذي يجب أن يحققه اللوح بعد التخطيط أو التشكيل الجانبي؟
- هل ستظل الوصلة ظاهرة، أم ستُغطى بالطلاء، أم ستُشغّل ضمن شكل زخرفي؟
- هل تكون القطع مستقيمة ومتعامدة قبل قطع الأصابع، أم يجب أن يعوض الخط عن الخامات غير المنتظمة؟
- ما أنواع الخشب والكثافات ونطاقات الرطوبة التي ستدخل العملية؟
- هل يعتمد الإنتاج على مقاس متكرر واحد أم على تغييرات متكررة بين المقاطع والأطوال؟
- هل سيجري لصق حواف اللوح النهائي، أو تصفيحه، أو عمل نقرات فيه، أو تشكيله، أو تشغيله بكثافة بطريقة أخرى لاحقاً؟
تحدد هذه الإجابات ما إذا كان ترتيب شبه آلي مدمج كافياً أو ما إذا كان خط متكامل مزود بتغذية آلية وإزالة العيوب ومطابقة النهايات والكبس والتحكم في التفريغ مبرراً. كما تحدد التفاوتات التي يجب تحديدها في اختبار القبول بالمصنع.
دقة تشكيل الأصابع هي أساس قوة الوصلة
يجب إنتاج هندسة الأصابع بشكل متسق من قطعة إلى أخرى. حتى الاختلافات الصغيرة في طول الإصبع أو الخطوة أو حالة الطرف أو تعامد الكتف يمكن أن تقلل مساحة التلامس أو تمنع التثبيت الكامل تحت الضغط. وقد تكون النتيجة وصلة تبدو مغلقة من أحد الوجهين لكنها تحتوي على فجوات داخلية. وغالباً لا تُكتشف هذه العيوب إلا بعد أن يكشف تسوية السطح عن منطقة تفتقر إلى الغراء أو بعد أن تفرض الحركة الموسمية إجهاداً على اللوح.
عند مراجعة ترتيبات رأس القاطع والتشغيل، افحص كيفية مرجعية الخام قبل القطع. تكون الآلة التي تحدد مواضع القطع بالاعتماد على وجه وحافة ثابتين أسهل في التحكم عموماً من آلة تعتمد على أسطح غير منتظمة. يؤثر ضغط التثبيت العلوي، واستقرار التغذية، وصلابة عمود الدوران، وسهولة الوصول إلى القاطع جميعها في تكرارية التشكيل. اسأل عن كيفية تحديد القواطع المتآكلة واستبدالها، لأن الخط الذي يعمل جيداً بأدوات جديدة قد يصبح غير متسق مع تدهور حواف القطع.
تُعد حالة نهاية الشريحة الخشبية الداخلة مهمة بالقدر نفسه. فلن تُصحح النهاية الخشنة أو الممزقة أو المحروقة أو غير المتعامدة بمجرد إضافة المادة اللاصقة. ينبغي أن تتضمن المعدات مرحلة فعالة للتشذيب أو التحضير عند الحاجة، ولا سيما عند استخدام قصاصات مسترجعة أو خامات مجففة في الأفران أو مواد متغيرة العرض. والهدف هو تقديم مواد نظيفة وموضوعة بدقة إلى وحدة قطع الأصابع.
لا تقيّم نمط القاطع بمعزل عن غيره
ينبغي أن يتوافق طول الأصابع وتصميم التشكيل مع نوع الخشب، ومقطع المكوّن، والقوة المطلوبة، ونظام المادة اللاصقة. ليس التشكيل الأعمق أو الأكثر حدة أفضل تلقائياً. يمكن للأصابع الأطول أن تزيد مساحة الترابط، لكنها قد تزيد أيضاً حمل التشغيل وتتطلب محاذاة أدق. وقد تناسب التشكيلات الدقيقة بعض المقاطع الأصغر، لكنها قد تكون أقل تسامحاً عندما تكون جودة الخام والتحكم في التغذية غير متسقين. ينبغي لمورّد الآلة أن يكون قادراً على شرح نطاق التشغيل العملي للأدوات المقترحة بدلاً من التعامل مع نمط إصبع واحد باعتباره شاملاً.
ينبغي أن تكون صيانة الأدوات أيضاً جزءاً من مناقشة الاختيار. حدد ما إذا كان يمكن إزالة رؤوس القواطع وإعادة ضبطها دون وقت إعداد مفرط، وما إذا كانت الآلة توفر مراجع واضحة للتموضع، وما إذا كان يمكن إتمام الفحص الروتيني بأمان. يصبح الخط القادر تقنياً صعب التشغيل عندما تتطلب الصيانة العادية عملاً طويلاً للمحاذاة.
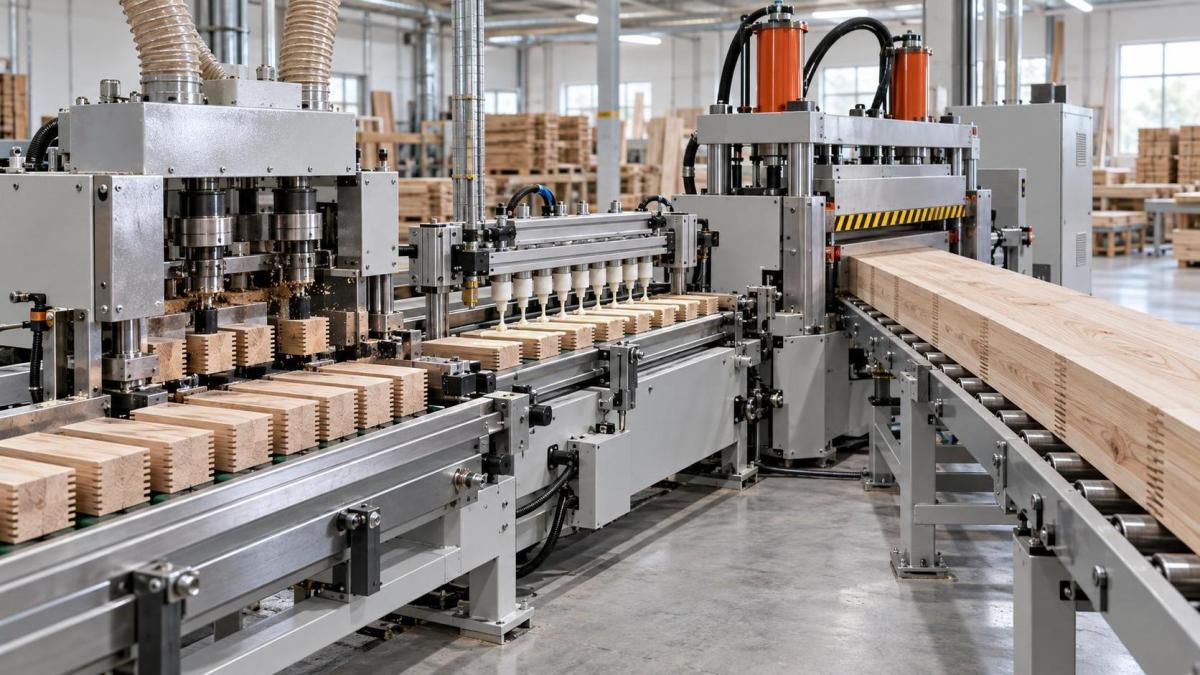
يجب أن يتوافق التحكم في المادة اللاصقة مع المكبس وإيقاع الإنتاج
تفشل وصلات الأصابع لأسباب تختلف عن الألواح الملصقة بالحواف. يجب أن تصل المادة اللاصقة إلى أسطح الأصابع المتزاوجة دون تراكم مفرط أو جفاف أو تلوث. يعد اتساق التطبيق أهم من مجرد وضع كمية كبيرة من الغراء. فقد يترك القليل جداً من المادة اللاصقة خطوط ترابط غير مكتملة؛ بينما قد يسبب الكثير منها خروجاً زائداً للغراء، ويزيد أعمال التنظيف، ويخفي سوء الملاءمة أثناء الفحص البصري.
راجع طريقة تطبيق المادة اللاصقة بالنسبة إلى نوع الخشب وهندسة الوصلة وسرعة الخط. ينبغي أن تسمح المعدات بتطبيق مضبوط ومتكرر وبإجراء تعديلات عملية عند تغير لزوجة المادة اللاصقة أو الظروف المحيطة. وينبغي أيضاً أن يكون من الممكن تنظيف جهاز التطبيق دون التسبب في انقطاعات طويلة أو ترك بقايا متصلبة تؤثر في التغطية.
يستحق زمن التجميع المفتوح اهتماماً خاصاً. فبمجرد تطبيق المادة اللاصقة، يجب أن تمر القطع عبر التموضع والكبس ضمن نافذة العمل المسموح بها من الشركة المصنعة للمادة اللاصقة. قد يبدو خط الآلات الذي يضم عدة عمليات نقل أو مناطق تراكم أو تدخلات يدوية مرناً، لكنه يمكن أن يسبب اختلافاً في التوقيت. وهذا مهم بشكل خاص عندما تتطلب الألواح الطويلة تجميع عدة قطع قبل دورة الكبس النهائية.
أثناء التقييم، اسأل عن المكان الذي يمكن للمشغل فيه ملاحظة وجود المادة اللاصقة قبل إغلاق الوصلة. فالعملية التي لا توفر فرصة عملية لملاحظة عدم التطبيق يمكن أن تنتج حجماً كبيراً من الألواح المعيبة قبل اكتشاف المشكلة. وغالباً ما تكون الرؤية البسيطة، والضبط السهل الوصول إليه، وإجراءات التنظيف الواضحة أكثر قيمة من نظام تطبيق معقد أكثر من اللازم.
أداء الكبس يتجاوز القوة القصوى
غالباً ما تُقارن مواصفات المكبس بمعدل القوة وحده، لكن الألواح المستقرة تتطلب توصيل القوة في الاتجاه الصحيح والحفاظ عليها مع تموضع متكرر. يثبت الضغط الطرفي وصلة الأصابع، بينما قد يكون التقييد الجانبي والعلوي ضرورياً لمنع الإزاحة أو الالتواء أو الحركة في اللوح أثناء الإغلاق. يعتمد الترتيب المطلوب على مقطع اللوح ونوع الخشب وحالة السطح وهندسة الأصابع.
افحص كيفية تحكم المكبس في الظروف التالية:
- المحاذاة المحورية: ينبغي أن تلتقي القطع المتزاوجة دون إزاحة جانبية تترك درجة بعد تسوية السطح.
- تكرارية الضغط: ينبغي للنظام أن يطبق ضغطاً متقارباً من دورة إلى أخرى، لا أن يحقق حملاً ذروياً مرتفعاً فقط.
- دعم اللوح: تحتاج قطع العمل الطويلة إلى دعم أثناء الإدخال والكبس والتفريغ كي لا يؤثر وزنها الذاتي في محاذاة الوصلة.
- التحكم في الطول: ينبغي أن ينتج المكبس أو نظام المصد أطوالاً متكررة قابلة للاستخدام دون خطأ أبعادي متراكم.
- توقيت التحرير: قد يؤدي التحرير المبكر إلى إزعاج وصلة حديثة التكوين، خصوصاً عندما تكون ظروف معالجة المادة اللاصقة صعبة.
من الأسئلة الفنية المفيدة ما إذا كانت الآلة قادرة على الحفاظ على أداء مستقر عندما تكون الخامة قريبة من الحدين الأعلى والأدنى لنطاق السماكة المقصود. تتعامل بعض الأنظمة جيداً مع المواد الاسمية لكنها تصبح أقل دقة مع اختلاف الأبعاد. إذا كان الإنتاج سيشمل مقاسات متعددة، فاطلب عرضاً توضيحياً أو اختبار قبول يعكس هذا الواقع بدلاً من عينة مثالية واحدة.
تفسر حالة المواد غالباً «مشكلات الآلة»
لا يمكن لمعدات وصل الأصابع أن تعوض بالكامل عن الأخشاب غير المناسبة. فتفاوت الرطوبة، والإجهاد الداخلي، والتشققات الطرفية، وجيوب الراتنج، والعقد القريبة من منطقة الوصلة، والقطع المشوهة تؤثر جميعها في التشغيل والترابط. قد يبدو أن الخط يعاني مشكلة في الكبس، بينما يكون السبب الفعلي هو خامة ترتد بعد القطع أو يتغير شكلها بعد مغادرة المكبس.
ينبغي فرز المواد الواردة وفقاً لمستوى الجودة اللازم للمنتج النهائي. قد لا تستقر القطع ذات الالتواء الشديد بشكل صحيح مقابل مراجع الآلة. ويمكن أن تمتد الانقسامات الطرفية إلى منطقة الأصابع بعد التشذيب. وقد تتحرك المواد ذات الرطوبة غير المتساوية بعد الوصل وتحدث تشوهاً ظاهراً في الألواح الطويلة. وهذه مسائل للتحكم في الإنتاج، لكنها ينبغي أن تؤثر في اختيار المعدات لأن الخط المقترح يجب إما أن يرفض القطع غير المناسبة، أو يسمح بتشذيبها، أو يتحمل نطاقاً محدداً من التفاوت.
بالنسبة إلى الألواح الطويلة المستخدمة في مكونات الأثاث، قد يكون اتجاه العروق واختيار اللون مهمين أيضاً. يمكن أن تكون الوصلة سليمة تقنياً لكنها غير مناسبة إذا أحدثت القطع المتجاورة انتقالاً بصرياً غير مقبول. وعندما يكون المظهر مهماً، فكر في كيفية تحديد المشغلين للقطع وتوجيهها وترتيبها قبل أن تزيل التغذية الآلية فرصة التصحيح.
اختر الأتمتة وفقاً للتفاوت، وليس لحجم الإنتاج فقط
تكون الأتمتة ذات قيمة عندما تقلل تفاوت المناولة وتحافظ على تزامن مراحل التشغيل واللصق والكبس. وتكون أقل قيمة عندما يتغير تدفق الخام باستمرار ولا يمكن ضبط الخط بسرعة. يمكن أن يصبح الإعداد المؤتمت بدرجة عالية غير فعال إذا كان كل مقطع عرضي جديد يتطلب إعادة تموضع طويلة، أو تغيير الأدوات، أو إعادة المعايرة.
عند مقارنة معدات وصل الأصابع للخشب الصلب، احسب احتياجات العمالة عبر خلية العمل بأكملها بدلاً من التركيز فقط على المشغل عند المكبس. يؤثر تحميل المواد، والفرز، وتحضير الغراء، وصيانة القواطع، وتفريغ الألواح، وفحص الجودة، والتعامل مع إعادة العمل جميعها في الإنتاجية الفعلية. قد لا يحسن الخط الذي يقلل مهمة يدوية واحدة لكنه يخلق اختناقات قبل الآلة أو بعدها الإنتاج القابل للاستخدام.
ضع في الاعتبار واجهات التشغيل السابقة واللاحقة
نادراً ما تنتهي الألواح الموصولة بالأصابع عند المكبس. فعادةً ما تنتقل إلى التخطيط، أو القطع، أو الثقب، أو التشكيل، أو الصنفرة، أو التجميع. ينبغي أن تترك معدات الوصل المختارة سماحية تشغيل كافية لإزالة الفروقات السطحية البسيطة من دون تقليل المقطع النهائي المطلوب. وينبغي أيضاً أن تفرغ الألواح بطريقة تتجنب تلف الوصلات الجديدة أو تشوه التكديس.
في خط يصنع أجزاء خشبية صلبة مشكّلة، قد تتبع معدات تشكيل منفصلة مرحلة تحضير اللوح. يمكن استخدام آلةSpindle Moulder للتشكيل الدقيق، والتشكيل الجانبي، وعمل الأخاديد، ومعالجة الحواف بعد وصل اللوح وتثبيته. يتميز تكوين ZD1170A بطاولة عمل مقاسها 1130 × 670 mm، وبأقصى سماكة معالجة تبلغ 120 mm، وقطر عمود دوران يبلغ 35 mm، وسرعات عمود دوران تبلغ 8000/10000 r/min، ومحرك بقدرة 5.5 kW. وتكون هذه الأرقام ذات صلة عند التحقق مما إذا كانت قدرة التشكيل اللاحقة تناسب حجم اللوح، لكن لا ينبغي اعتبار هذه الآلة بديلاً عن وظائف قطع الأصابع والكبس المخصصة.
ينبغي مراجعة الواجهة بين الآلات فعلياً: ارتفاع النقل، ودعم البكرات، واتجاه اللوح، ومساحة التراكم، والقدرة على عزل المواد المكبوسة حديثاً عند الحاجة وفقاً لعملية المادة اللاصقة. يمكن أن تتضرر الألواح الطويلة بسبب المناولة السيئة حتى عندما تكون الوصلة نفسها سليمة.
استخدم معايير قبول تكشف عدم الاستقرار الخفي
ينبغي ألا ينتهي التقييم الفني بفحص بصري لعدد قليل من القطع المكبوسة حديثاً. يجب أن تتناول معايير القبول الظروف التي تكشف تفاوت العملية. افحص وجوه الوصلات بعد تسوية السطح، وتحقق من وجود إزاحة عبر الوصلة، وتأكد من اتساق الطول النهائي، وافحص ما إذا كانت تغطية الغراء مستمرة في قطوع اختبارية ممثلة. وعند الاقتضاء، اختبر العينات بعد معالجة المادة اللاصقة في الظروف المحددة لعملية الإنتاج.
من المفيد أيضاً تشغيل عينات تمثل نطاق التشغيل المقصود: مقاطع أرق وأسمك، وقطع داخلة أقصر وأطول، والأنواع الخشبية التي يُرجح أن تشكل تحدياً للتشغيل أو الترابط. لا يتمثل الغرض في إنشاء عرض اصطناعي للحالة الأسوأ، بل في تأكيد أن المعدات المختارة مستقرة ضمن النطاق الذي سيُطلب منها التعامل معه فعلياً.
وأخيراً، قيّم استعادة الأعطال. يجب أن يكون من الممكن تحديد التغذية الفائتة، أو القطعة التالفة، أو حالة نفاد المادة اللاصقة، أو مشكلة القاطع قبل أن تتسبب في سلسلة طويلة من الألواح المشكوك في جودتها. إن سهولة الوصول للتنظيف، ونقاط الضبط الآمنة، وتغذية الآلة الراجعة الواضحة عوامل اختيار عملية لأنها تحدد مدى سرعة استعادة الإنتاج الطبيعي دون فقدان التحكم في جودة الوصلة.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.