

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ماكينات CNC لتجهيز الأبواب لورش تصنيع الأبواب حسب الطلب: ما الوظائف المهمة؟
لا تستفيد ورشة الأبواب المخصصة كثيرًا من ماكينة CNC لمجرد أنها تحتوي على محاور أكثر، أو شاشة أكبر، أو قائمة برامج أطول. الماكينة المفيدة هي التي تستطيع تحويل جدول أبواب متغير إلى عمليات تشغيل قابلة للتكرار بأقل مخاطر إعداد: تجاويف أقفال على ارتفاعات متغيرة، وجيوب مفصلات لأنظمة تجهيزات مختلفة، وثقوب مقابض على كلا الوجهين، وتفريز لأختام الإحكام أو ألواح الرؤية، وأعمال تشكيل تظل دقيقة من الباب الأول إلى الأخير.
هذا التمييز مهم لأن إنتاج الأبواب المخصصة نادرًا ما يكون عملية إنتاج كمي بحتة. فقد تتغير أبعاد الأبواب وسماكاتها واتجاه فتحها وتفاصيل الحواف والعلامات التجارية للتجهيزات وطرق البناء من طلب إلى آخر. لذلك ينبغي تقييم ماكينة معالجة الأبواب CNC بدرجة أقل باعتبارها مركزًا عامًا لأعمال النجارة، وبدرجة أكبر كنظام مضبوط لإدارة تنوع الطلبات. وأهم الوظائف هي التي تلغي التخطيط اليدوي، وتحافظ على دقة المرجع بعد إعادة تموضع الباب، وتسمح بإطلاق مهام جديدة دون برمجة مطولة أو تغييرات في التجهيزات.
ابدأ بعبء التشغيل الفعلي، وليس بتنسيق الماكينة المُعلن عنه
لا يتمثل أول سؤال في الشراء في ما إذا كانت الورشة تحتاج إلى راوتر CNC، أو ماكينة أقفال أبواب، أو مركز معالجة متعدد الوظائف. بل يتمثل في تحديد العمليات التي تتسبب حاليًا في أكبر مزيج من وقت العمل ومخاطر الرفض وتعطيل الجدول الزمني.
بالنسبة لورشة تنتج أبوابًا داخلية ملساء بمفصلات قياسية وأقفال بمقابض رافعة، قد يوفر مركز تشغيل أبواب مخصص أو شبه مخصص أقصر دورة وأبسط تشغيل. أما بالنسبة إلى منتج يتعامل مع أبواب من الخشب الصلب، وحواف متدرجة، وأخاديد زخرفية، ومفصلات مخفية، وأقفال متعددة النقاط، وفتحات زجاجية، وتجهيزات غير قياسية، فإن قدرات التفريز والتشكيل الأوسع تصبح أكثر أهمية. ويمكن أن تتحول الماكينة المختارة لأعمال الأقفال والمفصلات القياسية فقط إلى عنق زجاجة عندما يتغير مزيج الطلبات.
تحدد قطعة العمل نفسها أيضًا الحدود. فقد تكون ألواح الأبواب مجوفة اللب، أو صلبة اللب، أو من ألواح مغلفة، أو قائمة على MDF، أو قائمة على الخشب الرقائقي، أو مكسوة بالقشرة، أو من الخشب الصلب. ولا يمكن التعامل مع متطلبات سلامة الحواف وتشطيب السطح والوزن والاستواء وتفاوتات التثبيت لديها على أنها متكافئة. وقد لا يكون نظام التثبيت بالشفط فقط، الذي يعمل جيدًا مع الألواح المسطحة، طريقة التثبيت المناسبة للوح باب ثقيل أو مقوس أو ضيق أو مسبق التشطيب. ويصبح أداء المغزل المُعلن عنه أمرًا ثانويًا إذا لم يتمكن نظام تثبيت قطعة العمل من الحفاظ على مرجع ثابت أثناء التشغيل.
تشغيل الأقفال والتجهيزات هو الوظيفة الأساسية، لكن عمق القدرات يختلف
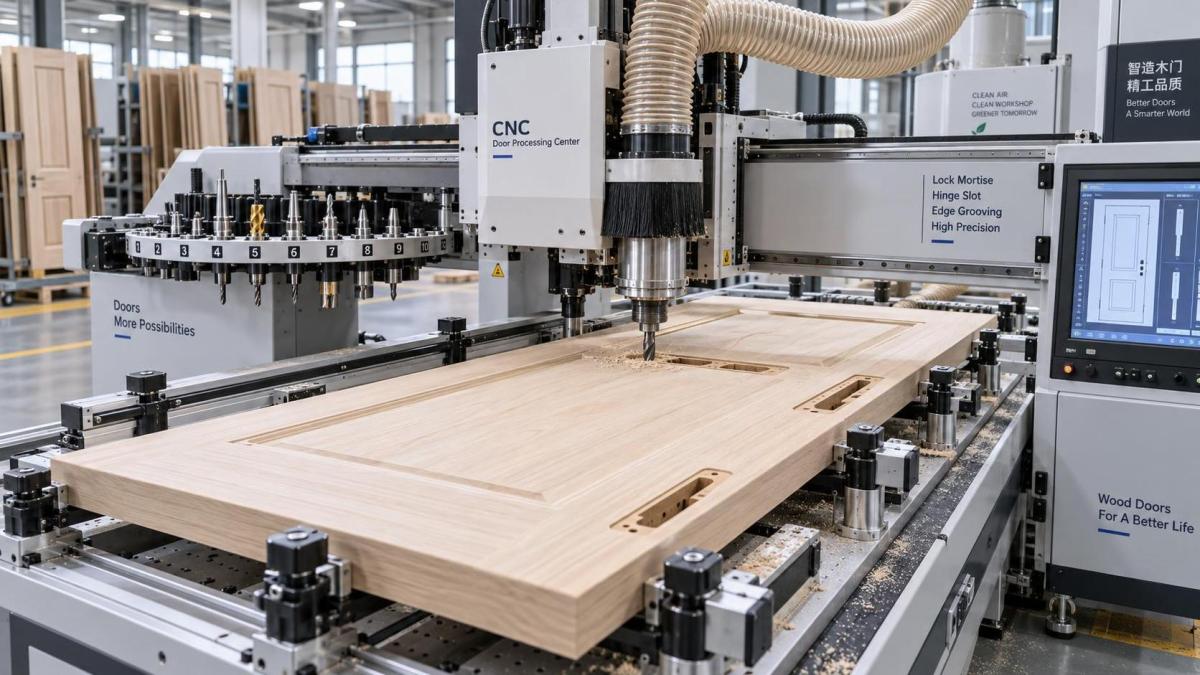
غالبًا ما يكون تجهيز القفل أول عملية يربطها المشترون بمعدات CNC للأبواب. والمتطلب أوسع من مجرد قطع تجويف. إذ يجب أن يتعامل الإعداد القابل للاستخدام مع جيب جسم القفل، وتجويف صفيحة الواجهة، وثقب الأسطوانة، وثقوب المقبض/المغزل، وخلوص المزلاج، والثقوب المرتبطة بها، مع علاقات موضعية متسقة. وعندما تكون الأقفال متعددة النقاط جزءًا من مزيج الإنتاج، يجب أن تستوعب الماكينة أيضًا شرائط الأقفال الطويلة ونقاط الإغلاق المتعددة ونمط التشغيل ذي الصلة، دون إجبار المشغلين على تنفيذ عمليات إضافية يدوية.
المواصفة المهمة ليست مجرد الحد الأقصى لطول جيب القفل. تحقق من نطاق الحركة القابل للاستخدام، وسماكة الباب المسموح بها، وهندسة وصول الأداة، وما إذا كانت وحدة التحكم تدعم برامج تجهيزات ذات معلمات. وينبغي أن يتيح البرنامج العملي للمشغل إدخال ارتفاع الباب واتجاه الفتح وخط مركز القفل والبُعد الخلفي وقالب التجهيزات، ثم إنشاء الإحداثيات الصحيحة. وإذا كان كل تغيير يتطلب تعديل مسارات الأدوات الفردية، فقد تنقل الماكينة جهد البرمجة بدلًا من إزالته.
تستحق مكتبات التجهيزات تدقيقًا دقيقًا. فقد يصف المورد مكتبة واسعة، لكن مراجعة الشراء ينبغي أن تحدد ما إذا كانت تتضمن عائلات التجهيزات المستخدمة فعليًا في مواصفات الورشة، وما إذا كان يمكن إنشاء القوالب داخليًا، وكيفية التحكم في التغييرات. والقالب القابل للتحرير لا يكون ذا قيمة إلا إذا كان محميًا من التعديل غير المقصود ويمكن تحديده بوضوح حسب العلامة التجارية للتجهيزات والطراز والإصدار ونطاق سماكة الباب واتجاه الفتح.
هناك تفصيلان إضافيان يؤثران في الإنتاج اليومي. الأول هو التشغيل من إعداد واحد. فإذا كان يجب أن تتطابق الثقوب على الوجهين المتقابلين بدقة، فإن القدرة على معالجة كلا الجانبين، أو قلب الباب باستخدام استراتيجية مرجعية محددة، تؤثر مباشرة في الدقة والعمالة. والثاني هو إخلاء الرايش. إذ ينتج عن عمل التجاويف العميقة في المواد الهندسية أو الصلبة رايش كبير؛ ويمكن أن يؤثر الشفط الضعيف في جودة القطع وعمر الأداة واتساق العمق ووقت التنظيف.
يجب أن تتوافق معالجة المفصلات مع مجموعة التجهيزات
تكشف أعمال المفصلات عن خطأ شائع في الاختيار: التعامل مع تشغيل جميع المفصلات على أنه متكافئ. فالمفصلات العادية، والمفصلات المخفية، وأنظمة المحاور، والمفصلات القابلة للضبط، وتجهيزات أبواب الحريق الثقيلة تتطلب هندسات جيوب وأنماط حفر وتفاوتات مختلفة. وينبغي تقييم الماكينة وفقًا للمفصلات التي تولد أكبر قدر من التعقيد أو أعلى تكلفة للأخطاء، وليس ببساطة وفقًا للمفصلة القياسية الأكثر استخدامًا.
بالنسبة للمفصلات العادية، تتمثل الاهتمامات الرئيسية في أبعاد الجيب ومعالجة الزوايا وثقب فتحات البراغي ومواضع قابلة للتكرار نسبةً إلى أعلى الباب أو أسفله. أما بالنسبة للمفصلات المخفية، فيصبح عمق التفريز وإمكانية وصول محور الثقب والعلاقة بين مواصفات ورقة الباب والإطار أكثر أهمية. وقد تقطع الماكينة جيبًا بدقة، لكنها تظل غير مناسبة إذا لم تتمكن من حفر المواضع المطلوبة المائلة أو على الوجه بشكل موثوق، أو إذا كانت تفتقر إلى طريقة فعالة للتبديل بين قوالب المفصلات.
يُعد التحكم في المرجع أمرًا محوريًا. فعندما يُشغَّل الباب نفسه للمفصلات والقفل وتجهيزات المقبض، يجب أن تستند كل عملية إلى مرجع متسق. ويعتمد المرجع المفضل على طريقة الإنتاج: الحافة العلوية، أو الحافة السفلية، أو حافة القفل، أو مركز باب محدد. والمهم هو أن يعكس منطق البرنامج اصطلاحات الرسومات في الورشة، وألا يُترك المشغلون لإجراء تعويضات يدوية لاتجاه الفتح أو التوجيه.
ينبغي أن يطلب المشترون عرضًا باستخدام جدول تجهيزات فعلي أو تمثيلي، يشمل أبوابًا يسرى ويمنى. فعينة عامة لجيب مفصلة لا تثبت أن منطق إعداد الماكينة سيمنع أخطاء الصورة المرآتية المكلفة.
يحدد التفريز والتشكيل ما إذا كانت الماكينة تدعم الأعمال المخصصة أم التجهيز القياسي فقط
تحتاج ورشة الأبواب ذات المحفظة المتنوعة إلى أكثر من الثقب وعمل التجاويف. فقد تكون قدرة التفريز مطلوبة للحواف المتدرجة المحيطية، وأخاديد أختام الطقس، وقنوات الأختام الهابطة، ومقابض السحب المستوية، والأخاديد الزخرفية على شكل V، وفتحات ألواح الرؤية، أو أخاديد الأختام المنتفخة عند اشتراطها في مواصفة الباب. وتختلف هذه العمليات بشكل كبير في قطر الأداة واتجاه القطع والتشطيب المطلوب والحساسية لتمزق المادة.
تعد قدرة المغزل مهمة، لكن لا ينبغي النظر إليها بمعزل عن غيرها. قيّم نطاق سرعة المغزل، ونظام الظرف أو حامل الأداة، وطريقة تغيير الأداة، ومواضع الأدوات المتاحة، وما إذا كانت الماكينة تستطيع إكمال التسلسل المطلوب دون تدخل يدوي متكرر. وقد يسبب مبدل أدوات بعدد مواضع قليل جدًا وقت إعداد خفيًا إذا كانت المهمة تتطلب إزالة خشنة وتشطيبًا وثقبًا وتشكيلًا وأدوات تجهيزات خاصة. وعلى العكس، يضيف مبدل الأدوات الأوتوماتيكي الكبير تكاليف ومتطلبات صيانة قد لا تكون مبررة لنطاق إنتاج ضيق ومستقر.
يؤثر هيكل الماكينة وترتيب الدعم أيضًا في جودة الحافة. تحتاج ألواح الأبواب الطويلة إلى دعم على امتداد طولها. وقد يسمح الدعم غير الكافي بالاهتزاز، خاصة أثناء قطع التشكيلات العميقة قرب الحافة. وبالنسبة للأبواب المكسوة بالقشرة أو مسبقة التشطيب، قد تكون القدرة على التحكم في عمليات القطع عند الدخول والخروج، واستخدام استراتيجيات تخديد أو تشطيب مناسبة، وتجنب تلف السطح، أكثر أهمية من تحقيق أقصر دورة نظرية.
عندما تكون الأبواب المصنوعة من الخشب الصلب والمشكلة ضمن مزيج الإنتاج، تأكد مما إذا كانت الماكينة مخصصة لإزالة كميات كبيرة من المواد أم للتشغيل الموضعي فقط. فمركز أقفال الأبواب المدمج ليس بديلًا تلقائيًا لمركز تشغيل CNC بمواصفات مناسبة أو لخط تشكيل مخصص.
غالبًا ما يُستهان بتثبيت قطع العمل وتحميل الأبواب ومناولتها
يمكن أن تمتلك ماكينة معالجة الأبواب CNC برمجيات ووحدات قطع قادرة، لكنها تظل ضعيفة الأداء لأن المناولة لا تتناسب جيدًا مع حجم الباب ووزنه. وينبغي أن ترسم مراجعة الشراء الحركة الكاملة للوح الباب: التحميل، وتحديد المرجع، والتثبيت، والتشغيل، والقلب عند الحاجة، والتفريغ، والنقل إلى العملية التالية.
لكل من كباسات الشفط، والمشابك الميكانيكية، وأنظمة الضغط الرأسية، والطرق المدمجة حدودها الخاصة. يتطلب الشفط إحكامًا ومساحة تماس كافيين؛ وقد يكون أقل موثوقية على قطع العمل ذات الأسطح المحببة أو المسامية أو الملتوية أو الضيقة. وتوفر المشابك الميكانيكية تقييدًا أقوى، لكنها قد تعيق مسارات الأدوات أو تترك مناطق غير مشغلة ما لم يأخذ البرنامج وتسلسل التثبيت ذلك في الحسبان. وبالنسبة للوجوه مسبقة التشطيب، يجب فحص نقاط التلامس من حيث مخاطر ترك العلامات.
ينبغي التحقق من أبعاد الأبواب مقابل نطاق العمل الفعلي بدلًا من بيان مبسط عن «الحد الأقصى لحجم الباب». أدرج أصغر وأكبر الألواح، وأسمك الإنشاءات، والأوراق الضيقة، والمنتجات الثقيلة ذات اللب الصلب، وأي أبواب بها فتحات زجاجية تقلل مساحة التثبيت. وإذا كان التحميل يدويًا، فإن سهولة الوصول المريحة وخطر إتلاف الأسطح النهائية يستحقان الاهتمام نفسه الذي تستحقه قدرة الماكينة الاسمية.
ينبغي أن تقلل البرمجيات الحاجة إلى التفسير، لا أن تعرض الهندسة فقط
قد يكمن الفرق الأكثر تأثيرًا بين الماكينات في طبقة البرمجيات. يعتمد الإنتاج المخصص على تحويل جدول الأبواب إلى تعليمات واضحة لا لبس فيها. وتقبل البرمجيات المفيدة الأبعاد المتغيرة ومعلمات التجهيزات، وتطبق قواعد لاتجاه الفتح وتوجيه الحواف، وتنتج تأكيدًا واضحًا على جانب الماكينة قبل بدء القطع.
يمكن أن يكون التكامل مع برامج التصميم أو ERP أو إدارة الطلبات مفيدًا، ولكن فقط عندما تكون البيانات المصدرية منضبطة. فالاستيراد المباشر للأبعاد أو رموز التجهيزات غير الصحيحة يُنشئ الأخطاء بسرعة أكبر. أما المتطلب الأكثر إلحاحًا فهو قابلية التتبع: يجب أن يرتبط كل برنامج بمعرف مهمة أو باب، وأن يكون المشغل قادرًا على التحقق من التجهيزات المحددة وأبعاد الباب وتوجيه المادة وجانب التشغيل.
يُعد الدعم عن بُعد أيضًا مسألة وظيفية، وليس ميزة خدمة اختيارية. تعتمد معدات CNC للأبواب على وحدات تحكم ومحركات وإصدارات برمجيات ومعلمات قد تتطلب تشخيصًا يتجاوز الصيانة الميكانيكية العادية. قبل تقديم الطلب، حدد كيفية التعامل مع الوصول عن بُعد، ومسار الاستجابة المتاح لأعطال البرمجيات، وما إذا كانت ملفات النسخ الاحتياطي وإجراءات الاستعادة متوفرة، وما إذا كان يمكن توريد مكونات وحدة التحكم المهمة في بلد التشغيل.
يجب تحويل ادعاءات الدقة إلى معايير قبول على مستوى الباب
لا تثبت دقة التموضع المذكورة في الكتالوج وحدها جودة الباب النهائي. إذ يتطلب تصنيع الأبواب دقة وظيفية: يجب أن تسمح المفصلات بالخلوصات الصحيحة، ويجب أن تعمل تجهيزات القفل بحرية، ويجب أن تصطف المقابض، وأن تقع العناصر المفرزة على المسافة الصحيحة من الحافة المرجعية. وتعتمد هذه النتائج على حركة الماكينة وحالة الأداة وتثبيت قطعة العمل واتساق اللوح والمعايرة وانضباط الإعداد.
ينبغي أن تحدد مناقشة قبول المصنع ذات المعنى أنواع الأبواب التمثيلية للمشتري والخصائص التي يجب فحصها. وينبغي أن يوضح المورد كيفية تحديد مرجع الباب، وكيفية التعامل مع عدم التربيع أو تغير الحواف، وروتين المعايرة المطلوب، وكيفية التحقق من الأجزاء المتكررة. ومن المنطقي إدراج ظروف صعبة لكنها اعتيادية في المراجعة: زوج من الأبواب اليسرى واليمنى، وأكثر من سماكة واحدة، وجسم قفل طويل، وتجهيزات تتطلب التفريز والثقب معًا.
ينبغي أن تكون مسؤولية الأدوات واضحة. فبعض الماكينات تُورَّد بأدوات أساسية، ولكن ليس بمجموعة الأدوات الكاملة اللازمة لحزمة تجهيزات المشتري. وتؤثر جودة الأداة وهندستها واتزانها وتوفر البدائل في التشطيب وقابلية التكرار معًا. وقد يكون بدل الأدوات الأولي المنخفض مضللًا إذا كان يجب شراء حزمة أدوات جاهزة للإنتاج بصورة منفصلة بعد التشغيل التجريبي.
لا تخلط بين تحديد مقاسات الألواح في المراحل السابقة وتشغيل الأبواب بـ CNC
يبدأ إنتاج الأبواب كثيرًا بقطع وتحديد مقاسات المكونات أو الألواح القائمة على الصفائح، لكن هذه عملية منفصلة عن تشغيل التجهيزات والتشكيلات باستخدام CNC. ويمكن أن يكون المنشار ذو الطاولة المنزلقة من الأصول المناسبة في المراحل السابقة عندما يلزم قطع MDF أو الخشب الرقائقي أو الخشب الصلب أو مواد الألواح بدقة قبل وصول الأبواب إلى العمليات اللاحقة. فعلى سبيل المثال، يتم تحديد مواصفاتZD350 بطاولة منزلقة بطول 3,200 mm، وشفرة رئيسية بقطر 350 mm، ومجموعة منشار برفع كهربائي، وإمالة للشفرة من 45° إلى 90°. وهذه الخصائص ذات صلة بتجهيز الألواح وقطعها، وليست بديلًا عن ماكينة CNC مخصصة لمعالجة الأبواب.
إن الفصل بين هذه الوظائف أثناء التوريد يمنع خطأ مكلفًا في المواصفات. فقد تحتاج الورشة إلى تجهيز دقيق للألواح وتشغيل مرن للأبواب، لكن قرار الشراء ينبغي أن يحدد موضع كل عملية، وكيفية تدفق المواد بينهما، وما إذا كان يُطلب من ماكينة واحدة تغطية مهام خارج نطاقها الإنتاجي.
يتشكل خطر دورة الحياة بفعل قابلية الصيانة والتحكم في التغيير
السعر الأولي ظاهر؛ أما التعرض للتوقف فهو أقل ظهورًا لكنه غالبًا أكثر تعطيلًا. قيّم توافر الأجزاء المستهلكة، وترتيبات صيانة المغزل، والمكونات الهوائية ومكونات التفريغ، والوثائق الكهربائية، ودعم وحدة التحكم، وقدرة المورد على تقديم التكوين الدقيق للماكينة المطلوبة. وقد تتسبب الماكينة المبنية حول أجزاء خاصة غير شائعة في فترة استرداد طويلة بعد عطل صغير نسبيًا.
ينبغي أن يشمل التشغيل التجريبي أكثر من التركيب والعرض الأساسي. إذ يتطلب التسليم نسخًا احتياطية لمعلمات الماكينة، ورسومات كهربائية وهوائية، وفترات الصيانة، ومتطلبات التشحيم، وقوائم الأدوات، وتعليمات السلامة، وشروحات الإنذارات، وطريقة محددة لإنشاء برامج التجهيزات الجديدة والموافقة عليها. ومن دون هذا النقل، تظل الورشة معتمدة على الدعم الخارجي للتعامل مع التباينات الروتينية.
لذلك فإن الماكينة المناسبة ليست تلك التي تمتلك أطول قائمة من القدرات. بل هي التي تتوافق وظائف القفل والمفصلات والثقب والتفريز وتثبيت قطع العمل والبرمجيات فيها مع نطاق الأبواب الذي يُباع فعليًا؛ والتي تتناسب طريقة مناولتها مع المنتج المادي؛ ويمكن لنموذج دعمها الحفاظ على قابلية استعادة الإنتاج عند الحاجة إلى الاهتمام بالأدوات أو البرامج أو المكونات. وهذا هو المزيج الذي يحول قدرة CNC إلى إنتاج موثوق للأبواب المخصصة بدلًا من مصدر آخر لتعقيد الإعداد.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.