


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
اختيار معدات إنتاج الأبواب للأبواب الخشبية الصلبة مقارنةً بالأبواب المسطحة
اختر معدات تصنيع الأبواب الخشبية وفقًا لتركيب الباب والعمليات التي تحدد جودته النهائية. تتطلب الأبواب المصنوعة من الخشب الصلب تجهيزًا دقيقًا للقوائم والعوارض والألواح والوصلات. أما الأبواب المستوية فتتطلب واجهات مسطحة، وسماكة متجانسة للقلب والإطار، وضبطًا لتطبيق المادة اللاصقة، ودورة كبس مناسبة. يحتاج كلا المسارين إلى ضبط المقاسات والصنفرة وتشغيل مواضع التركيبات، لكن قيود الإنتاج الرئيسية تختلف بينهما.
ابدأ بتحديد مواصفات الباب: تركيبه من المواد، وأبعاده النهائية، وتشطيب سطحه، وتجهيزات التركيبات، والإنتاج المطلوب لكل وردية. قد لا تكون الآلة التي تحقق دقة ممتازة للمكونات مناسبة رغم ذلك إذا كان نطاق تشغيلها لا يستوعب أكبر باب أو إذا عطّلت دورتها عملية التجميع. يساعد تحديد مسار العملية أولًا على تقييم مواصفات كل معدة على حدة.
يحدد تركيب الباب مواضع الحاجة إلى الدقة
في هذه المقارنة، يُقصد بالأبواب المصنوعة من الخشب الصلب أساسًا التصاميم ذات الإطار واللوح، المجمعة من مكونات خشبية صلبة. أما الأبواب المستوية، فتتكون من واجهات مسطحة ملصقة بإطار محيطي وقلب داخلي. وقد يكون القلب خفيف الوزن على شكل خلايا نحل، أو شرائح خشبية، أو مادة ألواح هندسية. وتفرض هذه البدائل متطلبات مختلفة على المناولة وتطبيق المادة اللاصقة والكبس.
لا تكفي تسميات التركيب وحدها. فالباب المستوي المزود بكتل تدعيم خشبية وحواف من الخشب الصلب لا يزال بحاجة إلى تشغيل مكوناته. كما أن الباب المصنوع من الخشب الصلب والمزود بلوح هندسي مكسو بقشرة يضيف متطلبات لمناولة الألواح ولصقها. ينبغي أن يستند اختيار المعدات إلى قائمة المواد الفعلية ورسومات الوصلات.
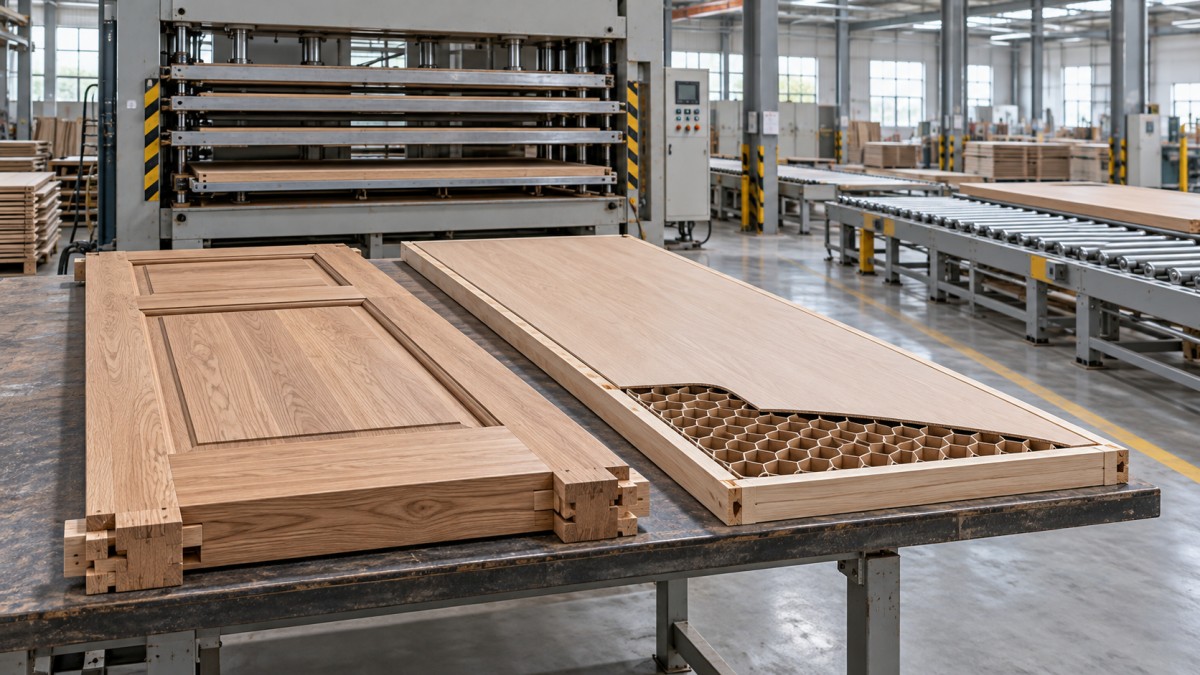
صمّم مسار تصنيع الأبواب الخشبية الصلبة اعتمادًا على أسطح مرجعية مستقرة
تبدأ الوصلات الدقيقة بمواد خام مجهزة. يحدد النشر الطولي عروض المكونات، بينما ينشئ تسوية الأسطح والتخانة الأوجه المرجعية التي تستخدمها الآلات اللاحقة. إن تغذية أخشاب ملتوية أو معوجة مباشرة إلى آلة التشكيل تنقل عدم استقرار المادة إلى المكون النهائي. ويجب أن يسمح بدل التشغيل الإضافي باستقامة الأخشاب من دون أن تصبح العوارض أو القوائم أصغر من المقاس المطلوب.
تكون مناشير التمزيق متعددة الشفرات مناسبة عندما تبرر الحاجة إلى عروض شرائح متكررة إجراء عدة قطوع طولية في الوقت نفسه. يذكر المنشار Multi Blades Rip Saw، المتوفر بإصداري ZDF-120-300 وZDF-150-300، عرض معالجة أقصى يبلغ 300 mm، ونطاقي ارتفاع معالجة يبلغ كل منهما 50–120 mm و60–150 mm على التوالي. وتتمثل وظيفته في تقطيع قطعة واحدة إلى عدة شرائح خلال تمريرة واحدة. تصف هذه الأبعاد مرحلة تجهيز الأخشاب؛ ولا تثبت ملاءمة المنشار لمعالجة ألواح الأبواب بعرضها الكامل.
قبل اختيار هذه المرحلة، تحقّق من أبعاد المواد الخام المسموح بها، وترتيب الشفرات، وبدل القطع، وسلوك التغذية باستخدام أخشاب ممثلة للإنتاج. تؤدي القطوع المتعددة إلى مناشير متعددة، لذا يعتمد مردود المواد على تخطيط الشرائح والعيوب والمقاطع النهائية المطلوبة. ولا تكون سرعة التغذية العالية مفيدة كثيرًا إذا تعذّر على آلة التخانة اللاحقة استيعاب الحجم الناتج.
بعد تجهيز المواد الخام، يعتمد اختيار الآلة على شكل الوصلة. يتطلب تركيب النقر واللسان توافقًا في التوضيع والأدوات المستخدمة للأجزاء المتزاوجة. أما تصميمات التشكيل والتخديد فتحتاج إلى قواطع متطابقة وأوجه مرجعية مضبوطة. يوفر مركز التشغيل CNC مرونة للتصميمات المتنوعة، بينما تلائم الآلات المخصصة الأعمال المتكررة ذات مجموعات المكونات المستقرة. قارن دورات تشغيل المكونات كاملة، بما فيها التثبيت وإعادة التوضيع، لا زمن القطع وحده.
تؤثر حركة الألواح أيضًا في معدات التجميع. فعندما يُصمم لوح خشبي صلب ليتحرك بحرية داخل المجاري، يجب أن يُغلق التثبيت وصلات الإطار من دون تثبيت اللوح عرضيًا عن غير قصد. ولا يمكن للمشبك الأقوى أن يصحح شكل وصلة غير متوافق أو تفاوتًا مفرطًا في الرطوبة.
يجب أن تضبط معدات تصنيع الأبواب المستوية مجموعة الأجزاء الملصقة بأكملها
ينقل إنتاج الأبواب المستوية التركيز من الوصلات الفردية إلى اتساق السماكة عبر سطح عريض. يجب أن يدعم الإطار والكتل الداخلية والقلب الواجهات عند المستوى المطلوب. يؤدي ارتفاع مقطع الإطار أو بروز كتلة القفل إلى تركّز موضعي للضغط، فيما يترك القلب الأصغر من المقاس مناطق غير مدعومة. ولا يحل زيادة ضغط الكبس أيًا من هاتين المشكلتين على نحو موثوق.
ينبغي تقييم مناشير الألواح أو معدات التعشيش وفقًا لمادة الواجهة، وأحجام الألواح الواردة، وجودة الحواف، ومتطلبات المناولة. تحتاج الواجهات الرقيقة إلى دعم كافٍ أثناء القطع والنقل. كما يجب حماية الأسطح الزخرفية من الاحتكاك الانزلاقي والحطام العالق وتكديس الألواح من دون دعم كافٍ.
طابق تطبيق المادة اللاصقة مع تسلسل التركيب
تناسب آلة نشر المادة اللاصقة بالأسطوانات المواد المسطحة والمواد اللاصقة المتوافقة، لكن نطاق ضبطها ومتطلبات تنظيفها لا يقلان أهمية عن عرض التطبيق الاسمي. تحقّق من إمكانية تطبيق المادة اللاصقة المحددة بالتساوي وبالمعدل المطلوب، من دون إتلاف الواجهات الرقيقة. وعندما تستخدم العملية خرزات لاصقة أو نمط تطبيق آخر، يجب أن تثبت تجارب اللصق توافر التلامس والدعم الكافيين.
تبدأ نافذة الإنتاج المفيدة عند تطبيق المادة اللاصقة. يجب أن يتوافق تجهيز الواجهات، ووضع القلب، ومحاذاة الإطار، والنقل إلى المكبس مع شروط التجميع المحددة للمادة اللاصقة. وقد تؤدي إضافة آلة نشر أسرع إلى زيادة الهدر إذا ظلت عملية التركيب بطيئة وانتظرت الأجزاء المغطاة بالمادة اللاصقة مدة أطول من اللازم.
اختر المكبس وفقًا لمتطلبات اللصق والقلب
تتطلب مسارات الكبس البارد والساخن أنظمة مواد لاصقة وتخطيط دورات مختلفين. يتطلب المكبس المسخّن ضبط درجة الحرارة ومراعاة انتقال الحرارة عبر مجموعة الأجزاء. ويتجنب المكبس البارد الألواح المسخّنة، لكنه قد يتطلب إشغالًا أطول وفقًا للمادة اللاصقة وظروف العملية. لا ينبغي اختيار أي من المسارين استنادًا إلى ادعاءات زمن الدورة من دون مواصفات لصق متوافقة.
يجب تفسير قوة الكبس إلى جانب مساحة التحميل. فالقوة الإجمالية نفسها تنتج متوسط ضغط مختلفًا باختلاف حجم الباب أو نمط التحميل. ولضغط متوسط محدد، تساوي القوة المطلوبة الضغط مضروبًا في مساحة التحميل، مع استخدام وحدات متسقة. ومع ذلك، تحدد صلابة لوح الكبس وتوازيه مدى انتظام انتقال تلك القوة إلى مجموعة الأجزاء.
تفرض القلوب خفيفة الوزن قيدًا إضافيًا: إذ يجب أن يظل الضغط الكافي للالتصاق متوافقًا مع مقاومة القلب للانضغاط. تحقّق من نطاق الضغط المعتمد باستخدام التركيبة الفعلية للواجهة والقلب والإطار والمادة اللاصقة. وعند استخدام اللوح نفسه لأبواب ذات سماكات مختلفة، يجب التحقق صراحةً من ترتيب التحميل؛ إذ تمنع اختلافات ارتفاع التكديس التلامس المنتظم.
تحتاج آلات التشطيب المشتركة إلى قدرات مختلفة
يتطلب كلا نوعي التركيب ضبط المقاسات النهائي وتجهيز مواضع التركيبات، لكن ظروف التشغيل تختلف. قد تظهر في مقاطع الخشب الصلب اتجاهات مختلفة للألياف وتنسيل عند الزوايا. أما تشذيب الأبواب المستوية فيمر عبر مزيج من الواجهة والمادة اللاصقة ومادة الحافة. يجب اختبار اختيار الأدوات والدعم واتجاه القطع على التركيب المقصود.
تستحق معالجة الحواف اهتمامًا منفصلًا. تتطلب الحواف الخشبية الصلبة في الأبواب المستوية تثبيتًا، يتبعه تشذيب أو تشكيل. ولا يعني أن آلة تلبيس الحواف المصممة للحواف الرقيقة تستطيع تلقائيًا معالجة الحواف الخشبية السميكة. حدّد مادة الحافة وطريقة الوصل وبدل التشذيب وشكل الزوايا المطلوب قبل تحديد مواصفات هذه المحطة.
عند تجهيز تجاويف الأقفال ومواضع المفصلات وغيرها من خصائص التركيبات، قارن إمكانية الوصول للتشغيل مع جدول التركيبات الكامل. فقد تحتاج الآلة التي تثقب الأوجه بدقة إلى إعداد منفصل لتجهيز تجاويف الحواف العميقة. وتُعد المراجع الموحدة للتوضيع أساسية عند تغيير جهة فتح الباب أو عند قياس مواضع التركيبات انطلاقًا من الحافة النهائية.
ينبغي أن تعكس سعة الصنفرة مقدار المادة المسموح بإزالتها للتشطيب. تحتاج مكونات الخشب الصلب إلى التحكم في الحفاظ على شكل المقطع ومنع آثار الصنفرة عكس اتجاه الألياف. أما الأبواب المستوية المكسوة بالقشرة أو ذات الواجهات الرقيقة، فالمادة المتاحة لإزالتها محدودة. ولا يمكن للصنفرة بالحزام العريض أن تعوّض بأمان أخطاء كبيرة في سماكة التجميع إذا كان ذلك سيؤدي إلى اختراق طبقة الواجهة.
احسب الإنتاجية انطلاقًا من العملية المقيّدة للإنتاج
سرعة تغذية الآلة ليست سوى جزء واحد من الطاقة الإنتاجية. ينتج تجهيز الخشب الصلب عدة مكونات لكل باب، غالبًا عبر مسارات تشغيل مختلفة. أما تجميع الأبواب المستوية فيستهلك مساحة المكبس ووقته. إن مقارنة هذين المسارين على أساس عدد الأبواب في الدقيقة عند محطة واحدة تخفي حجم العمل المطلوب في مواضع أخرى.
بالنسبة إلى المكبس، يُعد التقدير الأولي المفيد كما يلي:
عدد الأبواب النظري في الساعة = عدد الأبواب في الحمولة × 60 ÷ إجمالي زمن الدورة بالدقائق.
أدرج التحميل والإغلاق والكبس والفتح والتفريغ ضمن الدورة. وعند توافر عدة فتحات، لا تحتسب إلا المواضع التي يمكن تحميلها ومعالجتها فعليًا وفق ترتيب التشغيل المقترح. ثم ضع في الحسبان تبديل الإعدادات والانقطاعات والمناولة في العمليات اللاحقة عند تحديد هدف واقعي للوردية.
بالنسبة إلى تشغيل المكونات، حوّل جدول الأبواب إلى كميات من العوارض والقوائم والألواح. وافصل زمن القطع عن زمن الإعداد، خصوصًا عندما تتطلب العروض أو المقاطع المختلفة تغيير الأدوات. قد تتفوق آلة مرنة ذات دورة قطع أبطأ على ترتيب مخصص في الدفعات الصغيرة والمتنوعة، إذا ألغت تكرار الإعدادات وعمليات النقل.
ينبغي أن يكون لمساحة التخزين المؤقت غرض واضح أيضًا. يجب تنظيم الأخشاب المجهزة حسب المقطع والحالة. للأجزاء المطلية بالمادة اللاصقة حد زمني، بينما تتطلب الأبواب المكبوسة حديثًا مناولة مناسبة لتطور قوة الالتصاق فيها. وقد تحول الأكوام غير المخطط لها بين الآلات حسابات الطاقة الإنتاجية المتوازنة إلى تلف في السطح أو تشوه أو تأخير في التجميع.
استخدم التجارب الإنتاجية لمعالجة ثغرات المواصفات
ينبغي أن تمثل اختبارات القبول الطرف الأصعب من نطاق الإنتاج المقصود. أدرج أكبر مقاس مطلوب، وأصعب اتجاه لألياف الخشب، وأرق مادة للواجهة، وهندسة التركيبات التي تتطلب أكبر إمكانية للوصول أثناء التشغيل. ويجب أن تطابق مواد الاختبار مواصفات الإنتاج المقترحة بدرجة كافية لجعل النتائج ذات دلالة.
سجّل النتائج المرتبطة مباشرةً بجودة الباب:
- هندسة المكونات: اتساق المقطع، والاستقامة، والتعامد، وملاءمة الوصلات المتزاوجة بعد المناولة المعتادة.
- في الأبواب المكبوسة، قِس توزيع السماكة والاستواء بعد فترة التكييف المحددة. افحص الواجهة بحثًا عن ظهور أنماط القلب أو وجود انخفاضات موضعية، وقيّم الالتصاق باستخدام طريقة متفق عليها تناسب التركيب.
- التشغيل النهائي: تلف الحواف، ومواضع التركيبات، وعمق التجاويف، وقابلية تكرار المراجع المستخدمة للتوضيع بعد تغيير الإعدادات.
- ينبغي أن يشمل الإنتاج المرصود أنشطة التحميل والتفريغ وضبط الأدوات والتنظيف الاعتيادية.
اتفق على حدود التفاوت وطرق القياس قبل الاختبار. فلا يمكن مقارنة باب قيس فور خروجه من المكبس مباشرةً بباب قيس بعد التبريد والتكييف. وبالمثل، قد تخفي القياسات المأخوذة من حواف مرجعية مختلفة أخطاء التوضيع.
ينبغي إدراج متطلبات التركيب ضمن المقارنة النهائية للمعدات، لأنها تؤثر في إمكانية نقل الأداء المثبت إلى الإنتاج. تحقّق من متطلبات الشفط عند حمل القطع المقترح، ومتطلبات الكهرباء والهواء المضغوط، وإمكانية الوصول لأغراض الصيانة، والمساحة اللازمة لتحريك المواد بكامل أطوالها. وبالنسبة إلى المكابس، أدرج إمكانية الوصول إلى ألواح الكبس وتنظيف بقايا المادة اللاصقة ومساحة الخلوص اللازمة للتحميل.
يمكن لورشة تنتج أبوابًا من الخشب الصلب وأبوابًا مستوية أن تشارك بعض عمليات ضبط المقاسات والصنفرة وتجهيز التركيبات، متى كانت سعتها ووسائل تثبيت العمل ملائمة لكلا التركيبين. أبقِ متطلبات تجهيز الأخشاب وتجميع الأجزاء الملصقة منفصلة حيثما استدعت المواد ضوابط مختلفة. ويجب أن تربط المواصفات النهائية للمعدات كل آلة بعملية محددة، ونطاق مواد مقبول، ومتطلب جودة قابل للقياس، ودورة تشغيل مثبتة.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.