


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ماكينات النجارة CNC ثلاثية المحاور مقابل خماسية المحاور: ما أجزاء الأثاث التي تحتاج إلى كل منها؟
اختر آلات CNC للأعمال الخشبية ذات 3 محاور عندما تتمكن أداة القطع من الوصول إلى الأجزاء المطلوبة من اتجاه ثابت، مع إمكانية إعادة ضبط موضع القطعة بسهولة لمعالجة الجوانب الأخرى. وينطبق ذلك على ألواح الخزائن المسطحة والرفوف والأبواب والعديد من مكونات الخشب الصلب ذات الأشكال المتنوعة. ضع في اعتبارك إمكانات 5 محاور عندما تجعل الوصلات المائلة أو التجاويف العميقة أو تغيّر اتجاهات الأسطح وصول الأداة صعبًا أو يتطلب عددًا كبيرًا من عمليات الإعداد المنفصلة.
إن مقعد الكرسي المنحوت لا يتطلب تلقائيًا خمسة محاور، كما قد تستفيد قطعة أثاث مستطيلة من ذلك إذا كانت تتضمن وصلات بزوايا مركبة متعددة. وللتقييم الفني، تُعد مجموعة رسومات الإنتاج نقطة بداية مناسبة: ما الأسطح التي تحتاج إلى تشغيل، وكيف ستصل الأداة إليها، وكيف ستظل القطعة مثبتة بإحكام طوال العملية.
ميّز بين شكل السطح وإمكانية وصول الأداة
تحرك آلة التوجيه ذات 3 محاور أداتها على المحاور X وY وZ مع ثبات اتجاه المغزل أثناء التشغيل. ويمكنها قطع الجيوب والخطوط المحيطية والأخاديد والتضاريس ثلاثية الأبعاد. كما يمكنها تشغيل العديد من الأسطح المنحنية باستخدام أدوات ومسارات تشغيل مناسبة. لذلك، فإن «القطعة ثلاثية الأبعاد» و«الحاجة إلى خمسة محاور» حكمان مختلفان.
يظهر القيد عندما تحتاج الأداة إلى الاقتراب من اتجاه آخر. فالمغزل الرأسي الثابت لا يستطيع تشغيل كل ثقب جانبي أو تجويف سفلي أو نقر مائل مباشرةً. وقد يحتاج المصنع إلى إعادة ضبط موضع قطعة العمل، أو استخدام أداة تثبيت مخصصة، أو تركيب رأس ملحق متوافق. ولكل خيار تبعات على الخلوص والدقة وزمن المناولة.
تضيف آلة 5 محاور حركتين دورانيتين عبر الرأس أو الطاولة أو كليهما. وتتيح هذه الحركات وضع الأداة وقطعة العمل في اتجاهات مختلفة بالنسبة إلى بعضهما. لكن توفر خمسة محاور لا يضمن إمكانية الوصول إلى كل ميزة في عملية تثبيت واحدة. فما زالت حدود الحركة الدورانية وحجم رأس المغزل وطول الأداة وموضع أداة التثبيت ونطاق عمل الآلة تقيد الوصول.
ومن المهم أيضًا تحديد ما إذا كان التطبيق يتطلب تشغيلًا مفهرسًا أم متزامنًا. ففي التشغيل المفهرس، الذي يُسمى غالبًا تشغيل 3+2، تضبط المحاور الدورانية الأداة على زاوية معينة قبل القطع باستخدام المحاور الخطية. أما التشغيل المتزامن ذي المحاور الخمسة فيغيّر الاتجاه أثناء القطع. ولا تحتاج كثير من وصلات الأثاث المائلة إلا إلى ضبط موضع مفهرس؛ بينما قد تبرر أعمال الأسطح الأكثر تطلبًا الحركة المستمرة.
ما قطع الأثاث المناسبة لكل تهيئة؟
ألواح الخزائن والرفوف والأبواب المسطحة
تُعد المعالجة ذات 3 محاور نقطة بداية مناسبة لقطع الأثاث المصنوعة من الألواح. فقص المحيطات، وتفريز الأخاديد والدرزات، وإنشاء تجاويف المفصلات، والثقب من الوجه المكشوف لا تتطلب عادةً مغزلًا مائلًا. ويمكن لترتيب تعشيق مناسب أن يجمع هذه العمليات مع إبقاء الألواح مدعومة على الطاولة.
في هذه الحالة، قد يعتمد الإنتاجية بدرجة أكبر على تحميل الألواح والتثبيت بالتفريغ ومعدات الثقب وتغيير الأدوات والتفريغ، لا على عدد المحاور. وقد تكون آلة مهيأة لمعالجة الألواح أنسب للإنتاج من آلة ذات خمسة محاور لا تسهم حركاتها الإضافية كثيرًا في تسلسل القطع الفعلي.
يتطلب الثقب من الحواف والميزات الموجودة على الوجه المقابل اهتمامًا منفصلًا. فالمغزل الرأسي الأساسي لا يتيح الثقب الأفقي لمجرد أن القطعة مسطحة. وقد يفي بالغرض قالب ثقب متوافق أو رأس ملحق أو إعداد ثانٍ أو عملية منفصلة. قارن العملية كاملة قبل تصنيف هذه القطع ضمن فئة معينة من الآلات.
الألواح المزخرفة والقوالب والأبواب ذات الخطوط المنحنية
غالبًا ما تناسب التشكيلات البارزة والزخارف المنحوتة والتضاريس السطحية المعالجة ذات 3 محاور. إذ تستطيع الأداة اتباع تغيّر الارتفاع على المحور Z مع الحفاظ على اتجاهها الرأسي. وتعتمد جودة السطح على هندسة القاطع والمسافة بين مسارات القطع واتجاه الألياف وحالة الأداة وثبات قطعة العمل، إلى جانب أداء الآلة.
تزداد أهمية إمكانات 5 محاور عندما تتسبب التفاصيل العميقة في مشكلات تتعلق بالخلوص، أو تعيق الجدران الجانبية حامل الأداة، أو يتضمن التصميم ميزات تحت سطح بارز. وقد يحسّن إمالة الأداة إمكانية الوصول أو يتيح استخدام قاطع أقصر. لكنها لا تضمن الوصول إلى كل تجويف، وقد تظل بعض التفاصيل بحاجة إلى أدوات خاصة أو طريقة تصنيع مختلفة.
مقاعد الكراسي المنحوتة
يمكن غالبًا تشغيل سطح مقعد مفتوح يشبه الوعاء وتشطيبه باستخدام آلة توجيه ذات 3 محاور. إذ يستطيع قاطع ذو رأس كروي اتباع المحيط من دون تغيير زاوية المغزل. وإذا احتاج الجانب السفلي أيضًا إلى التشغيل، فيمكن تثبيته بأداة تحديد موضع لإجراء إعداد ثانٍ.
تزداد مبررات استخدام خمسة محاور عندما يتضمن المقعد انتقالات حادة أو خطوطًا جانبية عميقة أو وصلات للأرجل ومسند الظهر تدخل بزوايا مختلفة. وقد يؤدي جمع هذه الميزات في عدد أقل من عمليات الإعداد إلى تحسين دقة مواضعها وتقليل المناولة. ويتوقف ما إذا كانت هذه الفائدة تبرر استخدام الآلة على مدى تكرار هذه الميزات ضمن مجموعة المنتجات.
ينبغي تقييم تشطيب السطح في تجربة منفصلة. فقد يؤدي إمالة الأداة إلى إبعاد نقطة التلامس عن مركز القاطع ذي الرأس الكروي وتحسين ظروف القطع على بعض الأسطح. ومع ذلك، يظل لاتجاه ألياف الخشب واختيار القاطع واتجاه التغذية والاهتزاز تأثير في النتيجة. ولا يلغي مسار التشغيل ذي المحاور الخمسة بحد ذاته الحاجة إلى الصنفرة أو مشكلة تمزق الألياف.
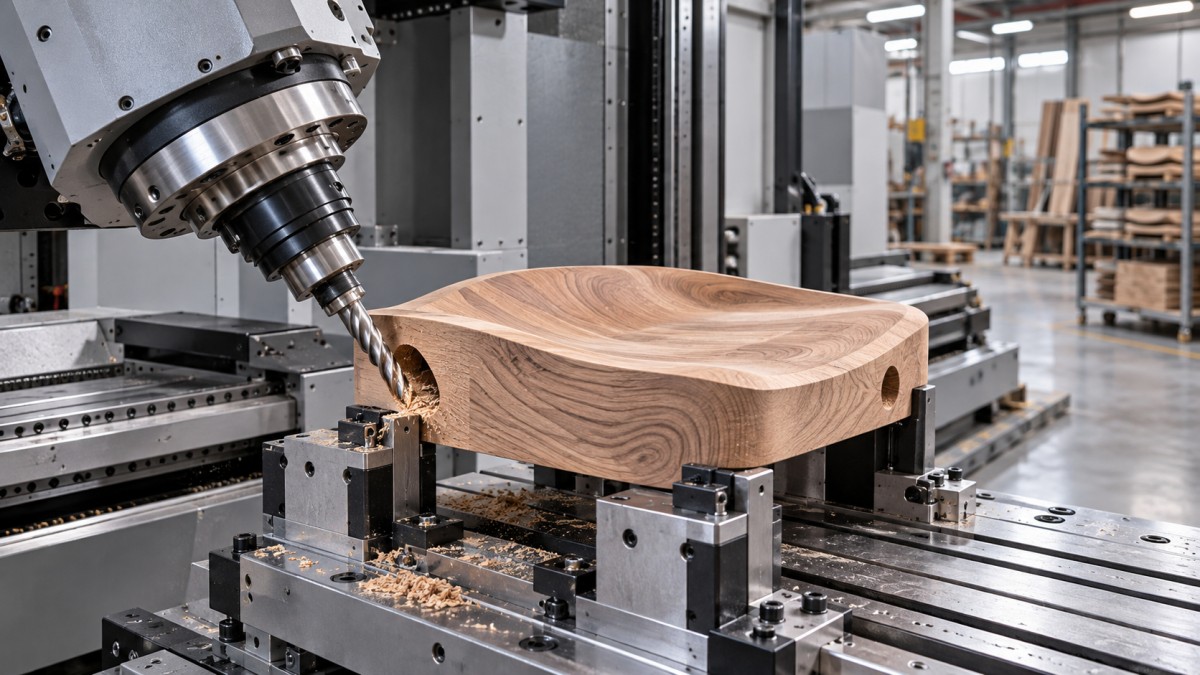
مسند الظهر المنحني وهياكل الكراسي المشكّلة
قد يظل مسند الظهر المنحني ضمن إمكانات المعالجة ذات 3 محاور إذا أمكن الوصول إلى الأسطح المشغّلة من اتجاه واحد أو من خلال إعادة ضبط موضع القطعة بسهولة. وينبغي تقييم القطع المأخوذة من خامات منحنية أو مجموعات مصفّحة وفق اتجاه تشغيلها الفعلي، بما في ذلك الدعم المطلوب تحتها.
قد تجعل الانحناءات المركبة والوصلات الجانبية والميزات الموزعة حول إطار ضيق استخدام خمسة محاور أكثر فائدة. إذ قد تتمكن الآلة من الوصول إلى اتجاهات متعددة للوصلات مع بقاء القطعة على أداة تثبيت واحدة. ويفيد ذلك خصوصًا عندما تحدد العلاقة بين تلك الوصلات كيفية تجميع الكرسي.
تفرض المكونات الطويلة والنحيلة قيدًا إضافيًا، إذ قد تنثني بفعل قوى القطع. ولا تعوّض المحاور الإضافية ضعف الدعم. فقد تنتج أداة تثبيت تكشف جميع الأوجه، لكنها تترك مسند الظهر عرضة للاهتزاز، نتائج أسوأ من عملية مدعومة جيدًا تتطلب إعدادًا إضافيًا.
أرجل الطاولات والقضبان والوصلات المائلة
تناسب القضبان المستقيمة ذات الجيوب والتشكيلات على الأوجه التي يسهل الوصول إليها عادةً المعالجة ذات 3 محاور. وقد يكون تشغيل الأرجل المدببة عمليًا أيضًا باستخدام أدوات تثبيت مخصصة وإعادة ضبط موضع مخططة. أما المكونات التي يغلب عليها الشكل الدوراني، فقد يكون من المفيد مقارنتها بمخرطة أو بترتيب مناسب لمحور دوراني قبل الانتقال مباشرةً إلى مركز تشغيل ذي خمسة محاور.
تبرر النقرات المائلة ووصلات الأرجل المتباعدة والوصلات الموجودة على عدة أوجه إضافة إمكانات تغيير الاتجاه. إذ يمكن للتشغيل المفهرس ذي خمسة محاور وضع الأداة في اتجاه الاقتراب المطلوب لكل وصلة، من دون الحاجة إلى قالب مائل منفصل لكل ميزة.
ومن الفروق المهمة تحديد ما إذا كان اتجاه القطع يجب أن يتغير أثناء التلامس. فقد لا يحتاج نقر يُقطع عند زاوية مركبة ثابتة إلا إلى تشغيل مفهرس. أما المحيط المستمر حول إطار معقد فقد يتطلب حركة متزامنة. ويؤثر هذا الفرق على إمكانات نظام التحكم ومتطلبات CAM وجهد البرمجة ومهمة العرض التوضيحي التي يقدمها المورد.
احسب عمليات الإعداد وتحقق مما يحدث بينها
غالبًا ما تنبع القيمة الاقتصادية للمحاور الخمسة من تقليل مرات إعادة ضبط موضع القطعة. لكن ينبغي قياس خفض الإعدادات مقارنةً بعملية قابلة للتطبيق باستخدام ثلاثة محاور، مع احتساب أدوات التثبيت والمعدات المساعدة التي ستُستخدم فعليًا.
لكل قطعة نموذجية، أعد قائمة باتجاهات القطع والعمليات التي تجري بينها. أدرج فك المشابك وإزالة الرايش عن أسطح التحديد وقلب القطعة ووضعها بإحكام مقابل المصدات والتحقق من موضعها واستئناف الإنتاج. وقد تتطلب عمليات التشغيل القصيرة جهدًا كبيرًا في المناولة عندما تتكرر هذه الخطوات على دفعات.
وتنشأ مع كل إعادة ضبط فرصة لحدوث خطأ في تحديد الموضع. ويكتسب ذلك أهمية عندما يجب أن تتطابق وصلة على أحد الأوجه بدقة مع ميزة مشغّلة على وجه آخر. وقد يقلل تشغيلهما من وضع تثبيت واحد من أحد مصادر التفاوت، مع أن الدقة النهائية تظل معتمدة على معايرة الآلة وسلوك المحور الدوراني والأدوات ووسائل تثبيت قطعة العمل.
وعلى العكس، قد يجعل قالب مخصص الإعداد الثاني سريعًا ومتكرر النتائج. ويمكن لذلك الحفاظ على الميزة الاقتصادية لمعدات 3 محاور عند إنتاج مجموعة مستقرة من المنتجات. أما الورشة التي تنتج تصاميم كراسي متغيرة باستمرار فقد ترى قيمة أكبر في تغيير الاتجاه القابل للبرمجة، لأنه يقلل عدد أدوات التثبيت المتخصصة المطلوبة.
تحقق من إمكانية الوصول مع إدراج أداة التثبيت في النموذج. فقد يعيق مشبك يعمل جيدًا تحت مغزل رأسي حركة رأس مائل. ويظل الجانب السفلي من القطعة غير متاح في مواضع ملامسته للدعامة، لذا ينبغي إثبات إمكانية «الإعداد الواحد» بالرجوع إلى الرسم الكامل للقطعة.
قارن الإنتاجية والتكلفة للقطعة النهائية
إن زمن القطع بالمغزل وحده أساس ضعيف لاتخاذ هذا القرار. وينبغي أن تشمل المقارنة التحميل وتحديد الموضع والتشغيل وإعادة ضبط الموضع والفحص والتفريغ وأي أعمال يدوية متبقية. كما ينبغي احتساب البرمجة وتجهيز أدوات التثبيت وفق حجم الدفعة المتوقع.
قد يقلل التشغيل بخمسة محاور وقت المناولة، لكنه قد يضيف حساب مسارات الأدوات أو التحقق من التصادم أو حركات أكثر تحفظًا حول المشابك. وقد تنجز آلة ذات 3 محاور عمليات الألواح البسيطة بكفاءة، مع الحاجة إلى عمالة إضافية للمكونات الخشبية الصلبة المعقدة. ويتغير التوازن بحسب مزيج القطع.
قيّم عوامل التكلفة التالية مجتمعة:
- حجم الدفعة ومعدل تكرارها: يمكن توزيع تكاليف أدوات التثبيت المخصصة والبرمجة على عدد أكبر من القطع عند تكرار الدفعات. وتزيد تغييرات التصميم المتكررة من قيمة مرونة تغيير الاتجاه.
- العمل اليدوي بعد التشغيل: احتسب الثقب والتشذيب والتركيب والصنفرة التي تظل ضرورية للحصول على مكوّن مقبول.
- البرمجة والتحقق: تأكد من قدرة الفريق على إنشاء مسارات أدوات موثوقة والتحقق منها وفق تهيئة الآلة المقترحة.
- تثبيت قطعة العمل والأدوات: احتسب أدوات التثبيت والرؤوس الملحقة وحوامل الأدوات ومدى وصول القواطع وتغييرات الأدوات اللازمة لكل مسار.
- الطاقة الإنتاجية: تحقق مما إذا كانت مكونات الكراسي المعقدة ستشغل آلة مطلوبة لأعمال الألواح ذات الإنتاج الكبير.
قد تكون استراتيجية الإنتاج المختلط مناسبة. إذ يمكن أن تظل أعمال الألواح على معدات مهيأة للتعشيق والثقب، بينما تُسند القطع الخشبية الصلبة المعقدة إلى آلة ذات إمكانات أكبر لتغيير الاتجاه. وقد يؤدي إسناد كل مكوّن إلى الآلة الأكثر مرونة إلى استهلاك الطاقة الإنتاجية من دون تحقيق قيمة مماثلة.
استخدم تجربة على قطعة نموذجية لحسم القرار
اطلب إجراء تجربة تشغيل استنادًا إلى رسومات الإنتاج والمواد الفعلية. اختر قطعًا تمثل الأعمال الاعتيادية والهندسة التي تدفع إلى الاستثمار، مثل لوح نموذجي ومقعد ذي خطوط منحنية ومكوّن إطار يحتوي على وصلات بزوايا مركبة. فقد لا يكشف النقش اللافت للنظر كثيرًا عن القيود الإنتاجية الرئيسية في الورشة.
ينبغي أن تحدد التجربة أداة التثبيت المقترحة وقائمة الأدوات واتجاهات التشغيل والعمليات المتبقية. واطلب توضيحًا بشأن استخدام العملية المعروضة للحركة المتزامنة ذات خمسة محاور أو التموضع المفهرس أو الرؤوس الملحقة أو إعادة الضبط اليدوية لموضع القطعة. فجميع هذه الأساليب قد تكون مناسبة، لكن لكل منها متطلبات تشغيل مختلفة.
بالنسبة إلى المكونات الأكثر تعقيدًا، افحص ما يلي:
- مدى خلوص رأس المغزل وحامل الأداة من قطعة العمل والمشابك طوال دورة التشغيل.
- مدى ثبات مواضع الوصلات بعد فك التثبيت وإعادة التثبيت.
- ما إذا كان القطع يسبب تمزق الألياف أو آثار الاهتزاز أو مناطق يصعب تشطيبها.
- ما إذا كانت الوصلات المكتملة تُركّب على النحو الصحيح من دون الحاجة إلى ملاءمة يدوية غير مخطط لها.
- ما إذا كان زمن الدورة المعروض يشمل التحميل المعتاد وإعادة ضبط الموضع وتغيير الأدوات.
يجب أن يتوافق نظام CAM والمعالج اللاحق أيضًا مع الحركيات الفعلية للآلة. وفي أعمال المحاور الخمسة، تحقق من كيفية التعامل مع التحكم بنقطة مركز الأداة ومحاكاة الآلة وحدود الحركة الدورانية والتحقق من التصادم في التهيئة المقترحة. إذ تؤثر هذه الإمكانات في مدى موثوقية نقل البرنامج من الشاشة إلى الآلة.
اختر ثلاثة محاور عندما تكون الأسطح المطلوبة متاحة، وتكون عمليات الإعداد المتبقية اقتصادية ومستقرة وقابلة للتكرار. واختر خمسة محاور عندما يؤدي تغيير اتجاه الأداة إلى حل مشكلات وصول متكررة أو إلى تقليل قدر كافٍ من المناولة وتعقيد أدوات التثبيت لتبرير الاستثمار الإضافي. وأقوى دليل هو مسار إنتاج كامل من الخام إلى مكوّن أثاث مقبول، يشمل الوصلات الصعبة وأعمال التشطيب.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.