

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما أنواع البلاستيك المناسبة للكبس الساخن لنفايات البلاستيك؟
ما أنواع البلاستيك المناسبة للكبس الساخن لنفايات البلاستيك؟
يُعد البولي إيثيلين (PE) والبولي بروبيلين (PP) عادةً أكثر المواد العملية للبدء فيالكبس الساخن لنفايات البلاستيك. ويمكن تليينهما، وجعلهما يتدفقان تحت الضغط، ثم تصليبهما لتكوين ألواح من دون الحاجة إلى مادة رابطة منفصلة، عندما تكون المواد الأولية وظروف المعالجة ملائمة. ومع ذلك، لا يكفي رمز إعادة التدوير وحده لمعرفة ما إذا كانت دفعة معينة ستنتج لوحًا سليمًا.
تؤثر عوامل عدة، منها درجة البوليمر والتلوث والرطوبة والتعرض السابق للحرارة وسلوك التبريد. فقد تحمل مخلفات الإنتاج النظيفة وعبوات ما بعد الاستهلاك المتضررة بالعوامل الجوية رمز تعريف البوليمر نفسه، لكنها تتصرف بشكل مختلف جدًا داخل المكبس. لذلك، لا يقتصر السؤال المفيد على «هل سينصهر هذا البلاستيك؟»، بل هو «هل يمكن لهذه المواد الأولية إنتاج اللوح المطلوب باستمرار باستخدام المعدات المتاحة؟»
ابدأ بتيار مضبوط من PE أو PP
في المراحل الأولى من تطوير العملية، يقلل استخدام تيار نفايات من بوليمر واحد يمكن تتبعه من كثير من المتغيرات التي يمكن تجنبها. وعادةً ما يكون تقييم القصاصات النظيفة أو القطع المقولبة المرفوضة أو مخلفات العبوات المفروزة أسهل من تقييم النفايات المنزلية المختلطة. وحتى في هذه الحالة، افصل الدرجات كلما أمكن؛ إذ قد تختلف خصائص التدفق اختلافًا كبيرًا بين درجة مخصصة للأغشية الرقيقة وأخرى للقولبة بالحقن.
HDPE: خيار مناسب للألواح الصلبة نسبيًا
يُؤخذ البولي إيثيلين عالي الكثافة عادةً في الاعتبار للألواح العملية التي تتطلب المتانة ومقاومة الرطوبة. ويمكن أن توفر مخلفات العبوات المفروزة أو قصاصات الإنتاج مواد أولية قابلة للاستخدام، شريطة ضبط الأغطية والملصقات والبقايا والطبقات غير المتوافقة.
لا يقتصر التحدي الأساسي في معالجته على تحقيق الاندماج. إذ ينكمش HDPE أثناء تبريده وتبلوره. وقد يؤدي التبريد غير المتساوي أو فك التثبيت مبكرًا أو عدم انتظام توزيع الشحنة إلى تقوس اللوح أو ظهور مناطق منخفضة فيه. ولا يُعد استواء اللوح مباشرةً بعد إخراجه من القالب دليلًا كافيًا على استقراره الأبعادي؛ لذا افحصه مرة أخرى بعد تكييفه.
LDPE وLLDPE: مفيدان، لكن التغذية قد تكون العامل الحاسم في العملية
يُعد البولي إيثيلين منخفض الكثافة والبولي إيثيلين الخطي منخفض الكثافة خيارين مناسبين للألواح الأكثر مرونة أو لخلطات PE المضبوطة. لكن مخلفات الأغشية منخفضة الكثافة الظاهرية، وقد تحتبس الهواء بين طبقاتها المطوية. وقد تحتوي الشحنة التي تبدو موزعة بالتساوي على اختلافات كبيرة في كتلة المادة الفعلية.
قد يؤدي التقطيع أو زيادة الكثافة أو الكبس المسبق إلى تحسين اتساق التحميل. ولا يكفي الغسل وحده إذا بقي الماء محتبسًا في الطيات. تحقّق أيضًا مما إذا كان «غشاء PE» في الواقع بنية تغليف متعددة الطبقات تحتوي على بوليمرات حاجزة أو مواد لاصقة أو طبقات معدنة.
PP: صلابة مفيدة مع قيود تعتمد على الدرجة
قد يكون البولي بروبيلين مناسبًا للألواح التي تتطلب صلابة أو مقاومة للحرارة تفوق ما توفره بعض بدائل PE. ومع ذلك، تظل ملاءمته مرتبطة بما إذا كانت المواد الأولية من بوليمر متجانس أو بوليمر مشترك أو مادة مملوءة أو معززة. وتؤثر هذه الفروق في مقاومة الصدمات والانكماش والتدفق.
ينبغي إيلاء اهتمام خاص لـ PP الذي خضع للمعالجة مرات عديدة أو تعرض بشدة للعوامل الجوية، إذ قد يؤدي تحلله إلى انخفاض المتانة. فقد يبدو اللوح متماسكًا جيدًا، لكنه يتشقق حول ثقب محفور أو مثبت. أدرج هذه العمليات ضمن التجارب إذا كانت جزءًا من الاستخدام المقصود.
تتطلب اللدائن الحرارية الأخرى تقييمًا أكثر دقة
كون المادة لدنًا حراريًا يعني إمكانية إعادة معالجتها، لكنه لا يعني أن كل أنواع البلاستيك مناسبة لمكبس ألواح متعدد الأغراض. وتساعد الفروق التالية على تجنب تحول تجربة المعدات إلى اختبار غير مضبوط للمواد.
لا ينبغي إدخال هياكل الأجهزة الكهربائية مجهولة النوع أو مخلفات الكابلات أو المكونات المثبطة للهب في تجربة لمجرد إمكانية تقطيعها. فقد تثير إضافاتها وملوثاتها مخاوف تتعلق بالسلامة المهنية أو امتثال المنتج أو التعامل مع النفايات، ولا يمكن للتصنيف البصري وحده حسمها.
لماذا تعطي المواد البلاستيكية المختلطة نتائج مضللة غالبًا؟
قد يظل لوح مصنوع من خليط بلاستيكي متماسكًا رغم ضعف الترابط الداخلي. فعلى سبيل المثال، يُعد PE وPP من البولي أوليفينات، لكن ذلك لا يضمن تكوين خليط موثوق ميكانيكيًا. وقد يؤدي انفصال الأطوار وضعف الواجهات إلى خفض مقاومة الصدمات أو جعل الخصائص غير متسقة بين الدفعات.
لنأخذ شحنة غنية بـ PE وتحتوي على رقائق PET. ففي ظروف مناسبة لتماسك PE، قد يبقى PET على هيئة شوائب صلبة. ويمكن لـ PE المحيط بها ربط الشحنة لتكوين لوح، لكن ذلك لا يعادل الحصول على خليط بوليمري متجانس. وقد يؤدي رفع درجة الحرارة لصهر PET إلى تعريض المكونات الأخرى لظروف حرارية غير مناسبة.
قد تساعد عوامل التوافق بعض الخلطات المختارة، لكنها تتطلب تركيبة محددة وتوزيعًا كافيًا. ويوفر المكبس الدفعي عادةً خلطًا توزيعيًا أقل بكثير مما توفره آلة البثق. ولا تضمن إضافة عامل توافق إلى رقائق سائبة وصوله إلى الواجهات التي تحتاج إليه.
أما اللدائن المتصلدة بالحرارة فلها قيد مختلف. فالإيبوكسي المتصلد والراتنج الفينولي والبولي يوريثان المتصلد بالحرارة لا تنصهر مجددًا لتكوين مادة رابطة متدفقة. ويمكن تقييم بعضها كمواد مالئة ضمن مصفوفة لدن حراري، لكنها لا تستطيع أن تحل محل تلك المصفوفة. كذلك، لا ينبغي التعامل مع البولي إيثيلين المتشابك على أنه PE عادي قابل للمعالجة بالصهر.
طابق الدورة الحرارية مع المادة، لا مع إعداد اللوح الساخن فحسب
كمرجع عام، تنصهر درجات كثيرة من HDPE عند نحو 125–135°C، بينما تنصهر درجات كثيرة من PP عند نحو 160–170°C. وهذه نطاقات تقريبية لانصهار المواد،وليست إعدادات موصى بها للمكبس. ويجب تحديد نافذة المعالجة الفعلية وفق بيانات الدرجة والتحليل الحراري والسماكة وانتقال الحرارة وزمن المكوث.
قد يكون سطح الشحنة السميكة لينًا بينما يظل مركزها باردًا نسبيًا. وقد تؤدي زيادة الضغط في هذه المرحلة إلى خروج المادة قرب الحواف من دون تماسك القلب على النحو المطلوب. وتوفر التجارب المجهزة بأدوات قياس درجة الحرارة الداخلية المناسبة معلومات أدق من الاعتماد على شاشات عرض درجة حرارة ألواح المكبس وحدها.
يجب أيضًا تحديد الضغط على النحو الصحيح. فضغط الدائرة الهيدروليكية ليس هو الضغط المطبق على اللوح. ويُحسب الضغط الاسمي على اللوح بقسمة قوة الكبس على المساحة المحملة، مع توحيد الوحدات. لذلك، فإن تغيير أبعاد اللوح مع الإبقاء على إعداد الماكينة نفسه قد يغير ظروف التماسك.
ويستحق التبريد القدر نفسه من الاهتمام. إذ إن الحفاظ على تقييد مناسب أثناء التصلب يساعد على التحكم في التشوه، ولا سيما في PE وPP شبه المتبلورين. وينبغي تحديد نقطة فك التثبيت من خلال تجارب على الألواح، لا اعتمادًا على نقطة تخص مادة أو سماكة غير ذات صلة.
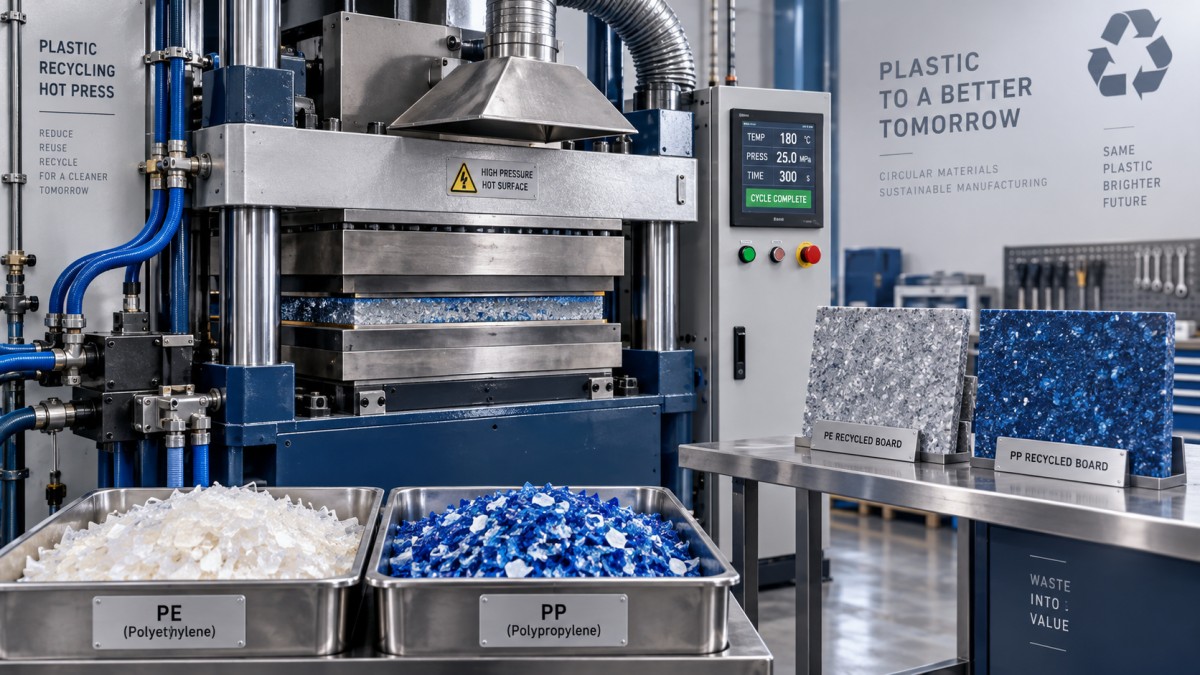
التهوية من متطلبات المعدات، وليست استجابة اختيارية للروائح غير المستحبة. قيّم نظام السحب الموضعي أثناء التحميل والكبس وإخراج القطعة من القالب، إلى جانب معلومات سلامة المواد الأولية ومتطلبات مكان العمل المعمول بها. لا تستخدم اختبار الحرق باللهب المكشوف للتعرف على أنواع البلاستيك المجهولة.
ضع معايير القبول بالاستناد إلى اللوح النهائي
تربط خطة تأهيل مفيدة المواد الواردة بأداء اللوح القابل للقياس. ويمكن أن يساعد تحديد البوليمر باستخدام FTIR، والتوصيف الحراري باستخدام DSC، واختبار معدل تدفق المصهور في تفسير التباين. ويتناول ISO 11357-3 توصيف الانصهار والتبلور؛ بينما يغطي ISO 1133-1 اختبار معدل تدفق الكتلة ومعدل تدفق الحجم للمصهور. ولا يحدد أي منهما وصفة عامة للكبس الساخن.
- حدّد المواد الأولية: سجّل المصدر والبوليمر ودرجته عند معرفتهما ونطاق حجم الجسيمات وحدود التلوث وظروف التجفيف.
- سجّل الدورة كاملةً: أدرج كتلة الشحنة والمساحة المحملة وسجل درجات الحرارة والقوة ومدة التثبيت وظروف التبريد ودرجة حرارة فك التثبيت.
- افحص ما وراء السطح: اقطع مقاطع عبر اللوح للتحقق من الفراغات والمناطق غير المنصهرة وانفصال الطبقات.
- اختبر الاستخدام المقصود: قيّم تفاوت السماكة والتقوس وسلوك الانحناء والصدمات والزحف أو أداء المثبتات بحسب الحاجة.
- كرّر الاختبار عبر الدفعات: يثبت نجاح لوح واحد إمكانية التنفيذ، ولا يثبت اتساق المواد الأولية.
ينبغي أن تتوافق طرق الاختبار وحدود القبول مع التطبيق. وقد يكون ISO 178 مناسبًا لقياس خصائص الانحناء لعينات بلاستيكية ملائمة، لكن النتيجة الجيدة لا تؤهل اللوح للاستخدامات الإنشائية أو الخاضعة لتنظيمات الحريق أو الملامسة للأغذية أو غيرها من الاستخدامات الخاضعة للرقابة.
حدّد نطاق المعدات بوضوح عند تخطيط خط الإنتاج
قد تخفي المصطلحات المألوفة في مجال آلات النجارة فروقًا مهمة أمام شركات النجارة التي تدرس استخدام ألواح البلاستيك المعاد تدويره. فمكبس الألواح الخشبية الساخن ليس مناسبًا تلقائيًا لتماسك اللدائن الحرارية. ويجب التحقق من قدرة التسخين وإمكانات التبريد وانتظام ألواح المكبس وأسطح الفك وأنظمة الحماية واستخراج الأبخرة.
تتمتع شركة Qingdao Zhongding Machinery Co., Ltd. بخبرة تزيد على 20 عامًا في آلات النجارة، وتورد المعدات لمصنّعي الأثاث والورش وخطوط الإنتاج الصناعية. وتفيد هذه الخبرة في تخطيط خطوط الإنتاج والدعم الفني وترتيبات قطع الغيار، لكن يجب تقييم كل ماكينة وفق العملية المخصصة لها.
فعلى سبيل المثال، تستخدم ماكينة التلسين ثنائية الأطراف CNC بنية تشغيل من الجانبين لمعالجة طرفي مكونات الخشب الصلب في الوقت نفسه. وهي مخصصة لمرحلة تشغيل الخشب، لا لتماسك نفايات البلاستيك. ويجب عدم تفسير ضغط التشغيل المحدد لها، البالغ 0.7 MPa، على أنه مواصفة كبس لألواح البلاستيك، كما لا ينبغي افتراض ملاءمتها لتشغيل البلاستيك المعاد تدويره من دون تأكيد.
تظل نقطة الانطلاق العملية هي استخدام تيار نظيف ومُعرّف جيدًا من PE أو PP. أجرِ تأهيلًا له عند سماكة اللوح المقصودة، بما يشمل التبريد والعمليات اللاحقة، قبل التوسع إلى مواد أولية مختلطة أو غير مألوفة. وإذا تعذر تحديد دفعة ما وضبطها، فنادرًا ما تكون زيادة الحرارة أو الضغط هي الخطوة الأولى المناسبة.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.