

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما هي آلات تشغيل الأخشاب التي تقلل إعادة العمل في القطع؟
يبدأ القطع النظيف والقابل للتكرار بآلة تثبّت قطعة العمل بإحكام، وتوجّهها بدقة، وتترك حافة لا تحتاج إلى سوى قدر قليل من التصحيح قبل العملية التالية. بالنسبة للألواح الخشبية، والخشب الصلب، والألواح المكسوة بالقشرة، والألواح المصفحة، نادرًا ما يكون الخيار الأفضل منشارًا واحدًا «الأقوى». يقل العمل التصحيحي عندما تتوافق طريقة القطع مع المادة وحجم القطعة والتفاوت المطلوب والعملية اللاحقة.
من بينآلات تشغيل الأخشاب، تقلل مناشير الألواح، ومناشير الطاولة المنزلقة، ومناشير العارضة، ومناشير القطع العرضي الدقيقة، وأجهزة التوجيه CNC للتعشيش، من العمل التصحيحي بطرق مختلفة. قد تكون الآلة التي تنتج ألواح جوانب خزائن ممتازة غير فعالة للقضبان القصيرة من الخشب الصلب؛ وقد ينتج المنشار المناسب للقطع الأولي للأخشاب السميكة تمزقًا زائدًا للقشرة النهائية. يعني اختيار معدات القطع المناسبة تحديد مصدر أعمال التصحيح الحالية: أبعاد غير دقيقة، أو حواف متشظية، أو قطع غير متعامدة، أو ضعف قابلية التكرار، أو قطع يصعب ضبط موضعها أثناء التجميع.
ابدأ بالعيب، وليس باسم الآلة
غالبًا ما يبدو «إعادة العمل في القطع» مشكلة واحدة، لكنه ينجم عن عدة أسباب مختلفة. قد يشير اللوح الأكبر من اللازم عند أحد طرفيه إلى عدم محاذاة الموجّه، أو تلوث الطاولة، أو ضعف التحكم في الضغط. أما اللوح بالحجم الصحيح لكنه يتشظى على طول خط القطع، فعادة ما يتعلق باختيار الشفرة أو التخديد أو اتجاه التغذية أو المادة غير المدعومة. وقد تكون القطعة التي تقاس بشكل صحيح لكنها تفشل عند التجميع تعاني من مشكلة مرتبطة بالتعامد بدلًا من الطول.
قبل تغيير المعدات، افصل العيب من خلال ملاحظة مكان وزمان ظهوره:
- الانحراف المتكرر في الأبعاد عبر دفعة إنتاجية ينتج عادةً عن محدد غير دقيق، أو حركة في الموجّه، أو خطأ في المعايرة، أو حافة مرجعية غير مستقرة.
- اختلاف الأبعاد في قطع متطابقة اسميًا يشير غالبًا إلى تموضع غير متسق، أو حركة المادة أثناء القطع، أو تسلسل قطع يغيّر الوجه المرجعي.
- التشظي في الميلامين أو القشرة أو الصفائح المصفحة يكون غالبًا مشكلة متعلقة بالشفرة والدعم، رغم أن المحاذاة غير الصحيحة لشفرة التخديد قد تُظهر المظهر نفسه في مناشير الألواح.
- علامات الاحتراق والجدار الجانبي الخشن في الخشب الصلب قد تنتج عن شفرة غير حادة أو غير مناسبة، أو خلوص غير كافٍ للأسنان، أو انحراف دوران الشفرة، أو ضغط تغذية يدفع الخامة باتجاه الشفرة.
- القطع المتعامدة على الآلة ولكنها غير متعامدة عند التجميع قد تكون ناتجة عن خامة منحنية، أو مراجع حواف غير متسقة، أو تسلسل غير صحيح بين القطع الطولي والقطع العرضي والتشغيل الآلي.
هذا التمييز مهم لأن استبدال منشار أساسي بطراز أكثر أتمتة لن يصحح شفة شفرة تالفة، أو سطحًا منزلقًا غير نظيف، أو مادة ملتوية استُخدمت كمرجع يُفترض أنه مستقيم. ينبغي أن يزيل اختيار الآلة مصدر التفاوت الفعلي.
مناشير الألواح لمعالجة الألواح بدقة
بالنسبة لمكونات الخزائن، وألواح الأثاث، والرفوف، والأبواب، والقطع المستطيلة المماثلة، غالبًا ما يكون منشار الألواح هو الطريق الأكثر مباشرة لتقليل إعادة العمل. وتكمن ميزته في الدعم المتحكم به عبر لوح كبير ومرجع قطع قابل للتكرار. تبقى قطعة العمل مستقرة بينما تحدد عربة المنشار ونظام التوجيه مسار القطع، مما يقلل ميل الألواح الكبيرة إلى الالتواء أو الترهل أو الانحراف أثناء تحريكها.
يكون منشار العارضة الأفقي فعالًا بوجه خاص عندما يلزم إنتاج العديد من القطع المستطيلة المتطابقة من ألواح الجسيمات أو MDF أو الخشب الرقائقي أو الألواح المغطاة بالميلامين أو الألواح المصفحة. تثبّت عارضة الضغط الرزمة أثناء دورة القطع، بينما تقلل الأبعاد المبرمجة من القياس اليدوي المتكرر. ولا يفيد ذلك إلا عندما تكون الألواح الواردة متسقة بما يكفي لتكديسها، وحين لا تتطلب خطة القطع مناولة متكررة للقطع الفردية. لا تزال الصفائح الزخرفية الرقيقة والأسطح شديدة اللمعان تتطلب حالة شفرة صحيحة وإعدادًا صحيحًا للتخديد؛ فالأتمتة لا تجعل هندسة أسنان غير مناسبة مقبولة.
قد يناسب منشار الألواح العمودي المساحات الأرضية المحدودة أو قطع الألواح المتقطع. ويمكنه أن يحسن التحكم بدرجة كبيرة مقارنة بالمناولة اليدوية الحرة على منشار طاولة تقليدي، ولا سيما مع الألواح الكبيرة. وتصبح حدوده مهمة عند وجود تفاوتات ضيقة ضمن الدفعات، أو قوائم قطع معقدة، أو أحجام إنتاج مرتفعة. وينبغي تقييم حالة شبكة الدعم ونظام القياس وتثبيت قطعة العمل بعناية، لأن الأخطاء الصغيرة المتراكمة تصبح واضحة عند تجميع الخزائن.
بالنسبة لأعمال الألواح، تستحق وحدة التخديد اهتمامًا بقدر الشفرة الرئيسية. في الألواح المغطاة، تُجري شفرة التخديد قطعًا تمهيديًا ضحلًا على وجه الخروج بحيث لا ترفع الشفرة الرئيسية السطح الزخرفي. يجب أن يتطابق شق التخديد مع شق الشفرة الرئيسية. وإذا كان أضيق من اللازم، فقد تبقى التشظيات على إحدى الحواف؛ وإذا كان أوسع من اللازم، فقد يظهر التخديد خارج القطع الرئيسي. وقد يتطلب تغيير سماكة الشفرة الرئيسية أو شقها أو موضع تركيبها ضبطًا مماثلًا لشفرة التخديد.
لماذا يظل منشار الطاولة المنزلق ذا قيمة للأعمال المتنوعة
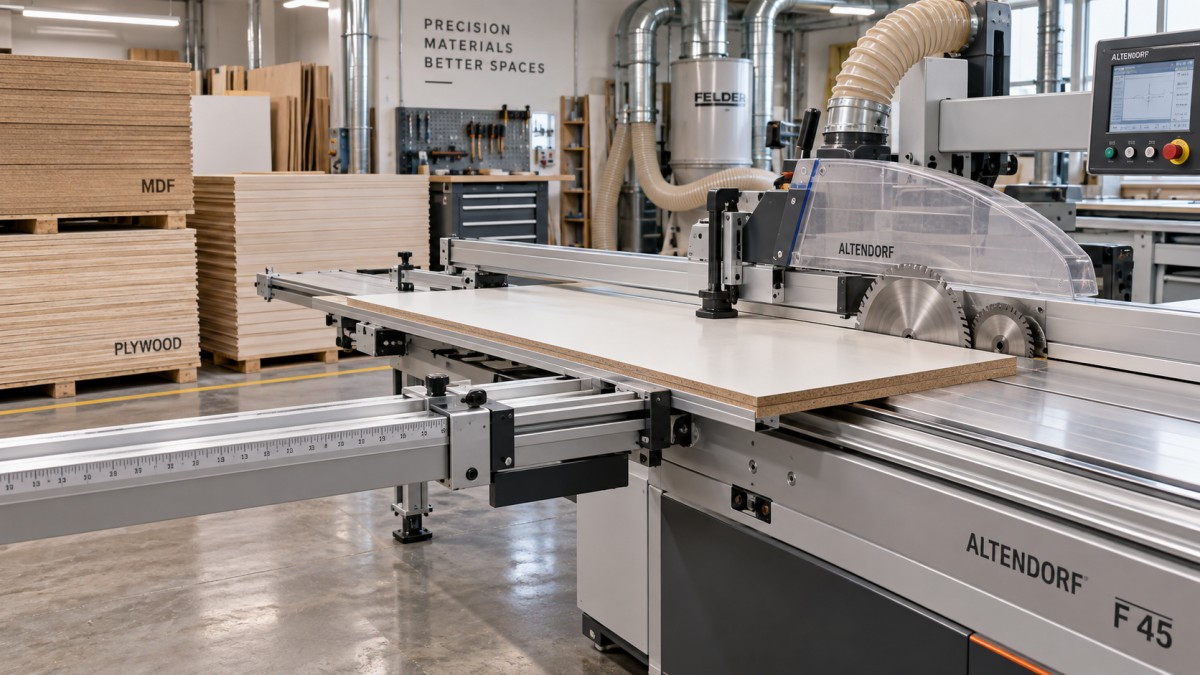
يقلل منشار الطاولة المنزلق من إعادة العمل عندما يتضمن الإنتاج مزيجًا متغيرًا من الألواح ومكونات الخشب الصلب والقطع الزاوي والسلاسل القصيرة. تدعم عربته المنزلقة قطعة العمل خلال القطع بدلًا من مطالبة المادة بالحركة فقط على طول سطح طاولة ثابت. ويكون هذا الدعم مفيدًا بوجه خاص لألواح الخشب الرقائقي العريضة، ومكونات الخزائن الطويلة، والقطع التي يجب أن تبقى متعامدة مع موجّه القطع العرضي.
لا تعمل الآلة بكفاءة إلا عندما تكون العربة المنزلقة وموجّه القطع العرضي وموجّه القطع الطولي متوافقة معًا. إن موجّه القطع العرضي المضبوط بدقة على 90 درجة لا يعوض عربة بها خلوص أو موجّه قطع طولي غير موازٍ للشفرة. قبل تشخيص عيب القطع على أنه قيد في الآلة، تحقق من النتيجة باستخدام لوح اختبار: اقطع قطعة عرضيًا، ودوّر أحد النصفين مقابل الآخر، وافحص خط الوصلة. تكشف الفجوة المتسعة عن خطأ في التعامد بصورة أوضح من الاعتماد على قياس واحد بشريط القياس.
غالبًا ما يُساء استخدام مناشير الطاولة المنزلقة كآلات لتحديد المقاسات الأولية لكل قطعة. وقد يزيد هذا النهج من أعمال التصحيح إذا أُجري القطع الأول من حافة مصنع تالفة أو حافة منحنية. أنشئ أولًا حافة مرجعية مستقيمة، ثم استخدمها باستمرار في القطوع اللاحقة. بالنسبة لمكوّن ضيق من الخشب الصلب، يكون الترتيب عادةً تسوية وجه أو حافة واحدة حسب الحاجة، ثم القطع الطولي إلى العرض باستخدام مرجع ثابت، ثم القطع العرضي إلى الطول النهائي من طرف متعامد محدد. وقد يؤدي عكس هذه المراجع إلى إنتاج قطع تبدو صحيحة كل منها على حدة لكنها تختلف عند وضعها معًا.
تقلل مناشير العارضة تفاوتات المناولة، لا كل أنواع الهدر
عندما تكون المشكلة الرئيسية هي عدم اتساق أبعاد الألواح بين قطع الخزائن المتكررة، يمكن لمنشار العارضة تقليل أخطاء التموضع اليدوي. تتحكم قائمة القطع في التسلسل، وتثبت المشابك اللوح أو الرزمة، ويتحرك المنشار على مسار محدد. وتكون النتيجة مفيدة بشكل خاص للمكونات المربعة أو المستطيلة التي تنتقل مباشرة إلى تلصيق الحواف أو الثقب أو إدخال الأوتاد أو التجميع.
ومع ذلك، ينبغي تقييم مخرجات منشار العارضة بما يتجاوز الطول والعرض الاسميين. فجودة الحافة مهمة إذا كان المكوّن سيتلقى شريط حواف رقيقًا، أو تشطيبًا مكشوفًا، أو وصلة ذات تفاوت ضيق. قد تصبح شظية تبدو بسيطة مرئية بعد تلصيق الحواف، لأن المادة اللاصقة والتشذيب يكشفان الركيزة المتضررة. وبالمثل، قد ينثني شريط ضيق مقطوع من لوح كبير بعد تحريره. ينبغي قياس القطعة النهائية بعد أن تستقر بشكل مسطح، بدلًا من افتراض أن الحالة المثبتة تمثل شكلها النهائي.
تكون مناشير العارضة أقل ملاءمة عندما تكون أشكال القطع غير منتظمة، أو عندما يجب اختيار اتجاه العروق بشكل فردي، أو عندما تتضمن المهمة العديد من المكونات الزاوية. تؤدي محاولة تمرير أعمال غير مستطيلة عبر عملية قطع مستطيلة إلى مناولة إضافية وتشذيب ثانوي. في هذه الحالة، قد ينتج منشار طاولة منزلق أو عملية تعشيش CNC تصحيحات إجمالية أقل، حتى لو استغرق القطع الأول وقتًا أطول.
معدات القطع العرضي الدقيقة لاتساق الطول
بالنسبة للقضبان والقوائم وأعضاء الإطارات ومكونات الأرضيات والفراغات المتكررة من الخشب الصلب، يمكن لمنشار قطع عرضي دقيق مخصص إزالة مصدر شائع لإعادة العمل: عدم اتساق الطول النهائي. ينتج نظام محدد متين، ودعم صلب للمادة، وشفرة مصممة للقطع عبر العروق، وجوهًا طرفية أكثر اتساقًا من القطوع المحددة يدويًا. قد تحسن التغذية الهوائية أو الأوتوماتيكية قابلية التكرار للدفعات، لكن يجب أن يبقى المحدد خاليًا من نشارة الخشب والقصاصات. فشظية صغيرة محصورة مقابل المحدد تغيّر كل قطعة لاحقة.
دعم الخامة الطويلة ليس مجرد عنصر للراحة. إذا هبطت المادة أو التوت عند نهاية القطع، فقد تنحرف الشفرة قليلًا، وقد يتشقق الطرف، وقد تبدو القطعة أقصر أو أطول لأنها لم تستقر بالكامل مقابل المحدد. ينبغي أن تدعم طاولات التغذية والإخراج الخامة على الارتفاع العملي نفسه لطاولة الآلة. البكرات مفيدة للقطع الطويلة، لكن يجب ألا تسحب الخامة جانبيًا أو تسمح لها بالتدحرج بعيدًا عن الموجّه.
بالنسبة لقطع الوصلات النهائية، اترك سماحية تشذيب مقصودة فقط عندما توجد بالفعل عملية دقة لاحقة. إن إضافة طول إضافي «احتياطًا» تخلق حلقة إعادة عمل خفية إذا احتاجت كل قطعة بعد ذلك إلى قطع عرضي ثانٍ. عندما تكون الآلة ونظام المحدد ومرجع المادة والشفرة مستقرة، غالبًا ما يكون القطع مباشرة إلى الطول النهائي سير عمل أنظف. وعندما تحتوي الأخشاب الخام على تشققات طرفية أو التواء أو حركة غير مستقرة مرتبطة بالرطوبة، تظل سماحية التشذيب منطقية لأن المرجع يجب استعادته بعد التكييف أو التسوية.
أجهزة التوجيه CNC للتعشيش تحل مشكلات قطع مختلفة
لا يُعد جهاز التوجيه CNC للتعشيش بديلًا لكل منشار، لكنه يقلل إعادة العمل عندما تحتوي أجزاء الألواح على منحنيات وفتحات داخلية وأنماط ثقب وجيوب ومحيطات غير منتظمة. إن قطع الشكل الخارجي وتشغيل ميزات التمركز في إعداد مبرمج واحد يمنع الأخطاء التي تنشأ عندما تُنقل قطعة مستطيلة بين منشار ومثقاب وقالب وطاولة توجيه.
غالبًا ما يكون المصدر الرئيسي لإعادة العمل في الأجزاء المتعششة هو ضعف التثبيت بدلًا من البرمجة. يتغير أداء التفريغ مع مسامية اللوح وحالة لوح التضحية وتخطيط الحشيات وحجم القطع الصغيرة وعدد المناطق المفتوحة. قد تتحرك قطعة صغيرة قرب نهاية قطع محيطها حتى عند بقاء اللوح الأكبر مستقرًا. قد تكون هناك حاجة إلى ألسنة تثبيت، أو استراتيجيات طبقة رقيقة متبقية، أو جسور، أو تسلسل تعشيش، أو تقييد ميكانيكي إضافي، لكن كل طريقة تترك متطلب التنظيف الخاص بها. أفضل نهج هو الذي يبقي القطعة مستقرة دون ترك حافة تالفة تتطلب صنفرة كثيفة.
يغير اختيار الأداة أيضًا النتيجة النهائية. تُختار قواطع الضغط عادةً للألواح المصفحة لأن اتجاهات الأخاديد المتعاكسة تساعد على حماية الوجهين. تعتمد منطقة القطع الفعالة لها على سماكة المادة وتعشيق الأداة. وإذا لم توضع منطقة الضغط بشكل صحيح، فقد يظل أحد الوجهين متشظيًا. بالنسبة لـ MDF الخام أو قلوب الخشب الرقائقي أو الخشب الصلب، قد تكون هندسة مختلفة لقاطع صاعد أو هابط أو مستقيم الأخدود أكثر ملاءمة. يجب النظر إلى جودة الحافة المطلوبة واستخراج الغبار وقوة التثبيت واتجاه القطع معًا.
غالبًا ما تكون حالة الشفرة وإعدادها أهم من القدرة الاسمية
تساعد قدرة المحرك الأعلى في المواد السميكة أو الكثيفة، لكنها لا تنتج تلقائيًا قطعًا أفضل. تبدأ إعادة العمل كثيرًا عندما تُختار الشفرة بناءً على قطرها وحده. يؤثر عدد الأسنان وشكلها وزاوية الخطاف والقطع وعمر اللوح وحالة الشحذ في جودة الحافة وسلوك التغذية. قد تترك شفرة مخصصة للقطع الطولي السريع تشطيبًا ضعيفًا عبر العروق. وقد ترتفع حرارة شفرة القطع الناعم أثناء القطع الطولي الثقيل إذا كانت التغذية وخلوص الرقائق غير مناسبين.
يغير تركيب المادة القرار. ينتج MDF غبارًا ناعمًا وقد يبهت الحواف بشكل مختلف عن الخشب المصمت. يتطلب لوح الجسيمات دعمًا نظيفًا للقطع لأن لبه يتكسر بسهولة قرب الوجه المغطى. قد يتناوب الخشب الرقائقي بين طبقات قشرة كثيفة ومادة قلب أكثر ليونة، مما يجعل التمزق حساسًا لاتجاه العروق وحدّة الشفرة. يجلب الخشب الصلب انعكاس العروق والعقد والراتنج والإجهاد الداخلي وتفاوت الرطوبة. وقد يحتاج إعداد ينتج حافة نظيفة على مادة ما إلى تعديل عند تغير نوع اللوح.
أنشئ تسلسل قطع يحمي المراجع
حتى الآلات الدقيقة تؤدي إلى إعادة العمل عندما تُفقد الأسطح المرجعية بين العمليات. علّم الوجه والحافة اللذين يحددان اتجاه القطعة، خاصة عندما يكون مظهر العروق أو اتجاه القشرة أو أنماط الثقب الموجهة يمينًا ويسارًا مهمًا. ينبغي أن تحدد قوائم القطع الأبعاد النهائية ومعالجة الحواف وأي وجه يجب أن يبقى ظاهرًا. قد يستوفي اللوح المقلوب أثناء القطع متطلب الحجم، لكنه يصبح غير صالح لمطابقة العروق أو اتجاه تلصيق الحواف.
بالنسبة لألواح الخزائن، يتمثل التسلسل المستقر الشائع في تقسيم الألواح كبيرة المقاس، وتحديد أبعاد مستطيلة دقيقة، ثم إتمام معالجة الحواف والثقب بالاعتماد على مراجع معروفة. بالنسبة للخشب الصلب، يجب أن تسبق خطوات التسطيح والتسوية تحديد المقاس النهائي عندما تكون الخامة مشوهة. لا تستخدم نتيجة آلة التسوية أو الفارة كضمان دائم للاستقرار؛ فقد تتحرر الإجهادات الداخلية بعد إزالة المادة. اترك القطعة الفارغة المجهدة بوضوح لتستقر قبل قطعها الدقيق النهائي عندما تسمح قطعة العمل بذلك.
يؤثر التحكم في القصاصات أيضًا في الدقة. قد تضرب قصاصة محصورة الشفرة، أو تتلف حافة، أو تعيق القطع التالي. رتّب الدعامات بحيث يمكن للقصاصة أن تنفصل بحرية دون ضغط على الشفرة، بينما تبقى القطعة المحتفظ بها مدعومة مقابل المرجع المقصود. وهذا مهم بشكل خاص مع الشرائط الطويلة الضيقة وأجزاء الألواح الكبيرة.
صيانة تمنع التصحيحات المتكررة
ينبغي فحص جودة القطع قبل أن يصبح العيب مشكلة دفعة إنتاجية. يمكن أن يسبب تراكم الغبار تحت عربة منزلقة، أو الراتنج على شفرة، أو تآكل في قفل الموجّه، أو صفيحة فتحة تالفة، تفاوتًا تدريجيًا يسهل تفويته خلال قطعة واحدة. إن إجراء روتين تحقق قصير عند بدء تغيير مادة أو بعد استبدال الشفرة أكثر فائدة من انتظار فشل التجميع.
حافظ على نظافة الأسطح المرجعية، وافحص فلنجات الشفرة للتأكد من عدم وجود تلف، وتأكد من تثبيت الشفرة بشكل صحيح قبل إحكام الربط. تحقق من ضبط الواقيات وفواصل الشق وأجهزة التثبيت دون أن تعيق حركة الخامة. استبدل أدوات القطع أو اشحذها وفقًا لحالة حافتها الفعلية بدلًا من انتظار احتراق واضح أو تشظٍ شديد. وبمجرد التحكم في هذه الأساسيات، يصبح الاختيار بين مناشير الألواح ومناشير الطاولة المنزلقة ومناشير العارضة ومناشير القطع العرضي وأجهزة التوجيه CNC أوضح: اختر الآلة التي تثبّت القطعة المحددة وتحافظ على المراجع التي تحتاجها العملية التالية.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.