


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
التحضير لتسليم آلات النجارة وتركيبها في الموقع في الإمارات العربية المتحدة
قد تتعثر عملية تسليم ماكينة نجارة إلى الإمارات في الأمتار القليلة الأخيرة، حتى عندما تكون مواصفات الماكينة صحيحة وقد شُحنت بأمان. فقد تصل الحاوية في الموعد المحدد، لكن يتأخر التركيب لأن مسار التفريغ ضيق للغاية، أو لأن غرفة الماكينة لم تكتمل، أو لأن معدات الرفع غير متاحة، أو لأن التوصيلات الكهربائية لم تُعتمد بعد. وبالنسبة إلى مدير المشروع، فهذه ليست تفاصيل بسيطة في الموقع؛ إذ تؤثر في تكاليف التخزين ومواعيد التشغيل التجريبي والتنسيق بين المقاولين والموعد المخطط لبدء الإنتاج.
القاعدة العملية هي التعامل مع التسليم وإمكانية الوصول إلى الموقع والجاهزية للتركيب بوصفها حزمة عمل مترابطة. قبل مغادرة الماكينة المصنع، تحقّق من أبعاد النقل ونقاط الرفع وتسلسل الطرود ومتطلبات المرافق ومساحة التركيب، وقارنها بالظروف الفعلية في الموقع بالإمارات. فتسليم ماكينة نجارة إلى الإمارات بعد إعداد جيد ليس مجرد مهمة شحن؛ بل هو تسلسل للتركيب يبدأ قبل التعبئة.
ابدأ بمخطط توزيع الماكينة، لا بحجز الشحن
غالبًا ما تُرتب إجراءات الشحن فور تأكيد أمر الشراء. وقد يكون ذلك مبكرًا جدًا إذا كان مخطط الموقع النهائي لا يزال قيد التغيير. وأول مستند مفيد هو مخطط تركيب منسق يوضح موضع الماكينة ومساحة المشغل وتدفق المواد وخلوص الصيانة ومتطلبات الأساس ومسار التوصيلات الكهربائية ووصلة شفط الغبار والمسار من نقطة التفريغ إلى الموقع النهائي.
لا تعتمد فقط على الأبعاد الإجمالية للماكينة الواردة في عرض السعر. يحتاج فريق التركيب إلى معرفة أبعاد كل جزء قابل للنقل، بما في ذلك طاولات التمديد وخزائن التحكم وواقيات الأمان والناقلات وأغطية شفط الغبار ومجموعات الأدوات والملحقات المعبأة على حدة. وقد تُقسّم منشار الألواح أو ماكينة تلبيس الحواف أو راوتر CNC أو ماكينة التخطيط الرباعية الجوانب أو خط الصنفرة أو المكبس إلى عدة صناديق، لكن مكوّنًا واحدًا طويلًا أو ثقيلًا قد يحدد عرض الباب المطلوب وطريقة الرفع.
أسئلة ينبغي الإجابة عنها قبل التعبئة
- ما أكبر طرد منفرد من حيث الحجم والطول والوزن؟
- هل ستُفرغ الحاوية في موقع المشروع أم في مستودع أم في منطقة مناولة قريبة من الميناء؟
- هل يمكن لمركبة التسليم الوصول إلى مدخل المبنى دون عوائق من البوابات أو أنصاف أقطار الدوران أو المنشآت العلوية أو مداخل الطرق؟
- هل يوجد مسار مستوٍ من نقطة التفريغ إلى قاعدة الماكينة؟
- ما أقسام الماكينة التي تحتاج إلى رافعة شوكية أو رافعة أو عربة منصات نقالة أو بكرات تحريك أو عوارض رفع؟
- هل نقاط الرفع محددة على الصناديق وعلى الماكينة نفسها؟
- هل سيتعين تمرير أي طرد عبر باب أو ممر خدمات أو مصعد بضائع أو فتحة طابق نصفي؟
تمنع هذه التفاصيل مشكلة مألوفة: وصول الماكينة إلى الموقع، لكن تعذّر مرور هيكلها الرئيسي عبر باب داخلي أو تعذّر وضعها في مكانها لأن الرافعة المخطط لها لا تستطيع الاقتراب بما يكفي من المبنى. وقد يتطلب حل هذه المشكلة بعد الوصول فكًا مؤقتًا أو استخدام معدات رفع بديلة أو تعديل مسار الوصول. ويضيف كل خيار من هذه الخيارات مخاطر على المعدات الحساسة للمحاذاة.
وائم التغليف التصديري مع ظروف النقل والتخزين في الإمارات
تجمع ماكينات النجارة عادةً بين أسطح فولاذية مشغّلة ومكوّنات كهربائية وأجزاء تعمل بالهواء المضغوط وتجميعات هيدروليكية وموجّهات دقيقة ووحدات تحكم إلكترونية. وقد تتعرض المعدات لرطوبة البحر أثناء النقل، والحرارة أثناء النقل المحلي أو التخزين، والغبار إذا فُك التغليف قبل اكتمال إغلاق المبنى. لذلك ينبغي أن يحمي التغليف الماكينة وأن يراعي أيضًا الترتيب الذي ستُركب به.
اطلب قائمة تعبئة تحدد كل صندوق ووزنه الإجمالي والصافي وأبعاده الخارجية ومكونات الماكينة الموجودة بداخله. وينبغي أن تتطابق أرقام الصناديق مع مستندات التركيب. ويسهل ترتيب المعدات بالتسلسل الصحيح عندما يستطيع فريق الموقع تحديد القاعدة الرئيسية والخزانة الكهربائية والمعدات المساعدة وصندوق قطع الغيار ومجموعة الأدوات والكتيبات دون فتح عدة صناديق.
تستحق الحماية من الرطوبة عناية خاصة. فالوقاية من التآكل على الأجزاء المعدنية المكشوفة، والتغليف المحكم عند الاقتضاء، واستخدام المواد المجففة، وحماية العبوات الكهربائية، كلها تقلل خطر التلف الناتج عن التكاثف. بعد وصول الشحنة، لا تترك الصناديق المفتوحة مكشوفة بينما لا تزال أعمال الإنشاء المدنية جارية في منطقة التركيب، أو يوجد تسرب للمياه، أو ينتشر الغبار بكثافة. وإذا تعذر وضع الماكينة في مكانها النهائي فورًا، فأبقها مرفوعة عن الأرض وجافة ومغطاة دون حبس الرطوبة، واحمها من الصدمات الناجمة عن أنشطة الموقع الأخرى.
قد تتطلب العبوات الخشبية أيضًا معالجةً وعلاماتٍ مقبولة للشحن الدولي. تحقّق من ذلك مع مزود خدمات الشحن وفريق الدعم الجمركي قبل استلام الشحنة، بدلًا من اكتشاف عدم تطابق مستندات التغليف بعد أن تكون البضائع في طريقها بالفعل.
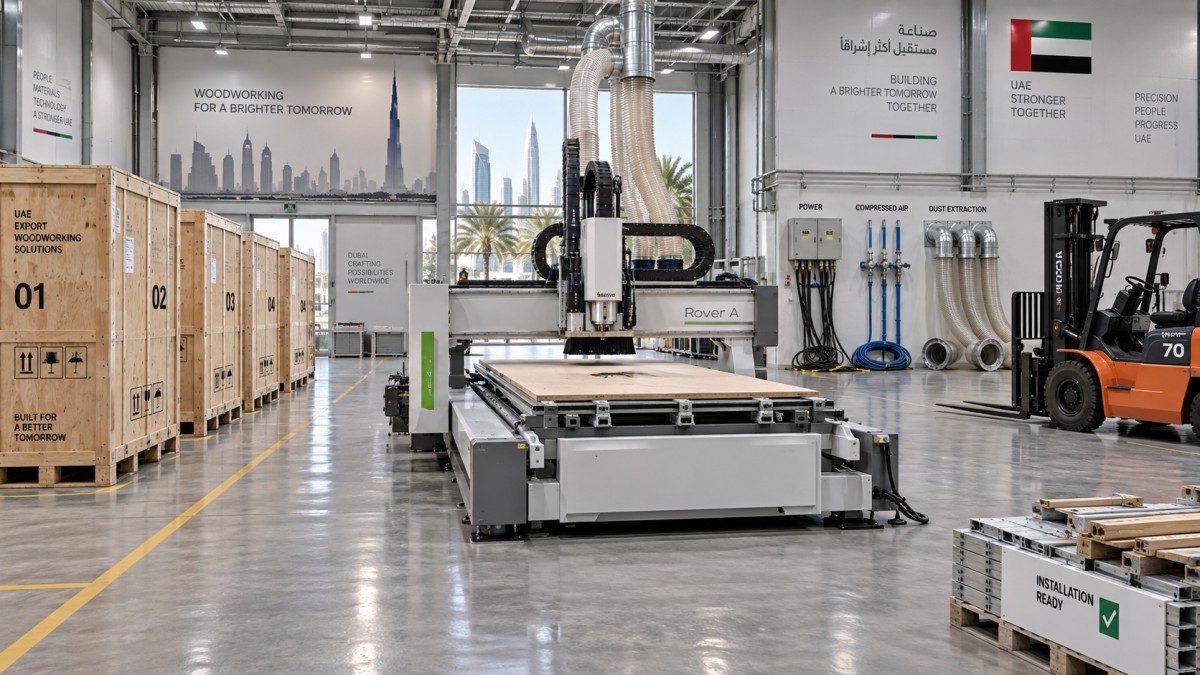
جهّز حزمة المستندات بما يخدم التخليص والتركيب
تسير إجراءات التخليص الجمركي بسلاسة أكبر عندما تصف المستندات التجارية والفنية الشحنة وصفًا متسقًا. فالاختلافات بين الفاتورة وقائمة التعبئة وبوليصة الشحن ووصف الماكينة والكمية والوزن أو معلومات بلد المنشأ قد تثير استفسارات تؤخر الإفراج عن الشحنة. وينبغي لفريق المشروع مراجعة المستندات قبل الإرسال، لا بعد إصدار مستندات الشحن.
تشمل مراجعة المستندات العملية عادةً الفاتورة التجارية وقائمة التعبئة التفصيلية ومستند النقل ووصف الماكينة ومستندات المنشأ عند الحاجة وأي معلومات داعمة يطلبها المستورد أو وكيل التخليص. وينبغي للجهة المستوردة أن تؤكد مسبقًا الجهة المسؤولة عن تخليص الشحنة ومكان تسليمها وما إذا كان يلزم حجز موعد لدخول الموقع أو للتسليم المحلي.
ينبغي أن تكون المستندات الفنية متاحة مع المشروع بصيغتين رقمية ومطبوعة. احتفظ، كحد أدنى، بنسخ من مخطط الأساس والمخطط الكهربائي ومتطلبات الهواء المضغوط ودليل التركيب وتعليمات التشحيم وقائمة قطع الغيار ومخطط التعبئة. ويتيح مجلد رقمي مشترك مع مدير المشروع وفني التركيب ومشرف الموقع ومنسق الخدمات اللوجستية تجنب تأخير شائع: تكون الماكينة على أرضية الموقع، لكن لا أحد يستطيع تأكيد مقاس الكابل أو وصلة الهواء أو تفاصيل التثبيت أو الموقع المخصص للوحة التحكم.
تحقّق من جاهزية المبنى لاستقبال الماكينات، لا من اكتمال أعمال الإنشاء فحسب
لا يعني اكتمال الأرضية وإغلاق الجدران تلقائيًا أن خط النجارة أصبح جاهزًا للتركيب. ينبغي التحقق من جاهزية الموقع وفق متطلبات المورد لكل ماكينة. ركّز على بيئة التشغيل النهائية بدلًا من الاكتفاء باكتمال المبنى عمومًا.
ينبغي تأكيد التوافق الكهربائي كتابيًا استنادًا إلى بيانات الماكينة المعتمدة، لا افتراضه من الوصف العام لمرافق الموقع. ويجب على وجه الخصوص أن يتوافق الجهد والتردد مع المعدات الموردة، أو أن تتم معالجة ذلك من خلال حل فني متفق عليه قبل توصيل الطاقة. وينبغي اتباع النهج نفسه مع الهواء المضغوط وشفط الغبار. فقد تُركب الماكينة فعليًا، لكنها تظل عاجزة عن تنفيذ دورة التشغيل المقصودة بسبب عدم اكتمال المرافق الداعمة.
خطط للتفريغ بوصفه عملية رفع خاضعة للرقابة
غالبًا ما يُستهان بمتطلبات تفريغ الحاويات. يجب اختيار الرافعات الشوكية بما يتناسب مع أثقل طرد عند مركز الحمولة الفعلي، لا بناءً على وزن تقريبي للصندوق فحسب. فقد تؤدي الصناديق الطويلة الخاصة بالماكينات إلى إزاحة مركز الثقل إلى الخارج، مما يقلل قدرة الرافعة الشوكية المتاحة. كما يجب أن تتوفر للمعدات المختارة ارتفاعات رفع ومساحة مناورة كافية عند موضع التفريغ.
قبل يوم التسليم، اتفق على المسؤول عن توفير الرافعة الشوكية أو الرافعة، والمشغل المعتمد، وأدوات الرفع والربط، وتنظيم حركة المرور، والإشراف على التفريغ، وفحص حالة التغليف. وتأكد مما إذا كان بإمكان الحاوية البقاء في نقطة التفريغ مدة تكفي للمناولة الآمنة. فالتفريغ المتعجل يزيد احتمال تضرر قواعد الصناديق بشوكات الرافعة أو سقوط الملحقات أو وضع الصناديق بترتيب غير صحيح.
افحص التغليف الخارجي قبل التفريغ وسجّل أي آثار ظاهرة للصدمات أو الثقوب أو علامات المياه أو الأختام المكسورة أو ما يشير إلى تحرك الصندوق. وإذا اشتُبه بوجود تلف، فصوّر الحالة قبل فتح المحتويات أو تحريكها. وهذا يوفر سجلًا واضحًا لإجراءات الخدمات اللوجستية والتأمين، ويتيح للفريق الفني تحديد ما إذا كان يلزم إجراء فحص داخلي قبل التركيب.
أهمية ترتيب التفريغ أكبر من سرعة إفراغ الحاوية
عندما تكون المساحة محدودة، أفرغ الحاوية حسب ترتيب التركيب. فقد يلزم نقل قاعدة الماكينة الرئيسية مباشرةً إلى موقعها النهائي، في حين ينبغي نقل الخزائن الكهربائية والملحقات الحساسة إلى منطقة تخزين مؤقت محمية. تجنب وضع الصناديق الثقيلة أمام مواقع الماكينات أو سد المسار اللازم للمكونات اللاحقة. فإفراغ الحاوية بسرعة مع سوء ترتيب المحتويات قد يؤدي إلى يوم إضافي من مناولة المواد داخل الموقع.
حدّد نقطة تسليم بين الخدمات اللوجستية والتركيب
لا يكتمل التسليم عند وصول الشحنة إلى البوابة. بل يصبح تسليمًا لأعمال التركيب عند حصر الطرود الصحيحة والتحقق من حالتها وتخزين المعدات بأمان وتمكّن فني التركيب من بدء العمل دون البحث عن أجزاء مفقودة أو انتظار المرافق. عيّن شخصًا لمطابقة أرقام الطرود مع قائمة التعبئة، وشخصًا آخر للتأكد من اعتماد بنود جاهزية الموقع.
بعد ذلك، ينبغي لفريق التركيب التحقق من موضع الماكينة قبل إزالة دعامات النقل الواقية. يجب وضع قواعد الماكينات وفق مخطط التوزيع المعتمد، مع توفير مساحة كافية للمحاذاة وألواح الوصول وطاولات التغذية والصيانة المستقبلية. ولا تُزل دعامات النقل وأقفال الشحن والأغطية الواقية إلا وفقًا لوثائق الماكينة. فقد يؤدي إزالتها مبكرًا أثناء النقل داخل الموقع إلى تعريض الأجزاء الحساسة للتلف.
ينبغي أن يتبع التشغيل التجريبي عمليةً مرحلية: وضع الماكينة ميكانيكيًا وتسويتها، وتوصيل المرافق، وفحص أجهزة السلامة، والتحقق من الدوران واتجاهه عند الاقتضاء، والتأكد من التشحيم، وتشغيل الحركات الوظيفية دون تحميل، ثم إجراء تشغيل اختباري مضبوط. لا تعتبر أول حركة بعد توصيل الطاقة دليلًا على جاهزية الماكينة للإنتاج. بل يجب التحقق من أنظمة التغذية والمستشعرات ودوائر السلامة ووصلات شفط الغبار ووظائف الهواء المضغوط وإعدادات التشغيل، بما يتوافق مع تخطيط الإنتاج المقصود.
عندما يتضمن المشروع ما يتجاوز معدات النجارة
تضم بعض المنشآت في الإمارات عمليات النجارة إلى جانب استعادة المواد أو صناعة الألواح أو إنتاج المواد المركبة. في هذه الحالة، لا غنى عن خطط منفصلة للمرافق والتركيب، لأن المكبس الساخن له متطلبات تختلف عن متطلبات ماكينة النجارة التقليدية. فعلى سبيل المثال، تستخدم ماكينة مكبس ساخن لإعادة تدوير النفايات البلاستيكية وصناعة الألواح والصفائح التسخين الكهربائي بزيت التوصيل الحراري، وتعمل بضغط تشغيل يبلغ 120 طنًا، وتضم أربع طبقات بألواح تسخين مقاسها 1300 × 2500 mm. ويتطلب أقصى حد لدرجة حرارة التشغيل البالغ 240°C ومساحة ألواح التسخين الكبيرة مراجعةً مخصصة لأحمال الأرضية والتجهيزات الكهربائية والخلوص الحراري ومسار المناولة وترتيبات سلامة المشغل.
يمكن لهذه المعدات معالجة مواد مثل HDPE وPP وPE وPS وABS وPVC ورقائق البلاستيك والمطحون المعاد تدويره، وتحويلها إلى ألواح أو صفائح معاد تدويرها عالية الكثافة. ولا ينبغي التعامل معها على أنها ملحق لخط النجارة لمجرد أن اللوح النهائي قد يُقطع أو يُشغّل آليًا أو يُجمع في المنشأة نفسها. ويساعد الفصل بين تسلسلات التركيب على منع المكبس وأعمال التوصيل الكهربائي الخاصة به ومتطلبات مناولته من إعاقة التشغيل التجريبي لماكينات النجارة.
أدر التغييرات قبل اعتماد الشحنة
يكون التعامل مع التغييرات المتأخرة أسهل قبل تعبئة الشحنة. وينبغي أن يستدعي أي تعديل في موقع الماكينة أو تقليص فتحة الوصول أو تأخر نظام شفط الغبار أو تغيير مواصفات المرافق أو عدم توافر معدات التفريغ مراجعة خطة التسليم فورًا. وبحسب المشكلة، قد يكون الحل العملي هو تعديل التغليف أو تقسيم الشحنة أو توفير تخزين مؤقت محمي أو تأخير الإرسال أو تعديل طريقة المناولة الداخلية.
أفضل استعداد هو عقد اجتماع تنسيقي موجز قبل الإرسال، يضم مورد الماكينة ومنسق الشحن والجهة المستوردة ومدير الموقع ومسؤول التركيب ومقاول المرافق. وينبغي أن يغادر كل طرف الاجتماع بعد تأكيد المسؤوليات والتواريخ والمستندات وتفاصيل الوصول ومعدات التفريغ وجهات الاتصال للتصعيد. لا يلغي ذلك جميع مخاطر التسليم، لكنه يمنع الوضع الممكن تجنبه الذي تصل فيه ماكينة دقيقة إلى موقع غير قادر، فنيًا أو ماديًا، على استقبالها.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.