

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
داخل مصنع آلات تلصيق الحواف: كيف تؤثر ضوابط الإنتاج في الموثوقية
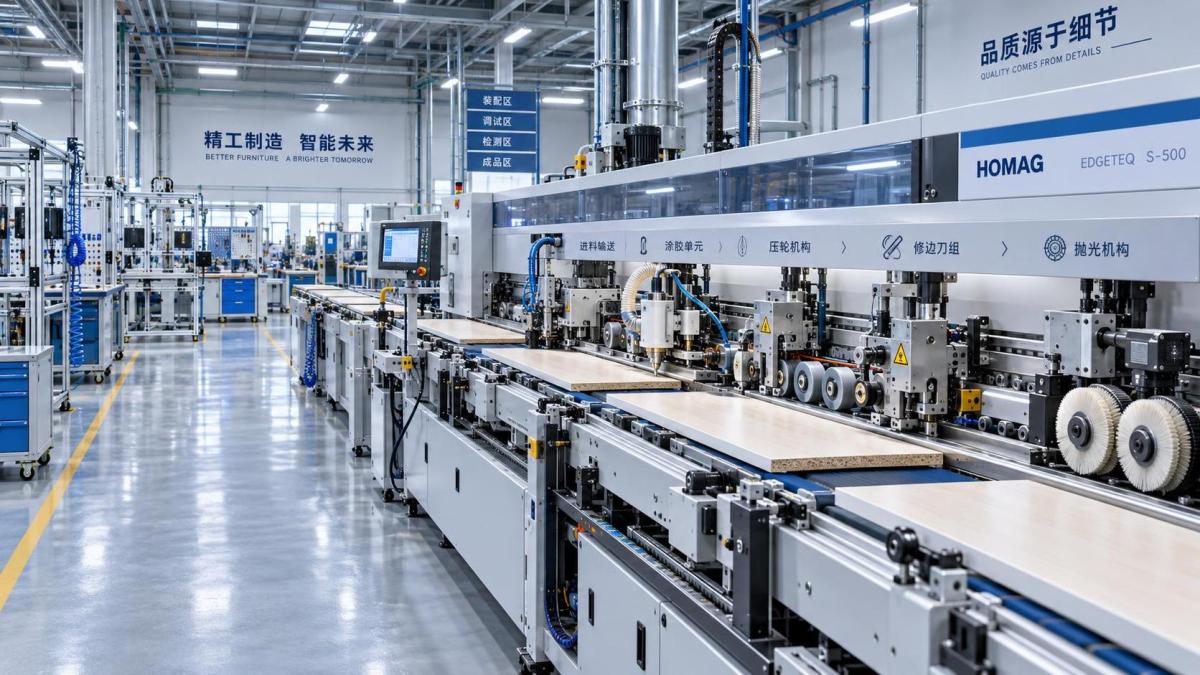
لا يُحدَّد خط تلبيس الحواف الموثوق بمواصفاته الواردة في الكتيب وحدها. فقد تتصرف آلتان لهما سرعة تغذية وقدرة محرك ووظائف مُدرجة متشابهة بشكل مختلف جدًا بعد أشهر من معالجة أجزاء الخزائن أو ألواح الأثاث. وغالبًا ما يبدأ الفرق داخل مصنع آلات تلبيس الحواف: بكيفية التحكم في الأجزاء، وكيفية محاذاة التجميعات، وما إذا كانت الآلة النهائية تُختبر كعملية متكاملة بدلًا من كونها مجموعة من المحطات الفردية.
بالنسبة للتقييم الفني، لا يتمثل السؤال المفيد ببساطة في: «هل تتضمن الآلة التفريز المسبق واللصق والتشذيب والتلميع؟» بل في: «هل يستطيع المصنع بناء هذه المحطات بشكل متكرر بحيث تظل متزامنة في ظل ظروف الإنتاج العادية؟» إن تلبيس الحواف عملية متسلسلة. ويمكن أن يظهر اختلاف بسيط في نقل اللوح أو تطبيق الغراء أو الضغط أو موضع القاطع لاحقًا على شكل خطوط غراء أو زوايا متكسرة أو ركيزة مكشوفة أو أنصاف أقطار حواف غير متسقة.
تبدأ الموثوقية بأسطح مرجعية مضبوطة
يشكل هيكل الآلة والعارضة والمسارات وأسطح التثبيت الهندسة المرجعية لكل وحدة معالجة. وإذا لم تُشغَّل هذه الأسطح وتُفحص بصورة متسقة، فقد يضبط الفنيون محطة واحدة بشكل صحيح بينما تظل محطة أخرى خارج موضعها قليلًا. وقد تظل الآلة تنتج عينة مقبولة عند سرعة منخفضة، لكن يصبح الحفاظ على قابلية التكرار أكثر صعوبة عند تغير أحجام الألواح أو مواد الحواف أو ورديات العمل.
لا يتحكم المصنع ذو الكفاءة الفنية في مظهر الإطار الملحوم فقط. بل يتحقق مما إذا كان الإطار مستقرًا قبل التجميع النهائي، وما إذا كانت قضبان التوجيه مركبة على أسطح مرجعية دقيقة، وما إذا كانت مواضع وحدات الغراء والضغط والتشذيب والكشط والتلميع قابلة للتكرار من آلة إلى أخرى. وتؤثر هذه الضوابط في مدى قدرة الإعدادات على الصمود أمام النقل والضبط الروتيني والاهتزاز أثناء التشغيل.
ولهذا السبب، ينبغي للمقيّمين النظر إلى ما هو أبعد من صورة كتالوج لجسم آلة ثقيل. اسأل عن كيفية محاذاة عارضة الناقل، وكيفية التحقق من مواضع تثبيت المحطات، وكيف يمنع المصنع تراكم التفاوتات على امتداد آلة طويلة. إن آلة تلبيس الحواف الأوتوماتيكية الطويلة ليست نقطة محاذاة واحدة؛ بل هي سلسلة من علاقات المحاذاة.
يجب أن يتوافق اختيار المكونات مع الوظيفة، وليس فقط مع مستوى السعر
لا تنطوي جميع المكونات على مستوى المخاطرة نفسه من حيث الموثوقية. فالأجزاء التي تتحكم في الحركة والحرارة والضغط والقطع لها تأثير مباشر في جودة الحواف ووقت التوقف. وينبغي أن يكون لدى المصنع نهج واضح لتوريد هذه العناصر وفحصها، ولا سيما عندما لا يمكن تصحيح العطل بتعديل تجميلي بسيط.
قد تكون أسماء العلامات التجارية للمكونات معلومات مفيدة، لكنها ليست حكمًا كاملًا على الجودة. فأعمال التكامل لا تقل أهمية: توجيه الكابلات، والتوصيلات الهوائية، والحماية من الغبار، وإمكانية الوصول إلى نقاط الخدمة، وطريقة المصنع لمنع الوصلات المرتخية أو الإعدادات غير المتسقة. إن المكوّن المعروف الذي يُركّب بشكل سيئ لا ينتج آلة موثوقة.
دقة التجميع عملية وليست ضبطًا نهائيًا
من الأخطاء الشائعة في الشراء افتراض أن التشغيل النهائي يمكن أن يعوض ضعف التحكم في التجميع. يمكن للتشغيل النهائي ضبط آلة مبنية بشكل صحيح بدقة. لكنه لا يستطيع حل عدم المحاذاة الهيكلي أو نظام ناقل ذي تتبع غير متسق أو أسطح تثبيت يتغير موضعها تحت الحمل بشكل دائم.
أثناء التجميع، يجب ضبط كل محطة انطلاقًا من مسار لوح وموضع مرجعي مشتركين. وهذا مهم بصورة خاصة للعلاقة بين بكرات الضغط وأدوات التشذيب. فإذا لم يُضغط شريط الحافة بشكل متسق، فقد يُضبط مشذّب دقيق لإخفاء المشكلة عند سماكة لوح واحدة، لتظهر مجددًا عند انتقال الإنتاج إلى لوح أو شريط آخر.
تفصل المصانع التي تتعامل مع التجميع باعتباره تسلسلًا مضبوطًا عمومًا بين المحاذاة الميكانيكية والتشغيل الكهربائي. ويُنشأ المسار الميكانيكي أولًا: نقل الألواح، وموضع المحطة، وخلوص القاطع، وتلامس الضغط. ثم تُفحص الوظائف الكهربائية والهوائية خلال دورات التشغيل العادية. ويقلل هذا التسلسل من خطر استخدام إعدادات البرمجيات أو تعديلات المشغل للتعويض عن مشكلة ميكانيكية.
لماذا تستحق سهولة الوصول إلى الضبط الاهتمام
ينبغي للفنيين أيضًا فحص كيفية إجراء التعديلات. فعجلات اليد والمقاييس وأجهزة القفل والمؤشرات الرقمية ولوحات الخدمة سهلة الوصول لا تحل محل التصنيع الدقيق، لكنها تؤثر في إمكانية إعادة الآلة إلى إعدادها المقصود بعد تغيير المادة أو مهمة الصيانة.
في إنتاج الأثاث المختلط، تكون تغييرات الإعداد المتكررة أمرًا طبيعيًا. وقد تكون الآلة التي تتطلب تعديلات يدوية صعبة وذات مراجع غير دقيقة مناسبة لمجموعة منتجات مستقرة ومتكررة، لكنها أقل ملاءمة للأعمال التي تشمل سماكات ألواح ومواد حواف وأنماط ألواح نهائية مختلفة. ويعتمد أفضل تكوين على مزيج الإنتاج، وليس على الحد الأقصى لعدد المحطات.
يجب أن يعيد الاختبار إنشاء العملية التي سيشغّلها المشتري
يؤكد اختبار عدم التحميل أن المحركات تدور والأسطوانات تتحرك. لكنه لا يثبت موثوقية تلبيس الحواف. ويشغّل اختبار قبول المصنع الهادف ألواحًا ممثلة عبر التسلسل الكامل ويقيّم النتيجة في ظروف تشغيل ملائمة للتطبيق المقصود.
ينبغي اختيار لوح الاختبار لغرض محدد. فقد تتفاعل الألواح المغطاة بالميلامين وMDF وألواح الجسيمات والخشب الرقائقي والألواح المشتقة من الخشب الصلب بشكل مختلف عند الحافة. كما يخلق PVC وABS والقشرة الخشبية والأشرطة الأكثر سماكة متطلبات مختلفة للتشذيب والالتصاق. ولا تثبت النتيجة النظيفة على عينة واحدة أن الإعداد سيظل مستقرًا عبر جميع المواد.
ينبغي للمقيّمين الفنيين فحص اللوح المكتمل بدلًا من الاعتماد على شاشة الآلة فقط. افحص خط الغراء تحت إضاءة المشاهدة العادية، وتشطيب الزوايا بعد تشذيب الأطراف، والاستواء على طول الحافتين العلوية والسفلية، وتلف الشريط بالقرب من تغيرات العروق أو كثافة اللوح، والتلميع بعد الكشط. ثم كرر الاختبار بعد تغيير سماكة اللوح أو سرعة التغذية أو مادة الحافة ضمن نطاق الإنتاج المتوقع. إن الاتساق عبر تلك التغييرات أكثر إفادة من قطعة عرض مثالية واحدة.
ومن المنطقي أيضًا مراقبة إجراءات الإحماء وتطبيق الغراء والإيقاف. وغالبًا ما ترتبط المشكلات المتعلقة بالغراء باستقرار درجة الحرارة أو التلوث أو إجراءات التنظيف غير المناسبة أو انضباط التشغيل غير المتسق. ويكون المصنع القادر على شرح تسلسل اختباره بوضوح أسهل عادةً في التعامل معه أثناء التركيب واستكشاف الأعطال لاحقًا.
اقرأ المواصفات باعتبارها حدودًا للتشغيل
تحدد المواصفات ما إذا كانت الآلة تناسب العمل، ولكن ينبغي قراءتها كحدود لا كدليل على جودة الإنتاج. فكر في آلة أوتوماتيكية مستقيمة مخصصة لمكونات الخزائن والأثاث. تحدد سماكة اللوح المعلنة وأبعاد اللوح الدنيا ونطاق الشريط ونطاق سرعة التغذية ومتطلبات القدرة ومتطلبات الهواء المضغوط ما إذا كانت الأجزاء المخطط لها يمكن أن تمر عبر الخط بأمان وبشكل متسق.
على سبيل المثال، تم تجهيز آلة تلبيس الحواف الأوتوماتيكية المستقيمة ZD450A بالتغذية الأوتوماتيكية واللصق والتشذيب والتلميع والرفع الكهربائي. ويشمل نطاق تشغيلها المحدد ألواحًا بسماكة 10–60 mm، وشريط حواف من 0.4–3 mm، وسرعات تغذية تبلغ 12–23 m/min. وهذه الأرقام مفيدة للفرز الأولي لتطبيقات الخزائن والأثاث ومصانع النجارة، لكن ينبغي أن يستمر التقييم باستخدام قائمة الأجزاء الفعلية. فقد تتطلب قطع العمل القصيرة جدًا أو الضيقة أو المنحنية أو التالفة أو سيئة الإعداد مناولة مختلفة أو نوعًا مختلفًا من الآلات.
ينطبق المبدأ نفسه على المرافق. فضغط هواء العمل المعلن البالغ 0.6–0.8 MPa والقدرة الإجمالية البالغة 16.5 kW هما مدخلات للتركيب، وليسا تفاصيل إدارية ثانوية. إذ يمكن لجودة الهواء واستقرار الضغط والسعة الكهربائية واستخراج الغبار وتخطيط الأرضية وتدفق المواد جميعًا أن تؤثر في ما إذا كانت الآلة تؤدي كما هو مقصود بعد التسليم.
ما الذي ينبغي أن تغطيه مراجعة المصنع فعليًا
تكون زيارة المصنع أو الفحص عن بُعد أو المراجعة قبل الشحن أكثر فائدة عندما تتبع مسار الإنتاج بدلًا من أن تصبح جولة عامة. والهدف هو ربط ضوابط التصنيع بالمخاطر التي تهم ورشة المشتري.
- تتبّع الآلة من تجهيز الإطار إلى التجميع النهائي وحدد مواضع فحص المحاذاة البعدية.
- افحص آلة قيد التجميع، وليس فقط وحدة عرض مكتملة. افتح لوحات الوصول وافحص الأسلاك والأنابيب والموصلات ومساحة الخدمة.
- اطلب رؤية اختبارات تلبيس حواف ممثلة باستخدام فئات الألواح والأشرطة التي يُرجح أن يستخدمها المشتري.
- تحقق مما إذا كان يمكن تسجيل الإعدادات واستعادتها عند الانتقال بين أعمال الإنتاج الشائعة.
- راجع مدى توافر الأجزاء القابلة للاستهلاك مثل القواطع وبكرات الضغط وعناصر خدمة نظام الغراء والمستشعرات والسيور والمكونات الهوائية.
- أكد إرشادات التركيب ودعم الأعطال وإجراءات قطع الغيار التي ستكون متاحة بعد دخول الآلة إلى الإنتاج.
تقدم شركة Qingdao Zhongding Machinery Co., Ltd. عروضها من آلات النجارة بالتركيز على الهندسة الدقيقة والحلول المتكاملة والدعم الفني وتوريد قطع الغيار. وبالنسبة للمشترين الذين يقيّمون أي مورد وفقًا لهذه المعايير، فإن الدليل المهم هو تشغيلي: وثائق واضحة للآلة، وإمكانية وصول مفهومة للخدمة، ودعم تشغيل محدد، والقدرة على تحديد قطع الغيار دون تفسير مطول.
الموثوقية هي أيضًا قرار متعلق بقابلية الصيانة
حتى آلة تلبيس الحواف جيدة الصنع تستخدم عناصر استهلاكية ومعرضة للتآكل. فالقواطع تصبح غير حادة، وتحتاج أنظمة الغراء إلى التنظيف، وتتقادم البكرات، وتتطلب المستشعرات الضبط، وتحتاج الآليات المتحركة إلى الفحص. ولذلك تشمل الموثوقية الوقت اللازم لتحديد هذه الأجزاء والوصول إليها واستبدالها وإعادة ضبطها.
يمكن أن تبدو الآلة متطورة تقنيًا بينما تخلق تعرضًا غير ضروري للصيانة إذا كان الوصول إلى المكونات الأساسية صعبًا أو كان تحديد الأجزاء غير واضح. وعلى العكس، قد يكون التكوين الأكثر بساطة هو الخيار الأقوى لورشة ذات قدرة صيانة داخلية محدودة، بشرط أن يغطي نطاق المواد المطلوب ومعيار التشطيب.
يعتمد الاختيار الأكثر قابلية للدفاع عن المصنع على تقييم مترابط: تصنيع مضبوط، ومكونات مناسبة، وتجميع قابل للتكرار، واختبار واقعي، ودعم عملي طويل الأجل. وينقل هذا النهج القرار بعيدًا عن قوائم الميزات ونحو الظروف التي تحدد ما إذا كان تلبيس الحواف سيظل نظيفًا ومتسقًا وقابلًا للإدارة في أرضية الإنتاج.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.