


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية جدولة توصيل آلات النجارة إلى الولايات المتحدة لتركيبها
بالنسبة إلى مدير المشروع، يبدأ تسليم آلات النجارة بنجاح إلى الولايات المتحدة بقاعدة عملية واحدة: لا تحجز الشحنة قبل التأكد من توافق إعدادات الآلة وظروف الموقع وخطة التفريغ ومسؤوليات التركيب. فوصول الحاوية في موعدها لا يفيد إذا لم تكن القاعدة جاهزة، أو لم يكن مصدر الطاقة الكهربائية مهيأً، أو تعذّر إدخال الآلة عبر باب الاستلام.
لذلك، ينبغي إعداد جدول التسليم بالعمل عكسيًا انطلاقًا من تاريخ بدء الإنتاج المخطط له، لا بالتقدم انطلاقًا من تاريخ اكتمال التصنيع في المصنع. ويجب تخصيص وقت للتشغيل التجريبي، وتدريب المشغلين، وتوصيل المرافق، وتحديد موضع الآلة، وأي ظروف طارئة. يقلل هذا النهج من مخاطر دفع تكاليف التخزين، أو إعادة جدولة الفنيين، أو تأخير مشروع لإنتاج الأثاث أو الأبواب بسبب إغفال أحد المتطلبات المسبقة.
ابدأ بتاريخ التركيب، لا بتاريخ الشحن
حدّد تاريخًا مستهدفًا يجب أن تصبح فيه المعدات جاهزة للإنتاج التجريبي. ثم اعمل عكسيًا عبر كل مرحلة: القبول في المصنع، والتعبئة للتصدير، والتخطيط للشحن البحري أو الجوي، ومناولة الميناء، والنقل الداخلي، والتفريغ في الموقع، والوضع الميكانيكي، والتوصيل، والتشغيل التجريبي، ومعالجة العينات.
لا تتعامل مع هذه المراحل بوصفها مهام منفصلة تتولاها شركات مختلفة؛ فهي تشكل سلسلة تركيب واحدة. فقد يؤثر التأخر في مستندات التصدير على الإفراج من الميناء، وقد يؤثر التأخر في تحديد موعد التسليم على توافر فريق التركيب، كما أن عدم اكتمال خط الهواء المضغوط قد يمنع اختبار آلة CNC حتى لو كان الصندوق قد وصل بالفعل إلى أرضية الورشة.
يتضمن الجدول العملي عادةً فترة احتياطية داخلية بين وصول الآلة وأول طلب إنتاج مؤكد. وهذه الفترة ليست وقتًا ضائعًا؛ بل تُستخدم لفحص أضرار النقل، وضبط موضع المعدات بدقة، وتوصيل المرافق، والتحقق من وظائف السلامة، وتصنيع قطع تجريبية، وإتاحة الوقت للمشغلين للتعرف على أدوات التحكم.
ثبّت مواصفات الآلة قبل ترتيب الشحن
لا يكون التخطيط للشحن موثوقًا إلا بعد تأكيد نطاق المعدات النهائي. وينبغي أن يحدد ملف المشروع طراز الآلة، والمعدات الاختيارية، وحوامل الأدوات، وقطع الغيار، والمتطلبات الكهربائية، ومتطلبات الهواء، وأبعاد العبوات، والوزن الإجمالي، وعدد الصناديق أو المنصات. إذا أُضيفت ملحقات بعد حجز الشحن، فقد لا تعود الشحنة متوافقة مع طريقة التحميل المخطط لها أو المساحة المتاحة في الحاوية.
وهذا مهم بوجه خاص للمعدات التي تضم محطات تشغيل متعددة أو قطع عمل طويلة. فالمساحة التي تشغلها الآلة لا تساوي المساحة المطلوبة لتركيبها وتشغيلها. ويجب أن تراعي الخطة مناولة الصناديق، وإمكانية الوصول للصيانة، وحركة المشغلين، وإدخال المواد وإخراجها، وأنابيب تجميع الغبار، والخلوص اللازم للصيانة.
فعلى سبيل المثال، ينبغي جدولة آلة CNC للتعشيق الخاصة بمكونات الأثاث أو الأبواب الخشبية أو أعمال الخشب الصلب حسب الطلب، مع مراعاة أبعادها الفعلية ومساحة المناولة المحيطة بها. ويختلف طرازا ZD-SC1500-3/4 وZD-SC2200-3/4 في أطوال المعالجة وأبعاد الآلة، لذا لا يعني ملاءمة الموقع لاستقبال أحد الإعدادين أنه مناسب تلقائيًا للإعداد الآخر. وعندما تكون الآلة مخصصة لعمل تجاويف التعشيق والفتحات والأخاديد والوصلات، ينبغي لفريق المشروع أيضًا التأكد من أن تدفق المواد يدعم إيقاع الإنتاج المستهدف.
اختر مسار التسليم بناءً على مخاطر التركيب
يُعد الشحن البحري عمومًا الخيار العملي لشحن آلات النجارة كاملة الحجم من الصين إلى الولايات المتحدة. ولا يقتصر قرار المشروع عادةً على سؤال «أي ميناء أقل تكلفة؟». فقد يصبح الميناء الأقل تكلفة باهظًا إذا أدى إلى تعقيد النقل الداخلي، أو تطلب نقلًا وسيطًا صعبًا، أو صعّب تنسيق التسليم مع فريق التركيب.
قيّم المسار من نقطة التحميل في المصنع إلى الموقع النهائي للآلة، لا إلى الميناء الأمريكي فحسب. وتشمل الأسئلة ذات الصلة ما يلي:
- هل يمكن تحميل الآلة في نوع الحاوية المخطط له دون الإضرار بالتعبئة أو التثبيت؟
- هل يوفر ميناء الوصول مسارًا داخليًا عمليًا إلى موقع التركيب؟
- هل يستطيع الناقل في المرحلة الأخيرة تسليم الصندوق في التاريخ المطلوب مع الالتزام بقيود الوصول إلى الموقع؟
- هل سيفرغ الموقع الحاوية مباشرةً، أم ستُنقل المعدات إلى مركبة أخرى؟
- من يتولى مسؤولية الشحنة بعد وصولها إلى الميناء: المشتري أم وكيل الشحن أم المخلص الجمركي أم مزود خدمات لوجستية منسق؟
بالنسبة إلى آلة رئيسية واحدة أو خلية متكاملة، قد يوفر التحميل في حاوية تحكمًا أكبر في المناولة مقارنةً بنقل عدة قطع منفردة عبر محطات شحن متعددة. لكن تسليم الحاوية لا ينجح إلا إذا كان الموقع قادرًا على تفريغها بأمان. وقد تحتاج ورشة لا تحتوي على رصيف تحميل أو رافعة شوكية ذات قدرة كافية أو مساحة مناورة مناسبة إلى ترتيب مختلف للتوصيل في المرحلة الأخيرة.
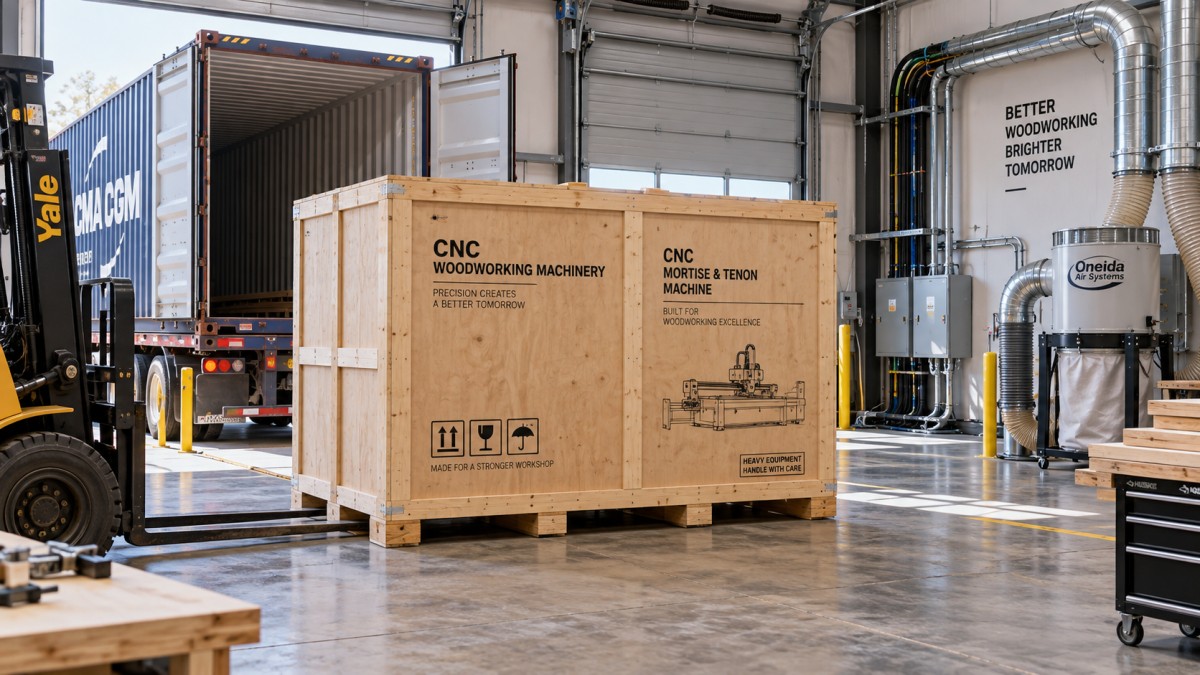
يجب التحقق من جاهزية الموقع كأحد متطلبات التسليم
أكثر أخطاء الجدولة شيوعًا هو اعتبار أن «الجاهزية» تعني وجود مساحة أرضية خالية. لكن جاهزية التركيب أوسع من ذلك، إذ تشمل الوصول إلى الموقع، وحالة الأرضية، والمرافق، ومناولة المواد، ومتطلبات السلامة، وتوافر الأشخاص المخولين باتخاذ القرارات أثناء التشغيل التجريبي.
فعلى سبيل المثال، لا ينبغي تسليم آلة CNC للتعشيق تتطلب هواء تشغيل بضغط 0.7 MPa على افتراض أن أي ضاغط هواء موجود في الورشة سيكون كافيًا. فقد تحتاج الآلة إلى جودة هواء مستقرة وسعة متاحة كافية أثناء الإنتاج المعتاد. وبالمثل، يحتاج المقاول الكهربائي إلى مستندات الآلة المعتمدة قبل وقت كافٍ لإعداد التوصيلة الصحيحة، بدلًا من الاعتماد على افتراضات مستندة إلى آلة أخرى في الورشة.
حدّد مسؤولية المستندات قبل مغادرة الشحنة للمصنع
غالبًا ما تُعامل مشكلات المستندات على أنها تفاصيل إدارية إلى أن تتسبب في تأخير الشحنة. وينبغي لمدير المشروع إعداد قائمة موحدة لمراقبة المستندات، تحدد الطرف المسؤول والموعد المطلوب لكل بند. ويجب أن تصف مستندات الشحن المعدات بصورة متسقة في الفاتورة التجارية وقائمة التعبئة وبوليصة الشحن وبيانات الإقرار الجمركي.
الهدف العملي بسيط: ينبغي أن يستخدم المخلص الجمركي ووكيل الشحن والمرسل إليه وفريق الاستلام جميعًا بيانات موحدة لهوية الآلة وعدد الطرود والأوزان وشروط الشحن. فالاختلاف في بيانات المرسل إليه أو أوصاف المنتجات أو معلومات التعبئة يؤدي إلى استفسارات يمكن تجنبها بعد أن تكون الشحنة قد بدأت رحلتها بالفعل.
قبل الإرسال، أكّد من سيتولى التخليص الجمركي، ومن سيتلقى إشعارات الوصول، ومن سيوافق على الرسوم، ومن يحق له اتخاذ القرارات عندما يطلب الناقل تحديد موعد أو تقديم معلومات إضافية. فهذا يمنع إخفاقًا شائعًا في تسليم المسؤوليات، حيث يفترض كل طرف أن طرفًا آخر يتولى ترتيب الإفراج والتسليم النهائي.
خطط للتفريغ بوصفه مهمة هندسية
لا ينبغي تفريغ آلات النجارة الثقيلة بناءً على تقدير بصري لما «ينبغي أن تتحمله» رافعة شوكية. استخدم الوزن بعد التعبئة وأبعاد الصندوق ونقاط الرفع ومركز الحمولة وحالة المسار وارتفاع الرفع لاختيار المعدات. وتتغير القدرة المقدرة للرافعة الشوكية باختلاف مركز الحمولة وترتيب الملحقات، لذا فإن الصندوق الأثقل ليس الاعتبار الوحيد.
اطلب صور التعبئة وقائمة الصناديق قبل الوصول. فهي تساعد فريق الموقع على معرفة موضع مركز الثقل المحتمل، والجانب الذي يجب أن يبقى قائمًا، وما إذا كان ينبغي تفريغ الملحقات المنفصلة قبل الآلة الرئيسية. أخلِ منطقة التركيب قبل وصول الشاحنة. فإبقاء مركبة محملة في الانتظار بينما ينقل الفريق المخزون أو يزيل المنصات أو يعيد تنظيم الورشة قد يحول التسليم السهل إلى عملية مكلفة وعلى عجل.
بعد فتح الصندوق، افحص الآلة قبل الإقرار بالقبول النهائي للتسليم. تحقق من وجود آثار واضحة للصدمات أو التعرض للرطوبة على العبوة الخارجية، وقارن عدد الصناديق بقائمة التعبئة، وصوّر أي ملاحظات، واحتفظ بمواد التعبئة حتى توثيق الحالة. ولا يغني ذلك عن التشغيل التجريبي، لكنه يوفر نقطة انطلاق واضحة للمشروع إذا اكتُشف ضرر ناتج عن النقل.
نسّق الدعم الفني مع الوصول الفعلي للمعدات
لا ينبغي جدولة دعم التركيب إلا بعد اجتياز مراجعة جاهزية الموقع. فحجز موعد الفني استنادًا إلى تاريخ الوصول المتوقع للسفينة وحده ينطوي على مخاطر، لأن الإفراج من الميناء ومواعيد النقل الداخلي قد تتغير. والأفضل أن يتم الحجز بعد تأكيد الإفراج عن الآلة، وحجز موعد التسليم، واكتمال أعمال المرافق، وتوافر ممثلي الموقع المسؤولين.
تورد شركة Qingdao Zhongding Machinery Co., Ltd. آلات النجارة المستخدمة في تصنيع الأثاث وورش النجارة وخطوط الإنتاج الصناعية، وتقدم دعمًا يتجاوز توريد المعدات ليشمل المساعدة الفنية وخدمة قطع الغيار. وفي مشروع التركيب، يكون هذا الدعم أكثر فائدة عندما يشارك فريق المشروع المخطط النهائي للموقع وتفاصيل المرافق وإعدادات الآلة ومواد الإنتاج المستهدفة قبل التسليم. ويسمح ذلك بأن يركز نقاش التشغيل التجريبي على ظروف التشغيل الفعلية بدلًا من نقص المعلومات الأساسية.
جهّز قطع عمل تمثيلية للتجربة الأولى. وفي أعمال التعشيق، يعني ذلك أن تكون أنواع الخشب وحالة الرطوبة والأبعاد وتصميم الوصلات قريبة من مواصفات الإنتاج المخطط له. فقد تعمل الآلة بصورة صحيحة، بينما تؤدي قطعة تجريبية غير مناسبة إلى نتائج مضللة بسبب الأدوات غير الملائمة أو سلوك اتجاه الألياف أو التثبيت أو إعدادات التغذية. وينبغي للإنتاج التجريبي التحقق من العملية بأكملها: إعداد البرنامج، وتحديد الموضع، والتثبيت، واختيار القاطع، وجودة التشغيل، واستخراج الغبار، وسير عمل المشغل.
أعد قائمة تحقق مختصرة للتسليم
لا ينتهي التسليم بمجرد تشغيل الآلة. بل ينتهي عندما يستطيع فريق المشروع تشغيل المعدات وصيانتها دون الاعتماد على ما يتذكره من زيارة التركيب. اجعل التسليم مركزًا على المستندات والإجراءات التي ستُستخدم لاحقًا:
- حُفظت أدلة الآلة والمخططات الكهربائية وسجلات التعبئة في مجلد مشروع يسهل الوصول إليه.
- يفهم المشغلون إجراءات بدء التشغيل والإيقاف والتوقف الطارئ والمرجعية والاستجابة الأساسية للإنذارات.
- يعرف موظفو الصيانة نقاط التشحيم وفترات الفحص ومتطلبات التنظيف وكيفية تحديد قطع الغيار.
- توجد في الموقع الأدوات والمواد الاستهلاكية اللازمة لأول تشغيل إنتاجي.
- احتُفظ بقطع الإنتاج التجريبي الأساسية لمقارنة أي تغييرات مستقبلية في الجودة بنتيجة معتمدة.
- تم تعيين شخص واحد لتجميع الأسئلة الفنية بعد التشغيل التجريبي، بدلًا من تلقي طلبات متعارضة من أقسام متعددة.
أين تتعثر الجداول عادةً
نادرًا ما تفشل المشاريع بسبب إغفال الشحنة البحرية نفسها؛ بل تفشل لأن الوصول يُعامل على أنه اكتمال. تصل الآلة إلى الموقع، لكن الرافعة الشوكية لا تستطيع تفريغها بأمان، أو لا تزال الأعمال الكهربائية جارية، أو لم يكتمل تركيب نظام تجميع الغبار، أو يكون مدير المشروع غائبًا، أو تضطر متطلبات الإنتاج الورشة إلى استخدام منطقة التركيب المقصودة للتخزين المؤقت.
ومن الأساليب غير الفعالة أيضًا حجز خيار الشحن الأرخص دون مراجعة مرحلة التوصيل الأخيرة. فقد يؤدي ذلك إلى نقل وسيط أو صعوبة تحديد المواعيد أو شروط تسليم لا يستطيع الموقع استيفاءها. والخيار اللوجستي الصحيح هو الذي يسلّم المعدات بحالة وترتيب يدعمان التركيب، حتى لو لم يكن أقل عروض الشحن تكلفةً بحسب السعر المعلن.
احتفظ بجدول واحد محدث يتضمن أسماء المسؤولين عن إجازة الإنتاج والمستندات والشحن والتخليص الجمركي والتسليم النهائي وتجهيز الموقع والتفريغ والتركيب واختبارات القبول. وعندما تكون لكل متطلب مسبق جهة مسؤولة واضحة ويتضمن تاريخ بدء الإنتاج وقتًا للتشغيل التجريبي، تصل الآلة ضمن خطة تركيب محكمة بدلًا من أن تصبح مشكلة تنتظر عند رصيف التحميل.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.