

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية تجنب تأخيرات الموانئ عند شحن آلات النجارة إلى البرازيل
كيفية تجنب تأخيرات الموانئ عند شحن آلات النجارة إلى البرازيل
بالنسبة إلى مدير المشروع، نادرًا ما يكون تأخر وصول آلة مجرد مشكلة شحن. فقد يؤدي إلى تعطيل الأعمال الكهربائية، وتجهيز الأساسات، وتدريب المشغلين، والتشغيل التجريبي، وبدء أول دورة إنتاج. وينطبق ذلك بوجه خاص عندما يضم خط النجارة عدة آلات مترابطة؛ إذ قد يؤدي غياب أحد المكونات إلى تعذر تشغيل ورشة مكتملة من جميع النواحي الأخرى.
ينبغي التخطيط لشحن آلات النجارة إلى البرازيل باعتباره محطة رئيسية في المشروع، لا مهمة إدارية أخيرة تُترك إلى ما بعد اكتمال الإنتاج. وقد تكون رحلة النقل البحري قابلة للتنبؤ بدرجة معقولة؛ أما التحدي الأكبر فهو ضبط عمليات التسليم قبل التحميل وبعد الوصول. يجب أن تتوافق المستندات، وتصنيف البضائع، والتغليف الخشبي، ومناولة البضائع في ميناء الوصول، والاستعداد للتخليص الجمركي، والنقل البري الداخلي مع التكوين الفعلي للآلة.
بعد أكثر من 20 عامًا من الخبرة في تصنيع آلات النجارة وتصديرها، وجدت شركة Qingdao Zhongding Machinery أن معظم التأخيرات التي يمكن تجنبها لا تنتج عن خطأ فادح واحد، بل غالبًا عن عدة اختلافات بسيطة: قائمة تعبئة لا تعكس الشحنات المجزأة، أو وصف فني عام أكثر من اللازم، أو تحميل حاوية دون مراعاة سهولة التفريغ، أو بدء المستورد إجراءات التخليص الجمركي فقط عندما تقترب السفينة من البرازيل.
ابدأ بتاريخ التركيب، ثم خطط عكسيًا
لا ينبغي أن يكون أمر الشراء بداية النقاش حول الخدمات اللوجستية ونهايته. قبل تجهيز الآلة للشحن، ضع جدولًا زمنيًا عكسيًا انطلاقًا من تاريخ التركيب المخطط له. أدرج فيه اكتمال التصنيع في المصنع، والفحص، والتغليف للتصدير، والموعد النهائي لتسليم البضائع إلى الميناء، ومغادرة السفينة، وموعد الوصول المتوقع، والوقت الاحتياطي للتخليص الجمركي، والإفراج عن البضائع من الميناء، والنقل بالشاحنات داخل البلاد، والتفريغ، وتحديد موضع الآلة، والتشغيل التجريبي.
قد يبدو هذا بديهيًا، لكن من الأخطاء الشائعة في التخطيط اعتبار مدة الإبحار هي نفسها مهلة التسليم. فقد تصل الآلة إلى ميناء برازيلي، ومع ذلك لا تكون متاحة لفريق المشروع. إذ قد تتطلب الإجراءات الجمركية، ومراجعة المستندات، وعمليات التفتيش المحتملة، وحجوزات المحطة، والنقل البري وقتًا إضافيًا. لذلك ينبغي أن يميز الجدول الزمني بين «وصول السفينة» و«تسليم الآلة إلى الموقع». فهما مرحلتان مختلفتان.
يؤثر موقع الوجهة أيضًا في الخطة. فقد تختلف ترتيبات الميناء والتسليم الداخلي لمصنع قريب من ساو باولو عنها لمشروع في الجنوب أو الشمال الشرقي أو المناطق الداخلية. كما أن خيار الشحن البحري الأقل تكلفة ليس بالضرورة الأقل مخاطرة إذا أدى إلى مسار صعب للشاحنات، أو استلزم إعادة الشحن، أو تسبب في انتظار البضائع كبيرة الحجم للنقل بمركبات متخصصة.
تعامل مع تصنيف المنتج بوصفه مهمة فنية
يبدأ التخليص الجمركي بوصف دقيق لما يجري استيراده فعليًا. فوصف «معدات النجارة» واسع جدًا بالنسبة إلى ملف استيراد متكامل. ويحتاج المستورد والوسيط الجمركي في البرازيل عادةً إلى معلومات كافية لتحديد التصنيف الجمركي المناسب وإعداد إجراءات الاستيراد على النحو الصحيح. ويتطلب ذلك معلومات من المورّد قبل إبحار الشحنة بوقت كافٍ.
قدّم وصفًا واضحًا للمعدات إلى جانب وصفها التجاري. حدّد وظيفة الآلة، ومبدأ تشغيلها، ومكوناتها الرئيسية، ومعلومات المحرك عند الاقتضاء، والاستخدام الصناعي المقصود، وما إذا كانت آلة مستقلة أم جزءًا من خط إنتاج. وإذا تضمنت الشحنة معدات مساعدة، مثل الخزائن الكهربائية، أو الوحدات الهيدروليكية، أو قطع الغيار، أو الأدوات، أو وسائل الحماية، أو السيور الناقلة المنفصلة، فاذكر هذه الأصناف بوضوح بدلًا من إدراجها ضمن بند عام واحد.
بالنسبة إلى الآلات المزودة بأنظمة هيدروليكية وكهربائية، ينبغي أن تتوافق المستندات الفنية مع الفاتورة. فإذا ذكرت الفاتورة طرازًا بينما تشير لوحة البيانات وقائمة التعبئة والدليل إلى تكوين مختلف، فقد يضطر المستورد إلى إضاعة الوقت في تفسير اختلاف كان ينبغي ألا يحدث أصلًا. ويجب إجراء مراجعة نهائية لمراجع الطرازات والأرقام التسلسلية والكميات والقيم قبل إصدار مستندات الشحن الأصلية.
ومن الحكمة أيضًا التأكد، بالتنسيق مع المستورد والوسيط المحلي، مما إذا كان الاستخدام المقصود للآلة يستدعي أي متطلبات برازيلية تتعلق بالسلامة أو الكهرباء أو التسجيل أو الترخيص. فقد تعتمد المتطلبات على فئة المنتج، واستخدامه في المشروع، والتفسير المحلي الساري. ولا تفترض أن حزمة المستندات المستخدمة لدولة أخرى ستكون كافية في البرازيل.
جهّز حزمة المستندات بما يلبي احتياجات الجمارك وفريق الموقع
لا تقتصر فائدة حزمة المستندات العملية على استيفاء متطلبات شركة الشحن، بل تتيح للوسيط إعداد إجراءات التخليص، كما تساعد فريق الاستلام على تحديد كل صندوق عند وصوله إلى المصنع. وتشمل المستندات الأساسية في معظم شحنات الآلات الفاتورة التجارية، وقائمة التعبئة التفصيلية، وبوليصة الشحن، والمواصفات الفنية، وأدلة التشغيل، والمستندات المتعلقة بالمنشأ أو شروط الشحن عند انطباقها على المعاملة.
غالبًا ما لا تحظى قائمة التعبئة بالتقدير الكافي. وينبغي أن تتضمن، بالنسبة إلى آلة النجارة، أرقام الصناديق وأبعادها وأوزانها الإجمالية والصافية ومحتويات كل طرد. وتزداد أهمية ذلك عندما تُعبأ القاعدة الرئيسية، والخزانة الكهربائية، والمحطة الهيدروليكية، والأدوات، وصناديق الملحقات كلٌّ على حدة. فلا يمكن لموقع المشروع التخطيط بشكل سليم لسعة الرافعة أو تسلسل التفريغ إذا لم يتلقَّ سوى الوزن الإجمالي للشحنة.
أرسل مسودات المستندات إلى المستورد والوسيط الجمركي قبل مغادرة الشحنة متى أمكن. فهذا يمنحهما وقتًا لمراجعة الأسماء والعناوين والشروط التجارية والأوصاف والكميات والقيم. ويكون تصحيح المسودة أمرًا مباشرًا، أما تصحيح بوليصة شحن صادرة أو فاتورة بعد وصول الشحنة فقد يستلزم تكاليف ووقتًا إضافيين، وقد يسبب ارتباكًا بين عدة أطراف.
ومن القواعد العملية التي تستحق الالتزام بها: يجب أن تتطابق المعلومات الواردة في الفاتورة وقائمة التعبئة ولوحة بيانات الآلة والدليل الفني. وإذا لم تتطابق، فأوقف الإجراءات وعالج الاختلاف قبل التحميل.
التغليف جزء من الاستعداد للتخليص الجمركي، وليس مجرد وسيلة للحماية من التلف
تضم آلات النجارة أسطحًا وتجميعات لا تتحمل المناولة الخشنة جيدًا، مثل القضبان الدقيقة، ولوحات التحكم، والوصلات الهيدروليكية، والأسطوانات، والمحركات، والمستشعرات، والأسطح المرجعية المشغّلة آليًا. ويحمي التغليف الجيد للتصدير هذه الأجزاء من الحركة والرطوبة والهواء المالح واصطدام الرافعات الشوكية. كما ينبغي أن يجعل التغليف عمليات التفتيش والمناولة الداخلية عمليةً وسهلة.
عند استخدام الخشب في المنصات أو الدعامات أو الصناديق، تأكد من متطلبات الصحة النباتية ووضع العلامات السارية على مواد التغليف الخشبية الداخلة إلى البرازيل. وغالبًا ما تنطبق القواعد الدولية الخاصة بمواد التغليف الخشبية، لكن ينبغي على المستورد أو الوسيط التحقق من المتطلبات المطبقة على الشحنة المعنية. فقد تتسبب مواد التغليف الخشبية غير الواضحة أو التالفة أو التي تحمل علامات غير صحيحة في مشكلات لا علاقة لها بالآلة نفسها.
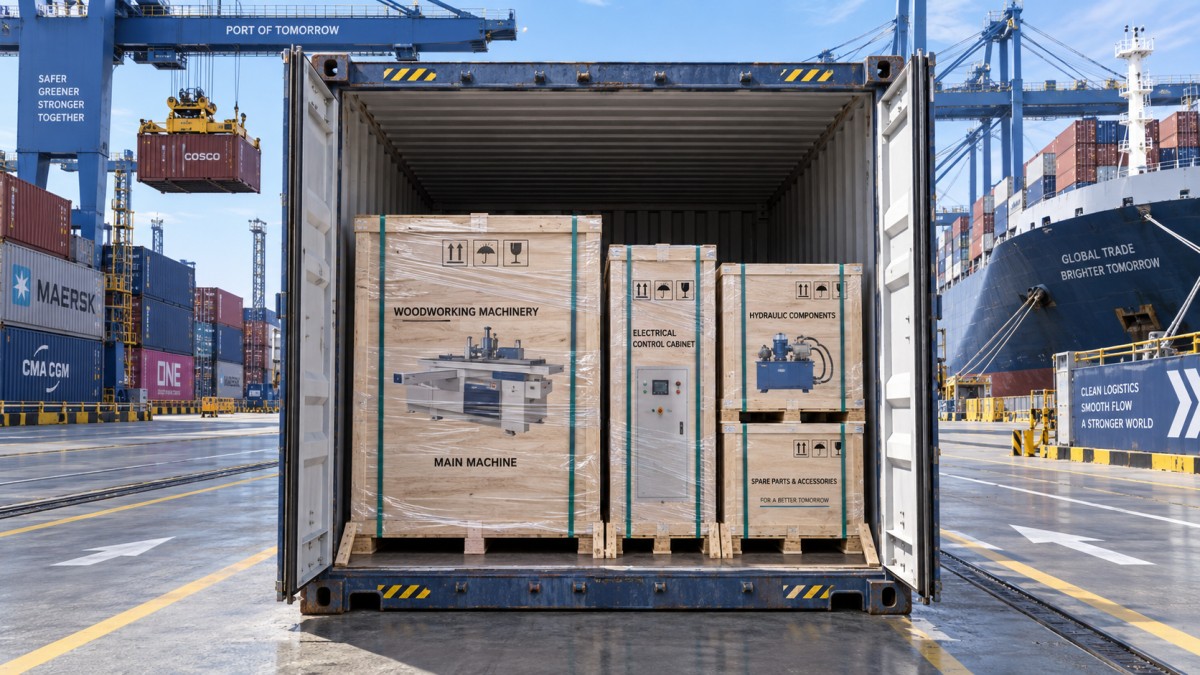
ينبغي ترقيم الصناديق بتسلسل يدعم التركيب. فمن المحبط أن يفرغ الموقع صناديق الملحقات أولًا، ثم يكتشف أن قاعدة الآلة الرئيسية محصورة خلفها أو أن نقاط الرفع يتعذر الوصول إليها. ضع علامات على مركز الثقل ومواضع الرفع ووزن الطرد واتجاه المناولة وأي تعليمات مثل «يُمنع التكديس» عند الاقتضاء. هذه العلامات ليست للزينة، بل تساعد موظفي المحطة وسائقي الشاحنات وفرق التركيب على اتخاذ قرارات أكثر أمانًا بسرعة.
ينبغي تخطيط تحميل الحاويات باستخدام الأبعاد الفعلية، لا تقديرات مأخوذة من رسم تخطيطي أولي. وإذا استُخدمت عدة حاويات للشحنة، فحدّد ما إذا كان ينبغي وصولها معًا للتركيب. وإذا كان الأمر كذلك، فتجنب خطة تجعل وصول إحدى الحاويات الأساسية معتمدًا على رحلة إبحار لاحقة من دون إبلاغ العميل بهذه المخاطرة بوضوح.
اختر طريقة الشحن بما يناسب الآلة، لا بناءً على عرض شحن عام
غالبًا ما يسهل التحكم في تحميل الشحنة الكاملة داخل حاوية واحدة عند شحن حزمة آلات متكاملة، لأن الصناديق تُناوَل مرات أقل مما يحدث في الشحنات المجمعة. لكن ذلك لا يعني أنه الخيار المناسب دائمًا. فقد تكون شحنات الملحقات الصغيرة مناسبة للدمج مع شحنات أخرى، بينما قد تحتاج الهياكل الثقيلة أو الطاولات الطويلة أو الخزائن الكهربائية الحساسة إلى خطة حاويات مخصصة. ويعتمد القرار على الأبعاد ومخاطر المناولة وقيمة الشحنة وخيارات الموانئ ومدى قدرة المشروع على تحمل وصول الشحنة على دفعات.
فعلى سبيل المثال، لا تتكون آلة التجميع الهيدروليكية للألواح من صندوق واحد فحسب. فقد يُورَّد طراز مثل آلة التجميع الهيدروليكية ذات ناقل المشابك بتكوينات MJ2500-6 أو MJ2500-8 أو MJ2500-20، مع أقسام ومكونات تثبيت ومعدات هيدروليكية يجب الحفاظ على إمكانية تتبعها خلال التعبئة والتفريغ. كما أن سعة تشغيلها، التي تصل إلى 2500 mm طولًا و1250 mm عرضًا، مع سماكات مواد تتراوح من 10 إلى 90 mm، توضح لفريق الخدمات اللوجستية ضرورة أن يتأكد موقع الاستلام من خلوص الأبواب وسعة الرافعة الشوكية ومسارات الحركة الداخلية قبل التسليم.
وينطبق الانضباط نفسه على جميع معدات إنتاج الأثاث. إذ يمكن لمحادثة قصيرة حول مدخل المصنع وحمولة الأرضية وتوافر الرافعة ومنطقة التفريغ أن تمنع بقاء الآلة على الشاحنة لأن الموقع افترض أن رافعة شوكية عادية ستكون كافية.
أبقِ المستورد والوسيط والوكيل الملاحي والمورّد ضمن حلقة عمل واحدة
غالبًا ما تتفاقم تأخيرات الموانئ عندما لا يملك كل طرف سوى جزء من المعلومات. فالمورّد يعرف تفاصيل الآلة، والوكيل الملاحي يعرف جداول السفن والمواعيد النهائية للحاويات، والوسيط الجمركي يفهم إجراءات الاستيراد، ومدير المشروع يعرف الآلة الأساسية لتسلسل التركيب. لا تحتاج هذه الأطراف إلى اجتماعات لا تنتهي، لكنها تحتاج إلى جدول زمني مشترك ومسار واضح لتصعيد المشكلات.
قبل الشحن، اتفقوا على المسؤول عن كل قرار: اعتماد مسودات المستندات، وترتيب التأمين على البضائع إذا اقتضت الشروط التجارية ذلك، ومتابعة إشعارات الوصول، وسداد رسوم الوجهة، وتوفير المعلومات الجمركية، وحجز النقل الداخلي، واستلام البضائع. فالغموض مكلف عندما تكون الحاويات في المحطة وتبدأ رسوم التخزين بالتراكم.
من المفيد إجراء مراجعة للمستندات والتسليم قبل الإرسال بوقت قصير. أكّد قائمة التعبئة النهائية وأرقام الحاويات وأرقام الأختام بعد التحميل وتفاصيل الإبحار وبيانات الاتصال بالمستلم والوسيط وجاهزية موقع الاستلام للتفريغ. وتكتسب هذه المراجعة أهمية خاصة في الشحنات الأولى أو المشاريع التي تصل فيها المعدات من أكثر من مورّد.
لا تنتظر وصول الشحنة للتخطيط للتسليم الداخلي
البرازيل بلد شاسع، وقد يشكل النقل من الميناء إلى المصنع مشروعًا لوجستيًا مستقلًا. أكّد نوع المركبة وقيود المسار ومتطلبات حجز موعد التسليم ومعدات التفريغ وساعات العمل قبل الإفراج عن الشحنة. وبالنسبة إلى الطرود كبيرة الحجم أو الثقيلة، قد يحتاج الناقل المحلي إلى الأبعاد والأوزان التفصيلية قبل وقت كافٍ لتخصيص المعدات المناسبة.
ولا تقل جاهزية الموقع أهمية عن ذلك. ينبغي أن يعرف فريق الاستلام الصناديق التي يجب فتحها فورًا، ومكان تخزينها، وكيفية حماية المكونات الحساسة للرطوبة، وما إذا كان فنيّو التركيب يحتاجون إلى صور للأرقام التسلسلية قبل بدء التجميع. وإذا لم يكن من المقرر تركيب الآلة فورًا، فاحرص على إبقاء الخزائن الكهربائية والأدلة والأدوات والأجزاء الهيدروليكية واضحة الهوية ومحمية، بدلًا من توزيعها في أنحاء المستودع.
يعتمد شحن آلات النجارة إلى البرازيل بشكل موثوق على الوضوح الفني المبكر. يستطيع المورّد إعداد بيانات التعبئة ومستندات الآلة وتجهيزات التصدير بدقة؛ ويمكن للمستورد والوسيط إعداد الإجراءات المحلية؛ كما يمكن لفريق المشروع تجهيز الموقع. وعندما تُنسّق هذه المهام قبل إبحار السفينة، يصبح منع تأخيرات الموانئ أسهل بكثير من تفسيرها لاحقًا.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.